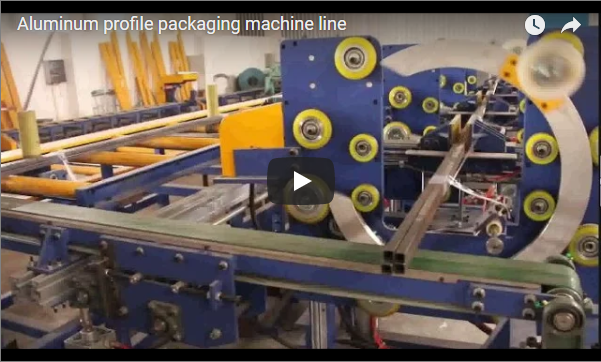
Ամփոփում. Ավտոմատացված խողովակների փաթեթավորման համակարգերը լուծում են պլաստիկի արտանետման գործողություններում առկա քրոնիկ չամրացված և անկանոն փաթեթավորման խոչընդոտները: Ինտեգրելով ավտոմատ հաշվարկը, վեցանկյուն փաթեթավորումը և երկռեժիմ փաթեթավորումը (PE թաղանթի ջերմային կնքում կամ հյուսված պարկերի ժապավեն/կարում), այս գծերը համաժամեցնում են ներքևի հոսանքի արտադրողականությունը վերևի հոսանքի արտանետման արագությունների հետ: Օպտիմալացված է կոշտ PVC, PPR և չժանգոտվող պողպատե խողովակների համար՝ Φ16–32 մմ և Φ63+ մմ տրամագծով, տեխնոլոգիան ստանդարտացնում է փաթեթավորման երկրաչափությունը, նվազագույնի է հասցնում նյութական կորուստները և ապահովում է բեռնափոխադրման կայուն պատրաստություն:
[Տեսանյութի տեղապահ]
🛠️ Հաճախորդի նախապատմություն
Միջին ծավալի էքստրուզիայի տիպիկ գործարանները շահագործում են երեքից հինգ արտադրական գիծ՝ շաբաթական հարյուրավոր խողովակների խրձեր առաքելով տարածաշրջանային դիստրիբյուտորներին և շինարարական մատակարարման ցանցերին: Ձեռքով ներքևի մասում փաթեթավորումը անընդհատ ստեղծում է շահագործման հետ կապված խնդիրներ, ինչը պահանջում է նվիրված աշխատանքային հերթափոխներ՝ հաշվարկման, դարսման և ամրացման աշխատանքները կառավարելու համար, որոնք չեն կարող համապատասխանել շարունակական էքստրուզիայի արագություններին:
[Insert Company/Region] շահագործում է բազմաշերտ էքստրուզիայի արտադրամաս, որը արտադրում է կոշտ PVC, PPR և չժանգոտվող պողպատե խողովակներ՝ սանտեխնիկայի և արդյունաբերական բաշխման համար: Գործարանը շահագործում է անընդհատ էքստրուզիայի գծեր՝ օպտիմալացված գծային արագություններով, սակայն ներքևում փաթեթավորումը մնում է ձեռքով, հերթափոխից կախված գործողություն: Աշխատուժը հատկացվում է ձեռքով հաշվարկին, դարսմանը և ամրացմանը, ստեղծելով արտադրողականության անհամապատասխանություն, որտեղ էքստրուզիայի արդյունքը հաճախ գերազանցում է փաթեթավորման հզորությունը: Այս խոչընդոտը հանգեցնում է հատակին պահեստավորման կուտակմանը, հետաձգում է պատվերի կատարումը և մեծացնում է մշակման հետ կապված նյութերի լարվածությունը: Գործարանը պահանջում է ներքևում գտնվող լուծում, որը վերացնում է ձեռքով հաշվարկի փոփոխականությունը՝ միաժամանակ պահպանելով համատեղելիությունը առկա փոխադրիչ ենթակառուցվածքի հետ:
🏗️ Մարտահրավեր
Հիմնական գործառնական սահմանափակումը ներառում է անհամապատասխան փաթեթավորման երկրաչափություն և անկանխատեսելի փաթեթավորման թողունակություն, որոնք ուղղակիորեն հակասում են ժամանակակից արտամղման գծերի շարունակական արտադրության պահանջներին: Ձեռքով մշակումը ներմուծում է փոփոխական կույտի խտություն, ինչը հանգեցնում է բեռնափոխադրման անկայունության, նյութական վնասի աճի և աշխատուժից կախված ժամանակացույցի, որը չի համապատասխանում արտադրության ծավալին:
Գործարանը բախվում է երեք փոխկապակցված գործառնական թերությունների: Նախ, ազատ և անկանոն փաթեթավորումը առաջացնում է դատարկություններ կույտերի ներսում, ինչը հանգեցնում է ժապավենների լարվածության խափանման և խողովակների ծայրերի վնասման տեղափոխման ընթացքում: Երկրորդ, ձեռքով հաշվարկը և փաթեթավորումը չեն կարող համաժամեցվել վերին հոսանքի արտանետման արտադրական գծերի արագության և արտադրողականության աճի հետ, ստեղծելով օրական բեռնափոխադրման հզորության կոշտ առաստաղ: Երրորդ, տրամագծի փոփոխականությունը բարդացնում է ձեռքով մշակումը. փոքր տրամագծով խողովակները (Φ16–32 մմ) պահանջում են ճշգրիտ շերտավորում՝ դեֆորմացիան կանխելու համար, մինչդեռ մեծ տրամագծով խողովակները (Φ63 մմ և ավելի) պահանջում են ավելի ծանր ժապավեններ և ամրացված փաթեթավորում: Առանց ավտոմատացված միջամտության, փաթեթավորման բաժինը մնում է աշխատատար սահմանափակում, որը սահմանափակում է գծի ընդհանուր արդյունավետությունը և մեծացնում որակի վերահսկողության ծախսերը:
🔗 Առնչվող ՝ ուսումնասիրեք ավելի շատ լուծումներ
📈 Լուծումների դիզայն
Ինժեներական արձագանքը ներառում է լիովին ավտոմատացված հաշվարկման, փաթեթավորման, փաթեթավորման և փաթեթավորման հաջորդականություն, որը հարմարեցված է կոշտ պլաստիկե և մետաղական խողովակների համար: Տեղակայելով տրամագծին համապատասխանող սենսորային զանգվածներ և երկռեժիմ փաթեթավորման մոդուլներ, համակարգը ստանդարտացնում է փաթեթավորման ձևավորումը՝ միաժամանակ հարմարեցնելով ինչպես փոքր տրամագծի (Φ16–32 մմ), այնպես էլ մեծ տրամագծի (Φ63 մմ և ավելի) արտադրական գործընթացներին՝ առանց մեխանիկական վերագործարկման:
Ավտոմատացված խողովակների փաթեթավորման գիծը կատարում է անընդհատ «հաշվում-փաթեթավորում-պարկ-փաթեթավորում» ցիկլ, որը վերացնում է առցանց արտադրվող փոքր տրամագծով խողովակների ձեռքով միջամտությունը: Համակարգն օգտագործում է սերվոկառավարվող հաշվարկող պտտվող սեղաններ և խցանով կառավարվող վեցանկյուն ձևավորման միավորներ՝ փաթեթների երկրաչափությունը ստանդարտացնելու համար: Փաթեթավորման մեթոդի ընտրությունը կախված է տրամագծից. Φ16-32 մմ խողովակների համար օգտագործվում են ջերմային կնքմամբ կամ ժապավենային փաթեթավորմամբ պոլիէթիլենային թաղանթային պայուսակներ, մինչդեռ Φ63 մմ և ավելի խողովակների համար օգտագործվում են ժապավենային փաթեթավորմամբ կամ կրկնակի կարով պլաստիկե հյուսված պայուսակներ: Կառավարման ճարտարապետությունը հիմնված է PLC-ի (ծրագրավորվող տրամաբանական կառավարիչ) վրա, որը արդյունաբերական թվային համակարգիչ է, որը կատարում է ավտոմատացված հաջորդականություններ՝ հիմնվելով սենսորային մուտքի վրա, և HMI-ի (մարդ-մեքենա ինտերֆեյս) վրա, որը սենսորային էկրանի վահանակ է, որը թույլ է տալիս օպերատորներին ընտրել խողովակների տրամագիծը, փաթեթների քանակը և փաթեթավորման մեթոդը: Իրական ժամանակի արտադրության տվյալները համաժամեցվում են գործարանի մակարդակի համակարգերի հետ Modbus-ի միջոցով, որը սերիական հաղորդակցման արձանագրություն է, որը հնարավորություն է տալիս հուսալի տվյալների փոխանակում իրականացնել արդյունաբերական սարքերի և վերահսկողական ծրագրաշարի միջև: Դասավորությունը նախագծված է կոմպակտ տարածքի ինտեգրման համար, որը պահանջում է նվազագույն հատակային տարածք՝ միաժամանակ պահպանելով օպերատորի անվտանգ հեռավորությունը և վերին հոսանքի բուֆերային հզորությունը:
🛡️ Իրականացում
Տեղակայումը պահանջում է ճշգրիտ մեխանիկական համապատասխանեցում առկա արտամղման ելքային փոխադրիչների հետ, որին հաջորդում են օպերատորի համակարգված կարգաբերումը և կառավարման տրամաբանության ստուգումը: Ինտեգրման փուլը առաջնահերթություն է տալիս փաթեթավորման սարքավորումների և գործարանի մակարդակի արտադրական կատարման համակարգերի միջև անխափան տվյալների փոխանակմանը՝ ապահովելով արտադրության իրական ժամանակում հետևում և ընթացիկ արտամղման գրաֆիկների նվազագույն խափանում:
Տեղադրումը հետևում է կառուցվածքային շահագործման հանձնման արձանագրությանը: 1-ին շաբաթը կենտրոնանում է մեխանիկական խարսխման, էլեկտրական երթուղու (սովորաբար 400V եռաֆազ) և պնևմատիկ գծերի ինտեգրման վրա: 2-րդ շաբաթը ներառում է փոխադրիչի միացում, սենսորների հավասարեցում և կառավարման խցիկի ամրացում: 3-րդ շաբաթը կենտրոնանում է PLC տրամաբանության վավերացման վրա, ներառյալ PVC/PPR խողովակների ստատիկ լիցքի փոխհատուցումը և Φ16 մմ հայտնաբերման շեմային կարգաբերումը: 4-րդ շաբաթը ներառում է օպերատորի վերապատրաստում՝ շեշտը դնելով HMI պարամետրերի ընտրության, թաղանթի/ժապավենի մատակարարման կառավարման և խափանումների լուծման վրա: Փաթեթավորման մեթոդների միջև անցումը օգտագործում է գործիքազուրկ ադապտերներ, որոնք կրճատում են նյութի միացման ժամանակը մինչև 15 րոպեից պակաս: Բոլոր տեխնիկական բնութագրերը և փաթեթավորման մեթոդաբանությունները վերցված են արտադրողի ինժեներական փաստաթղթերից և կոշտ խողովակների մշակման արդյունաբերական ավտոմատացման ստանդարտներից:
🔗 Տես նաև ՝ Առնչվող սարքավորումներ
⚙️ Արդյունքների տվյալներ
Հետներդրման կատարողականի չափորոշիչները ցույց են տալիս փաթեթավորման հետևողականության, թողունակության համաժամացման և աշխատանքի օպտիմալացման զգալի բարելավումներ համեմատելի արտամղման միջավայրերում: Ստանդարտացված վեցանկյուն փաթեթավորումը և ավտոմատացված փաթեթավորումը նվազեցնում են բեռնափոխադրման վնասման մակարդակը՝ միաժամանակ ապահովելով գծի անընդհատ աշխատանք, որը համապատասխանում է վերև հոսքի արտադրության արագություններին:
Արդյունավետության չափանիշները արտացոլում են ավտոմատացված խողովակների փաթեթավորման ինտեգրման ոլորտի միջին ցուցանիշները. տեղանքի իրական արդյունավետությունը տարբերվում է՝ կախված նյութի ձևակերպումից, շրջակա միջավայրի պայմաններից և վերևում արտամղման կայունությունից: Տիպիկ արդյունքները ներառում են՝
-
Արտադրողականության համաժամացում. Փաթեթավորման արագությունը համապատասխանում է արտամղման գծի հզորությանը, սովորաբար հասնելով ժամում 30-50 կապոց՝ կախված տրամագծից և կապոցի երկարությունից։
-
Աշխատանքի օպտիմալացում. հերթափոխով աշխատող անձնակազմը 6-8 ձեռքի օպերատորից կրճատվում է մինչև 1-2 մեքենավար, վերաբաշխելով աշխատուժը որակի ստուգման կամ երկրորդային փաթեթավորման վրա։
-
Վնասի նվազեցում. Հավասարաչափ վեցանկյուն երկրաչափությունը և ավտոմատացված ժապավենների լարվածությունը նվազեցնում են բեռների վնասման բողոքները 60-80%-ով՝ համեմատած ձեռքով ուղղանկյուն դասավորության հետ։
-
Քաշի/հաշվարկի ճշգրտություն. Ավտոմատ հաշվարկը վերացնում է ձեռքով հաշվարկի սխալները՝ պահպանելով կապոցի քաշի տատանումը ±0.5 կգ շեղման սահմաններում:
-
Փոփոխման արդյունավետություն. Տրամագծի և փաթեթավորման մեթոդի փոփոխությունը պահանջում է HMI ընտրություն և գործիքազուրկ ադապտերի փոխարինում, ինչը կրճատում է փոփոխման ժամանակը մինչև 10-15 րոպե։
Մեթոդաբանական նշում. Քանակական չափանիշները ստացվում են արտադրողի տեխնիկական բնութագրերից և համեմատելի կոշտ խողովակների փաթեթավորման տեղակայումների ամփոփված դաշտային տվյալներից: Տեղամասին բնորոշ արդյունքները կտարբերվեն՝ կախված արտադրության խառնուրդից, հերթափոխի կառուցվածքից և սպասարկման արձանագրություններից:
🛠️ ROI վերլուծություն
Ֆինանսական հիմնավորումը կենտրոնանում է աշխատուժի վերաբաշխման, նյութական կորուստների կրճատման և բեռնափոխադրումների օգտագործման բարելավման վրա, չնայած իրական փոխհատուցման ժամկետները մեծապես կախված են տարածաշրջանային աշխատավարձի կառուցվածքներից, նյութական ծախսերից և արտադրության ծավալի փոփոխականությունից: Կապիտալ ծախսերը սովորաբար տատանվում են՝ [Insert Budget], որտեղ գործառնական խնայողությունները համաչափ են արտանետման գծի օգտագործման մակարդակին։
Ներդրումների եկամտաբերության հաշվարկները պետք է հաշվի առնեն ծանրաբեռնված ծախսերը (աշխատակիցների ընդհանուր ծախսերը, ներառյալ բազային աշխատավարձը, աշխատավարձի հարկերը, նպաստները, ապահովագրությունը և վերապատրաստման վրադրական ծախսերը) և փոփոխական տեղանքի պայմանները: Խնայողությունները սովորաբար իրականացվում են երեք ալիքով.
-
Աշխատանքի վերաբաշխում. Ձեռքով հաշվարկից/խմբավորումից մեկ օպերատորի վերահսկողության կրճատումը հանգեցնում է աշխատավարձի ուղղակի խնայողությունների: Իրական թվերը կախված են հետևյալից.
[Insert Regional Wage Rate]և հերթափոխի կարգավորումը։ -
Վնասի և վերադարձի նվազեցում. Հավասարաչափ փաթեթավորման երկրաչափությունը և ավտոմատացված ամրացումը նվազեցնում են հաճախորդների բողոքները, վերաբեռնման ծախսերը և նյութերի կորուստները: Խնայողությունները մասշտաբավորվում են առաքման ծավալի և բեռնափոխադրման հեռավորության հետ մեկտեղ:
-
Բեռնափոխադրումների օպտիմալացում. Ստանդարտացված վեցանկյուն դասավորումը բարելավում է պալետների խտությունը՝ նվազեցնելով մեկ միավորի համար առաքման ծախսերը և պահեստային պահեստավորման պահանջները:
Հրաժարում. ROI կանխատեսումները պատկերավոր են և ենթադրում են շարունակական գործունեություն [Insert Shift Hours] շաբաթական: Իրական փոխհատուցման ժամկետները կտարբերվեն՝ կախված տեղական աշխատուժի դրույքաչափերից, փաթեթավորման նյութերի գնագոյացումից, սպասարկման գրաֆիկներից և վերին հոսանքի արտանետման աշխատանքային ժամանակից: Հաստատությունները պետք է անցկացնեն տեղանքին հատուկ գործառնական աուդիտ՝ կապիտալի հաստատումից առաջ:
🛡️ Համապատասխանության նշում . Այս սարքավորումը նախագծված է ISO և ASTM պահանջներին համապատասխանելու համար: Գնումից առաջ ստուգեք կոնկրետ հավաստագրերը արտադրողի հետ:
🏗️ Հաճախակի տրվող հարցեր
Ավտոմատացված խողովակների փաթեթավորման վերաբերյալ տեխնիկական հարցումները կենտրոնանում են տրամագծի համատեղելիության, փաթեթավորման նյութերի փոփոխության և առօրյա սպասարկման պահանջների վրա: Համակարգը հաշվի է առնում կոշտ խողովակների ստանդարտ սպեցիֆիկացիաները՝ միաժամանակ պահանջելով օպերատորի նվազագույն միջամտություն նյութերի փոփոխությունների համար, ապահովելով կայուն արտադրանք տարբեր արտադրական փուլերում և օբյեկտների դասավորություններում:
Հարց. Կարո՞ղ է համակարգը կարգավորել ոչ ստանդարտ կամ կարճ երկարության խողովակներ:
Ա. Հաշվիչ և փաթեթավորման մոդուլները նախատեսված են ստանդարտ արտադրական երկարությունների համար, որոնք սովորաբար տատանվում են 0.5 մ-ից մինչև 6 մ: 0.8 մ-ից պակաս երկարությունների համար կարող է անհրաժեշտ լինել սենսորի կարգաբերում և գոտու արագության կարգավորում՝ կայուն վեցանկյուն ձևավորումը պահպանելու համար:
Հարց. Արդյո՞ք վեցանկյուն փաթեթավորումը մեծացնում է ժապավենների սպառումը՝ ձեռքով դասավորելու համեմատ:
Ա. Ոչ: Վեցանկյուն փաթեթավորման երկրաչափական կայունությունը ավելի հավասարաչափ է բաշխում ժապավենի լարվածությունը, հաճախ թույլ տալով մեկ ժապավենի կիրառում մեկ փաթեթում: Սա սովորաբար նվազեցնում է ժապավենի սպառումը 30-50%-ով՝ միաժամանակ բարելավելով բեռի ամբողջականությունը:
Հարց. Ինչպե՞ս է փաթեթավորման մեթոդը փոխվում պոլիէթիլենային թաղանթի և հյուսված տոպրակների միջև:
Ա. Գիծը ներառում է կրկնակի փաթեթավորման կայաններ՝ առանց գործիքի ադապտերային մեխանիզմներով: Օպերատորները ընտրում են թիրախային մեթոդը HMI-ի միջոցով, և համակարգը ավտոմատ կերպով կարգավորում է թաղանթի/ժապավենի մատակարարման ուղիները: Նյութի լրիվ փոխարինումը պահանջում է մոտավորապես 10-15 րոպե՝ առանց մասնագիտացված գործիքների:
Հարց. Ի՞նչ պարբերական սպասարկում է պահանջվում անընդհատ աշխատանքի համար:
Ա. Շաբաթական առաջադրանքները ներառում են օպտիկական հաշվիչ սենսորների քիմմաքրում՝ ստատիկ փոշու կուտակումը կանխելու համար, ժապավենների սնուցող գլանների յուղումը սիլիկոնային հիմքով լակի միջոցով և պարկի թաղանթային միացնող սարքերի ստուգումը մաշվածության համար: Կանխարգելիչ սպասարկման համապարփակ ժամանակացույցը տրամադրված է արտադրողի տեխնիկական ձեռնարկում: