Overview
Երկկողմանի լազերային կտրումը նշանակում է, որ թիթեղը նախ կտրվում է մեկ մակերեսից, ապա կտրված կողմը շրջվում է, որպեսզի երկրորդ մակերեսը կարողանա մշակվել: Շրջանառության քայլը որոշում է և՛ որակը, և՛ անվտանգությունը. թիթեղը պետք է պտտվի՝ առանց կտրված եզրերը կամ մակերեսը վնասելու և առանց բեռնված թիթեղը կռունկի վրա տատանելու ռիսկերի: 180° շրջադարձային սեղանը թիթեղը մտցնում է փոխադրիչի վրա, բռնում այն պտտվող օղակի մեջ, պտտեցնում է այն իր տեղում և տանում երկրորդ կտրվածք: Այս ուղեցույցը գրված է կտրման արհեստանոցների ինժեներների և արտադրության մենեջերների համար, որոնք իրականացնում են երկկողմանի լազերային աշխատանքներ, և ներառում է աշխատանքային հոսքը, թե ինչ պետք է երաշխավորի շրջադարձային քայլը կտրման համար, և ինչ պետք է նշվի 180° շրջադարձային սեղանի համար:
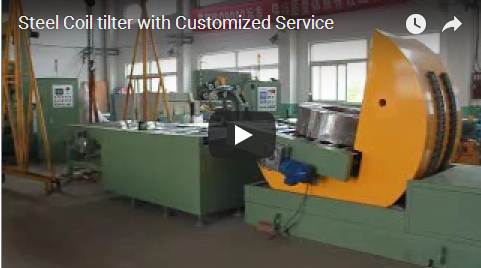
Ստորև բերված տեսանյութում ցուցադրված է 180° շրջվող սեղան, որը շրջում է պողպատե թիթեղը երկկողմանի լազերային կտրման համար։
Երկկողմանի կտրման աշխատանքային հոսք
Թիթեղի երկու կողմերը կտրելը ավելացնում է երկու անցումների միջև շրջանցիկ ժամանակ։
| Փուլ | Ինչ է տեղի ունենում |
|---|---|
| Առաջին անցումը | Լազերը կտրում է A դեմքը կտրող սեղանի վրա։ |
| Առաջին անցման բաժանում միկրոհոդերով | Կախված մասից, առաջին կտրվածքը կարող է ազատել պրոֆիլի մի մասը. միկրոմիացումները (մնացած ցանցը) թերթը միասին են պահում մինչև երկրորդ անցման ավարտը։ |
| Շրջվելը | Թիթեղը մտցվում է պտտման սեղանի մեջ, պտտվում է 180°-ով, այսպիսով B մակերեսը ներկայացվում է երկրորդ անցման համար։ |
| Երկրորդ անցում | B դեմքը կտրված է նույն տվյալի օգտագործմամբ, որպեսզի երկու կողմերն էլ համընկնեն։ |
| Բեռնաթափում | Ավարտված մասերը հանվում են։ |
Փոխակրիչով սնուցվող օղակաձև մեքենայում թիթեղը մտնում է ներմուծման փոխակրիչի պտտման սեղանի մեջ, բռնվում է օղակի ներսում, պտտվում 180°-ով, ազատվում և դուրս է բերվում արտամղման կողմից: Դա դարձնում է նյութական հոսքի պտտման մասը, այլ ոչ թե առանձին կռունկի շարժումը:
Ինչ պետք է երաշխավորի շրջանառության քայլը
Երկկողմանի լազերային կտրման համար 180° շրջադարձային սեղանը պետք է ավելին անի, քան պարզապես թիթեղը պտտեցնելը.
| Պահանջ | Ինչու է դա կարևոր կտրելու համար |
|---|---|
| Կրկնվող դիրքավորում | Պտտվելուց հետո թիթեղը վերադառնում է հայտնի դիրքի։ Գործնականում մեխանիկական կրկնելիությունը նախատեսված չէ լազերի սեփական հղմանը փոխարինելու համար. այն թիթեղը վերադարձնում է լազերային սեղանի օպտիկական եզրը որոշող սենսորի կամ տեղորոշիչ քորոցների որսման պատուհանի մեջ, ուստի կտրման ծրագիրը վերականգնում է B մակերեսի կոորդինատային սկզբնակետը։ |
| Եզրերի վնաս չկա | Կտրված եզրերը և լեզվակները չեն հարվածվում կամ փոսիկներ առաջանում, երբ թիթեղը բռնվում և պտտվում է։ |
| Մակերեսային քաշքշուկ չկա | Թիթեղը պահվում է օղակի ներսում և պտտվում է իր տեղում, այլ ոչ թե սահում հատակի կամ մեկ այլ ափսեի վրայով։ |
| Կառավարվող բռնվածք | Թիթեղը պտույտի համար ամուր պահվում է և մաքուր ազատվում, այնպես որ երկրորդ անցումը սկսվում է անխափան մասից։ |
| Փոխակրիչի ինտեգրում | Մուտքային և ելքային փոխակրիչի հոսքը համապատասխանում է կտրման գծին, ուստի շրջանառությունը չի ընդհատում արտադրությունը։ |
Օղակը պտտվում է հորիզոնական առանցքի շուրջ՝ թիթեղը տեղում պտտեցնելով կառավարվող արագությամբ, որպեսզի թիթեղը մաքուր ներկայացվի B մակերեսին և նույն աշխատանքային հարթության վրա։ Մեքենան ապահովում է կրկնվող մեխանիկական դիրքավորում. այն թիթեղը վերադարձնում է հաստատուն դիրքի յուրաքանչյուր ցիկլի համար, որպեսզի լազերային սեղանի օպտիկական եզրը գտնող կամ տեղադրող քորոցները կարողանան այն բռնել. երկրորդ անցման ճշգրիտ կոորդինատային սկզբնակետը վերականգնվում է կտրման ծրագրի կողմից այդ հղման հիման վրա։
Ձեր կտրման գծի համար շրջանառության աղյուսակի նշումը
180° շրջադարձային սեղանի չափսերը կազմելու համար արտադրողին տրամադրեք ձեր ափսեի և գծի պարամետրերը.
| Մուտքային | Ինչու է դա կարեւոր |
|---|---|
| Թիթեղի չափսերը (երկարություն, լայնություն, հաստություն) | Սահմանում է օղակի բացվածքը և հենարանի նախշը։ |
| Առավելագույն ափսեի քաշը | Սահմանում է օղակաձև փոխանցման վարկանիշը և շրջման բեռը։ |
| Սրբի եզրին գտնվող վիճակ | Առաջին անցումը լքում է լեզվակները, թե անջատում մասերը, ինչը փոխում է եզրերի կառավարումը։ |
| Շրջադարձի պահանջ | Լրիվ 180° դեպի B առջևի մասը, կամ կանգառ անկյան տակ՝ զննման համար։ |
| Դիրքի կրկնելիությունը | Երկրորդ անցման համար անհրաժեշտ հանդուրժողականությունը հավասարեցման համար։ |
| Փոխակրիչի մակարդակը և գծային հոսքը | Մուտքային/ելքային մատակարարման բարձրությունը, փոխակրիչի տեսակը և հերթափոխի մասերի նպատակային քանակը։ |
Այս մեքենաների ընտանիքը ներառում է ինչպես մեխանիկական վերելակներ (արտադրանքի շարքը մոտավորապես 1-60 տոննա), այնպես էլ ծանրաբեռնվածության հիդրավլիկ կոնֆիգուրացիաներ (արտադրանքի շարքը մոտավորապես 1-100 տոննա). վարկանիշը ընտրվում է ձեր ամենածանր թիթեղից։
Գործարանային փորձարկում և ընդունում կտրման հայտի համար
Լազերային գիծը սնուցող շրջադարձային սեղանը պետք է փորձարկվի առաքումից առաջ.
- Երկարաձգված վազքի ռեկորդ։ Փորձարկման գրանցամատյան, որը ներառում է գրեթե անընդհատ ցիկլը (արտադրողի կողմից նշված արձանագրությունը տևում է մինչև մոտ 24 ժամ), որը նշված է որպես չբեռնված կամ թերբեռնված։
- Դիրքորոշման կրկնելիության ստուգում։ Ապացույց, որ թիթեղը վերադառնում է իր դիրքին բազմակի պտույտներից հետո՝ ձեր կտրման կարիքների թույլատրելի հանդուրժողականության սահմաններում։
- Փոխակրիչ և շրջանառության ցիկլ։ Ապացույց, որ ներմղիչ-փոխակրիչ հոսքը, պտույտը և ելքի մատակարարումը ընթանում են առանց խցանման կամ եզրերի հարվածների։
- Անվտանգության սարքի ստուգում: Հաստատել, որ պաշտպանիչները, անվտանգության կողպեքները և արտակարգ կանգառը աշխատում են նախատեսվածի համաձայն։
- Էլեկտրաէներգիայի կորստի վարքագիծ։ Հաստատում, որ սիմուլյացված հոսանքի անջատումը դադարեցվել է և օղակը անվտանգ կերպով պահել է՝ առանց թիթեղը գցելու։
- Համապատասխանության փաստաթղթավորում։ Այս մեքենաների ընտանիքի համար օգտագործված անվտանգության հղումների հաստատում (EN 415-10 որպես հղում և ISO 12100 ռիսկի գնահատում):
Հասնելիս ձեր գծի վրա կատարեք նույն միջուկի ստուգումները՝ դատարկ պտույտ, կտրված թիթեղներից մեկով բեռնված պտույտ, դիրքի վերադարձի ստուգումներ, արտակարգ կանգառ և հզորության կորստի կանգառ՝ նախքան կտրման հոսքը վերամիացնելը։
ՀՏՀ
Հարց. Ինչո՞ւ չպտտել թիթեղը երկու կտրող անցքերի միջև գտնվող կռունկով: Պատասխան. Կռունկը տատանում է բեռը և ռիսկի է ենթարկում կտրված եզրերը և թիթեղի մակերեսը: Օղակաձև պտտվող սեղանը պտտեցնում է թիթեղը տեղում, որը պաշտպանում է մասը և պտտումը դարձնում կրկնելի:
Հարց. Արդյո՞ք պտտման աղյուսակը կհամապատասխանի իմ լազերի դիրքի հանդուրժողականությանը: Պատասխան. Դիրքորոշման կրկնելիությունը սահմանվում է ձեր պահանջից առաջ՝ արտադրությունից առաջ: Նշեք երկրորդ անցման համար հավասարեցման հանդուրժողականությունը, որպեսզի մեքենան, հենարանները և տվյալը կառուցվեն դրան համապատասխան:
Հարց. Ինչպե՞ս է թիթեղը մատակարարվում մեքենայի միջով: Պատասխան. Փոխակրիչով սնուցվող օղակաձև մեքենայում թիթեղը մտնում է ներմղող փոխակրիչի վրա, պտտվում է օղակի ներսում և դուրս է գալիս արտամղող կողմից՝ նույն աշխատանքային բարձրության վրա: Հաստատեք փոխակրիչի մակարդակը ձեր գծով:
Հ. Կարո՞ղ է այն պատրաստել գերմեծ կամ գերհաստ թիթեղներ: Պատասխան. Օղակի բացվածքի չափսերը համապատասխանում են ձեր թիթեղի երկարությանը, լայնությանը և հաստությանը, իսկ վարկանիշը՝ ամենածանր քաշին: Արտադրանքի շարքից դուրս, դիզայնը վերանայվում է տվյալ թիթեղի համար:
Հարց. Ի՞նչ է պատահում, եթե սարքի մեջ գտնվող թիթեղը հոսանքազրկվի։ Պատասխան. Մեքենայի անվտանգության կառուցվածքը կանգ է առնում և օղակը պահում իր տեղում. երբ հոսանքը վերականգնվում է, կառավարման համակարգը անվտանգ կերպով վերսկսում է աշխատանքը՝ թիթեղը գցելու փոխարեն։
Հաջորդ քայլը
Ուղարկեք ձեր կտրող թիթեղի չափը և ամենածանր քաշը, երկրորդ անցման համար հավասարեցման հանդուրժողականությունը, պտույտի պահանջը և գծի հոսքը (փոխակրիչի մակարդակը, մուտքային/ելքային մատակարարումը և մասերը մեկ հերթափոխի համար), որպեսզի հնարավոր լինի չափսերը փոխել 180° շրջադարձային սեղանի համար և դրա դիրքի կրկնելիությունը նշվի հաստատման գծագրում։
Առնչվող ռեսուրսներ
- Կծիկների վերափոխման և արդյունաբերական շրջանառության լուծումներ – Պատվերով պատրաստված մեխանիկական (≈1–60T) և հիդրավլիկ (≈1–100T) շրջանառող սարքավորումներ։
- Հիդրավլիկ վերելակների և թեքման լուծումներ – Արտադրողի կողմից հայտարարված մատակարարումից առաջ փորձարկման պրակտիկան և վերահսկողության/անվտանգության ստուգումը։
- Ինչպես են աշխատում 180° խառատային մեքենաները նախապատրաստված բաղադրիչների և թերթերի համար – 180° խառատային մեքենայի կինեմատիկա և EN 415-10 / ISO 12100 անվտանգության հղումներ։