Összefoglalás: A modern logisztika biztonságos rakománystabilizálást és hatékony csomagolást igényel kézi erő nélkül. Ez az útmutató összehasonlítja az automatizált raklapnyújtó csomagológépeket a raklapfordítókkal, és elmagyarázza, hogyan válassza ki a megfelelő rendszert az adott mennyiséghez és terméktípushoz. Lépésről lépésre bemutatjuk a kiválasztási kritériumokat, a valós paramétereket és a beszerzési ellenőrzőlistákat a csomagolási hulladék csökkentése és a dokkban bekövetkező sérülések megelőzése érdekében.
[VIDEÓ HELYKITÖLTŐ]
🛠️ Alapvető kérdések
Az automatizált raklapfóliázási rendszerek a kézi munkát helyettesítik azáltal, hogy egyenletes, előfeszített fóliát alkalmaznak a rakományok szállításhoz történő stabilizálására, közvetlenül kezelve a hatékonyságnövekedést, a túlzott fóliapazarlást és az inkonzisztens feszültségszabályozást, miközben maximalizálják az áteresztőképességet és csökkentik az üzemi terhelést a modern disztribúciós létesítményekben.
Melyek a raklap-feszítőcsomagolók főbb típusai?
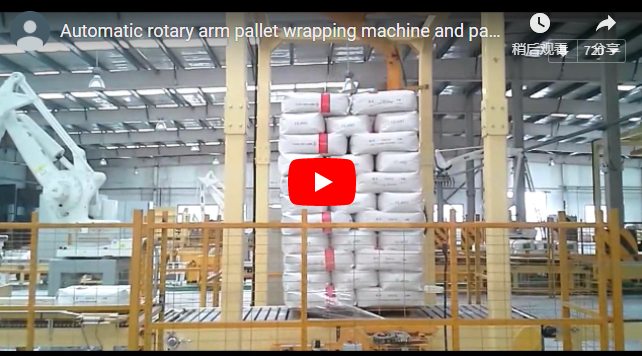
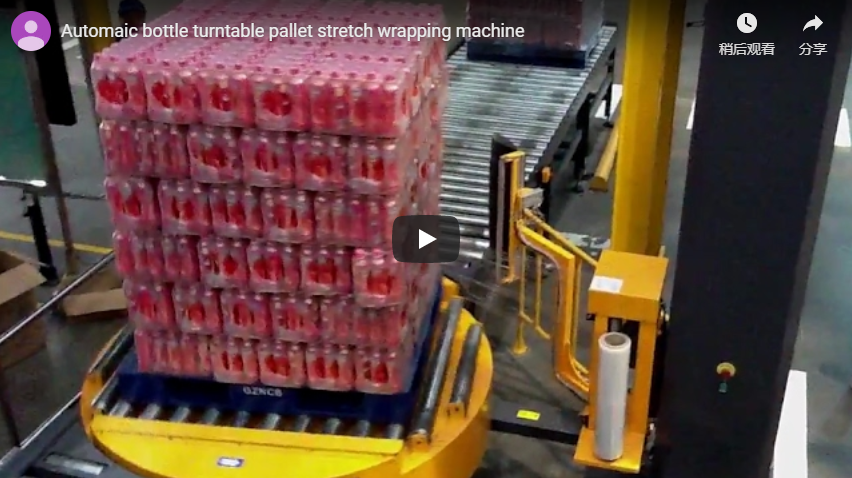
Melyik automatizált csomagolási architektúra felel meg legjobban a létesítmény térbeli korlátainak és átviteli igényeinek? A forgózsámolyos, forgókaros és mobil robotkonfigurációk mindegyike eltérő mechanikai előnyöket kínál az adott terhelési profilokhoz. A forgózsámolyos rendszerek egy álló fóliakocsi alatt forgatják a raklapot, míg a forgókaros egységek egy rögzített rakomány körül forognak. A mobil robotcsomagolók a folyosókon navigálva tekerik be az álló raklapokat, rugalmasságot biztosítva a nagy sűrűségű elrendezésekhez. Minden konfiguráció támogatja az állítható feszültségszabályozást és a testreszabható csomagolási mintákat a fóliafogyasztás optimalizálása érdekében.
Hogyan befolyásolják a mechanikai tervezési különbségek a napi működési hatékonyságot? A forgóasztalos és forgókaros rendszerek jellemzően nagyobb áteresztőképességet biztosítanak a szabványosított raklapméretek esetében, míg a robotizált egységek a gyakori termékcseréket igénylő üzemekben tűnnek ki. Az automatizált csomagolási folyamat kiküszöböli a kézi erőkifejtést, miközben a feszültség állandó marad a csomagolási ciklus során. A kezelők a csomagolási ciklus beállítását és a fordulatok számát a terhelés stabilitási követelményeinek megfelelően programozhatják, túlzott csomagolás nélkül.
Hogyan csökkenti az előnyújtott fólia az anyagpazarlást?
Hogyan csökkenti közvetlenül a mechanikus fólianyújtás a raklaponkénti fogyóeszközköltségeket? Az előnyújtó rendszerek mechanikusan megnyújtják a fóliát a felhordás előtt, akár 400%-os nyújtási arányt is kihasználva, ami jelentősen csökkenti az anyagfelhasználást. Az eljárás szinkronizált hengereket használ a fólia egyenletes nyújtásához, amelyet ezután állítható feszültségszabályozással alkalmaznak az állandó tekercselési erő fenntartása érdekében. A kezelők finomhangolhatják a tekercselési ciklust és a fordulatok számát, hogy megfeleljenek az adott rakománystabilitási követelményeknek anélkül, hogy túlcsomagolnák.
Milyen fóliaminőség-specifikációk szükségesek a maximális előnyújtási arányok biztonságos eléréséhez? A nagy teljesítményű lineáris kis sűrűségű polietilén (LLDPE) fóliáknak jellemzően 300–400%-os nyúlást kell elviselniük szakadás vagy a maradék tapadási tulajdonságok elvesztése nélkül. Az alacsony minőségű fóliák túlzott nyújtása rontja a terhelésvédelmet, és növeli a fólia törésének kockázatát nagy sebességű műveletek során. A fólia szakítószilárdságának a gép előnyújtási képességével való összehasonlítása optimális megtakarítást biztosít a fólia fogyóeszközein, miközben megőrzi a szerkezeti integritást.
Melyek a legfontosabb biztonsági funkciók, amiket keresnem kell?
Milyen kötelező biztonsági mechanizmusokat kell beépíteni a kezelő sérülésének elkerülése érdekében az automatizált csomagolási ciklusok során? Minden automatizált rendszerhez reteszelt biztonsági kapukra, vészleállító áramkörökre és fényfüggönyökre van szükség a mozgás leállításához áttörés esetén. Ezek a funkciók megakadályozzák a forgó forgóasztalokkal vagy mozgó kocsikkal való érintkezést a nagy sebességű csomagolási ciklusok során. Ezenkívül a gépeknek programozható, lassú sebességű léptetési módokkal kell rendelkezniük a karbantartáshoz és a fólia befűzéséhez. A regionális elektromos és gépészeti irányelveknek való megfelelés biztosítja, hogy minden biztonsági retesz megfeleljen az ellenőrzött ipari szabványoknak.
Hogyan kell a biztonsági protokollokat validálni az üzembe helyezés során? A raklapos rakományok bevezetése előtt végezzen funkcionális tesztet az összes fényfüggönyön és kapureteszelőn, hogy megerősítse a mozgás azonnali leállítását. Ellenőrizze, hogy a vészleállító áramkörök egymástól függetlenül lekapcsolják-e a hajtómotor és a fóliakocsi áramellátását. Dokumentálja az összes biztonsági ellenőrzési lépést egy szabványos üzemeltetési eljárásban, hogy biztosítsa a műszakok közötti következetes megfelelést és csökkentse a felelősségnek való kitettséget a rutinszerű karbantartás során.
🏗️ Haladó kérdések
A gépparaméterek, például az előnyújtási arányok, a feszültségbeállítások és az erősítőzsinór elhelyezésének optimalizálása közvetlenül meghatározza a terhelés stabilitását és a fólia hatékonyságát, ami minden egyes termékváltozat precíz kalibrálását igényli a szállítási sérülések megelőzése, miközben szisztematikusan minimalizálja a fogyóeszköz-kiadásokat a nagy volumenű műveletek során.
Hogyan integrálhatok egy raklapfordítót egy nyújtófóliázóval ugyanazon a csomagolósoron?
Hová kell helyezni a raklap-invertert a nyújtófóliázóhoz képest a gyártósori hatékonyság maximalizálása érdekében? Helyezze az invertert a folyásirányba, hogy a rosszul illesztett vagy sérült rakományokat még a csomagolási zónába való belépés előtt korrigálja, megakadályozva a fólia pazarlását a sérült raklapokon. Szinkronizálja a szállítószalag sebességét és a ciklusidőzítést, hogy az inverter kimenete elindítsa a fóliázó automatikus indítási sorrendjét. Ez az integráció kihasználja a fóliázó testreszabható csomagolási mintáit és a csomagolási ciklus beállítását, hogy az automatizált folyamat során állandó feszültséget tartson fenn.
Milyen térbeli és vezérlési követelményeket kell figyelembe venni a cella tervezése során? Biztosítson megfelelő szabad helyet az inverter billenőíve körül, és ellenőrizze, hogy a mennyezet magassága lehetővé teszi-e a teljes terhelésű inverziót akadálytalanul. Programozzon egy kézfogás jelet az inverter PLC-je és a fóliázó vezérlőpanelje között, hogy a fólia felvitele szüneteljen, ha az inverter elakadást vagy eltérést észlel. Ez a csatolás megakadályozza a fólia szükségtelen kiterítését, és növeli a stabilitást azáltal, hogy biztosítja, hogy csak a megfelelően orientált rakományok kapjanak megerősítő zsinórt különböző magasságokban.
Hogyan válasszak félautomata és teljesen automata raklapcsomagoló között?
Milyen működési mutatók határozzák meg, hogy egy félautomata vagy teljesen automatikus csomagolórendszer biztosítja-e a legmagasabb megtérülést? A félautomata egységek manuális fóliarögzítést és -vágást igényelnek, így alkalmasak kis volumenű vagy gyakran változó terméksorokhoz. A teljesen automatikus rendszerek szállítószalagokkal integrálhatók, hogy automatizált csomagolási folyamatokat hajtsanak végre kezelői beavatkozás nélkül, jelentősen növelve a termelékenységet és az áteresztőképességet. A döntés az óránkénti raklapmennyiségtől, a munkaerő rendelkezésre állásától és a hosszabb műszakokon átívelő következetes feszesség-szabályozás szükségességétől függ.
Hogyan befolyásolja a munkaerő dinamikája és a termékváltozékonyság a hosszú távú tőkeallokációt? A nagy fluktuációjú vagy több műszakos üzemek jellemzően a teljesen automatikus rendszerköltségeket a csökkentett munkaórák és a szabványosított csomagolási minőség révén térítik meg. A félautomata gépek költséghatékonyak maradnak szezonális csúcsidőszakokban vagy olyan létesítményekben, amelyek szabálytalan rakodási méreteket kezelnek, és gyakori kézi beállítást igényelnek. A teljes tulajdonlási költség és a tervezett áteresztőképesség összehasonlítása biztosítja, hogy a kiválasztott architektúra összhangban legyen mind a jelenlegi mennyiséggel, mind a jövőbeli bővítési célokkal.
🔗 Kapcsolódó : Fedezzen fel további megoldásokat
📈 Kiválasztási ellenőrzőlista
Egy strukturált beszerzési értékelésnek a berendezések beszerzésének véglegesítése előtt ellenőriznie kell a mechanikai specifikációkat, a biztonsági megfelelőséget és az integrációs képességeket a létesítmény pontos rakodási méretei és áteresztőképességi céljai alapján, hogy biztosítsa a hosszú távú működési megbízhatóságot és maximalizálja a csomagolási hatékonyságot minden műszakban és termékváltozatban.
| # | Ellenőrizze az elemet | Kritériumok teljesítése | Beszállítói hozzájárulás szükséges |
|---|---|---|---|
| 1 | Rakományméretek | Max. szélesség: ~54 cm; max. magasság: ~80 cm (ellenőrizze a legmagasabb termékkóddal) | Lemezjátszó vagy kar hézagspecifikációk |
| 2 | Film kompatibilitás | Előnyújtási beállítás ≥ 200%, fólia szélessége ~20 hüvelyk | Ajánlott fóliaminőség és beszállító |
| 3 | Vezérlő interfész | Érintőképernyős, több mint 20 termék receptjének tárolására alkalmas | A mellékelt receptek száma |
| 4 | Biztonsági felszerelés | Fényfüggönyök, kettős vészleállítók, reteszelt kapuk | CE vagy UL megfelelőségi tanúsítvány |
| 5 | Telepítési készenlét | Tápellátás: 208 V / 460 V háromfázisú (tipikus tartomány); sűrített levegő, ha szükséges | Tényleges teljesítményfelvétel csúcsidőszakban |
| 6 | Szállítószalag integráció | Az átmeneti szállítószalag illeszkedik a meglévő magasságához | Csatlakozási pont rajzok |
| 7 | Karbantartási hozzáférés | Minden fóliahenger és -szalag elérhető a védőburkolatok felemelése nélkül | Alkatrészlista és szállítási határidők |
| 8 | Képzés benne foglaltatik | Helyszíni képzés legalább 4 operátor számára | Időtartam és költség |
| 9 | Alkatrészek és munkadíj: minimum 2 év | Kizárások (pl. filmvágók) | |
| 10 | Támogatás | 24 órás telefonos támogatás, maximum 48 órás helyszíni szerviz | Szolgáltatási szerződések elérhetők |
Tipp: Aláírás előtt futtasson le egy mintaraklapot a tényleges termékkel és fóliával. Mérje meg a felhasznált fólia mennyiségét (lábban), és ütemezze a ciklust. Hasonlítsa össze a manuális alapértékekkel – a 30%-nál kisebb időcsökkenés azt jelenti, hogy a paramétereket finomhangolni kell. Használja a gép állítható feszesség-szabályozóját és testreszabható csomagolási mintáit a csomagolási ciklus beállításának optimalizálásához a maximális tartás érdekében a fólia túlzott felhasználása nélkül.
🛡️ Megfelelőségi megjegyzés : Ez a berendezés az ISO és ASTM szabványoknak megfelelően készült. Beszerzés előtt ellenőrizze a gyártóval a konkrét tanúsítványokat.