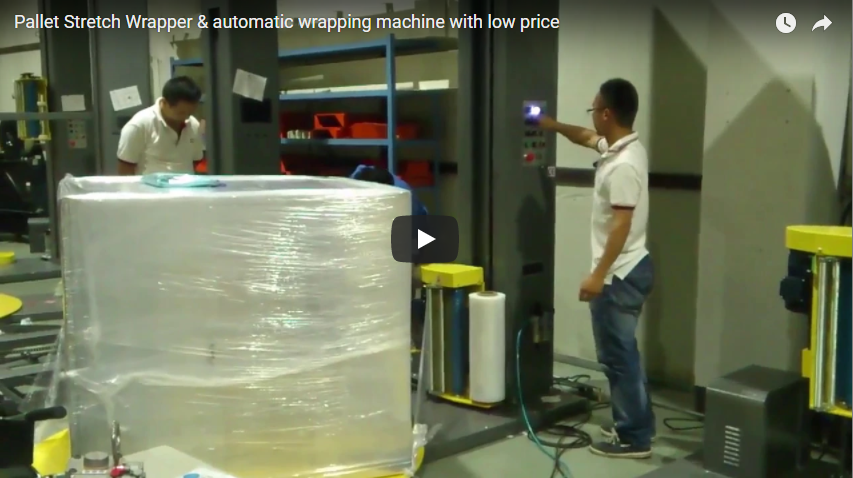
Összefoglaló Teljesen automatikus raklapcsomagoló sorunk minden egyes rakományt egy görgős forgóasztalra továbbít, becsomagolja, levágja a fóliát, és kezelő nélkül küldi ki. A sor óránként legalább 24 rakomány szállítására alkalmas , akár 1,800 kg-os rakományok esetén. A kocsi 2.9 m/perc sebességgel halad , így a rakodási magasság nagymértékben meghatározza a ciklust. A kezelő csak a fóliatekercseket és az egyéb fogyóeszközöket cseréli.
Tartalomjegyzék
- Hogyan működik a pilóta nélküli ciklus
- SPECIFIKÁCIÓK
- Ciklusidő a terhelési magasságtól
- Töltet mérete és forgótányér
- Film műszakonként
- Pántolás csomagolás előtt
- Vezérlők és segédprogramok
- Kiválasztási ellenőrzőlista
- Mérnöki GYIK
- Következő lépés
- Kapcsolódó olvasmány
- Források
Hogyan működik a pilóta nélküli ciklus
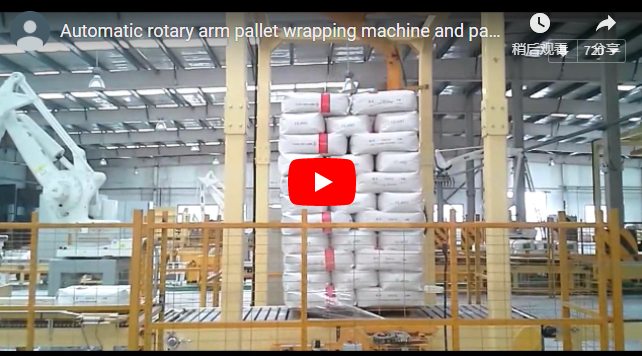
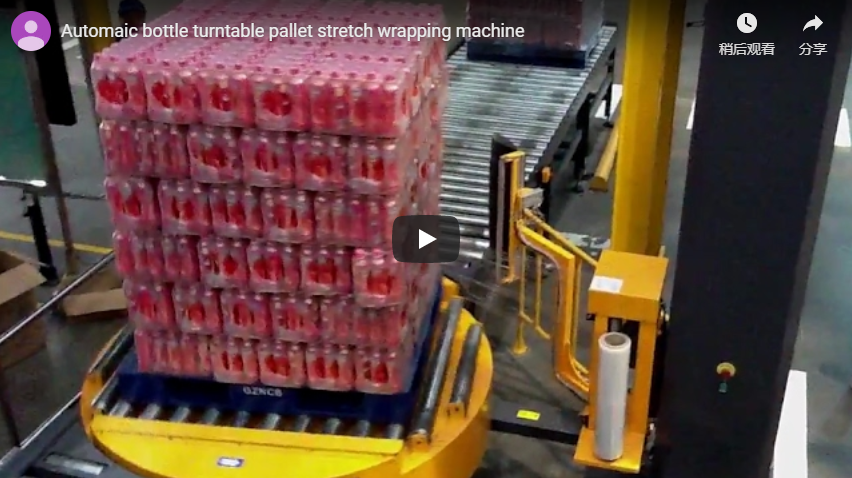
Ezt a sort úgy építjük, hogy a rakományok megérkezzenek, becsomagolásra kerüljenek és távozzanak anélkül, hogy bárki is a gépnél lenne. Videónk ezt a folyamatot egy magas rakományon mutatja be, a betöltő szállítószalagtól a görgős forgótányéron át és kifelé. Minden ciklus öt lépésből áll:
- Betáplálás. Egy targonca a raklapot az adagoló szállítószalagra helyezi, majd a motoros szállítószalag a csomagolási pozícióba mozgatja.
- Intézkedés. Egy fotocellás érzékelő leolvassa a rakomány magasságát.
- Betakar. A lánchajtású görgős forgótányér forog, miközben az előnyújtó kocsi fel és le mozog.
- Szorítsd össze, vágd le és töröld át. Ollószerű megfogók tartják a fóliát, egy azonnali fűtőszál elvágja, és egy puha kefe a farkat a rakományra törli.
- Kifelé adagoló. A forgózsámoly automatikusan visszaáll alaphelyzetbe, és a rakomány kimozdul a targonca felvételéhez.
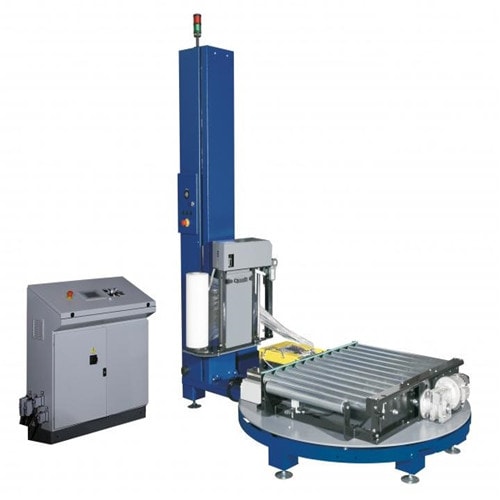
Teljesen automatikus raklapcsomagoló sor specifikációi
| Vizsgált paraméter | Érték: |
|---|---|
| teljesítmény | min. 24 adag óránként |
| Max terhelési súly | 1,800 kg (forgótányér teherbírása 2,000 kg) |
| Lemezjátszó | 2,200 mm átmérő, max. 12 fordulat/perc, kb. 400 mm magas |
| Kocsi sebessége | 2.9 m / perc |
| Film | LLDPE, 500 mm széles, 76 mm-es maggal, 500–1,500 m-es tekercsekben |
| Előfeszítés | 250% (100–300% opcionális) |
| Rétegek körbefuttatása | alsó, középső, felső: 0–99 szelet mindegyiknél |
A be- és kiszállító szállítószalagok opcionálisak, így ugyanaz a fóliázó targoncával is berakodható, majd később további szállítószalagokat adhat hozzá.
Ciklusidő a terhelési magasságtól
Egy 2.9 m/perc sebességű kocsival a kocsi mozgása általában hosszabb időt vesz igénybe, mint maguk a fordulók. Egy szemléltető magas teher:
- Utazás. Egy 2.0 m-es rakományhoz körülbelül 4.0 m kocsimozgásra van szükség fel és le.
- Fuvarozási idő. 4.0 m ÷ 2.9 m/perc ≈ 1.4 perc, vagy körülbelül 83 másodperc.
- Fordulások ez idő alatt. 12 fordulat/perc fordulatszámon a forgótányér körülbelül 16 fordulatot tesz meg a kocsi haladása alatt.
- Költségvetés. Óránként 24 rakomány esetén rakományonként 150 másodperc marad, így körülbelül 67 másodperc marad a programozott alsó és felső betonacél-tekercselésre, a befogásra és vágásra, valamint a be- és kiszállításra.
Magasabb rakományok, vagy alul és felül több szél esetén a ciklusszám növekszik. A sor megerősítése előtt ellenőrizzük a legmagasabb rakományhoz tartozó ciklusszámot.
Töltet mérete és forgótányér
A rakomány átlójának a forgózsámoly területén belül kell fordulnia anélkül, hogy az árbocnak ütközne. 2,200 mm-es forgózsámolyon:
- Átlós ellenőrzés. Egy 1,200 × 1,000 mm-es raklap átlója körülbelül 1,562 mm, ami jóval a 2,200 mm-es forgókorongon belül van.
- Szabadulás. Az átlónak távol kell maradnia az árboctól és a fóliakocsitól, nem csak az asztal szélén belül. Négyzet alakú vagy túlméretes raklapok esetén küldje el nekünk a méreteket, és mi megerősítjük a szabad távolságot.
- Magasságot. A fotocellás érzékelő minden egyes rakományt leolvas, így a vegyes magasságú mérések a gép újraindítása nélkül végezhetők el.
A forgótányér körülbelül 400 mm magas, ezért a be- és kiszállító szállítószalagoknak azonos magasságban kell futniuk.
Film műszakonként: milyen gyakran cseréli a kezelő a tekercseket
Egy személyzet nélküli gyártósoron a tekercscserék a fő operátori feladatok. Egy durva becslés a tervezéshez:
- Fólia adagonként. 250%-os előnyújtás esetén egy 1,200 × 1,000 mm-es raklap 16 tekercselési ütemmel körülbelül 16 × 4.4 m ÷ 3.5 ≈ 20 m távolságot igényel a tekercstől.
- Tekercsenkénti terhelések. Egy 1,500 méteres tekercs körülbelül 75 rakományt fed le; egy 500 méteres tekercs körülbelül 25 rakományt.
- Műszakonként. Egy 8 órás műszak alatt óránként 24 rakomány esetén ez 192 rakományt, azaz körülbelül három 1,500 méteres tekercset jelent.
A fóliafelhasználást rakományonként próbaüzemben ellenőrizzük az Ön rakományaival.
Pántolás csomagolás előtt
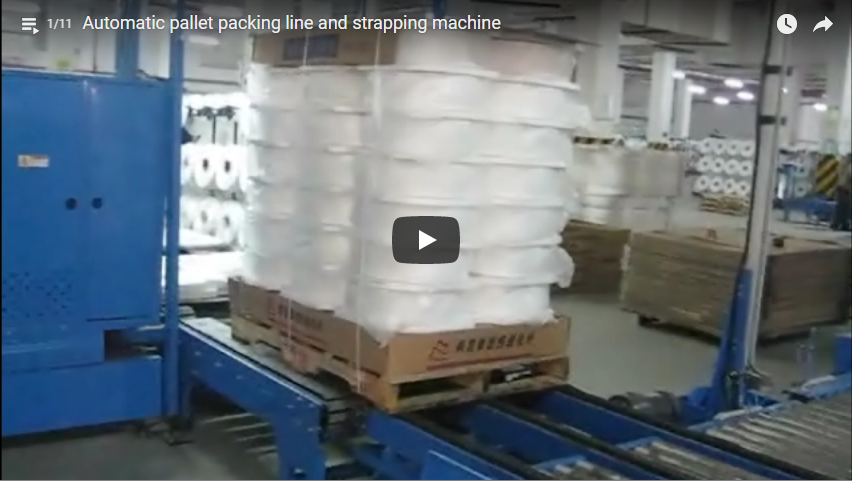
Sok gyártósoron a raklapot még a fóliázó géphez való érkezés előtt pántolják, majd a fólia becsomagolja a pántolt raklapot. A pántok egyben tartják a rakományt; a fólia biztosítja a tömítést, és távol tartja a port és a nedvességet. Ha a gyártósornak pántológépre van szüksége, vegye fel a tervrajzba, és mi megtervezzük a két gép közötti szállítószalagot.
Por- és esővédelem érdekében a B300-as verziónk egy fóliatakaró egységgel van felszerelve, amely PE fóliát helyez a rakomány tetejére a csomagolás előtt. Könnyű vagy instabil rakományok esetén a B200-as pneumatikus felső lemezzel rendelkezik, amely forgás közben megtartja a felső rétegeket.
Vezérlők és segédprogramok
A gyártósor egy PLC-n fut, amely előnyújtás-vezérlővel, külön gombokkal és egy HMI-vel rendelkezik. A forgóasztal lágyindítással és lágyleállítással rendelkezik. Segédprogramok:
| Hasznosság | Követelmény |
|---|---|
| Power | 380 V AC, 3 fázis, 50 Hz |
| Motors | forgótányér 0.75 kW, görgők 0.75 kW, kocsi 0.37 kW, előnyújtás 0.37 kW |
| Levegő | 6–8 kgf/cm² tápnyomás |
A piros gombafejű vészleállító és a zárható elektromos leválasztó alapfelszereltség. Az alkalmazandó szabványok a célpiactól függenek. A CE-piacok esetében az ISO 12100 szabvány határozza meg a kockázatértékelési módszert, az EN 415-10 pedig az általános követelményeket a csomagológépekre vonatkozóan.
Kiválasztási ellenőrzőlista egy teljesen automatikus raklapcsomagoló sorhoz
- Raklapméret, legmagasabb rakomány és maximális súly.
- Óránkénti terhelések és műszakhossz.
- A szállítószalag magassága és iránya a betáplálásnál és a kivezetésnél.
- A raklap aljának iránya a szállítószalag áramlásához képest.
- Pántolóállomás a csomagolóanyag előtt, ha szükséges.
- Szélminta alulra, középre és felülre.
- A ma vásárolt filmtekercs hossza.
Mérnöki GYIK
K: Szükség van-e gépkezelőre a csomagolás során? V: Nem. A gépkezelő csak a fóliatekercseket és egyéb fogyóeszközöket cseréli; a leszorítás, a vágás és a törlés automatikus.
K: Mennyi ideig tart egy ciklus? V: A sor minimum óránként 24 rakodásra, vagy 150 másodpercre van méretezve. A rakodási magasság és a szél beállításai határozzák meg a pontos időt.
K: Milyen gyakran cserélünk fóliatekercseket? V: Körülbelül három 1,500 méteres tekercs 8 órás műszakonként, óránként 24 rakománynál, a fenti 20 méteres rakományonkénti becslés alapján.
K: Mekkora a legnagyobb elférő raklap? V: A rakomány átlójának a 2,200 mm-es forgózsámoly belsejében kell fordulnia, az árboctól megfelelő távolságban; egy 1,200 × 1,000 mm-es, körülbelül 1,562 mm hosszú raklap könnyedén elfér.
K: Be tudja csomagolni azokat a rakományokat, amelyeket először pántoltak meg? V: Igen. A sort úgy tervezték, hogy a feljebb érkező pántolt raklapokat csomagolja be.
Következő lépés
A csomagoló sort három lépésben tervezzük meg:
- Küldje el az elrendezési rajzát raklapméretekkel, magasságokkal, súlyokkal és óránkénti terhelésekkel info@fhopepack.com.
- Kapjon ajánlatot 48 órán belül, ciklusellenőrzéssel, szállítószalagokkal és elrendezéssel.
- Helyszíni felmérés foglalása hogy a kötél és a pántolóállomás illeszkedjen a padlóhoz.
Kapcsolódó olvasmány
- Automatikus raklapcsomagoló gép B100
- Stretch csomagológép
- Videó: raklapcsomagoló gép szállítószalagokkal
- Videó: forgókaros raklapcsomagoló gép
- Videó: automatikus forgóasztalos raklapcsomagoló gépsor
Források
- Folyamat, specifikációk, filmkezelés, segédprogramok: B100 automata raklapcsomagoló gép oldal
- Vonal működés közben: teljesen automatikus raklapcsomagoló sorunk videója a YouTube-on
- Szabványok hatálya: ISO 12100:2010, HU 415-10: 2014
Utolsó felülvizsgálat: 2026-10-03