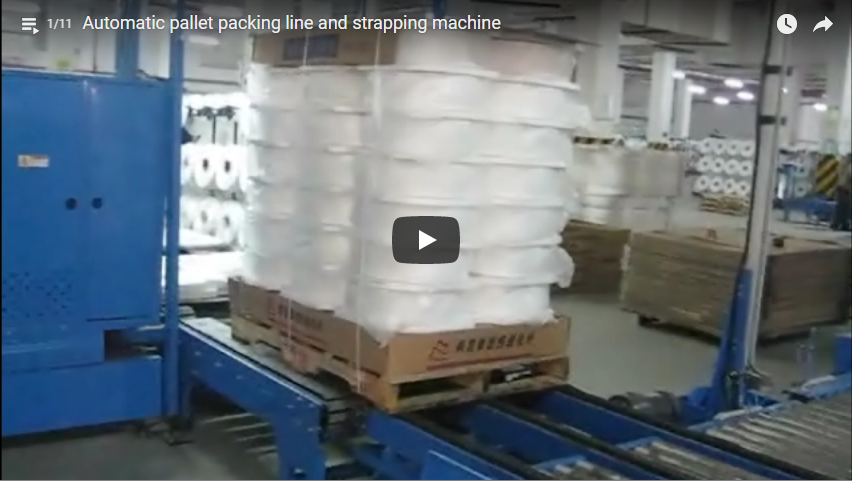
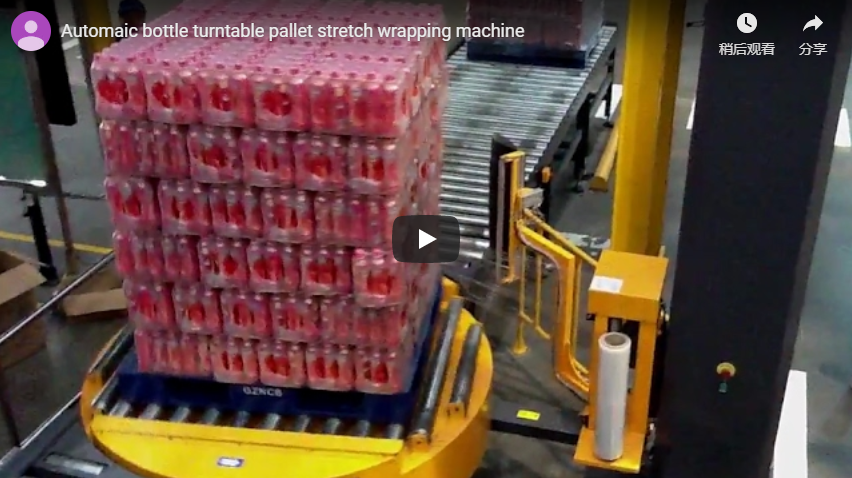
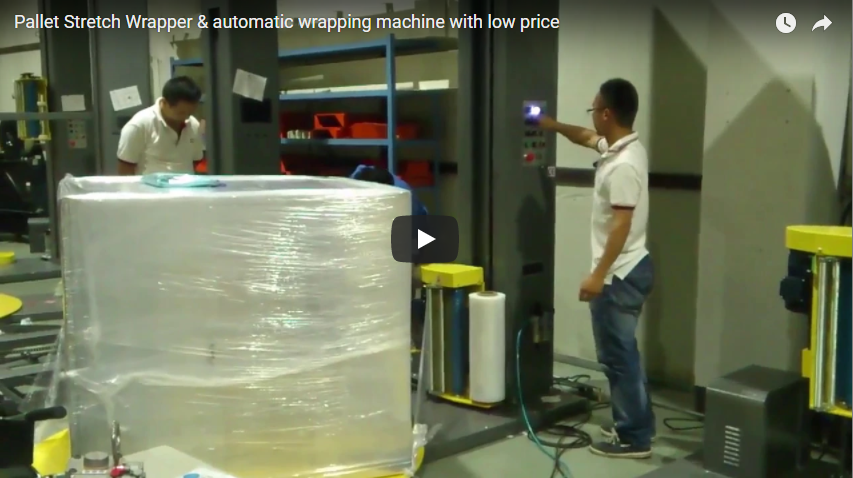
Az ipari csomagolási műveletek egyre inkább az automatizált nyújtófóliázásra támaszkodnak, hogy biztosítsák a raklapos áruk szállítási sérülésekkel, környezeti hatásokkal és a kezelési hatékonyság hiányával szembeni védelmét. Míg a hagyományos forgóasztalos rendszerek az egész raklapot forgatják, a modern forgókaros nyújtófóliázók álló helyzetben tartják a rakományt, miközben a fóliakocsi körülötte kering. Ez az architektúrális változás, amelyet olyan modellek példáznak, mint a KES SXPA-20-100″, alapvetően megváltoztatja a centrifugális feszültség, a fóliafeszültség és a mechanikai kopás kezelését nagy volumenű elosztási környezetekben. Az automatikus rakománymagasság-érzékelés, a választható csomagolási minták és a rendszerdiagnosztika integrálásával a forgókaros platformok egységes végső tárolást biztosítanak, miközben csökkentik a termékveszteséget a tárolás és a szállítás során. A következő műszaki elemzés értékeli a helyhez kötött rakományú fóliázó rendszereket meghatározó működési mechanikát, fóliaoptimalizálási logikát és karbantartási profilokat.
🛠️ Terhelési instabilitás és centrifugális feszültség
A forgókaros nyújtófóliázók a centrifugális erőt azáltal szüntetik meg, hogy a raklapot mozdulatlanul tartják, miközben a fólia kocsi 20 vagy 35 fordulat/perc sebességgel kering, biztosítva a pontos portalanítást és megakadályozva a szerkezet felborulását a logisztikai és disztribúciós létesítményekben végzett nagysebességű automatizált ipari fóliázási műveletek során.
A centrifugális erő a forgó tömegre ható kifelé irányuló nyomás, amely kritikus meghibásodási ponttá válik, amikor a forgózsámolyos fóliázók nehéz vagy egyenetlenül elosztott raklapokat forgatnak. Ahogy a platform forog, az eltolódott súlypontú rakományok oldalirányú feszültséget tapasztalnak, amely összetörheti a széleket, elmozdíthatja a dobozokat, vagy akár teljesen felborulhat. A forgókaros feszített fóliázók ezt úgy oldják meg, hogy fóliát helyeznek az álló rakományra, miközben körülötte forognak, így hatékonyan semlegesítik a raklapon fellépő forgási nyomatékot. Ez az álló helyzetű megközelítés különösen előnyös magas, könnyű vagy szabálytalan alakú egységek esetén, amelyek megbízható porvédőt és végső elszigetelést igényelnek a szerkezeti kompromisszumok kockázata nélkül.
A fóliakocsi orbitális mozgása választható 20 vagy 35 fordulat/perc sebességgel működik, lehetővé téve a kezelők számára, hogy a csomagolási sebességet a rakomány stabilitási követelményeihez igazítsák. A magasabb fordulatszám-beállítások felgyorsítják a ciklusidőket a stabil, egyenletes raklapok érdekében, míg a csökkentett sebességek törékeny vagy felső nehéz konfigurációkat tesznek lehetővé. Mivel a rakomány rögzített marad, a kezelők állandó fóliafeszültséget alkalmazhatnak a forgási eltolódás kompenzálása nélkül, ami kiszámíthatóbb tárolási teljesítményt eredményez. A szőnyegtekercseket, kábeldobokat vagy dupla raklapos dobozokat kezelő létesítmények gyakran számolnak be a kézi átrakodási késedelmek csökkenéséről és a termékveszteség csökkenéséről a tárolás és a szállítás során, amikor átállnak az álló rakodású architektúrákra.
🏗️ Áteresztőképességi korlátozások és filmoptimalizálás
Az automatizált forgórendszerek programozható csomagolási minták és automatikus rakodási magasság-érzékelés révén magasabb ciklussebességet érnek el, 20 vagy 30 hüvelykes fóliatekercseket használva, hogy manuális feszültségállítás nélkül, a gyártási környezetekben és az elosztóközpontokban a különböző raklapprofilokon egységes végső tárolást biztosítsanak.
Az előnyújtás egy mechanikus folyamat, amely megnyújtja a nyújtható fóliát, mielőtt az érintkezne a rakománnyal, csökkentve az anyag vastagságát, miközben megőrzi a szakítószilárdságot. A hagyományos forgóasztalos rendszerek gyakran korlátozzák az előnyújtási arányokat a raklapforgatás során fellépő egyenetlen fóliaadagolás miatt, ami arra kényszeríti a kezelőket, hogy vastagabb fóliákat használjanak, vagy növeljék a csomagolási menetek számát. A forgókaros platformok ezt a korlátot az automatikus rakodási magasság-érzékelés és a választható csomagolási minták integrálásával küszöbölik ki, amelyek dinamikusan állítják be a fólia felvitelét a raklap méretei alapján. Ez az automatizálás biztosítja az optimális fóliaelosztást, minimalizálja a hulladékot, miközben biztonságos tárolást biztosít a különböző rakodási magasságok és alapterületek között.
A fóliaméret-kompatibilitás közvetlenül befolyásolja a működési hatékonyságot és az anyagköltségeket. A forgókaros modellek jellemzően 20 vagy 30 hüvelykes fóliatekercseket támogatnak, lehetővé téve a létesítmények számára, hogy a standard csomagolókészletüknek megfelelő kocsiszélességet válasszanak. A nagyobb fóliaszélességek csökkentik a szükséges áthaladások számát, felgyorsítva a ciklusidőket a feszültség integritásának feláldozása nélkül. A programozható tekercselési mintákkal kombinálva a kezelők testreszabhatják a felső, középső és alsó tekercselési sorrendet az adott termékkövetelményeknek megfelelően. A KES különféle modelleket gyárt, hogy megfeleljenek az óránkénti terheléseknek és a fóliaméret-követelményeknek, biztosítva, hogy a nagy áteresztőképességű létesítmények a csomagolás minőségének feláldozása nélkül méretezhessék az automatizálást.
🔗 Kapcsolódó : Fedezzen fel további megoldásokat
📈 Mechanikai kopás és üzemleállás
Az álló terhelésű architektúrák csökkentik a radiális csapágyfeszültséget és a hajtáslánc fáradását azáltal, hogy a mechanikai mozgást a fólia kocsira izolálják, míg az integrált rendszerdiagnosztika lehetővé teszi a prediktív karbantartási ütemezést és a meghosszabbított szervizintervallumokat a nagy teljesítményű műveletek során az ipari csomagolósorokon és az automatizált teljesítési központokban.
A radiális terhelések a forgó csapágyakra ható kifelé irányuló nyomást jelentik, amikor a súly egyenetlenül oszlik el, vagy amikor forgó erők hatnak egy mozgó platformra. A forgózsámolyos fóliázók felgyorsult csapágykopásnak vannak kitéve, mivel a teljes raklaptömeg folyamatosan forog, ami a rezgést és az egyensúlyhiányt a hajtóláncon keresztül továbbítja. A forgókaros nyújtófóliázók ezt a problémát úgy enyhítik, hogy a rakományt mozdulatlanul tartják, és a mechanikai mozgást a felső fóliakocsira korlátozzák. Ez a kialakítás a dinamikus terhelést egy kisebb, könnyebben kezelhető alkatrészkészletre izolálja, csökkentve a fogaskerekek kopását, a beállítási eltolódást és a csapágyak kifáradását hosszabb üzemi ciklusok során.
A rendszerdiagnosztika kritikus szerepet játszik a hosszú távú megbízhatóság fenntartásában. A modern forgókaros platformok valós időben figyelik a kar sebességét, a fólia feszességét és a kocsi pozícióját, és figyelmeztetik a kezelőket az eltérésekre, mielőtt azok mechanikai meghibásodáshoz vezetnének. A működési paraméterek nyomon követésével a létesítmények áttérhetnek a reaktív javításokról az előrejelző karbantartásra, ütemezhetik a kenést, a görgőcserét és a feszességkalibrálást a tervezett állásidő-ablakokban. Míg a forgózsámolyos rendszerek a folyamatos forgó igénybevétel miatt gyakran igényelnek csapágycserét és motorfelújítást, a forgókaros konfigurációk jellemzően hosszabb szervizintervallumokat és alacsonyabb kumulatív karbantartási igényt mutatnak. Az iparági referenciaértékek azt sugallják, hogy az álló terhelésű kialakítások csökkentik a nem tervezett állásidőket, bár a pontos javítási gyakoriság a terhelési profiloktól, a műszakbeosztástól és a környezeti feltételektől függően változik.
🛡️ Műszaki kiválasztási keretrendszer
A forgókaros nyújtófóliázó kiválasztásához a gép specifikációit össze kell hangolni a tényleges terhelési jellemzőkkel, az átviteli célokkal és a fóliakészlettel. A létesítményeknek először a maximális hasznos teher súlyát, a raklapmagasságot és a stabilitási besorolást kell értékelniük. Az instabil, magas vagy egyenetlenül elosztott rakományok esetében a leginkább előnyösek az álló architektúrák, mivel az orbitális fóliaalkalmazás teljesen kiküszöböli a forgási feszültséget. Az átviteli követelményeket a rendelkezésre álló fordulatszám-beállításokhoz és a fóliakocsi szélességéhez kell igazítani; a nagy volumenű műveletek jellemzően a 35 fordulat/perc konfigurációkat részesítik előnyben a 30 hüvelykes fóliatekercsekkel párosítva a ciklusidők minimalizálása érdekében.
Az automatizálási funkciók közvetlenül befolyásolják a hosszú távú működési hatékonyságot. Az automatikus rakodási magasság érzékelése kiküszöböli a manuális kalibrálást, míg a választható csomagolási minták lehetővé teszik a kezelők számára, hogy testre szabják a feszültségeloszlást az adott terméktípusokhoz. A rendszerdiagnosztika valós idejű teljesítménykövetést biztosít, lehetővé téve a létesítmények számára a fóliafogyasztás monitorozását, a feszültségeltérés azonosítását és a megelőző karbantartás ütemezését. A piaci alternatívák értékelésekor az üzemeltetők gyakran összehasonlítják a forgókaros platformokat a bevált automatikus modellekkel, mint például a Cousins LP-3200, az Eagle 2000F, a Handle It 1100AA-C, a Fox FPS 400 és a Robopac LT. A teljesen autonóm, nem szállítószalagos megoldásokat igénylő létesítmények számára a robotizált nyújtócsomagolók, mint például a Robopac S7, a Handle It 3000, a Cousins Traveler és a Combi BeeWrap alternatív automatizálási útvonalakat kínálnak, bár eltérő mechanikai elvek és helyigény alapján működnek.
🔗 Lásd még : Kapcsolódó felszerelés
⚙️ Gyakran ismételt technikai kérdések
K: Milyen működési paraméterek határozzák meg a forgókaros nyújtócsomagoló gépet?
A forgókaros rendszerek egy álló raklapot tartanak fenn, miközben a fóliakocsi 20 vagy 35 fordulat/perc sebességgel forog. Fóliát helyeznek fel álló rakományokra, választható csomagolási mintákat, automatikus rakománymagasság-érzékelést és integrált rendszerdiagnosztikát kínálnak. A KES különféle modelleket gyárt, hogy megfeleljenek az óránkénti rakományok és a fóliaméret-követelményeknek, a gyakori konfigurációk támogatják a 20 vagy 30 hüvelykes fóliatekercseket, és olyan modelleket, mint az SXPA-20-100″.
K: Hogyan javítja az előnyújtás a fólia hatékonyságát a forgóplatformokon?
Az előnyújtás mechanikusan megnyújtja a fóliát a felhordás előtt, csökkentve az anyag vastagságát, miközben megőrzi a szakítószilárdságot. A forgókaros rendszerek optimalizálják ezt a folyamatot az automatikus terhelésmagasság-érzékeléssel és a programozható tekercselési mintákkal, biztosítva az egyenletes feszültségeloszlást. Az iparági becslések szerint a fóliafogyasztás 30–50%-kal csökkenhet, ha az előnyújtási arányok megfelelően vannak kalibrálva, bár a pontos megtakarítás a terhelés méreteitől, a fóliavastagságtól és az aktuális üzemi beállításoktól függ.
K: Milyen karbantartási szempontok vonatkoznak az álló rakományú csomagolórendszerekre?
A forgókaros architektúrák csökkentik a radiális csapágyterhelést azáltal, hogy a mechanikai mozgást a fóliakocsira izolálják, ami jellemzően meghosszabbítja a szervizintervallumokat a folyamatosan forgó forgóasztalos platformokhoz képest. Az integrált rendszerdiagnosztika lehetővé teszi a prediktív karbantartási ütemezést, lehetővé téve a létesítmények számára a kar sebességének, a feszesség állandóságának és a kocsi pozíciójának monitorozását. A karbantartási követelményeket az OEM szervizelési irányelveihez kell viszonyítani, mivel a tényleges intervallumok a műszakgyakoriság, a rakomány súlya és a környezeti feltételek alapján változnak.
K: A forgókaros csomagolók képesek kezelni a nem szabványos vagy kötegelt profilokat?
Igen. Az orbitális mechanizmus biztonságosan becsomagolja a szőnyegtekercseket, kábeldobokat, csőkötegeket és más, nem raklapra helyezett vagy szabálytalan alakú egységeket azáltal, hogy a rakományt egy álló platformra helyezi. Ez a megközelítés megbízható porvédelmet és végső elszigetelést biztosít, miközben minimalizálja a termékveszteséget a tárolás és szállítás során. A létesítményeknek a speciális profilok automatizált csomagolósorokba való integrálása előtt ellenőrizniük kell a maximális teherbírást és a fólia kompatibilitását a gyártóval.
Jogi nyilatkozat: Az ebben az elemzésben bemutatott működési referenciaértékek, fóliamegtakarítási becslések és karbantartási intervallum-összehasonlítások inkább illusztrációs iparági becslések, mint garantált eredmények. A tényleges teljesítménymutatók, ciklusidők és anyagfogyasztási arányok a terhelési jellemzőktől, a fólia specifikációitól, a környezeti feltételektől és az OEM szervizprotokolloktól függően változnak. A berendezés specifikációinak vagy a tőkekiadásoknak a véglegesítése előtt mindig tekintse át a gyártó adatlapjait és az ellenőrzött műszaki dokumentációt.
🛡️ Megfelelőségi megjegyzés : Ez a berendezés az ISO és CE szabványoknak megfelelően készült. Beszerzés előtt ellenőrizze a gyártóval a konkrét tanúsítványokat.