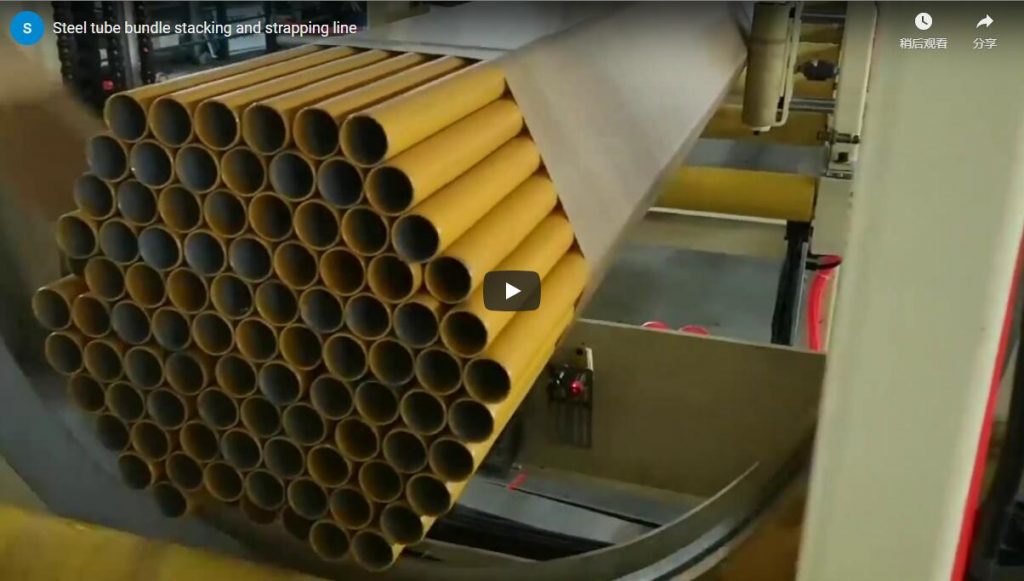
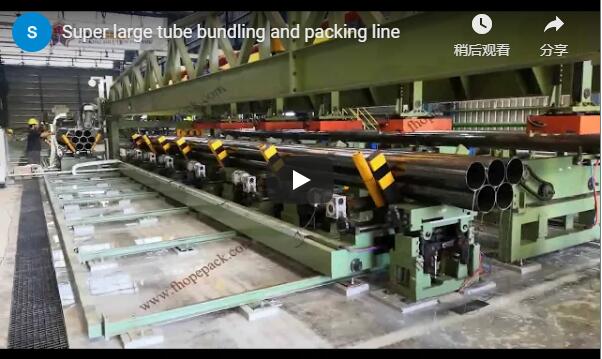
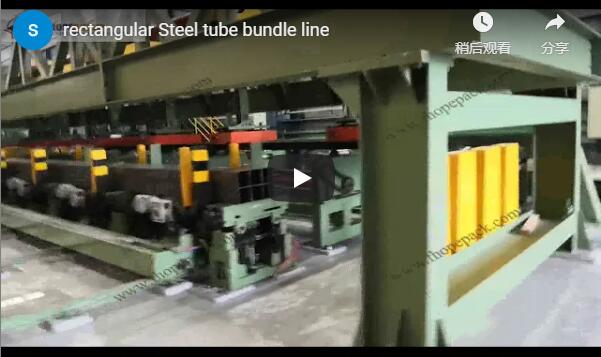
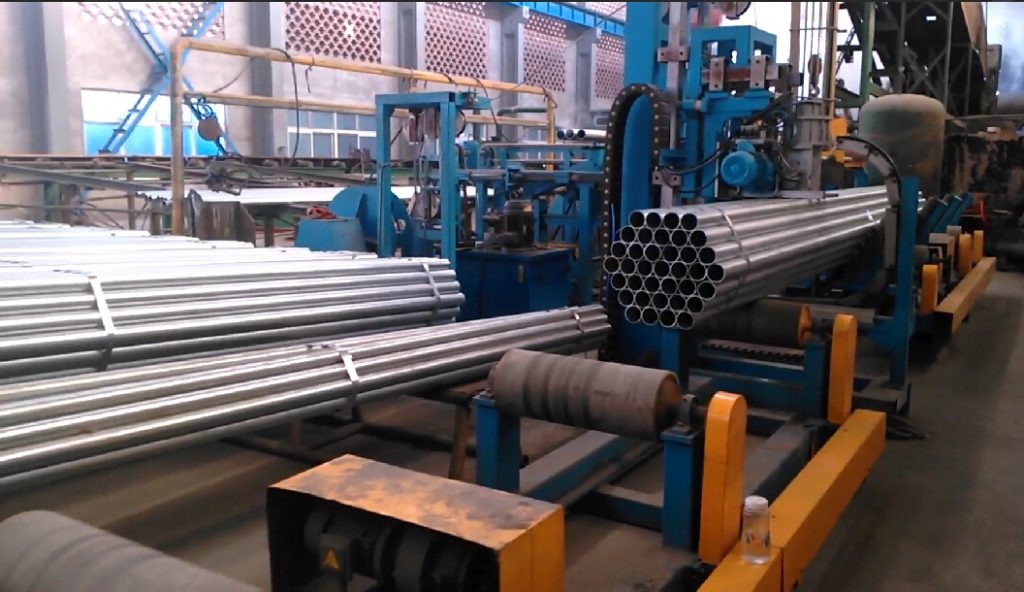
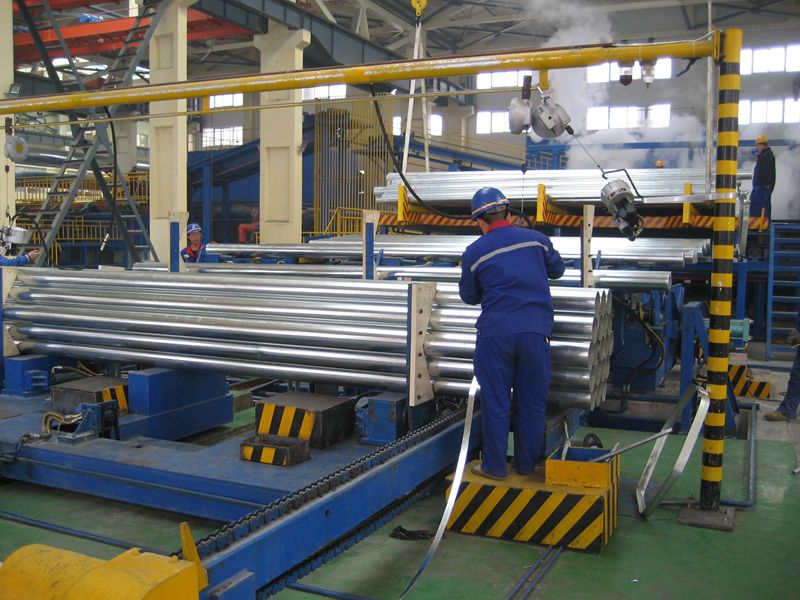
Összefoglaló Ez az 55 másodperces klip a gyártócsarnokunkból bemutatja, ahogy acélcsőköteg-pántológépünk egy téglalap alakú acélcső köteget pántol. Egy függőleges kocsin lévő sárga pántológépfej érkezik a köteghez, egy kék acélpántot futtatnak köré, és a csatlakozást egy peremezett acéltömítéssel zárják le. A gép rögzített, és a köteg áthalad rajta, így minden pánt a saját pozíciójába kerül a köteg mentén. Az alábbiakban bemutatjuk a ciklust, a közzétett pánt- és tömítési adatainkat, valamint egy kidolgozott példát a pántszalagok számára és használatára.
Tartalomjegyzék
- Amit a klip mutat
- Miért van szükség tömítésre a csőkötegeken?
- Pánt, tömítés és fej adatai
- Sávszám és hevederhasználat
- Kiválasztási ellenőrzőlista
- Biztonság
- Mérnöki GYIK
- Következő lépés
- Kapcsolódó olvasmány
- Források
Amit a klip mutat
A klip portré módban készült, és körülbelül 55 másodperc hosszú.
| Time | Amit látsz |
|---|---|
| Rajt | Egy négyzet alakú, téglalap alakú acélcső köteg egy kék görgős ágyon fekszik a sárga pántológép feje alatt. |
| Korai | A fej lefelé halad a függőleges vezetőkön, amíg a kötegre nem kerül |
| Középső | A köteg oldalán lévő fej közeli képei, miközben a pántot megfeszítik és lezárják |
| Középső | A köteg továbbhalad a görgőkön, és a következő sávot tovább helyezik el. |
| vég | Egy kész szalag közeli képei: kék acélpánt a cső felületein, krimpelt acélzárral lezárva |
A felvétel a miénk. A feszültség és a ciklusidő nem látható a képernyőn, így az alábbi adatok a gépadat-oldalunkról származnak.
Miért van szükség tömítésre a csőkötegeken?
- Nehéz, merev terhek. Egy csőköteget daruval emelnek fel és raknak egymásra, így a szalagnak a kezelés során is meg kell tartania a feszültségét. Egy peremzár rögzíti a szalag két végét.
- Négyzet alakú kötegfelületek. A téglalap alakú csövek laposan csomagolhatók, és a szalag szorosan húzza a külső csöveket a belsőkhöz, így a köteg megtartja alakját.
- Festett vagy bevonatos szíj. A tömítés mechanikusan tapad, így nem függ a pánt felületétől.
- Fix fej, mozgó köteg. Mivel a fej egy helyben marad, a sávok közötti távolságot az határozza meg, hogy a köteg milyen messzire mozdul el a ciklusok között.
Pánt, tömítés és fej adatai
Az automatikus acélpántológépre vonatkozó közzétett adataink:
| Tétel | Közzétett érték |
|---|---|
| szíj anyaga | Hidegen hengerelt, alacsony széntartalmú acél, kékített és viaszolt |
| Szíj vastagság | 0.8 mm vagy 1.0 mm |
| Tömítés szélessége | 25 mm vagy 32 mm |
| Közös | Dupla tömítés bevágás |
| Seal magazin | Körülbelül 180 pecsét |
| Szíj feszesség | 7,000–18,000 N |
| Takarmányozás és felszedés | 2–3 m/s |
| Feszülési sebesség | 6 m / perc |
| Hidraulikus nyomás | 100 bar (üzemi nyomás 80–90 bar) |
| Sávszám kötegenként | 5-től 7-ig, köteghossz szerint elhelyezve |
Minden sort rendelésre építünk, így az ív, a görgőságy és a szalag pozíciói a csőméreteket és a köteg hosszát követik.
Sávszám és hevederhasználat
A szalag hossza a köteg keresztmetszetétől függ. Egy szalaghoz körülbelül 2 × (Sz + M) hosszú pántszalag szükséges, plusz a hegesztés átfedése.
Kidolgozott példa (szemléltető). Egy 400 mm széles és 400 mm magas köteg kerülete 2 × (400 + 400) = 1,600 mm, tehát minden szalaghoz 1,600 mm pántszalag szükséges a hegesztés átfedése előtt. 6 szalag esetén a köteg körülbelül 9.6 m pántszalagot használ el plusz átfedések és 6 hegesztés. Egy 180 pecsétes tárral ez körülbelül 30 köteget jelent a tár újratöltése előtt.
Kiválasztási ellenőrzőlista
- Cső alakja (kerek, négyzet, téglalap alakú) és mérettartomány.
- Köteg keresztmetszete, hossza és súlya.
- Sávszám kötegenként és azok pozíciói.
- Pántszalag szélessége (25 mm vagy 32 mm-es hegesztés) és vastagsága.
- Csomagok óránként.
- Felfelé irányuló kötegképzés és lefelé irányuló halmozás, például egy acélcső köteg pántológép mozgófejjel.
Biztonság
A fej lefelé halad a kötegre, és a pántot 18 000 N erővel feszítik meg. A fejet és a görgők zónáját a kockázatértékelés szerint védjük, így senki sem nyúlhat a pántszalag útvonalába futás közben. A hidraulikus munkát álló rendszer és nyomásmentesítés mellett végezzük.
A CE piacokon az ISO 12100 szabványt alkalmazzuk a kockázatértékelésre, az EN 415-10 szabványt pedig az általános csomagológép-követelményekre.
Mérnöki GYIK
K: Hogyan záródik a pántos illesztés? V: Acéltömítéssel, amelyet egy dupla tömítési bevágás peremez, és egy körülbelül 180 tömítést tartalmazó tárból adagolnak.
K: Milyen szélességű hegesztési varratokat kínálnak? V: 25 mm vagy 32 mm, a pántszalag szélességéhez igazodva.
K: Mennyire feszes a pánt? V: A pánt feszessége 7,000–18 000 N között van beállítva.
K: Hány sáv található egy kötegben? V: Az adataink 5-7 sávot mutatnak, a köteg hossza szerint rendezve.
K: Mennyi pántszalagot használ egy szalag? V: Körülbelül 2 × (Sz + M) plusz a hegesztés átfedése; egy 400 × 400 mm-es köteg körülbelül 1,600 mm-t használ szalagonként.
K: Mozog a fej a köteg mentén? V: Nem. A fej rögzített, és a köteg a görgőságyon mozog a szalagok között, így a szalagok távolságát a köteg mozgása határozza meg.
K: Milyen gyakran kell újratölteni a pecsétes tárat? V: Egy 180 pecsétes tár körülbelül 30 köteget fed le, kötegenként 6 sávval.
K: Milyen gyorsan történik a pántszalag adagolása és feszítése? V: Az adagolás és a feltekerés 2–3 m/s sebességgel, a feszítés pedig 6 m/perc sebességgel történik.
K: Milyen hidraulikus nyomást használ a fej? V: A rendszer 100 bar névleges nyomásra van méretezve, 80–90 bar üzemi nyomással.
K: Mely szabványok vonatkoznak rájuk? V: CE-jelölésű piacokra az ISO 12100 és az EN 415-10.
Következő lépés
Egy acélcső kötegelő pántológép méretezését három lépésben végezzük:
- Küldje el az elrendezési rajzát csőméretekkel, köteg keresztmetszettel és hosszsal, kötegenkénti sávszélességekkel és óránkénti kötegekkel, info@fhopepack.com.
- Ajánlatkérés 48 órán belül az ív méretével és a pánt adataival.
- Helyszíni felmérés foglalása Tehát megerősítjük az alapterületet és a vonalkapcsolatokat.
Kapcsolódó olvasmány
- Acélcső köteg pántolás fa blokkokkal
- Automatikus acélcső kötegelő és pántoló megoldás
- Acéllemez köteg pántológép leszorítófejjel
- Acélcső kötegelő pántológép adatai
Források
- Klip (a mi felvételünk): a videó a YouTube-on
- Pántszalag-, tömítés-, feszültség-, sebesség-, hidraulikus és szalagszám-adatok: Acélcső kötegelő pántológép adatai
- Szíjhasználat: a kidolgozott aritmetikánk
- Szabványok hatálya: ISO 12100:2010; HU 415-10: 2014
- Ajánlattételi határidő: jóváhagyott ház CTA (ajánlattétel 48 órán belül)
Utolsó felülvizsgálat: 2026-10-10