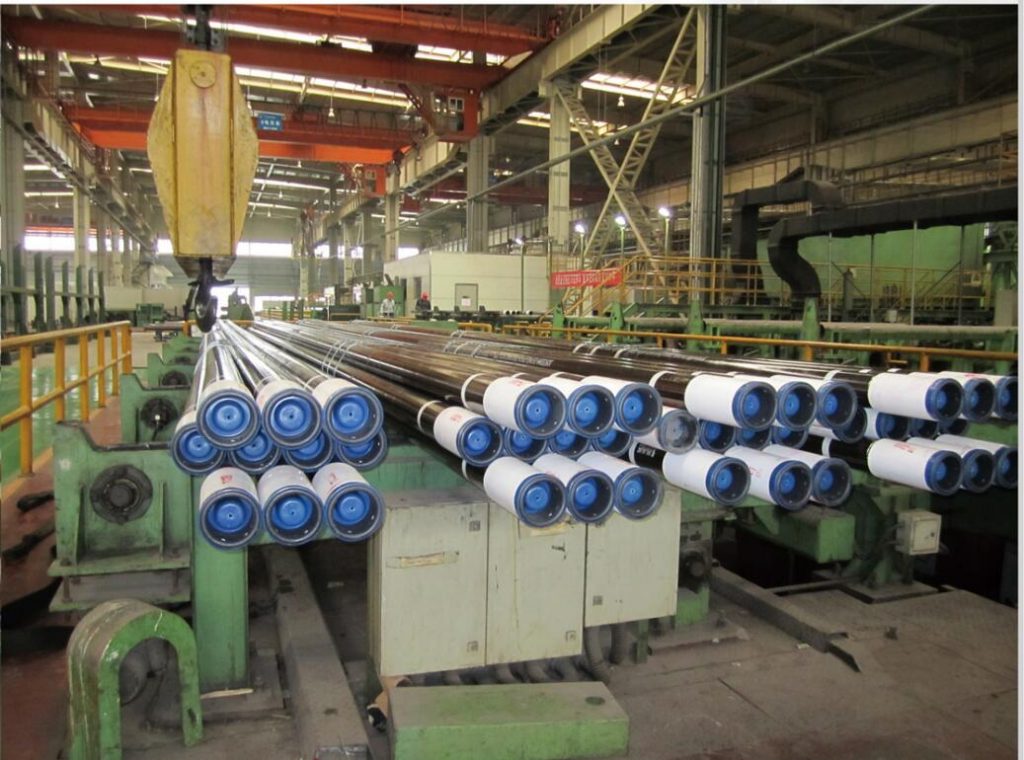
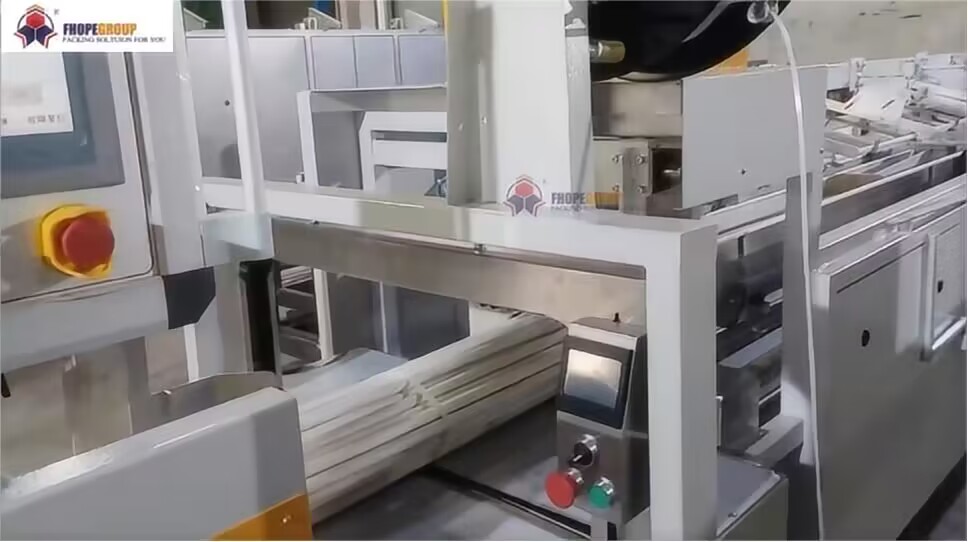
Összefoglaló Ez a videó egy acélcsőköteg-csomagoló sort mutat be , amely hosszú acélcsöveket kezel gyári környezetben. Láthatóak a kék tartóállványokra rakott, görgőságyakon szállított, kötegbe összegyűjtött és egy V alakú befogóállomásban középre igazított csövek, a kulcsfontosságú pontokon dolgozó munkások segítségével. A felvétel nem mutatja a befejezett csomagolási ciklust, a kimeneti sebességet vagy a biztonsági burkolatot, ezért ezeket a pontokat vásárlás előtt egyeztetni kell a gyártóval.
Ha acélcsőköteg-csomagoló sort értékel, a leggyorsabb módja annak, hogy megértse, hogyan működik, ha valódi csöveken figyeli meg. Pontosan ezt kínálja ez az oldal. A fenti videót egy működő üzemben forgatták, és bemutatja egy csőköteg-gyártósor kezelési és pozicionálási szakaszait – a laza hosszú csövektől egy állványon egy szorosan középre igazított kötegig, amelyet egy szorítószerkezetben tartanak. Ez a cikk bemutatja, hogy mit mutat valójában a felvétel, mire nem ad választ szándékosan, és mit kell ellenőriznie egy vásárlónak, mielőtt egy hasonló gyártósor mellett döntene.
Amit a videó mutat
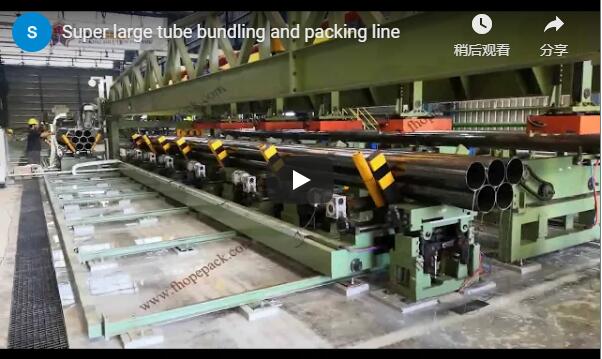
A videó valamivel több mint két és fél percig tart. A vonal szélesvásznú felvételével kezdődik: a bal oldalon hosszú, ezüstszürke acélcsövek sorakoznak szépen rétegekben, a kép jobb oldalán pedig egy nagy, kékre festett acélszerkezet található. Egy vastag fekete csövet, amelynek átmérője láthatóan nagyobb, mint az egymásra helyezett csöveké, a gép felső szerkezetén tartanak és mozgatnak a 20-30 másodperces jelzés körül.
Ahogy a kamera nagyjából 35 és 50 másodperc között jobbra pásztázik, a gép középső részéből több kép is láthatóvá válik: párhuzamos vezetősínek, hengeregységek, sárga, biztonsági színű védőelemek és határolóblokkok, egy görgős szállítószalag-szakasz és egy sárga-fekete figyelmeztető csíkokkal jelölt vezetőkar. Több ezüst cső látható, amelyek a görgős/szállítószalag-szakaszba lépnek be, és végig vízszintesen és párhuzamosan maradnak.
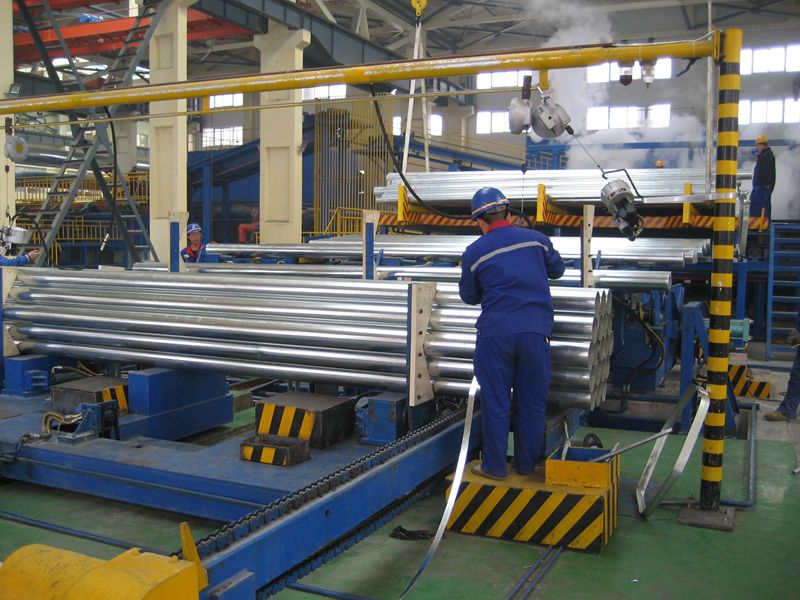
A videó középső részében (nagyjából 75–115 másodperc) a kamera a szállítószalagra csap le. Egy csőcsoport lassan halad előre egy rézszínű görgőkkel ellátott görgőságyon. Egy sárga vezetőlemez követi a köteg külső szélét mozgás közben, középen tartva a csöveket. A védősisakos munkások hátrébb állnak és figyelik a folyamatot.
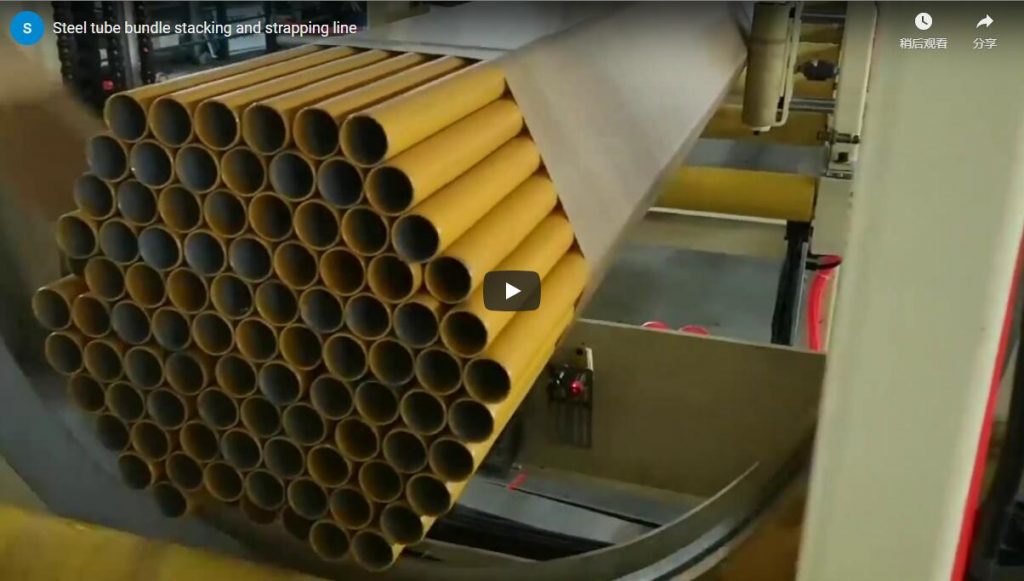
Körülbelül 120 másodperctől kezdve a felvétel a jelenetsor leginformatívabb részéhez lép át: a V alakú rögzítő és központosító állomáshoz . A csőköteg belép a rögzítőelembe, és a két szögben álló lemez mindkét oldalról összezárul, szoros, koncentrikus elrendezésbe préseli a csöveket. A videó végén a köteg nyitott végei a kamera felé néznek, sűrű, szabályosan csomagolt kör/hatszögletű keresztmetszetet mutatva – a pántolásra vagy csomagolásra előkészített csőköteg klasszikus alakját.
Egy figyelemre méltó részlet: a felvétel vége felé egy munkás egy kéziszerszámot használ a köteg végfelületén, és egy fényes hegesztési ív látható. Ez arra utal, hogy ezen a konkrét telepítésen némi végfelület-illesztési vagy tűzési munkát végeznek, miközben a köteget a szerelvényben tartják. Ez a bemutatott telepítésre jellemző, és nem szabad feltételezni, hogy minden konfiguráció része – a tervezett folyamat hatókörét erősítse meg a gyártóval.
Közvetlen megfigyelési jegyzetek
A következő megfigyelések közelítenek ahhoz, ami a mintavételezett képkockákban valójában látható, csupán enyhe nyelvtani szintű szerkesztéssel az olvashatóság érdekében.
- A gép fő váza kékre festett acél; a vezetőlemezek, védőburkolatok és határolókarok sárgák, néhány sárga-fekete csíkos figyelmeztető felülettel.
- Bal oldal: többrétegű párhuzamos sínek és konzolok tartják és tartják a hosszú csöveket, vízszintesen fektetve a vonal irányában.
- Középső rész: hengeres hajtású szorító/toló mechanizmusok, réz színű görgőkkel ellátott görgős szállítószalag és vezető csúszósínek.
- Jobb/végi terület: egy mozgatható vezetőkar vagy nyomószerkezet sárga-fekete csíkos jelöléssel; a későbbi kereteken egy V alakú befogószerkezet látható két mozgatható, szögletes lemezzel.
- Egy fehér, padlón álló, pirosan megvilágított vezérlődoboz található a gép közelében; a későbbi képkockákban egy különálló vezérlőszekrény jelenik meg gombokkal és jelzőfényekkel. A felvételen sehol sem látható olvasható szöveg, címke, névtábla vagy vízjel.
- A csövek hengeres acélból készültek, szálcsiszolt/hengerelt felülettel. A nagyobb fekete csövek átmérője a korai képkockákon nagyjából 100–150 mm; a kisebb ezüst csövek nagyjából 20–50 mm átmérőjűek. A későbbi kötegjelenetekben a cső külső átmérője körülbelül 70–100 mm, a köteg keresztmetszete pedig nagyjából 600–800 mm széles és 800–1000 mm magas.
- A felvételen egyetlen cső sincs függőlegesen megfordítva, elforgatva vagy felemelve; minden mozgás vízszintes, balról jobbra történik.
- A dolgozók védősisakot (fehér és piros) viselnek, a hegesztési szakasz során pedig arcvédőt, kesztyűt és munkaruhát.
- Semmilyen fizikai kerítés, fényfüggöny, biztonsági szőnyeg vagy egyértelműen azonosítható vészleállító gomb nem látható egyik képkockán sem. A gép felületein sem láthatók olvasható figyelmeztető címkék.
- A végső pántolt, becsomagolt vagy kirakott köteg nem amint elhagyja a sort; a videó a köteg rögzítése és feldolgozása közben ér véget.
Gépszerkezet egy pillantásra
| Megfigyelt komponens | Hol jelenik meg | Látszólagos funkció |
|---|---|---|
| Kék acél főkeret | Az egész | Minden állomást szállít; a növények láthatósága érdekében festve |
| Többrétegű állványsínek | Bal oldal | Hosszú csöveket rendezett rétegekben tart etetés előtt |
| Görgős szállítószalag (réz színű görgők) | Középső rész | A csőkötegeket vízszintesen, egyenletes ütemben mozgatja |
| Sárga vezetőlemezek / karok | A szállítószalag mentén | Tartsa a köteget középen utazás közben |
| Hengeres hajtású szorító/nyomó mechanizmusok | Középső rész | Markolat és előtolócsövek; zárja a V-alakú szerelvényt |
| V-alakú szorító/központosító készülék | Végállomás | A köteget szoros, koncentrikus formára préseli |
| Fehér vezérlődoboz / szekrény | Padló a gép mellett | Házvezérlők; gombok és jelzőfények láthatók |
| Lánchajtás (a keret alatt látható) | Bázis | Erőátvitel a szállítóelemekhez |
Hogyan zajlik a folyamat
A felvétel alapján a munkamenet így néz ki:
- Színpadra állítás. A hosszú csöveket rendezett rétegekben helyezik el a bal oldali síneken, daruval vagy anyagmozgatási segédlettel. A videó a már egymásra rakott és igazított csöveket mutatja.
- Táplálás. A csövek – nagyobb átmérők esetén egyenként, vagy előre csoportosított kötegben – vízszintes tengely mentén lépnek be a gépbe.
- Szállítás és előközpontosítás. A görgőságy előre mozgatja a köteget, miközben a sárga vezetőlemezek egy vonalban és középen tartják.
- V-szorítós központosítás. A végállomáson két ferde lemez záródik össze mindkét oldalról, és a köteget szabályos, szoros keresztmetszetűre préseli. Ez az a lépés, amely a laza csöveket csomagolható egységgé alakítja.
- Homlokzati munka (telepítés-specifikus). Ezen a felvételen egy munkás ívhegesztést végez a befogott köteg végfelületén. Az, hogy a gyártósorán lesz-e ez az állomás, a terméktől függ; kezelje egyetlen megfigyelt konfigurációként, ne pedig fix jellemzőként.
- Mentesítés. Nem látható. A videó véget ér, mielőtt bármelyik pántolt vagy becsomagolt csomag elhagyná a sort.
Amit a videó nem mutat
A vásárlóknak tisztában kell lenniük a felvétel korlátaival. A következők nem megfigyelhetők , ezért a gyártóval kell egyeztetni:
- Termelési kapacitás (kötegek óránként) és teljes ciklusidő a betáplálástól a kirakodásig
- Minimális és maximális csőátmérő, falvastagság és hossztartományok
- Akár pántoló, fóliázó, címkéző vagy mérőállomások is vannak benne a folyamatban
- Motorteljesítmény, feszültség, hidraulikus nyomás és vezérlőrendszer részletei (PLC/HMI)
- Vészleállítók, fényfüggönyök vagy reteszek megléte és elhelyezése
- Biztonsági tanúsítványok (CE, ISO vagy helyi megfelelői) és a gép súlya vagy helyigénye
- Csőanyag-minőségek, felületkezelési kompatibilitás és csőméretek közötti átállási idő
- A vezeték támogatja-e a több átmérőjű átváltást, vagy egyetlen csőméretre van-e tervezve
Ezek a hiányosságok egyike sem jelenti azt, hogy a gépből hiányoznak ezek a képességek – egyszerűen nem látszanak a videóban. A fenti listában szereplő összes dolgot úgy kezelje, mintha ellenőrizné a gyártóval.
Miért fontos a befogási szakasz
A V alakú központosító szerelvény minden csőköteg-csomagoló sor lelke. A laza csöveket nehéz pántolni, tekercselni vagy emelni; elmozdulnak, elgurulnak és károsítják egymást. Amikor a ferde lemezek összezáródnak, a csövek stabil geometriai mintázatban (jellemzően hatszögletű vagy kör alakú elrendezésben) egymáshoz préselik. Ez három gyakorlati előnnyel jár:
- Még a támogatás is. Minden csövet a szomszédai támasztanak alá, csökkentve a hosszú csövek hajlítási igénybevételét.
- Kárcsökkentés. Az egyenletes szorítóerő elkerüli a pontszerű terheléseket, amelyek behorpadást okozhatnak a vékony falú csövekben.
- Csomagolási felkészültség. A középre igazított, szorosan elhelyezett köteg közvetlenül pántolható, fóliázható vagy szalagozható kezelésre használható anélkül, hogy kézzel újra kellene négyszögesítést végezni.
A felvételen a zárási műveletet a munkások segítik, akik az oldalsó lemezeket állítják be és ellenőrzik az illeszkedést. A megrendelt konfigurációtól függően ez a szakasz többé-kevésbé automatizált lehet – ez kulcsfontosságú kérdés a beszállító számára.
Ahol ez a berendezés illik
Az ilyen típusú acélcsőköteg-csomagoló sort jellemzően a következő területeken használják:
- Csőgyárak és csőfeldolgozó üzemek — a malom termékeinek négyszögesítése szállítható kötegekké
- Csőhúzó és -megmunkáló műhelyek — kötegek kezelése a folyamatlépések között felületi károsodás nélkül
- Kazán és hőcserélő gyártása — csőcsoportok előkészítése összeszerelésre vagy szállításra
- Raktári és logisztikai központok — szétszórt hosszú készletek átalakítása egymásra rakható, megszámlálható egységekké
Ha a vállalkozás jelenleg kézzel végzi a kötegek négyzet alakúra vágását és pántolását, akkor az itt bemutatott mechanikus szállítási és rögzítési szakaszok jellemzően csökkentik a kézi anyagmozgatást. Maga a videó csak egy kvalitatív állítást támaszt alá: a mechanikus szállítás és rögzítés csökkenti a fizikai emelést a kézi kötegeléshez képest. A felvételből nem vonhatók le áteresztőképességi adatok.
Biztonsági megfigyelések a felvételekből
A videó egy nyitott munkaterületet mutat: semmilyen kerítés, fényfüggöny vagy látható vészleállító eszköz nem látható egyetlen képkockán sem. A dolgozók a szállítás során távolságot tartanak, de a kézi beállítás és a hegesztési szakaszok során közelednek a szorítóhoz. Ez nem bizonyítja, hogy a gyártósoron nincsenek biztonsági berendezések – egyes eszközök esetleg nem láthatók a képkockán –, de azt jelenti, hogy a vevőnek kifejezetten meg kell erősítenie a következőket:
- Vészleállító helyek és a leállító áramkör kialakítása
- Akár védőburkolat, akár jelenlét-érzékelés védi a szorító- és görgőzónákat
- A gépbiztonságra vonatkozó helyi szabályozási követelmények az Ön piacán
- Szükséges kezelői egyéni védőfelszerelés és képzés a szorítóhoz és a hegesztőállomáshoz
Ezek standard kérdések minden automatizált anyagmozgató sornál, és írásban kell megválaszolni őket a vásárlás előtt.
FAQ
A videó egy teljesen automatikus csomagolási ciklust mutat be? Nem. A felvétel a tálca előkészítését, a szállítást, a rögzítést/központosítást és néhány kézi beállítást, valamint egy telepítés-specifikus hegesztési lépést mutat be. A végső pántolás vagy csomagolás és a kirakodás nem látható. Érdeklődjön a gyártónál, hogy az Ön konfigurációjában elérhető-e teljesen automatikus ciklus.
Milyen csőméreteket tud kezelni a gyártósor? A videó nagyjából 20 mm és 150 mm közötti külső átmérőjű csöveket mutat be különböző jelenetekben, de ez nem határozza meg a gép névleges tartományát. Erősítse meg a támogatott átmérőt, falvastagságot és hossztartományt a gyártóval.
Van vezérlőképernyő vagy HMI? Látható egy fehér vezérlődoboz és egy gombokkal és jelzőfényekkel ellátott szekrény, de érintőképernyő vagy olvasható kijelző nem jelenik meg a keretben. Rendelés előtt ellenőrizze a vezérlőrendszer specifikációját.
Beállítható a rögzítőelem a különböző kötegméretekhez? Ezen a felvételen a V-szorító egyetlen kötegméret kezelésére szolgál. A gyártó kérdése, hogy a szorító lökete és a vezetők több kötegkeresztmetszetet is elbírnak-e.
A hegesztés része a csomagolósornak? A hegesztés csak a végső képkockákban jelenik meg, és úgy tűnik, hogy erre a telepítési folyamatra jellemző. Ne feltételezze, hogy része a folyamatnak; erősítse meg az idézett sor folyamatkörét.
Vevő-ellenőrzési ellenőrzőlista
Árajánlatkérés előtt használja ezt a listát a szállítóval folytatott beszélgetés strukturálásához:
- Névleges csőátmérő, falvastagság és hossztartomány
- A bilincs által befogadható kötegméretek és az átváltási módszer
- Tartalmazott állomások: tároló, szállítás, szorítás, pántolás, csomagolás, kirakodás
- Vezérlőrendszer: PLC, HMI, hibadiagnosztika, távfelügyeleti lehetőségek
- Biztonsági csomag: vészleállítók, védőburkolat, fényfüggönyök, reteszek, helyi előírásoknak való megfelelés
- Ciklusidő és várható teljesítmény a csőspecifikációid szerint
- Telepítési helyigény, szükséges közművek és üzembe helyezési támogatás
- Alkatrészek elérhetősége és értékesítés utáni válaszidő
Forrás és módszer
A cikk ténybeli alapját kizárólag a beágyazott videó képezi. A felvételeket képkockák mintavételezésével és egy vizuális modellel történő áttekintésével elemeztük; a videó csak háttérzenét tartalmaz, narráció vagy beszéd nélkül, így a beszélt tartalmat nem írtuk le. A „Közvetlen megfigyelési megjegyzések” részben szereplő állítások közel maradnak a láthatóhoz; a származtatott értékelések és a vásárlói útmutatások egyértelműen elkülönülnek. Ahol egy képesség vagy specifikáció nem látható a felvételen, azt a gyártóval való ellenőrzés céljából jelöltük, nem pedig feltételezésként.
Kapcsolódó olvasmány
- Automata acélcső csomagolósor
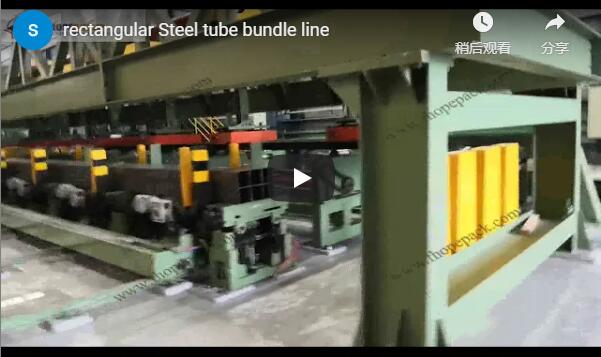
- Téglalap alakú acélcső tömítősor
- Automatikus csomagolósor áttekintése
- Automata tekercs csomagolósor
- Acél tekercs csomagoló gép
Következő lépés
Ha egy acélcsőköteg-csomagoló sor megfelelőnek tűnik az üzeme számára, a következő lépés egy specifikációs megbeszélés: küldje el az FHOPE-nak a csőátmérő-tartományát, a kötegméret-célokat és a kívánt automatizálási szintet, és kérjen egy, az Ön által ténylegesen szükséges állomásokhoz illeszkedő ajánlatot. Látogassa meg a kapcsolatfelvételi oldalt a megbeszélés megkezdéséhez, rajzok kéréséhez vagy élő bemutató megszervezéséhez.