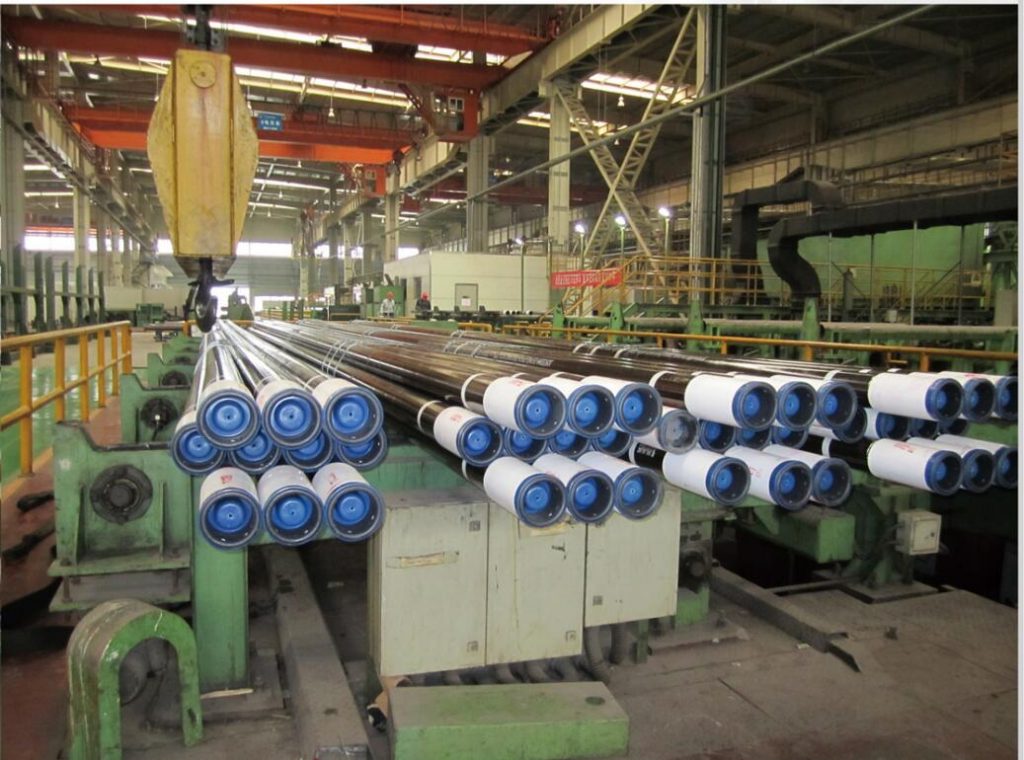
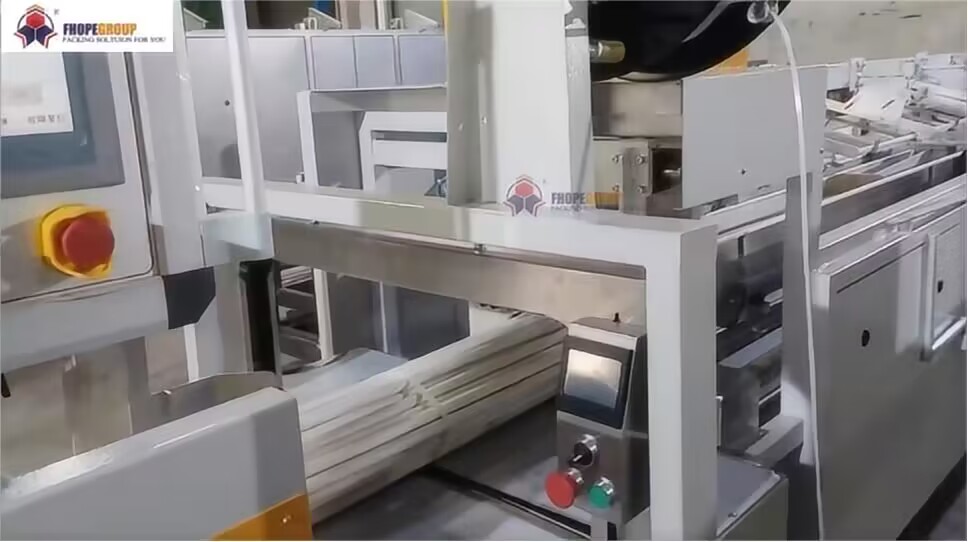
Összefoglaló Automata acélpántológépünk egy formázott csőköteget 5-7 pánttal pántol be , amelyeket a köteg hossza szerint helyez el. 0.8 vagy 1.0 mm vastag kékített, viaszos acélpántokat használ, 25 vagy 32 mm-es hegesztési varrással, amelyeket dupla hegesztési bevágás köt össze. A pántok pozícióit és használatát a köteg hossza és keresztmetszete alapján tervezzük meg.
Tartalomjegyzék
- Hogyan működik az automatikus csőköteg-pántológép
- Pántszalagok száma és távolsága a köteg mentén
- Pánthossz hatszögletű és téglalap alakú kötegekhez
- Acélpánt, tömítések és illesztés
- Pántolófej adatai: feszültség, sebesség és nyomás
- Közművek és biztonság
- Csőköteg pántoláshoz szükséges kiválasztási ellenőrzőlista
- Mérnöki GYIK
- Következő lépés
- Kapcsolódó olvasmány
- Források
Hogyan működik az automatikus csőköteg-pántológép
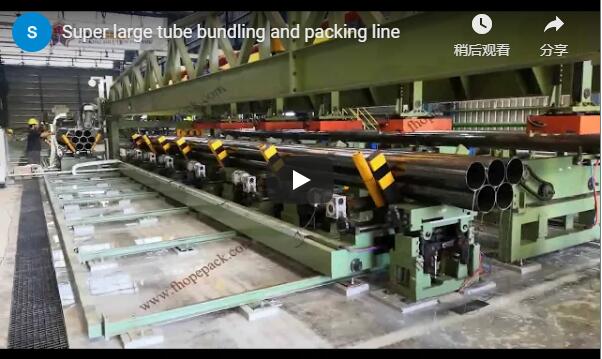
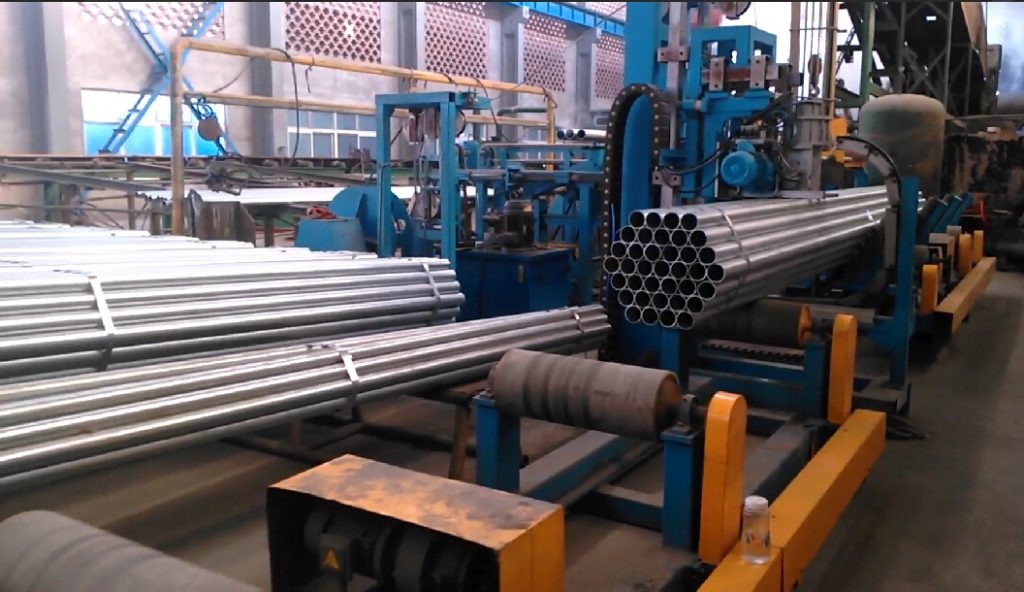
A kialakított köteg a szállítószalagon a pántolóállomásra kerül. A gép acélpántot vezet a köteg köré, megfeszíti, dupla hegesztési bevágással lezárja és elvágja, majd a köteg következő pozíciójába lép. Minden pántolást az adott köteghosszhoz beállított pozíciókban végez el, automatikusan vagy manuálisan.
A kötegelő középpontjának mozgás közben egy vonalban kell lennie a szállítószalag középpontjával. Maga a pántológép nem pozicionálja a köteget, ezért a pántok pozícióit a sorvezérlőkkel tervezzük meg.
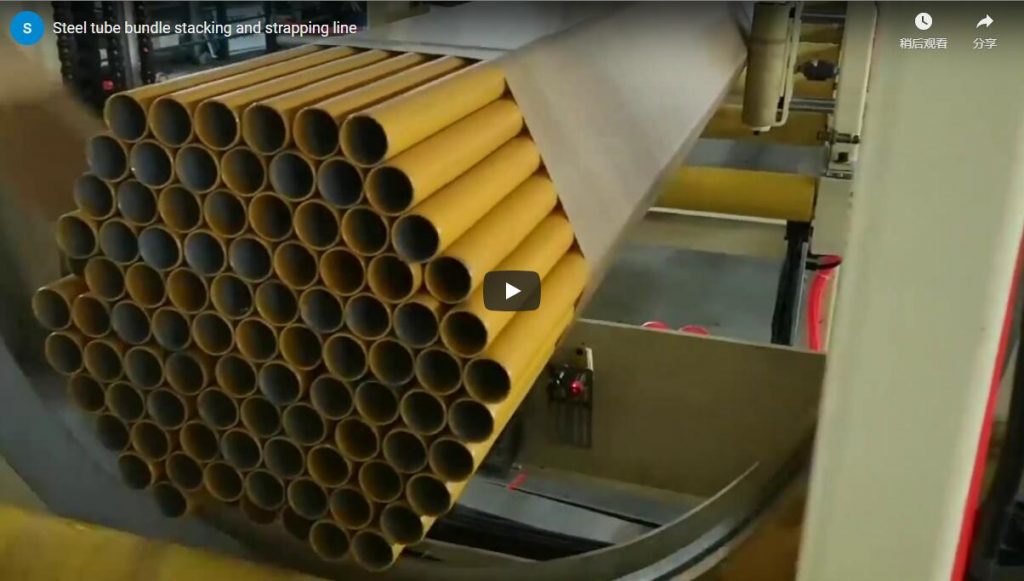
Videónkban kerek csövek illeszkednek egy hatszögletű kötegbe a kék kötegelő keretben, mielőtt a köteget acélpántokkal rögzítenénk.
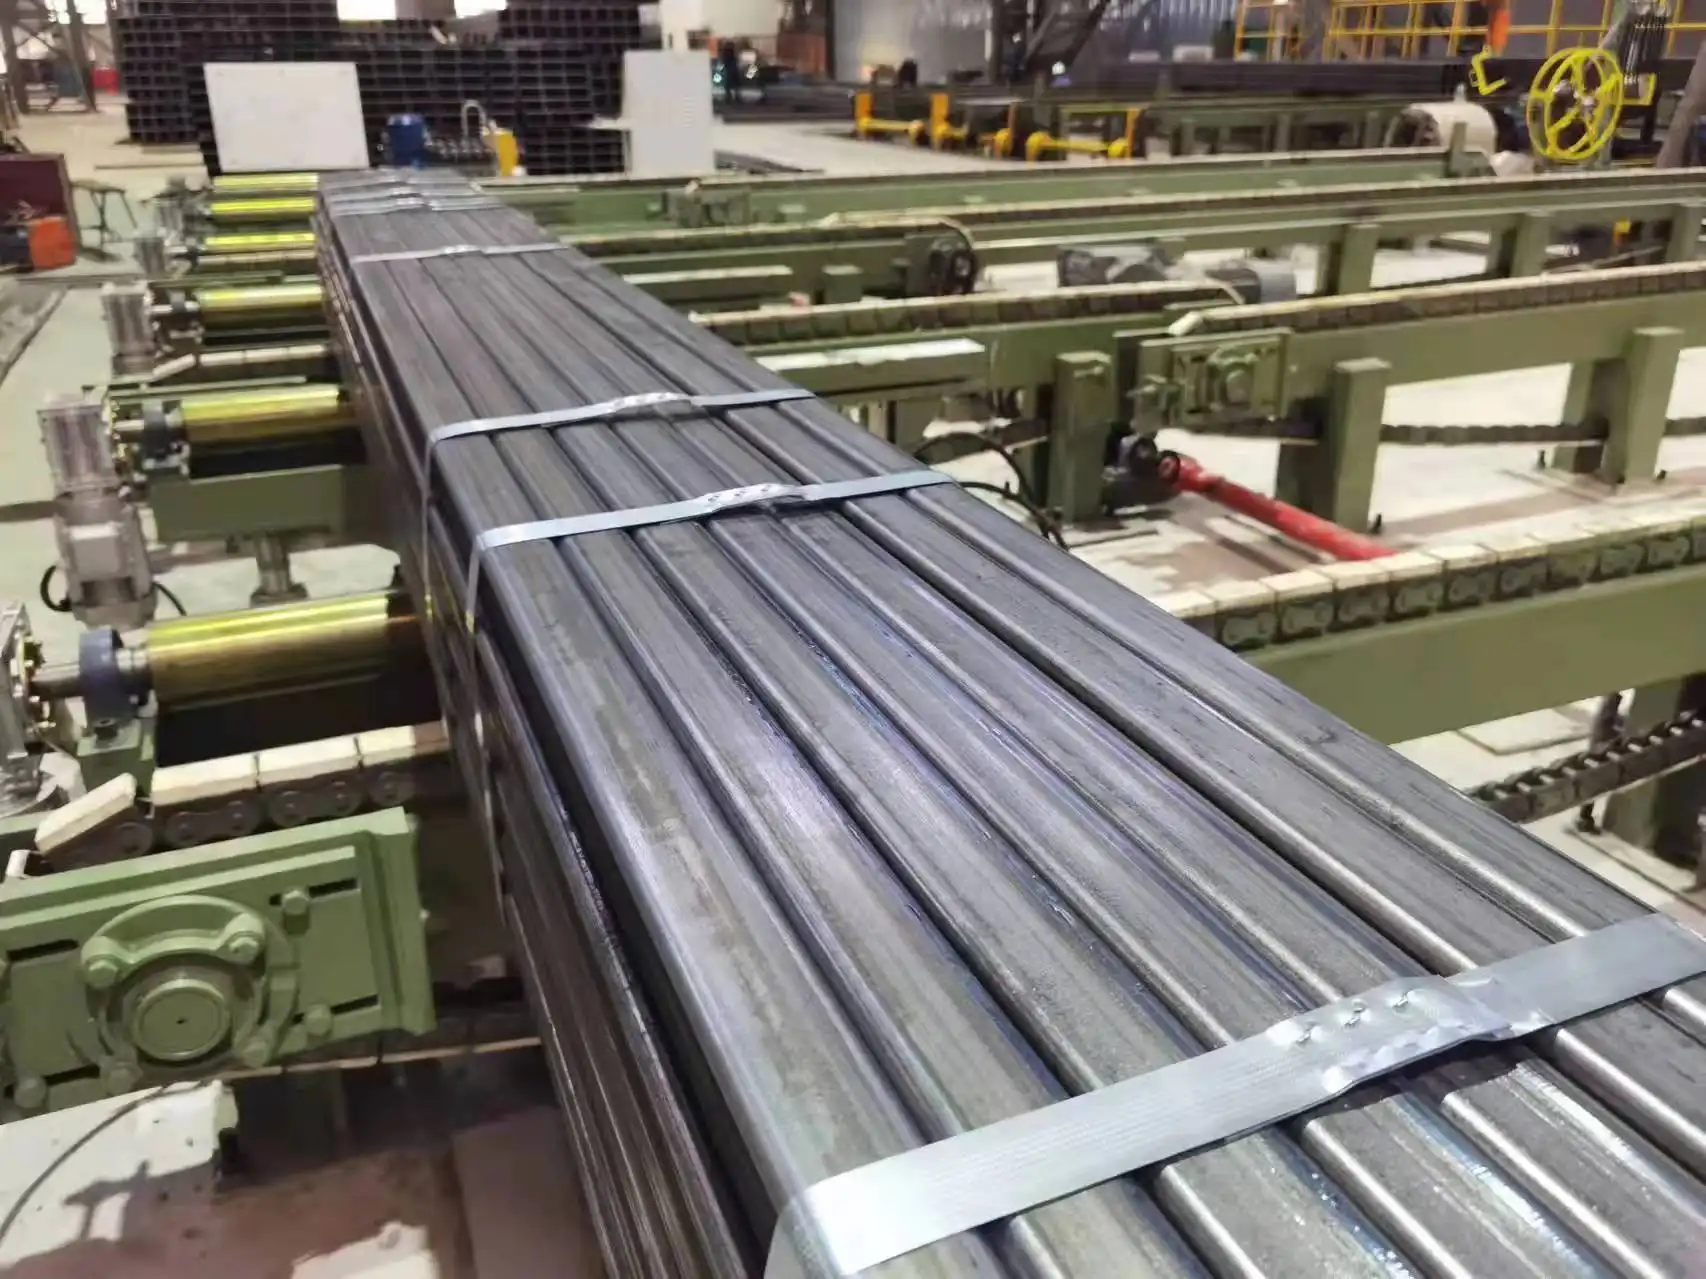
Pántszalagok száma és távolsága a köteg mentén
Szemléltető példa: mindkét végtől 500 mm-t tartunk az első pántig, és a többit egyenletesen elosztjuk.
| A köteg hossza | Szíj | Végső távolság (szemléltető) | térköz |
|---|---|---|---|
| 6,000 mm | 5 | 500 mm | (6,000 − 1,000) ÷ 4 = 1,250 mm |
| 6,000 mm | 7 | 500 mm | (6,000 − 1,000) ÷ 6 = körülbelül 833 mm |
Vékony falú és nehéz csövek feszítése
A túl nagy feszültség behorpadást okozhat a vékony falú külső csövekben, míg a túl kevés heveder meglazítja a köteget emeléskor. Vékony falak esetén több hevedert használunk alacsonyabb feszültségnél; a nehéz csőhöz kevesebb heveder szükséges nagyobb feszültségnél.
Pánthossz hatszögletű és téglalap alakú kötegekhez
Egymásba ágyazott, hatszögletű, kerek csövekből álló köteg esetén a sávhossz 6 × (n − 1) × d + π × d, ahol n az egyik oldalon lévő csövek száma, d pedig a cső külső átmérője.
| Példa csomag | n | d | Sávhossza | 7 hevederek |
|---|---|---|---|---|
| 37 hatszögletű cső | 4 | 60 mm | 6 × 3 × 60 + π × 60 = körülbelül 1,270 mm | körülbelül 8.9 m |
Négyzet vagy téglalap alakú köteg esetén a pánt hossza 2 × (köteg szélessége + köteg magassága). Rendeléskor adja hozzá az egyes pántok átfedését a hegesztésnél.
Acélpánt, tömítések és illesztés
| Tétel | Leírás |
|---|---|
| szíj anyaga | hidegen hengerelt, alacsony széntartalmú acél |
| befejez | kékített és viaszolt |
| Szíj vastagság | 0.8 vagy 1.0 mm (±10%) |
| Szélességtűrés | ± 0.127 mm |
| Íveltség | 2,000 mm-enként 8 mm alatt |
| Seal | hidegen hengerelt, alacsony széntartalmú acél, táras adagolású, kb. 180 tömítés adagonként |
| Tömítés szélessége | 25 vagy 32 mm |
| Közös | dupla tömítés bevágás |
Pántolófej adatai: feszültség, sebesség és nyomás
| Tétel | Automatikus acél pántológép |
|---|---|
| Szíj feszesség | 7,000–18,000 N |
| Pántszalag adagolás és feltekerés | 2–3 m/s |
| Feszülési sebesség | 6 m / perc |
| Hidraulikus nyomás | 100 bar |
| Üzemi nyomás | 80-90 bar |
| Olajhűtés | víz |
A sávozási adataink akár 13.7 kN-t is mutatnak 0.54 MPa légnyomáson, így próbaüzemmel ellenőrizhetjük a csöveihez szükséges feszültséget.
Közművek és biztonság
A fej 80–90 bar üzemi nyomáson hidraulikaolajjal működik, az olajhoz vízhűtés szükséges, és sűrített levegőre van szüksége. Az alkalmazandó szabványok a célpiactól függenek. A CE-piacok esetében az ISO 12100 szabvány határozza meg a kockázatértékelési módszert, az EN 415-10 pedig az általános követelményeket a csomagológépekre vonatkozóan.
Csőköteg pántoláshoz szükséges kiválasztási ellenőrzőlista
- Cső külső átmérője, falvastagsága és hossza.
- Köteg alakja és csőszám.
- Pántok kötegenként és pozíciókban.
- A pánt vastagsága és a tömítés szélessége.
- Műszakonként kötegek szükségesek.
- Hidraulika-, levegő- és hűtővízellátás.
Mérnöki GYIK
K: Hány pánt kerül egy kötegre? V: 5-7, a köteg hosszának megfelelően elhelyezve.
K: Milyen pántszalagot használ? V: Kékített, viaszos, hidegen hengerelt acélpánt, 0.8 vagy 1.0 mm vastag, 25 vagy 32 mm-es tömítésekkel.
K: Mennyi pántszalagot használ egy szalag? V: Egy 37 csöves, hatszögletű, 60 mm-es csövekből álló köteg esetében körülbelül 1,270 mm plusz a tömítés átfedése.
K: Mennyire feszes a heveder? V: A fej 7,000–18 000 N teherbírású, a pántolási adataink pedig akár 13.7 kN-t is mutatnak 0.54 MPa levegőnyomáson. Kipróbáltuk.
K: A gép a köteg mentén helyezi el a pántokat? V: A beállított pozíciókban pántolja; a köteg egyes pozíciókba való mozgatását a sorvezérlők tervezik meg.
K: Hogyan befolyásolja a csőfal vastagsága a pántolást? V: A túl nagy feszültség behorpadást okozhat a vékony falú külső csövekben, a túl kevés pánt pedig meglazítja a köteget emeléskor. A vékony falak több pántot bírnak el alacsonyabb feszültségnél; a nehéz cső kevesebb pántot bír el magasabb feszültségnél.
K: Milyen tömítéseket és illesztéseket használ a fej? V: Magazinnal adagolt hidegen hengerelt, alacsony széntartalmú acél tömítések, 25 vagy 32 mm szélesek, körülbelül 180 tömítés adagonként, dupla tömítési bevágással összekötve.
K: Milyen közművekre van szüksége a pántolófejnek? V: 80–90 bar üzemi nyomású hidraulikaolaj (100 bar hidraulikus nyomás) vízhűtéses olajjal, valamint sűrített levegővel.
Következő lépés
A csőpántolást három lépésben tervezzük meg:
- Küldje el az elrendezési rajzát csőméretekkel, kötegformákkal és hosszúságokkal info@fhopepack.com.
- Ajánlatkérés 48 órán belül, a hevederszámmal és -pozíciókkal.
- Helyszíni felmérés foglalása hogy az állomás beleférjen a sorodba.
Kapcsolódó olvasmány
- Acélcső köteg pántoló gép
- Acélcső pántológépek
- Videó: automatikus rúdcsomagoló gép
- Videó: automatikus vízszintes orbitális tekercselő csőkötegekhez
- Videó: automatikus zsákoló gép csövekhez és csővezetékekhez
- Videó: automatikus tekercs- és csőcsomagoló gép
- Videó: teljesen automatikus zsákológép alumínium profilhoz és rozsdamentes acélcsőhöz
Források
- Pántolási adatok: acélcső köteg pántológép oldal
- Gép működés közben: Csőkötegelési és pántolási videónk a YouTube-on
- Szabványok hatálya: ISO 12100:2010, HU 415-10: 2014
Utolsó felülvizsgálat: 2026-10-04