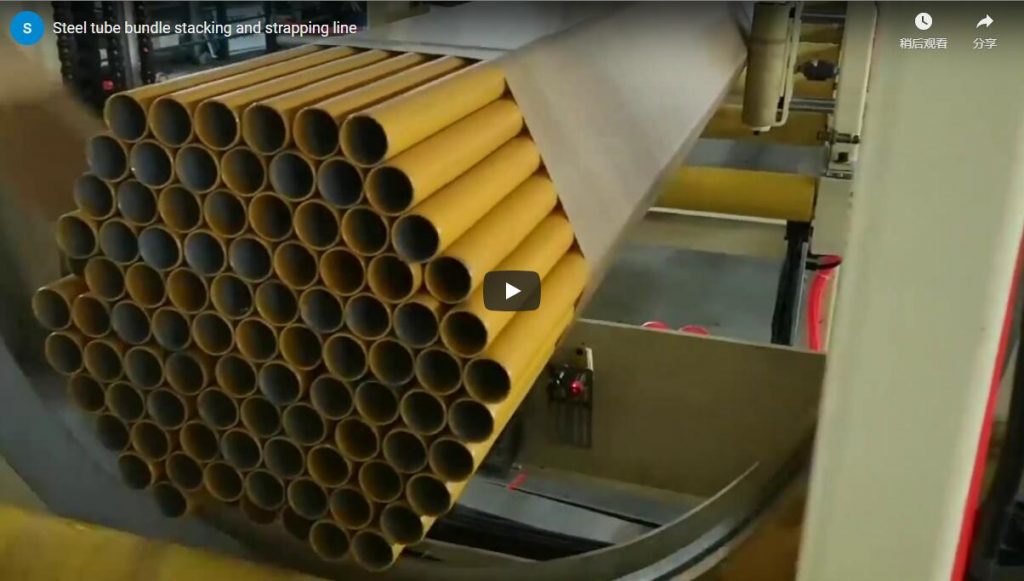
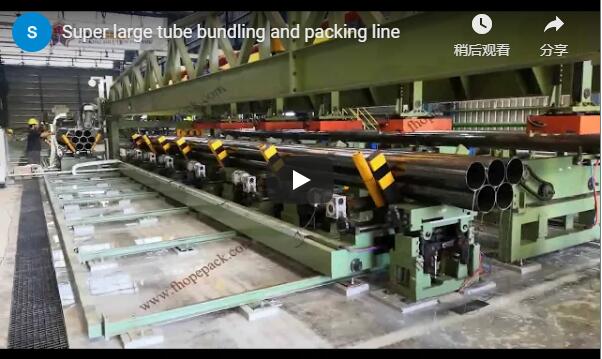
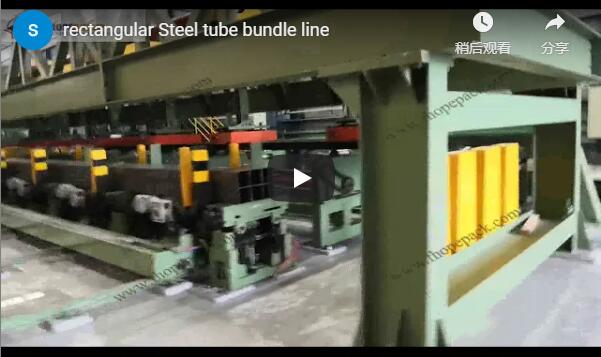
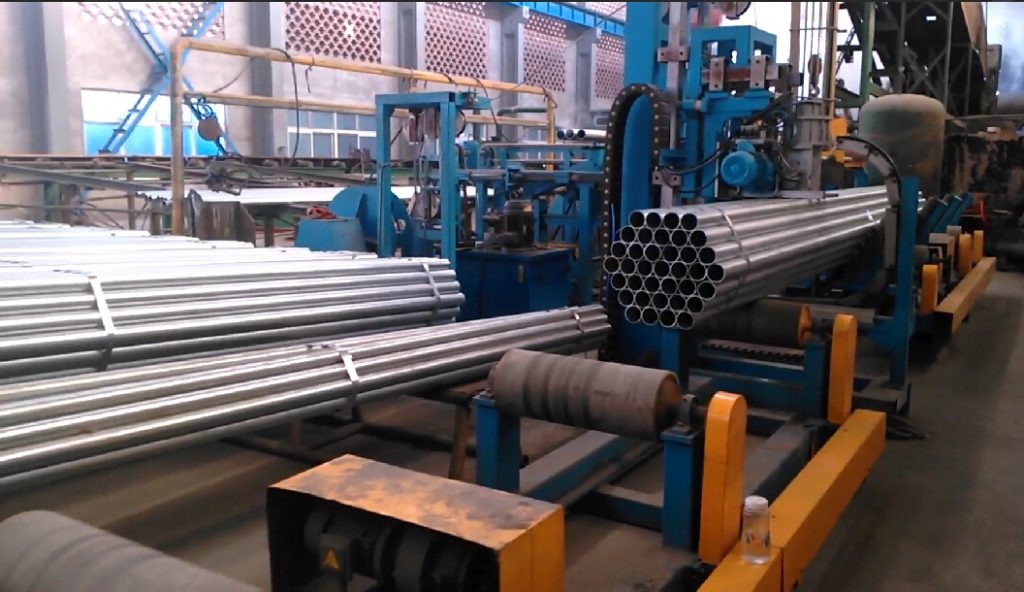
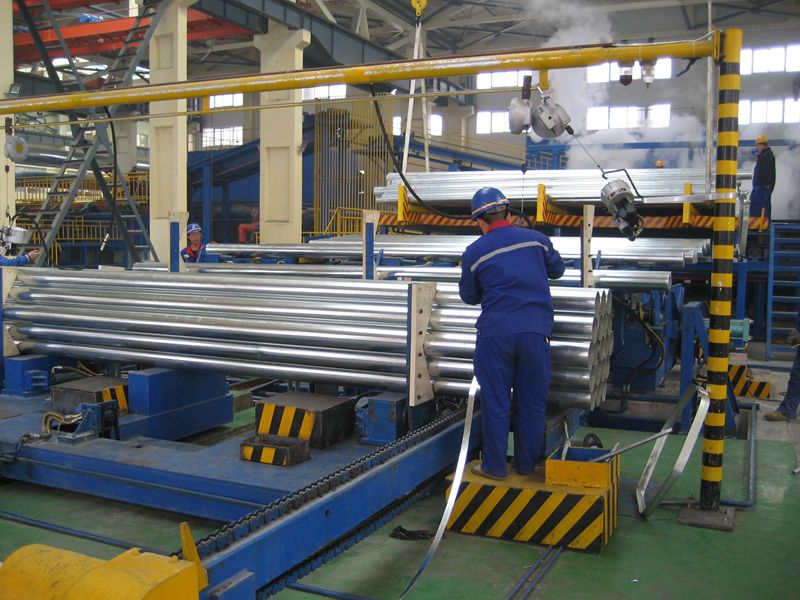
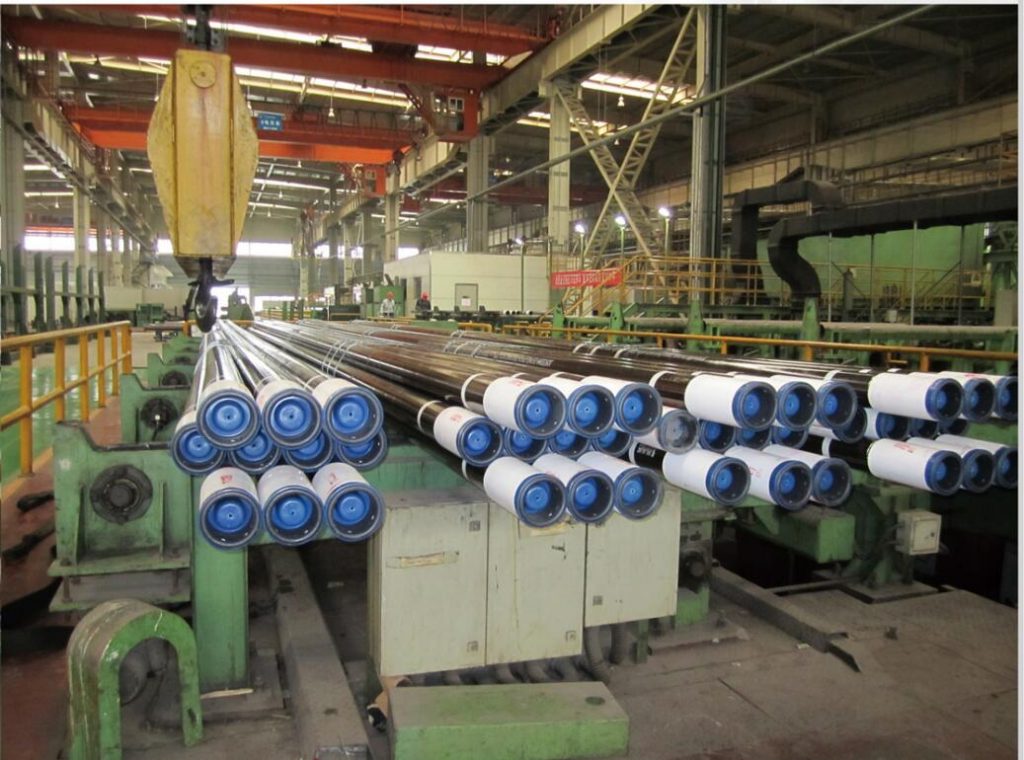
Összefoglaló Ez a videó egy automatizált pántolási beállítást mutat be hosszú acélcsőkötegek pántolásához: egy sárga felsőprés/kar egység fogja és préseli a köteget, miközben a fa blokkoló betéteket a köteghez helyezik, és egy láncos szállítószalag továbbítja a köteget a pántolási pontok között. A felvétel bemutatja a sorrendet – pozicionálás, blokkolás, préselés és kiürítés –, de nem mutatja a pántszalag anyagának specifikációit, a ciklusidőket vagy a gép teljesítményét. Használja a munkamódszer megítéléséhez, majd ellenőrizze a specifikációkat a gyártóval.
Miért fontosak a fa blokkok a csőkötegelésben?
Ha acélcsöveket, négyszögletes csöveket vagy szerkezeti elemeket kötegelünk szállításhoz, akkor már ismerjük az alapvető problémát: egy hosszú, többrétegű, csak hevederekkel tartott köteg hajlamos deformálódni, elmozdulni és elveszíteni alakját szállítás közben. Maguk a hevederek a külső csöveket a belső rétegekbe nyomják; belső tér nélkül a köteg meghajolhat, a hevederek meglazulhatnak, és a csövek kicsúszhatnak be- vagy kirakodás közben.
A fablokk betétek közvetlenül megoldják ezt a problémát. Rövid fa blokkokat helyeznek a köteg és a pántolási/préselési pont közé, amelyek merev távtartóként működnek, és a következőket teszik:
- Ossza el a pánt és a szorítóerőt a köteg mentén, ahelyett, hogy a külső csövekre koncentrálná;
- A köteg keresztmetszetét tartsa derékszögűnek és stabilnak, miközben a vonal mentén mozog;
- Akadályozza meg, hogy az egyes csövek legördüljenek vagy kicsússzanak a kötegből kezelés közben.
Az ezen az oldalon található videó pontosan ezt a munkamódszert mutatja be egy produkciós környezetben. A felvétel az egyetlen tényszerű forrása mindennek, ami alább le van írva.
Amit a videó mutat
A videó nagyjából 100 másodpercig tart, csak háttérzenével – nincs narráció vagy narráció. A mintavételezett képkockák alapján a jelenetsor a következőképpen bontakozik ki:
| Idő (kb.) | Ami látható |
|---|---|
| 0-16 s | Egy nagy, sötétszürke acélcső/profil köteg mozdulatlanul hever egy kék szállító- és pozicionáló platformon. Egy sárga mechanikus prés/kar egység lebeg felette. Egy munkás egy tekercs fehér műanyag pántszalagot tart, de még nem kezeli. A háttérben állványok és egymásra rakott ládák láthatók. |
| 16-32 s | A gép mozogni kezd. A sárga kar lefelé nyomódik; egy munkás egy tekercselő/orsós egységet kezel a bal oldalon, látszólag a pántszalag adagolását készíti elő. Egy fablokkoló betét már a helyén van a köteg jobb oldali végén. A köteg kissé előre mozdul. |
| 36-56 s | A kar megismétli a „leengedés → szorítás → emelés” ciklust, több ponton rögzítve a köteget. A köteg lassan jobbra halad a sín mentén; egy láncos szállítószalag szinkronban mozog alatta. |
| 60-76 s | A kamera a kék tartókereten lévő kötegre fókuszál. Egy kék munkaruhát viselő munkás egy tekercs pántszalagot kezel, és úgy tűnik, egy fablokkot helyez el vagy készít elő a köteg közelében. |
| 80-92 s | A sárga kar a köteg közepére ereszkedik le. Egy kis narancssárga/piros hengeres jelölés látható a köteg felületén. A végszerszám záródik és nyomást fejt ki, összhangban a blokkoló elem helyére nyomásával és kezdeti meghúzásával. |
| 96-104 s | A kar felemelkedik. A köteget most vízszintes fablokkok tartják, amelyek elválasztják és rögzítik a rétegeket, így egy stabil köteget alkotva. A jobb oldalon egy vezérlőszekrény világít – egy zöld állapotjelző lámpa és egy grafikus felülettel rendelkező képernyő látható. A kép egy kirakodóterületre vált, amely a szállítószalagon végzett pántolási munkálatokat mutatja. |
Közvetlen megfigyelési jegyzetek
A következő blokk nagyjából megegyezik a felvételen láthatóval, csak nyelvtani szintű szerkesztéssel:
- A gép váza kékre festett acél, oszlopokkal, gerendákkal és talppal; a nyomókar és váza sárga.
- Fő részegységek: egy felső sárga automata karegység (meghajtó alkatrészekkel és síncsúszkákkal), egy kék alap szorítóval és vezetőgörgő-elrendezésekkel, egy pántszalag-orsó/tekercs egység a bal oldalon, egy függőleges kék keret a jobb oldalon, amely a fablokkoló betétet tartja, és egy fém lánclemezes szállítószalag fekete láncvédőkkel a padlón.
- A munkadarab egy hosszú acélcsövekből/téglalap alakú szelvényekből álló köteg, sötétszürke, matt, enyhén oxidált vagy rozsdagátló felülettel. Az egyes csövek nagyjából tenyérszélességűek; a köteg jóval több mint 3 méter hosszú, és végig vízszintes marad, balról jobbra haladva, forgás vagy átfordulás nélkül.
- A fagerendák rövid, téglalap alakú, világosbarna/sárga színű, érdes felületű és látható vágási nyomokkal rendelkező fadarabok.
- A jobb oldalon található vezérlőszekrény egy színes LCD képernyővel rendelkezik, amelyen grafikus felület látható, legalább három kerek gomb (piros/zöld/sárga), több négyzet alakú funkcióbillentyű és egy sor zölden világító LED kijelző.
- Olvasható szöveg a felvételen: A munkadarab felületén a „GROUP” felirat, egy kék oszlopon lévő sárga táblán pedig a „FROPE” felirat jelenik meg. Semmilyen más olvasható jelzés, címke vagy figyelmeztető szöveg nem jelenik meg.
Amit a videó nem mutat
A korrekt értékeléshez ismerni kell a felvétel korlátait. Az alábbiak nem megfigyelhetők , ezért a gyártóval kell egyeztetni:
- Gépmodell megnevezése és névleges teljesítménye, feszültsége és frekvenciája;
- Kötegenkénti ciklusidő és sorsebesség;
- Pántszalag specifikációi – szélesség, vastagság, anyag (PP/PET) és illesztési módszer;
- Fa tömb anyaga és méretei, valamint a tömbök behelyezésének módja (manuális vs. automatikus behelyezés);
- Maximális kötegsúly és keresztmetszeti tartomány;
- Biztonsági tanúsítványok (CE/ISO), vészleállító helyek, valamint fényfüggöny vagy reteszelő rendelkezések;
- HMI menü tartalma, riasztási kódok és diagnosztika.
Biztonsági szempontból a felvételen helyenként védőkorlát látható, de a kar munkasugara körül nem látható tisztán fényfüggöny vagy fizikai védelem, és a mintavételezett képkockákon nem azonosítottak szabadon lévő vészleállító gombot. Mindez nem jelenti azt, hogy a gépből hiányoznak ezek a funkciók – azt jelenti, hogy a videó nem tudja megerősíteni őket.
Hogyan illeszkedik a folyamat egy tubuscsomagoló sorba?
Az itt bemutatott munkamódszer egy állomás egy szélesebb csőcsomagolási folyamatban:
- Előtolás és pozicionálás — a köteg megérkezik (kézzel vagy az upstream berendezésről), és a pozicionáló platform közepére kerül.
- Blokkoló előkészítése — a kötegek végein és a fesztávolság közepén fa rögzítőelemeket helyeznek el pántolás előtt vagy alatt. A felvételen a köteg végén lévő rögzítőelem konzol már a elején a helyén van, a későbbi képsor pedig a középpontban történő préselést/rögzítést mutatja.
- Szorítás és préselés — a sárga kar leereszti, befogja és lenyomja, mereven tartja a köteget és a blokkokat a helyére helyezi.
- Többpontos pántolás — a gép legalább két keresztirányú pántolási pozíciót végez, a szállítószalag előrehaladásával pedig minden új pántolási pont az előző mögött helyezkedik el.
- Kirakodás — a kar visszaáll alaphelyzetbe, és a kész, blokkolt és pántolt köteg a kimeneti területre kerül a következő lépéshez, például a további csomagoláshoz vagy rakodáshoz.
Pontosan ezt a fajta műveletet végzi egy erre a célra szolgáló automata pántológép állomás, és természetes módon integrálódik egy teljesen automata acélcső-csomagoló sorba, ahol a kötegelés, a pántolás és a csomagolás egyetlen folyamatként zajlik.
Illesztési kritériumok: mikor illik ez a módszer az Ön működéséhez
| A helyzeted | Illeszkedik ehhez a megközelítéshez |
|---|---|
| Hosszú (3 m+) csőkötegek, négyszögletes csövek vagy szállítási stabilitást igénylő szakaszok | Erős illeszkedés – a blokkolók + a többpontos pántolás mereven tartja a köteget |
| Kötegek, ahol a külső csöveket a pántnyomás összenyomja | Erős illeszkedés – a blokkok elosztják a szorítóerőt |
| Vegyes, szabálytalan vagy nagyon rövid darabok | Bizonytalan – a videó csak egységes hosszú kötegeket mutat; ellenőrizze az alkalmazkodóképességet a gyártóval. |
| Nagy volumenű, ismétlődő csomagok | Jó illeszkedés – a látható kar/szállítószalag szinkron folyamatos adagolásra utal |
| Egyszeri, kis volumenű munkák | A kézi pántolás gazdaságosabb lehet; a gépi pántolás indokoltsága a mennyiségtől függ (a megtérülést ellenőrizze a gyártóval). |
Ellenőrzőlista vásárlás előtt
Árajánlatkérés előtt nézze át ezt a listát, és jelölje meg az egyes tételeket „megerősített” vagy „gyártói megerősítés szükséges” jelöléssel:
- A köteg mérete és súlytartománya lefedett (hossz, keresztmetszet, max. kg)?
- Blokkolóelem-adagolási módszer – kézi elhelyezés, tár vagy automatikus behelyezés?
- Pántszalag típus és méret kompatibilitás (PP/PET, szélesség, illesztési módszer)?
- Ciklusidő pántolási pontonként és kötegenként a termékkínálatában?
- Biztonsági csomag: vészleállító helyek, fényfüggöny, védelem, reteszek?
- HMI nyelv, diagnosztika és távoli támogatási lehetőségek?
- Alkatrészlista és a helyi szerviz válaszideje?
FAQ
Automatikusan helyezi be a gép a fablokkokat? A videón látható egy köteg végén előre elhelyezett blokkoló konzol, valamint egy későbbi préselési művelet a fesztávolság közepén, de a teljes blokkbehelyezési mechanizmus nincs tisztán látható. Ellenőrizze a gyártóval, hogy a blokkolás manuális, félautomata vagy teljesen automatikus-e.
Milyen anyagot használnak a pánthoz? A videó elején egy tekercs fehér műanyag pánt látható, de az anyag (PP vagy PET), a szélesség és az illesztési módszer nem azonosítható a felvételen. Érdeklődjön a gyártónál.
Hány pántolási pontja van egy kötegnek? A felvételen látható, ahogy a kar több pozícióban ismétli az alsó-szorító-emelő ciklusát, és legalább két teljes keresztirányú pántot használ, amelyek között a köteg előrehalad. A kötegenkénti teljes szám a köteg hosszától és az Ön specifikációjától függ – ellenőrizze a gyártónál.
Szinkronban van a préskar a szállítószalaggal? Igen – a látható sorozat azt mutatja, hogy a köteg a kar pántolási pozícióival összhangban halad előre, ami a kar és a láncos szállítószalag közötti alapvető elektromos reteszelésre utal. A pontos vezérlési logika nincs feltüntetve; a részleteket ellenőrizze a gyártóval.
Biztonságos a gép közelében tartózkodni működés közben? A felvételen látható, hogy a munkavállaló a kar munkaterületén kívül tartózkodik, de sem fényfüggöny, sem fizikai védőburkolat, sem szabadon lévő vészleállító gomb nem látható tisztán. A biztonsági előírásokat vásárlás előtt meg kell erősíteni a gyártóval.
Karbantartási pontok, amelyekről érdeklődni kell
Még a videóban szereplő szervizadatok nélkül is három látható összetevő határozza meg a karbantartás hatókörét:
- A nyomó-/szorítókar — a hajtáslánc alkatrészeit és a síncsúszkákat a gyártó által meghatározott ütemterv szerint kell kenni és ellenőrizni.
- A láncos szállítószalag – a láncok és a védőburkolatok acéléllel és törmelékkel érintkeznek; rendszeresen ellenőrizze a lánc feszességét és a védőburkolat állapotát.
- A pántszalag-orsó/tekercs egység – a felvételen a heveder befűzését egy operátor végzi; számítson a rutinszerű rakodásra és a vezető ellenőrzésére.
Kérdezze meg a gyártót az ajánlott karbantartási intervallumokról, a pótalkatrészek listájáról, és arról, hogy elérhető-e a szervizdokumentáció az Ön nyelvén.
Kapcsolódó olvasmány
Fedezze fel a kapcsolódó berendezéseket és alkalmazásokat az FHOPE weboldalán:
- Automata acélcső-csomagoló sor — teljes körű kontextus ehhez a pántológéphez.
- Acéltekercs pántológépek — tekercsekre, nem pedig kötegekre felvitt pántolás.
- Acéltekercs-csomagoló gép — tekercses termékek csomagolásvédelme.
- Tömlőcsomagoló gép — hasonló csomagolási elvek alkalmazása a rugalmas termékek esetében.
Következő lépés
Ha az itt bemutatott blokkolás-pántolási módszer megfelel a kötegprofilnak, akkor a gyakorlati következő lépés egy specifikáció-megerősítő hívás: küldje el a gyártónak a köteg méreteit, súlyát, átviteli sebességét és a blokkolásra vonatkozó követelményeket, és kérje meg őket, hogy zárják ki a fent felsorolt „nem megfigyelhető” tételeket.
Lépjen kapcsolatba az FHOPE csapatával a kapcsolatfelvételi oldalunkon keresztül , hogy megbeszélhessük acélcső kötegelési alkalmazását.
Forrás és módszer: Ez a cikk a beágyazott videón alapul, amely csak háttérzenét tartalmaz – narráció vagy beszéd nélkül, így átiratot nem használtunk. A leírást mintavételezett videoképkockák vizuális modellel történő elemzésével állítottuk elő; az időreferenciák hozzávetőlegesek és képkocka-mintavételezésből származnak. A felvételen nem látható specifikációkat kifejezetten megjelöltük a gyártóval való egyeztetés céljából.