Marché
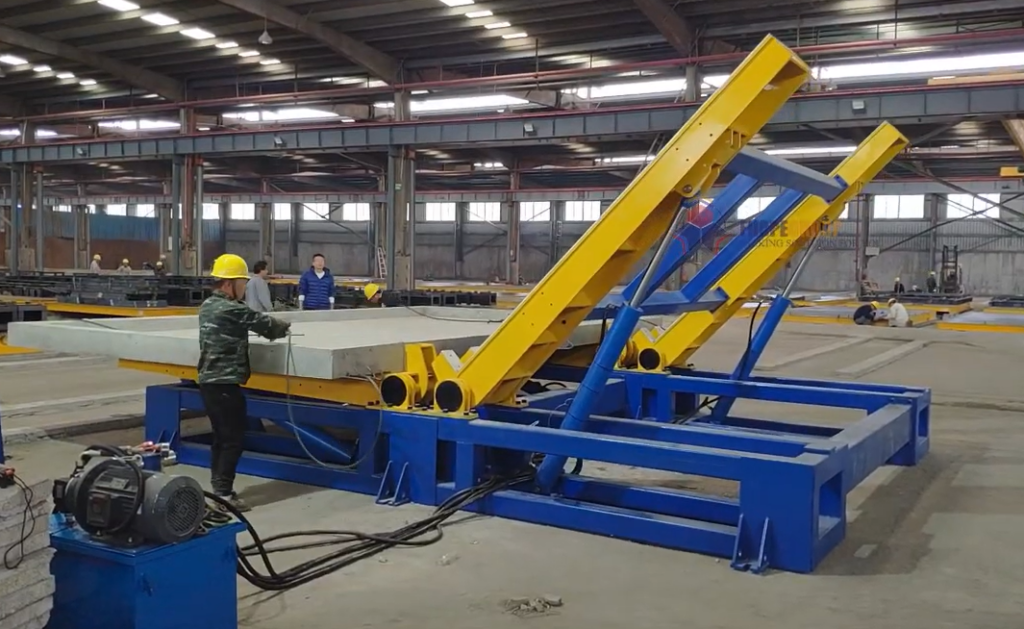
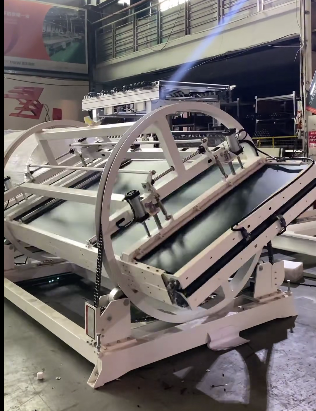
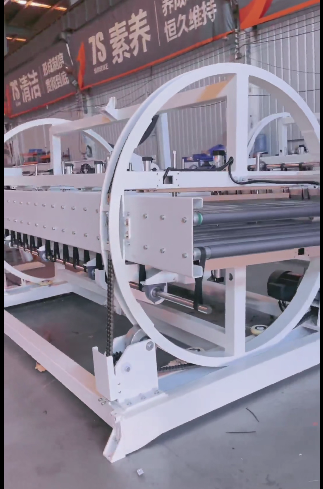
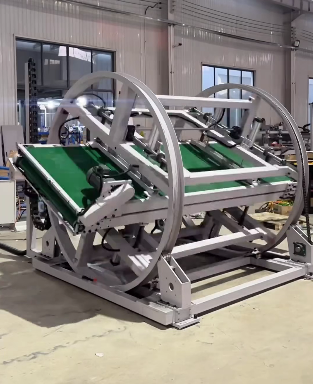
Pour les ingénieurs et les équipes d'approvisionnement qui recherchent une machine de retournement de tôles et de plaques à 180° sur mesure, les essais en usine avant expédition constituent la principale garantie contre les défaillances coûteuses lors de la mise en service. Une machine de retournement à 180° manipule des pièces lourdes et encombrantes, telles que des plaques d'acier, des panneaux préfabriqués ou des matrices lourdes, et les transfère sur deux tables basculantes. Les essais réalisés en usine permettent de vérifier la synchronisation mécanique, le maintien de la pression hydraulique, les dispositifs de sécurité et le positionnement des capteurs avant l'emballage et l'expédition de la machine.
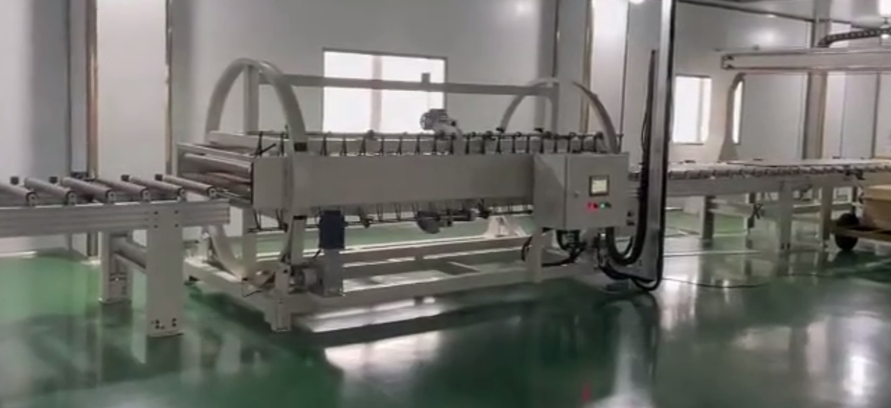
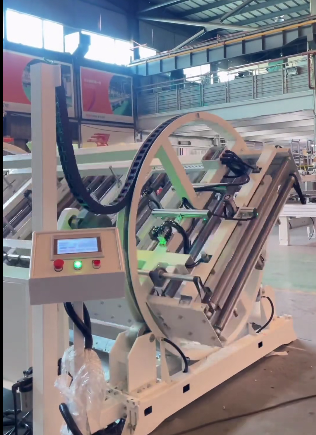
La vidéo ci-dessous illustre des machines personnalisées de retournement de tôles et de plaques à 180° en cours de tests opérationnels au sein de l'usine du fabricant :
Que couvrent les tests en usine d'une machine de retournement ?
Les essais de réception en usine (FAT) d'une machine de retournement hydraulique à deux tables couvrent à la fois l'endurance étendue et la logique de sécurité électrohydraulique. Conformément aux pratiques opérationnelles du fabricant, les machines de retournement sont vérifiées avant expédition.
- Vérification de l'exécution prolongée : Le protocole de test indiqué par le fabricant comprend des cycles quasi continus (jusqu'à environ 24 heures de fonctionnement sans interruption) afin de détecter toute accumulation thermique, fuite d'étanchéité ou dérive des capteurs au fil des cycles. Il s'agit du test d'endurance déclaré par le fabricant pour cette gamme de machines ; il ne s'agit pas d'une mesure légale par machine, elle doit donc figurer sur votre liste de preuves d'acceptation pour chaque unité.
- Systèmes de contrôle et d'urgence : Les tests confirment une accélération et une décélération fluides, une commande réactive et un arrêt d'urgence immédiat.
Au-delà du simple cycle de fonctionnement, un test complet en usine valide les étapes mécaniques et hydrauliques qui régissent la manipulation de la tôle à 180° :
| Article d'essai | Objectif de vérification | Critères d'ingénierie |
|---|---|---|
| Cyclisme sans charge | Déplacement de la table, alignement de la double table et coups de retour. | Mouvement fluide sans blocage ; les butées mécaniques atteignent les limites physiques correctes. |
| Transfert photoélectrique | Déclenchement du capteur lors du transfert de charge d'une table à l'autre. | Le capteur photoélectrique se déclenche à environ 85° avant que le centre de gravité ne franchisse la verticale, de sorte que la table secondaire reçoit la pièce. |
| Arrêtez-vous et maintenez l'angle. | Capacité à figer le mouvement et à maintenir la position sous charge. | Le système d'entraînement maintient la position à n'importe quel angle intermédiaire ; le circuit hydraulique assure la pression. Sur le modèle de référence à 180° de cette gamme de machines, la pression de service maximale admissible est de 15 MPa, avec une limite de conception de 20 MPa. |
| Verrouillage en cas de perte de courant | Mesures de sécurité à prendre en cas de panne de courant inattendue. | Des verrous hydrauliques empêchent l'affaissement de la table ; le système se réinitialise en douceur lorsque le courant est rétabli. |
| Arrêt d'urgence et dispositifs de verrouillage | Périmètre de sécurité de la zone balayée et coupure du cycle. | Arrêt instantané du cycle en cas de déclenchement de l'arrêt d'urgence ; les protections physiques et les interverrouillages sont conformes aux principes d'évaluation des risques de la norme ISO 12100. |
| Limites structurelles | Protection des frontières de voyage. | Les interrupteurs de fin de course électriques et les butées mécaniques arrêtent le mouvement en toute sécurité aux butées mécaniques positives. |
Ces contrôles font référence à des normes établies en matière de machines industrielles, notamment aux normes harmonisées EN 415-10 et aux procédures de réduction des risques ISO 12100.
Pourquoi les essais en usine atténuent les risques liés aux projets sur site
La correction d'un défaut d'alignement ou hydraulique en usine est simple : les ingénieurs concepteurs, les machines-outils, les joints hydrauliques de rechange et les ponts roulants sont facilement accessibles. En revanche, la découverte du même problème après la livraison, dans votre atelier, engendre immédiatement des blocages opérationnels.
| Facteur opérationnel | Découvert à l'intérieur de l'usine du fabricant | Découvert sur votre sol |
|---|---|---|
| Accès aux grues et aux élingues | Ponts roulants d'atelier dédiés disponibles en permanence | Nécessite la location de grues mobiles ou l'immobilisation des grues de production de l'usine. |
| Réglages hydrauliques | Réajustement immédiat de la pression sur le banc d'essai | Interventions sur le terrain, délais de déplacement et temps d'arrêt des baies de production |
| Test de réessai du capteur et de la logique | Reprogrammation immédiate de l'automate programmable par l'équipe de contrôle | Débogage à distance ou intervention planifiée sur le terrain |
| Acceptation financière | Les défauts ont été corrigés avant la libération du capital. | Des capitaux ont été engagés alors que le matériel reste inactif en phase de préparation. |
Les essais préalables en usine transforment la mise en service sur site en une vérification planifiée de paramètres préalablement éprouvés plutôt qu'en un exercice de dépannage sans fin.
Dimensions et paramètres personnalisés qui régissent le dimensionnement de la machine
Une machine à retourner les tôles à 180° n'est pas un châssis standard du catalogue. Cette gamme de machines comprend des retourneurs mécaniques (de 1 à 60 tonnes environ) et des configurations hydrauliques robustes (de 1 à 100 tonnes environ, par exemple le modèle de référence de 12 tonnes de la classe FPFT). La fabrication et les essais d'une machine sur mesure nécessitent des spécifications opérationnelles précises de la part du client.
| Avis des clients | Importance de l'ingénierie | Implication des tests |
|---|---|---|
| Géométrie de la pièce (L × l × épaisseur) | Détermine les dimensions du plateau de la table et la disposition des supports. | Vérifié par rapport à l'encombrement maximal de la plaque pour confirmer le dégagement de la table et le support du bord. |
| Poids de charge maximum | Détermine l'alésage du vérin hydraulique, la puissance du moteur de la pompe et le dimensionnement de l'acier de construction. | Détermine le poids d'épreuve pour les cycles de charge jusqu'à la capacité nominale. |
| Caractéristiques des matériaux | Plaques d'acier, béton préfabriqué, outillage de moulage ou stratifiés empilés. | Détermine la surface de contact de la table (acier nu ou supports amortis). |
| Séquence de virage | Inversion complète à 180° vs. arrêts intermédiaires (par exemple 90° pour l'inspection des bords). | Confirme que le circuit maintient une position stable à des angles d'inclinaison partiels sans dérive. |
| Interface d'entrée/sortie | Pont roulant, fourches de chariot élévateur ou convoyeur automatisé. | Définit le dégagement physique autour du périmètre balayé et la hauteur de chargement. |
| Objectif de débit | Cycles requis par heure ou par quart de travail. | Régule le débit et la vitesse de cycle de la pompe hydraulique dans les limites de fonctionnement thermiques. |
Ces données sont confirmées sur les plans d'approbation technique avant la fabrication, établissant ainsi la base de référence par rapport à laquelle les tests en usine sont mesurés.
Liste de contrôle pour la réception en usine : Éléments à vérifier avant l’expédition
Avant de procéder au paiement final et d'autoriser l'expédition, les équipes d'approvisionnement et d'ingénierie doivent demander une documentation officielle du test en usine :
- Documentation relative à l'exécution continue. Un rapport de test confirmant que la machine a terminé son rodage en usine (conformément au protocole du fabricant d'une durée maximale d'environ 24 heures) sans alarme thermique ni fuite de fluide, et indiquant si le test a été effectué à vide ou en charge.
- Pression hydraulique et enregistrement du maintien. Un certificat de test attestant que l'unité hydraulique a maintenu sa pression de service et sa position à des angles intermédiaires sans dérive du vérin.
- Vérification des capteurs et du transfert. Validation que le capteur de transfert proche de 85° et les interrupteurs de fin de course électriques ont arrêté le mouvement de la table comme prévu.
- Simulation de panne de courant. Confirmation physique que la simulation d'une coupure de courant soudaine a permis de bloquer solidement les tables basculantes sans laisser tomber la charge d'essai.
- Documentation de conformité. Confirmation des références de sécurité utilisées (EN 415-10 comme référence et une évaluation des risques ISO 12100).
- Étendue de la mise en service du site. Une définition écrite claire de l'assistance à l'installation, du support à la mise en service et de la disponibilité de techniciens locaux sur site.
À la réception de la machine, la répétition de cette liste de contrôle essentielle sur votre atelier (déplacement à vide, cycle de charge nominale, arrêt d'urgence et verrouillage en cas de coupure de courant) complète parfaitement la boucle de réception.
Questions fréquemment posées
Q : Pourquoi le fabricant recommande-t-il un essai de fonctionnement prolongé avant livraison ? R : Le fonctionnement d'une machine de retournement hydraulique pendant une période prolongée (jusqu'à environ 24 heures selon le protocole déclaré par le fabricant) permet à l'huile hydraulique d'atteindre ses températures de fonctionnement, révélant ainsi les fuites d'étanchéité, l'instabilité des soupapes de pression ou les problèmes de vibration des capteurs qui n'apparaissent pas lors d'une brève démonstration.
Q : Comment une machine à deux tables à 180° transfère-t-elle en toute sécurité des plaques lourdes en cours de rotation ? R : La table A soulève la plaque jusqu'à ce qu'elle atteigne un angle d'environ 85°. Un capteur photoélectrique détecte la position de la table et arrête la rotation juste avant que le centre de gravité de la charge ne devienne vertical. La table B se soulève alors pour venir à la rencontre de la plaque, reçoit la charge en toute sécurité, et les deux tables s'abaissent de manière synchronisée et contrôlée afin que la pièce se pose à plat sur sa face opposée.
Q : Qu'est-ce qui empêche une lourde plaque d'acier de tomber en cas de coupure de courant en cours de cycle ? R : Les circuits hydrauliques maintiennent la pression et des verrous mécaniques bloquent les tables. En cas de coupure de courant, les tables se verrouillent. Lorsque le courant est rétabli, le système de commande effectue une réinitialisation progressive et contrôlée, évitant ainsi une chute brutale.
Q : Quelle est la plage de capacité des retourneurs mécaniques par rapport aux retourneurs hydrauliques ? R : Les retourneurs mécaniques de cette gamme de produits couvrent généralement une capacité d'environ 1 à 60 tonnes, tandis que les configurations hydrauliques couvrent une capacité d'environ 1 à 100 tonnes, permettant le retournement de plaques, de moules et de bobines lourdes en mode de fonctionnement contrôlé.
Q : Les essais en usine dispensent-ils de la mise en service sur site ? R : Non, mais ils la raccourcissent considérablement. Les essais en usine confirment le bon fonctionnement de la machine en tant qu’unité autonome. La mise en service sur site se concentre ensuite sur l’ancrage au sol, le raccordement aux réseaux locaux et l’intégration de l’unité à vos ponts roulants ou systèmes d’alimentation spécifiques.
Prochaines étapes
Pour configurer une machine de retournement adaptée à votre installation, veuillez indiquer les dimensions maximales de vos plaques (longueur, largeur, épaisseur), le poids de la pièce la plus lourde, le mode de manutention à l'entrée (grue ou chariot élévateur) et la cadence de production cible. Ces spécifications permettront à l'équipe d'ingénierie de réaliser les plans d'implantation, de définir les exigences relatives au groupe hydraulique sur mesure et d'établir un plan de tests de réception en usine validé.
Documentation associée
- Solutions de retournement de bobines et de retournement industriel – Aperçu technique des équipements de retournement mécaniques (≈1–60T) et hydrauliques (≈1–100T) sur mesure.
- Comment fonctionnent les machines de rotation à 180° pour les éléments et plaques préfabriqués ? – Analyse détaillée de la cinématique hydraulique à deux tables, du capteur de transfert proche de 85° et des références de sécurité EN 415-10 / ISO 12100.