Marché
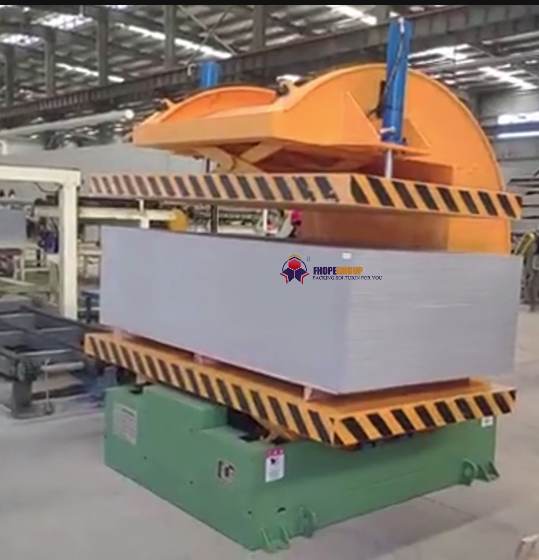
Retourner une tôle d'acier inoxydable à l'aide d'une grue ou d'une chaîne présente deux risques majeurs pour une surface en acier inoxydable : les rayures et les marques sur les bords. Une machine de retournement de tôle à 180° résout ce problème en maintenant la tôle dans un anneau rotatif et en la faisant pivoter sur place, évitant ainsi tout frottement des faces contre des chaînes, des débris au sol ou une autre tôle. Grâce à la préhension et à la rotation de la tôle, et non à son glissement, la surface en acier inoxydable peut effectuer un retournement complet à 180° et ressortir impeccable. Ce guide s'adresse aux ingénieurs qualité et de production ainsi qu'aux responsables des achats en charge de la qualité de surface des tôles. Il explique comment une machine de retournement à 180° sans rayures protège l'acier inoxydable, les points à vérifier sur vos tôles et comment contrôler le résultat avant la livraison, que la machine fonctionne de manière autonome ou alimente une ligne de production en aval, comme la découpe laser ou le polissage.
La vidéo ci-dessous montre une machine à retourner les tôles en acier inoxydable effectuant un retournement à 180° sans rayures :
Pourquoi l'acier inoxydable a besoin d'un tour sans rayures
L'acier inoxydable conserve sa valeur en surface. Une tôle brossée ou polie miroir qui se raye est soit dévalorisée, soit repolie, deux opérations qui engendrent des coûts et du temps. Le problème réside dans les méthodes de finition habituelles de l'acier inoxydable :
| Méthode | Risque de surface | Temps / main-d'œuvre |
|---|---|---|
| Grue avec chaînes ou sangles | Les chaînes traînent sur la surface ; les sangles peuvent la frotter pendant le balancement de la charge. | Nécessite au moins deux opérateurs et un gréage précis. |
| Basculement manuel au sol | La bâche glisse ou traîne, ramassant les débris et le sable du sol. | Lent, physiquement exigeant |
| Machine de retournement à contact dur | Les points de préhension pointus ou durs peuvent encore marquer la surface. | Rapide, mais la protection de surface dépend de la construction du contact. |
La machine à retourner la tôle élimine totalement les frottements : la tôle est saisie et tournée sur place, sans glissement, sans contact avec la chaîne et sans frottement sur le sol. L’absence de rayures est due à la conception même du système de contact – la manière dont la tôle est soutenue et maintenue – c’est pourquoi les détails sont aussi importants que le retournement lui-même.
Comment fonctionne une machine à retourner les bagues sans rayures
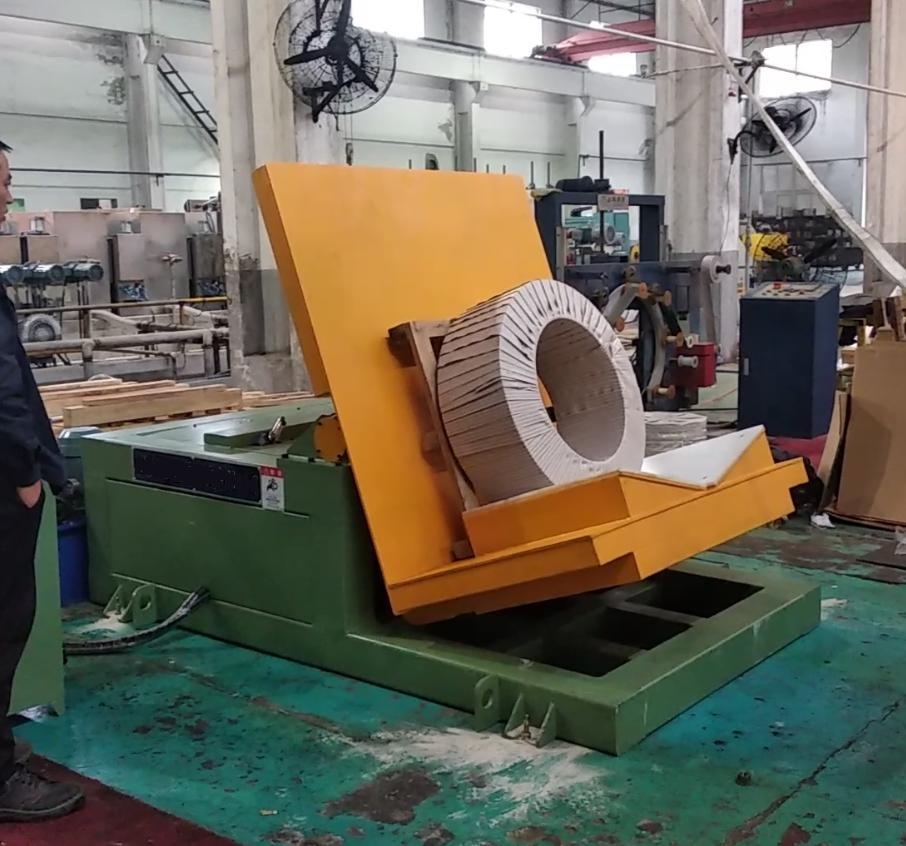
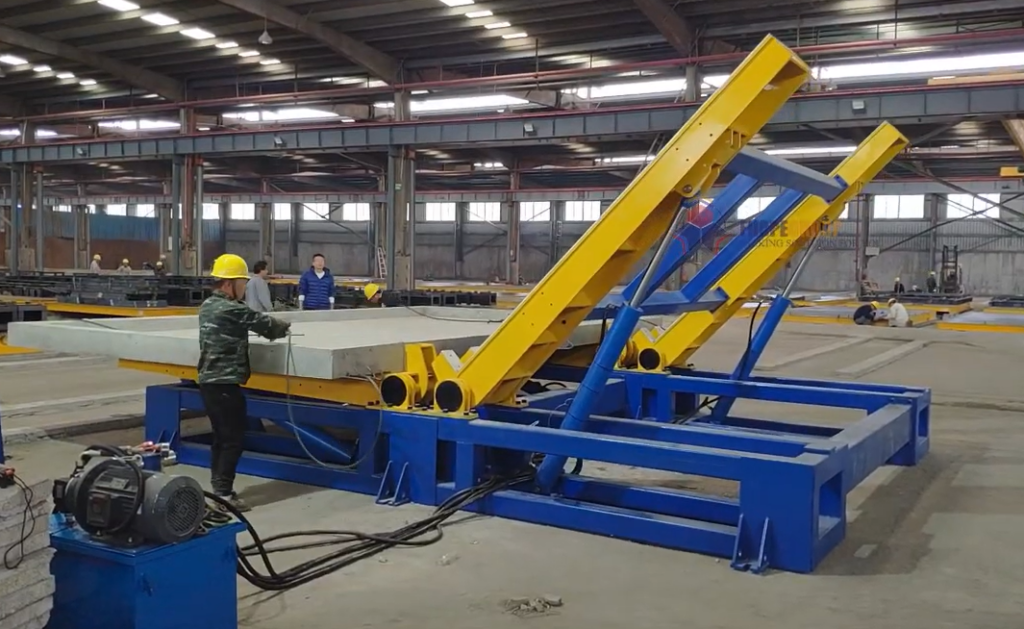
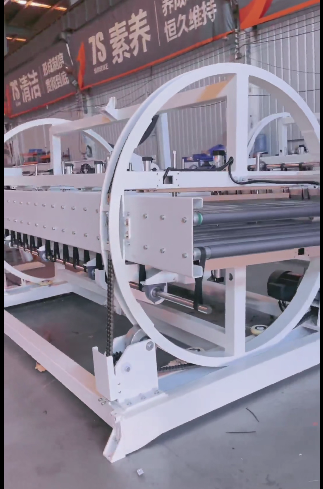
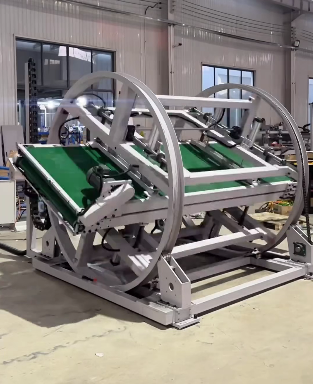
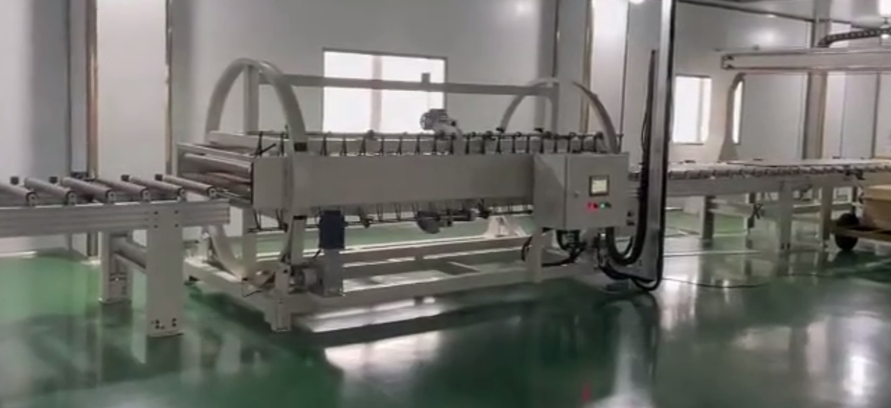
La machine est un grand anneau monté sur rouleaux et reposant sur un socle lourd. La tôle passe au centre de l'anneau, est soutenue par le dessous et saisie sur toute sa largeur, puis l'anneau entier – avec la tôle – pivote de 180° pour retourner la tôle. Pour les tôles en acier inoxydable, le dispositif de travail est le système de contact.
| Élément | Rouleau sans rayures |
|---|---|
| Contact d'assistance logicielle | En dessous, la tôle repose sur des rouleaux de support souples ou recouverts de caoutchouc, de sorte que la surface ne soit pas marquée sous la charge. |
| Poignée rembourrée | Les mâchoires ou les barres de serrage qui maintiennent la tôle utilisent un contact rembourré ou non abrasif aux points de préhension, de sorte que l'opération de maintien ne raye pas la surface. |
| Support de bord et de zone | La tôle est soutenue sur toute sa largeur afin qu'elle ne s'affaisse pas ou ne se plie pas contre un bord dur lors du virage. |
| Rotation sur place | La rotation s'effectue autour d'un axe horizontal à l'intérieur de l'anneau, de sorte que la feuille ne glisse pas contre elle-même, le sol ou une autre feuille. |
| Mouvement réglable | La rotation est assurée par le système d'entraînement de l'anneau, et le cycle peut être exécuté à une vitesse contrôlée pour les tôles minces ou polies. |
Comme la feuille est saisie et tournée plutôt que traînée, les faces ne touchent que le support souple et les poignées rembourrées, jamais les chaînes, le sol ou les unes les autres.
Que faut-il vérifier pour vos tôles en acier inoxydable ?
Avant de commander une machine de retournement sans rayures sur mesure, fournissez au fabricant les détails qui déterminent la taille de l'anneau et la configuration des contacts :
| Entrée | Pourquoi cela compte |
|---|---|
| Dimensions de la feuille (longueur, largeur, épaisseur) | Permet de régler l'ouverture de l'anneau ainsi que les positions du rouleau de support et de la poignée. |
| Finition de la tôle | Les surfaces brossées, miroir, 2B ou peintes peuvent nécessiter des matériaux de contact différents. |
| Poids de la feuille la plus lourde | Définit la capacité d'entraînement de l'anneau et la charge de retournement de la machine. |
| Paquet ou feuille individuelle | Le fait que la machine tourne des feuilles individuelles ou des piles de feuilles modifie l'adhérence et le type de support. |
| Alimentation/sortie | Le mode d'arrivée et de départ des feuilles (chariot élévateur, grue ou convoyeur) détermine la hauteur d'accès et le cycle. |
| Exigence de virage | Rotation complète à 180°, ou arrêt à un angle défini pour inspection. |
Le fabricant confirme la taille de la bague et la configuration des contacts sur un plan d'approbation technique après la conception, de sorte que la résistance aux rayures est spécifiée avant la fabrication plutôt que découverte sur place.
Vérifiez le résultat sans rayures lors des tests en usine.
L'absence de rayures doit être vérifiée, et non présumée. Avant l'expédition, demandez les mêmes preuves que pour toute machine de production, ainsi qu'un contrôle de surface.
- Historique d'exécution étendu. Un journal de test couvrant un cycle quasi continu (le protocole indiqué par le fabricant pour cette famille de machines s'étend jusqu'à environ 24 heures), indiqué à vide ou en charge.
- Résistant au contact avec les surfaces. Confirmation de la souplesse du support et du rembourrage des poignées, et démonstration qu'une de vos feuilles d'essai polies effectue un virage complet sans marque visible. Pour une inspection à faible dispersion, demandez un contrôle sous un éclairage oblique dans une zone ombragée ; un examen direct par le dessus peut ne pas détecter de fines rayures. Assurez-vous également que les surfaces de contact sont exemptes de poussière ou de copeaux métalliques incrustés qui pourraient marquer la feuille suivante.
- Conduisez et tenez un registre. Preuve que la machine a pivoté et maintenu sa position à l'angle requis sans dérive ni vibration susceptible de marquer la feuille.
- Vérification du dispositif de sécurité. Valider que les protections, les dispositifs de sécurité et l'arrêt d'urgence fonctionnent comme prévu, en maintenant les opérateurs à l'écart de l'anneau mobile.
- Comportement en cas de perte de puissance. Confirmation qu'une panne de courant simulée a permis d'arrêter et de maintenir l'anneau en toute sécurité sans que la feuille ne tombe ou ne glisse.
- Documentation de conformité. Confirmation des références de sécurité utilisées pour cette famille de machines (EN 415-10 comme référence et une évaluation des risques ISO 12100).
À l'arrivée, répétez les contrôles essentiels sur votre propre étage — rotation à vide, rotation chargée avec l'une de vos feuilles polies, arrêt d'urgence et arrêt en cas de coupure de courant — avant de mettre la machine en production.
QFP
Q : La machine risque-t-elle de rayer une surface en acier inoxydable brossé ? R : La tôle est maintenue et mise en rotation sur des rouleaux de support souples munis de contacts rembourrés. Elle n’est jamais traînée sur des chaînes, le sol ou une autre tôle. Les matériaux de contact spécifiques dépendent de votre finition ; veuillez donc les confirmer sur le plan d’approbation et les vérifier avec l’une de vos tôles polies lors du test en usine.
Q : Peut-elle usiner une pile de tôles d’acier inoxydable au lieu d’une seule ? R : Oui, si l’ouverture de l’anneau et la conception de la poignée sont adaptées à un empilement. Veuillez préciser si vous usinez des tôles individuelles ou des piles afin que les supports et les points de contact soient conçus en conséquence.
Q : Que se passe-t-il en cas de coupure de courant en cours de rotation ? R : Le système de sécurité de la machine arrête et maintient l'anneau en position ; lorsque le courant est rétabli, le système de commande reprend son fonctionnement en toute sécurité au lieu de laisser tomber la feuille.
Q : Pourquoi privilégier la qualité du contact plutôt que le simple mouvement de rotation ? R : L’anneau permet la rotation à 180°, mais l’absence de rayures dépend du support souple et des poignées rembourrées. Ces deux éléments sont spécifiés pour votre plaque avant la fabrication.
Q : Quel est le poids maximal de tôle que cette machine peut retourner ? R : Cette gamme de machines comprend des retourneurs mécaniques (capacité d'environ 1 à 60 tonnes) et des modèles hydrauliques haute capacité (capacité d'environ 1 à 100 tonnes). La capacité de la machine dépend du poids de la tôle la plus lourde.
Étape suivante
Veuillez nous indiquer les dimensions, la finition et le poids maximal de votre tôle en acier inoxydable, ainsi que si vous travaillez des tôles individuelles ou des paquets et la méthode de chargement/déchargement, afin que la machine de retournement sans rayures sur mesure puisse être dimensionnée et que sa conception de contact puisse être spécifiée sur le plan d'approbation.
Documentation associée
- Solutions de retournement de bobines et de retournement industriel – Équipements de retournement mécaniques (≈1–60T) et hydrauliques (≈1–100T) sur mesure.
- Solutions de basculement et de retournement hydrauliques – Pratiques de test avant livraison et vérification des contrôles/de la sécurité déclarées par le fabricant.
- Comment fonctionnent les machines de rotation à 180° pour les éléments et plaques préfabriqués ? – Cinématique de la machine de retournement à 180° et références de sécurité EN 415-10 / ISO 12100.