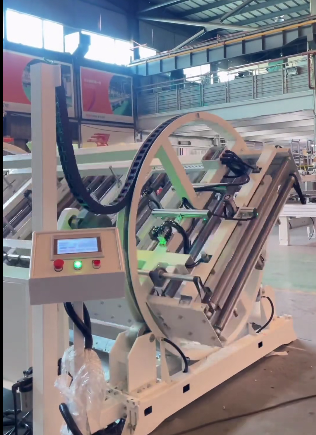
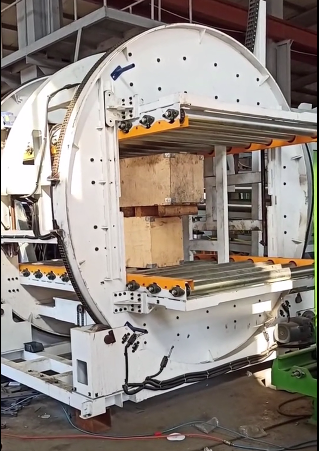
Résumé : Notre machine de retournement à 180° est une retourneuse hydraulique à deux tables. Une table soulève la pièce au-delà de la verticale, la seconde la réceptionne, puis les deux s'abaissent pour que la pièce atterrisse sur sa face opposée. Le modèle de référence FPFT-12 peut usiner jusqu'à 12 tonnes grâce à un groupe hydraulique sur socle. Un exemple concret permet de vérifier la capacité d'un panneau préfabriqué et d'une tôle d'acier à usiner dans les limites de cette capacité et d'établir le budget de cycles.
Table des Matières
- Pourquoi un panneau doit être retourné en cours de processus
- Deux tables, un seul passage de relais
- Le cycle de rotation étape par étape
- Hydraulique, arrêts et perte de puissance
- Spécifications de référence FPFT-12
- Exemple pratique : poids du panneau et budget du cycle
- Liste de vérification pour la sélection : que faut-il nous envoyer ?
- Sécurité et EN 415-10
- FAQ technique
- Suivant
- Lecture connexe
- Références
Pourquoi un panneau doit être retourné en cours de processus
Un panneau préfabriqué est coulé face vers le bas ou face vers le haut, et l'étape suivante nécessite souvent l'utilisation de l'autre face : finition, contrôle, pose des fixations ou empilage pour l'expédition. Une tôle ou une plaque d'acier présente le même problème lorsque ses deux faces doivent être usinées ou contrôlées.
Le tournage d'une pièce plate et lourde à l'aide d'une grue et de chaînes est lent. La pièce oscille lorsque son poids se déplace sur son bord, et ce bord, qui supporte la charge, risque de s'ébrécher ou de se bosseler. Une machine à tourner maintient la pièce en place sur une table pendant toute la durée du tournage.
Deux tables, un seul passage de relais
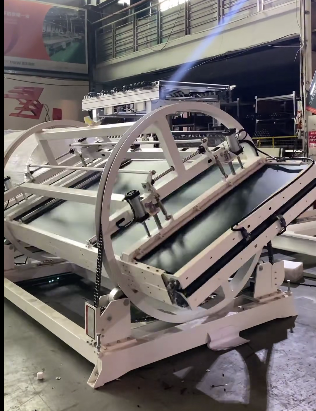
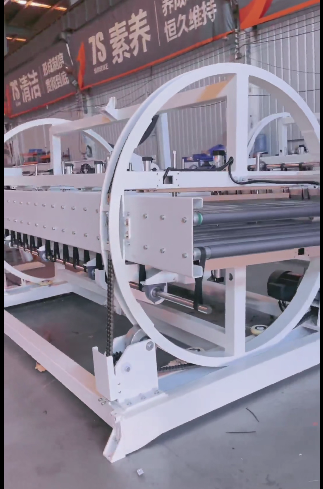
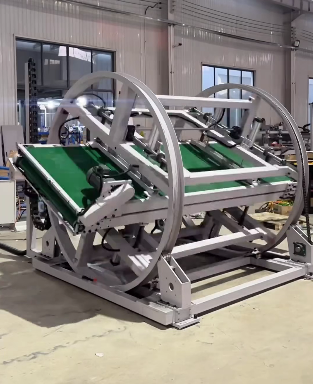
La machine possède un châssis bleu et deux plateaux basculants jaunes, A et B, articulés côte à côte. Chaque plateau ne pivote que d'environ 90 degrés. La rotation de 180° est obtenue lors du passage de l'un à l'autre.
La table A soulève la pièce au-delà de la verticale. La table B se redresse pour la recevoir. Une fois la pièce appuyée sur B, celle-ci la pose à l'horizontale sur son côté opposé. La face qui était vers le bas sur A se trouve maintenant vers le haut sur B.
Le cycle de rotation étape par étape
- Charger la pièce à plat sur la table A à l'aide d'un chariot élévateur, d'une grue ou d'un palan.
- La table B pivote à 90 degrés pour se redresser, prête à recevoir.
- La table A pivote d'environ 85 degrés avec la pièce et avance jusqu'à ce qu'un capteur photoélectrique l'arrête.
- La table A se prolonge légèrement au-delà de 90 degrés, de sorte que la partie s'appuie sur la table B.
- La table B pivote de 5 degrés en arrière, supportant le poids.
- La table A recule et revient à l'horizontale.
- La table B abaisse la pièce à l'horizontale, et vous la déchargez de B.
L'arrêt à 85 degrés est crucial. La pièce est amenée près de B par un capteur avant que son poids ne dépasse la verticale, de sorte qu'elle se stabilise sur B au lieu d'y tomber.
Hydraulique, arrêts et perte de puissance
Les deux tables sont actionnées par des vérins hydrauliques à double effet, un dispositif de synchronisation assurant le mouvement simultané des vérins appariés. Un groupe hydraulique sur socle, alimenté par des flexibles noirs, assure leur fonctionnement. La vitesse de rotation est réglable.
Le système fonctionne jusqu'à 15 MPa, avec une pression maximale admissible de 20 MPa. La machine peut s'arrêter à n'importe quel angle et y maintenir la pression. Des butées mécaniques et électriques limitent les positions finales. En cas de coupure de courant, les tables se verrouillent et se remettent en place en douceur au retour du courant.
Spécifications de référence FPFT-12
| Produit | FPFT-12 |
|---|---|
| Charge de retournement maximale | 12 t |
| Dimensions de la machine | 4,600 × 2,500 x 1,400 mm |
| Sortie du moteur | 8.0kW |
| Poids de la machine | 4.5 t |
| Réservoir d'huile | 60 L |
| Pression de travail | 15 MPa, 20 MPa max. |
| Tableaux A et B | 500 × 1 800 mm chacun sur la configuration de référence |
| Pièce de référence | acier de 50 à 300 mm d'épaisseur, 1 800 × 2 500 à 2 800 mm |
| Source d'alimentation | 380 V, triphasé, 50 Hz |
| Contrôle | panneau de commande ou télécommande |
La table de 500 × 1 800 mm est la dimension de référence pour cette gamme de plaques. Pour votre pièce, nous adaptons la longueur, la largeur et les supports de la table à son encombrement et les indiquons sur le plan que nous vous envoyons après la conception. Les panneaux préfabriqués longs nécessitent des tables plus longues.
Exemple pratique : poids du panneau et budget du cycle
Prenons deux pièces qu'une usine souhaite utiliser sur une machine. Ce sont des chiffres clients illustratifs.
Panneau préfabriqué. 3 000 × 1 800 × 200 mm à environ 2 400 kg/m³. Le volume est de 3.0 × 1.8 × 0.2 = 1.08 m³, donc le panneau pèse environ 2 590 kg.
Plaque d'acier. 2 800 × 1 800 × 100 mm à 7 850 kg/m³. Le volume est de 0.504 m³, donc la plaque pèse environ 3 960 kg.
Les deux valeurs restent largement inférieures à 12 t. À titre de vérification, la plaque de référence la plus épaisse, de 2 800 × 1 800 × 300 mm, a un volume de 1.512 m³ et pèse environ 11.9 t. C’est pourquoi la configuration de référence est évaluée à 12 t.
Calcul du temps de cycle. Supposons que la ligne nécessite 20 pièces en 8 heures, avec un temps de dépose et de prélèvement de 120 s. Le temps disponible par pièce est de 8 × 3 600 ÷ 20 = 1 440 s. Il reste donc 1 440 − 240 = 1 200 s pour le cycle.
Le temps de rotation correspond à la somme des déplacements de la table des étapes 2 à 7 : T = t2 + t3 + t4 + t5 + t6 + t7. Chaque déplacement dépend du poids de la pièce et du réglage de la vitesse ; nous indiquons donc le temps T correspondant à votre pièce dans la proposition. Comparez-le au budget de 1 200 s : la marge est votre réserve pour une pièce plus lourde ou un réglage plus lent et plus doux.
Liste de vérification pour la sélection : que faut-il nous envoyer ?
- Type de pièce : panneau préfabriqué, dalle, tôle d'acier ou moule.
- Longueur, largeur et épaisseur, le plus grand et le plus petit.
- Poids de la pièce la plus lourde, ou matériau et densité.
- Que vous ayez besoin d'un virage complet à 180° ou d'un arrêt en angle.
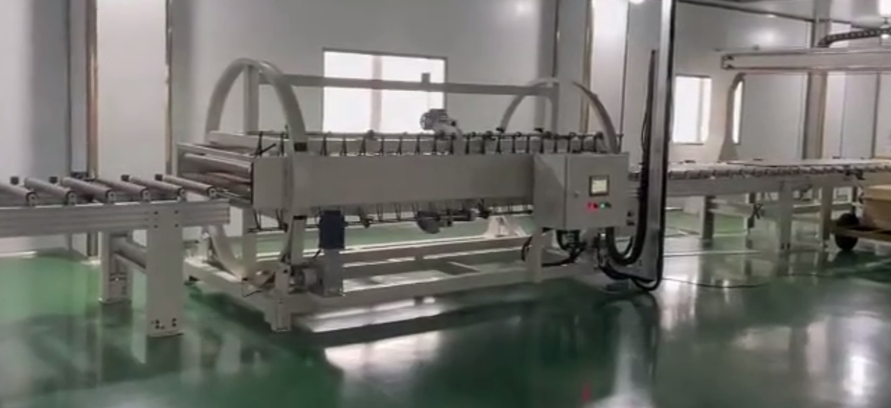
- Mode d'acheminement de la pièce : chariot élévateur, grue, palan ou convoyeur.
- Nombre de pièces par équipe et surface au sol disponible.
Sécurité et EN 415-10
Nos tours sont construits conformément aux exigences CE, en prenant pour référence la norme EN 415-10 et en faisant l'objet d'une évaluation des risques selon la norme ISO 12100. Les principaux risques concernent la zone balayée par les deux tables et la phase de transfert, lorsque le poids de la pièce passe du point A au point B.
Maintenez toute personne à l'écart de la zone de balayage pendant le déplacement des tables. L'opérateur se tient au boîtier de commande ou utilise la télécommande, à distance des deux tables. Un écran de protection souple protège la zone de fonctionnement, et les butées et le verrouillage de position immobilisent les tables en cas de panne de courant.
FAQ technique
Q : Peut-elle pivoter de seulement 90 degrés pour redresser un panneau ? R : Oui. Utilisez la table A seule et arrêtez-vous à l’angle souhaité ; la machine maintient la pression.
Q : Que se passe-t-il en cas de coupure de courant en plein tour ? R : Les tables se bloquent en position, puis se remettent en place en douceur au retour du courant.
Q : Peut-elle traiter aussi bien les moules que les panneaux et les tôles ? R : Oui. Nous dimensionnons les tables en fonction du moule ou de la pièce, et nous convenons avec vous de la surface de contact afin d’éviter toute marque sur la face en béton ou la tôle finie.
Q : Quelles normes de sécurité s'appliquent ? R : Pour les marchés CE, nous utilisons la norme EN 415-10 comme référence, avec une évaluation des risques ISO 12100.
Suivant
- Envoyez-nous par courriel les dimensions, le poids et le nombre de pièces par quart de travail. à info@fhopepack.com.
- Nous vous répondrons sous 24 heures avec une proposition, avec les dimensions et la capacité des tables.
- Nous envoyons un plan d'aménagement. après la conception, avec les côtés de chargement et de déchargement.
Lecture connexe
- machine à retourner et à renverser les tôles d'acier
- table de basculement de murs préfabriqués en béton
- Inverseur et retourneur de tôle d'acier
- Processus de retournement et de retournement à 180 degrés d'une tôle d'acier
- Grand flipper pour virage à 180 degrés
Références
- Spécifications et cycle de retournement : page produit du retourneur et redresseur de tôles en acier FHOPE
- Vidéo de la machine: Machine de rotation à 180° pour éléments préfabriqués (vidéo YouTube)
- Poids du panneau et bilan du cycle : notre exemple concret, figures illustratives des pièces
- Normes : EN 415-10 (machines d’emballage, sécurité générale) ; ISO 12100:2010
Dernière mise à jour : 17/10/2026