Résumé : Nous conditionnons automatiquement du fil d'acier sur une bobineuse qui mesure le fil, l'enroule, le coupe à la longueur voulue et le cerclage. La bobineuse fonctionne à une vitesse de 200 à 800 m/min et produit environ 20 bobines par heure avec une tête ou 40 avec deux. La tête de cerclage fixe le feuillard PP en 2 à 6 points, les joints étant situés à environ 75 à 80 % de la charge de rupture du feuillard. Un exemple pratique permet de convertir le poids d'une bobine en longueur de fil et de vérifier le débit horaire.
Table des Matières
- Du fil étiré à la bobine vendable
- Accumulateur, compteur de mètres, bobineuse, coupeuse et cercleuse
- Une bobine, étape par étape
- Données d'enroulement et de cerclage
- Exemple pratique : longueur de fil et nombre de spires par heure
- Quelle est la résistance d'une jonction de sangle PP ?
- Liste de vérification pour la sélection : que faut-il nous envoyer ?
- Sécurité et EN 415-10
- FAQ technique
- Suivant
- Lecture connexe
- Références
Du fil étiré à la bobine vendable
Le fil de ligature, le fil à attacher et les bobines de petit fil d'acier sont vendus à la longueur ou au poids. Chaque bobine doit conserver sa forme, avoir la longueur requise et rester nouée jusqu'à son ouverture par le client. L'enroulement et le nouage manuels donnent des bobines irrégulières et de longueurs incorrectes.
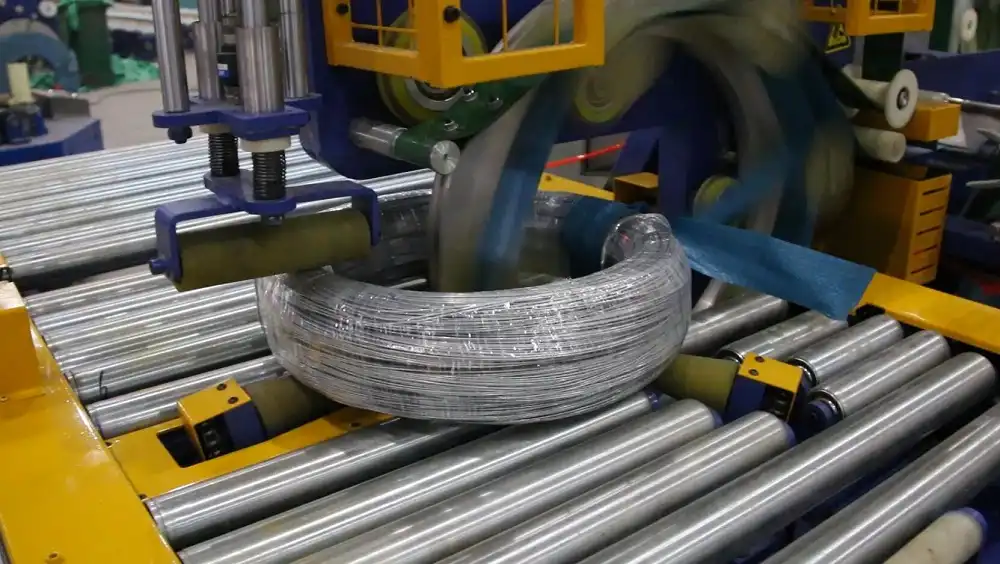
Une bobineuse automatique prélève le fil directement sur la ligne de production. Elle en mesure la longueur, enroule une bobine régulière, coupe le fil et cercle la bobine avant sa sortie de la machine. Les bobines ainsi obtenues sont empilées en rangées, prêtes pour la palettisation ou la mise en carton.
Accumulateur, compteur de mètres, bobineuse, coupeuse et cercleuse
Accumulateur vertical. Il stocke de 5 à 20 m de fil et maintient une tension constante, évitant ainsi que l'enrouleur ne le détende excessivement ou ne le casse. Des interrupteurs de fin de course arrêtent la machine en cas de rupture du fil.
Compteur de mètres. Les roues codeuses supérieure et inférieure mesurent la longueur au centimètre près. La roue inférieure est recouverte de polyuréthane pour éviter toute déformation du fil, et un roulement unidirectionnel empêche le fil de revenir en arrière.
Tête d'enroulement. Un mécanisme de déplacement servo-commandé dépose le fil pour obtenir une bobine régulière. La tête s'arrête à la longueur programmée et s'ouvre pour libérer la bobine.
Coupe-fil. Un coupe-fil portique en acier allié trempé sous vide coupe le fil à la longueur définie.
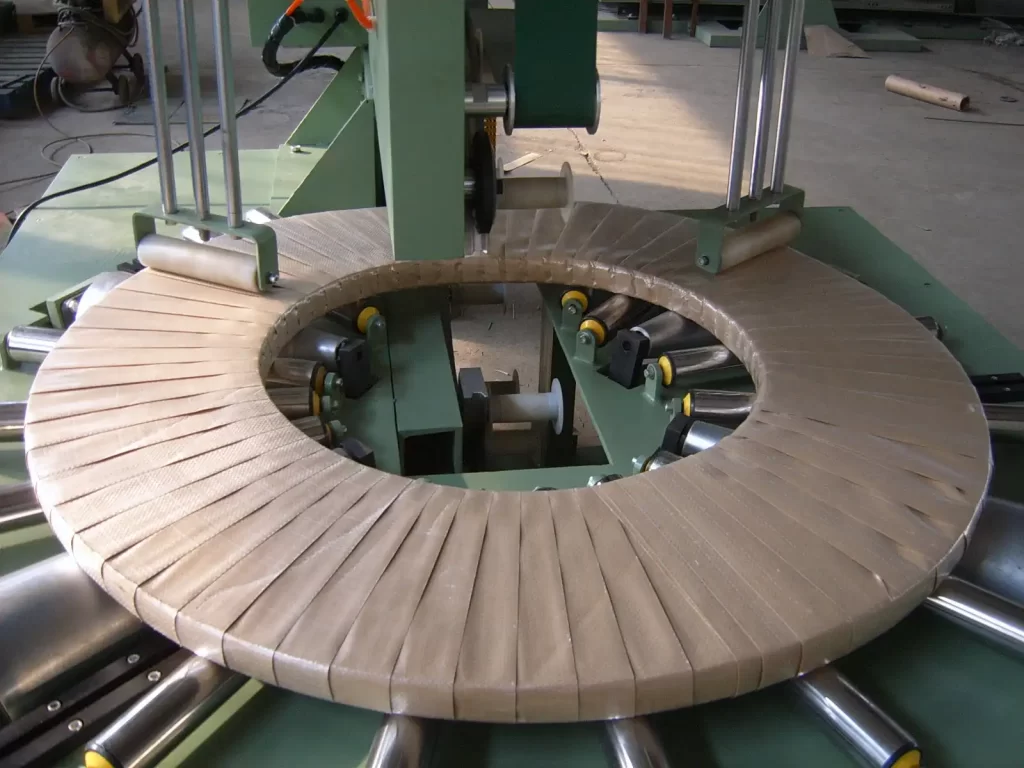
La cercleuse. La tête fait passer le feuillard PP à travers l'œillet de la bobine, le tend et le scelle par soudure par friction, en 2 à 6 points autour de la bobine.
Une bobine, étape par étape
- Le fil relie l'accumulateur au compteur.
- La tête d'enroulement récupère le fil, et le chariot le pose uniformément.
- À l'approche de la longueur réglée, l'enrouleur ralentit. À la longueur voulue, il s'arrête.
- La pince coupant coupe le fil.
- Un dispositif de maintien serre la bobine et la déplace vers le poste de cerclage.
- Le cercleur l'attache aux points programmés, et la bobine est libérée.
Avec deux têtes, l'une enroule le fil tandis que l'autre est coupée et attachée, de sorte que le fil ne s'arrête pas.
Données d'enroulement et de cerclage
| Produit | enrouleur de fil automatique |
|---|---|
| Vitesse d'enroulement | 200-800 m/min |
| Sortie | environ 20 bobines/h sur une tête, 40 sur deux |
| Nombre de longueurs | à 0.01 m |
| Accumulateur | 5 à 20 m de fil |
| Hauteur du centre | 1 000 mm du sol |
| Approvisionnement | 380 ou 440 V, 60 Hz |
| Sangle | PP, 8–10 mm de large, 0.8 mm d'épaisseur |
| Points d'arrimage | 2 à 4 sur l'enrouleur compact, 3 à 6 sur la ligne à grande vitesse |
| Commun | soudure par friction (vibration), à l'avant de la bobine |
| Efficacité conjointe | environ 75 à 80 % de la charge de rupture de la sangle |
| Contrôle | Automate programmable et interface homme-machine avec recettes enregistrées |
L'automate programmable stocke les paramètres de bobinage. Pour modifier un produit, l'opérateur charge un paramètre enregistré correspondant à la longueur, la largeur de la bobine et le diamètre du fil.
Exemple pratique : longueur de fil et nombre de spires par heure
Une usine vend des bobines de fil d'acier de 2.0 mm de diamètre par 25 kg et a besoin de 18 bobines par heure provenant d'une ligne de production. Ces chiffres sont donnés à titre indicatif.
Longueur de fil par spire. La section du fil est de π ÷ 4 × 2.0² = 3.14 mm². Sachant que sa masse est de 7 850 kg/m³, un mètre pèse 3.14 × 10⁻⁶ × 7 850 = 0.0247 kg. Une spire de 25 kg mesure donc 25 ÷ 0.0247 = 1 014 m.
Temps d'enroulement. À 400 m/min, 1 014 ÷ 400 = 2.5 min, soit environ 152 s. À la vitesse maximale de 800 m/min, il est de 76 s.
Une seule tête. 18 bobines par heure donnent 3 600 ÷ 18 = 200 s par bobine. Le bobinage prend 152 s, il reste donc 200 − 152 = 48 s pour le ralentissement, la coupe, le cerclage et le dévidage. Chronométrez votre propre cycle de cerclage par rapport à ces 48 s avant de choisir une ou deux têtes.
Règle générale : Nombre de bobines par heure et par tête = 3 600 ÷ (L ÷ v + t), où L est la longueur du fil, v la vitesse d’enroulement et t le temps de coupe et de sertissage de la bobine. À poids égal, un fil plus fin nécessite une longueur L plus importante, donc une vitesse v plus élevée ou deux têtes.
Quelle est la résistance d'une articulation de sangle en PP ?
Le joint est une soudure par friction : la tête de soudage fait vibrer les deux couches de sangle jusqu'à leur fusion. Il supporte environ 75 à 80 % de la charge de rupture de la sangle. La résistance de la sangle est donc égale à 0.75 à 0.80 fois la charge de rupture de la sangle, multipliée par le nombre de sangles.
Si une bobine s'ouvre lors de la manipulation, ajoutez des points de cerclage avant de changer le feuillard. La cercleuse 3-6 points accepte également les feuillards de 10 mm.
Liste de vérification pour la sélection : que faut-il nous envoyer ?
- Type de fil et gamme de diamètres.
- Poids ou longueur de la bobine, et diamètre intérieur, diamètre extérieur et largeur de la bobine.
- Vitesse de la ligne d'arrivée du câble.
- Bobines par heure.
- Bracelet : largeur PP et nombre de points.
- Mode d'expédition des bobines : convoyeur, palette ou carton.
Sécurité et EN 415-10
Pour les marchés CE, nous suivons la norme EN 415-10 comme référence, avec une évaluation des risques selon la norme ISO 12100. Les principaux dangers sont la tête d'enroulement rotative, le fil sous tension, le coupe-fil et la tête de cerclage.
La machine s'arrête immédiatement en cas de rupture du fil, et des interrupteurs de fin de course protègent les deux extrémités de l'accumulateur. Maintenez vos mains à l'écart de la zone d'enroulement et de coupe pendant le fonctionnement de la ligne et clôturez la cellule de manipulation des bobines.
FAQ technique
Q : Peut-on modifier la longueur de la bobine pendant le fonctionnement de la machine ? R : Oui. La longueur de la bobine et la vitesse du fil peuvent être réglées sur l’interface homme-machine pendant le fonctionnement. Pour un nouveau diamètre de fil, chargez la recette correspondante.
Q : Quelle est la précision de la longueur ? R : Le compteur de mètres compte au centimètre près, et l'enrouleur ralentit avant d'atteindre la longueur réglée.
Q : Est-ce compatible avec notre ligne de dessin ? R : Oui. L'accumulateur et le système de commande synchrone de l'enrouleur adaptent la bobineuse au fil entrant.
Q : Quelles sont les normes que vous utilisez pour votre fabrication ? R : La norme EN 415-10 comme référence CE, avec une évaluation des risques ISO 12100.
Suivant
- Envoyez par courriel le diamètre du fil, le poids de la bobine et le nombre de spires par heure. à info@fhopepack.com.
- Nous vous répondrons sous 24 heures avec une proposition, avec une ou deux têtes et la disposition des sangles.
- Nous envoyons un plan d'aménagement. pour l'extrémité de votre câble.
Lecture connexe
- Enrouleur de fil automatique avec cerclage
- Machine automatique d'enroulement et de cerclage de fils d'acier
- Comment choisir une ligne d'emballage pour bobine de fil de câble en acier
- Bobineuse automatique de fil d'acier pour le bobinage et le cerclage de fil
Références
- Spécifications : Pages produits FHOPE pour enrouleur de fil automatique et enroulement et cerclage automatique de fil d'acier
- Vidéo de la machine: Bobinage et cerclage de fil d'acier sur YouTube
- Longueur de fil et nombre de spires par heure : notre exemple concret, figures illustratives de fil
- Normes : EN 415-10 (machines d’emballage, sécurité générale) ; ISO 12100:2010
Dernière mise à jour : 17/10/2026