Marché
Pour l'exportation de bobines de fil, le processus d'emballage doit protéger le produit contre les dommages physiques et l'humidité, tout en garantissant une documentation douanière précise. Une ligne automatisée standard traite des bobines de 30 kg à plus de 6 500 kg, en les acheminant à travers les stations de déchargement, de cerclage, d'emballage, de pesage et d'étiquetage. Le système est conçu pour préserver l'intégrité des bobines pendant le transport maritime, où l'humidité et les contraintes de manutention sont importantes.
Ce dont a besoin un bloc de bobines de fil d'exportation
Le transport maritime d'une bobine de fil nécessite trois protections essentielles. Premièrement, des sangles doivent maintenir les anneaux individuels bien serrés lorsque la bobine est soulevée et secouée pendant le transport. Deuxièmement, une barrière contre l'humidité est indispensable pour prévenir la rouille et les taches d'eau pendant les semaines d'exposition à l'air humide. Troisièmement, le poids et l'étiquetage corrects sont nécessaires pour que la bobine puisse quitter le port et parvenir au client.
L'emballage manuel nécessite une grue, une cercleuse manuelle, deux personnes pour l'emballage et une balance séparée. Cette méthode est lente et peu fiable. Une ligne automatisée attribue chaque étape à un poste dédié, en déplaçant la bobine entre eux sur des convoyeurs afin de garantir une qualité uniforme et un débit plus élevé.
Du support de collecte à la bobine étiquetée
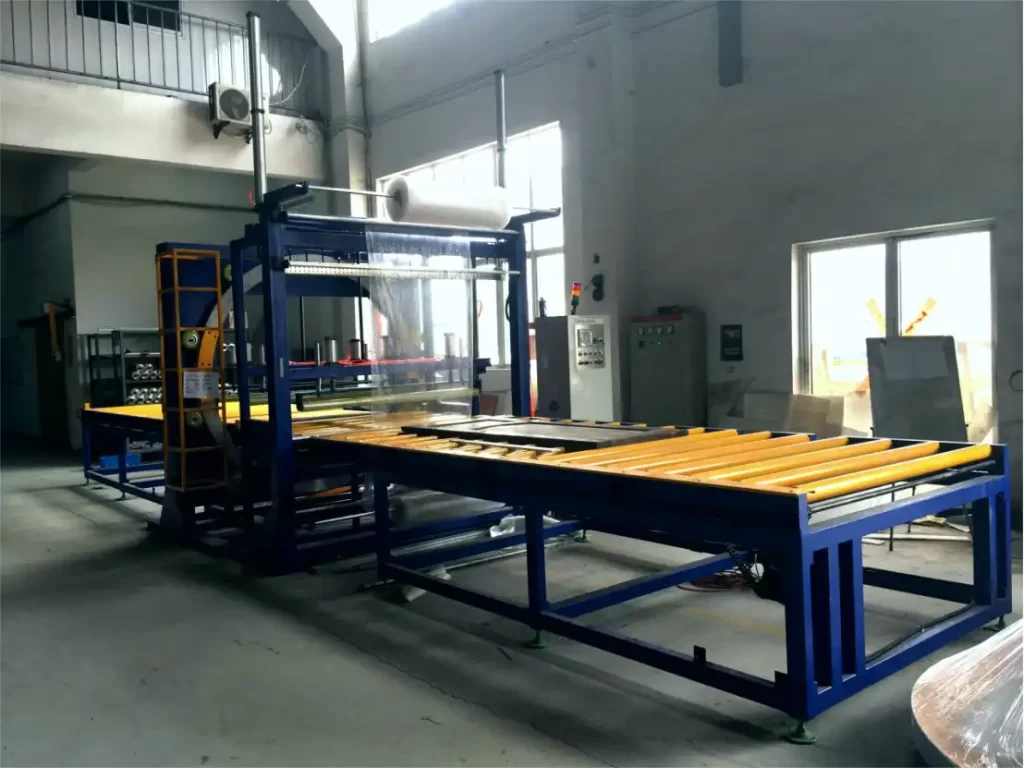
Le processus commence par le déchargement. La bobine est placée dans un support vertical à montants. Un manipulateur la saisit et la retire tandis que le support bascule vers l'arrière, puis la dépose sur le convoyeur à rouleaux. Ce mécanisme garantit une manutention en douceur sans endommager les bords de la bobine.
L'étape suivante est le cerclage. Un feuillard PET vert est distribué par une unité aérienne. La tête de cerclage tend le feuillard autour de la bobine et le scelle. La bobine se déplace ensuite vers la position suivante pour recevoir d'autres feuillards si nécessaire.
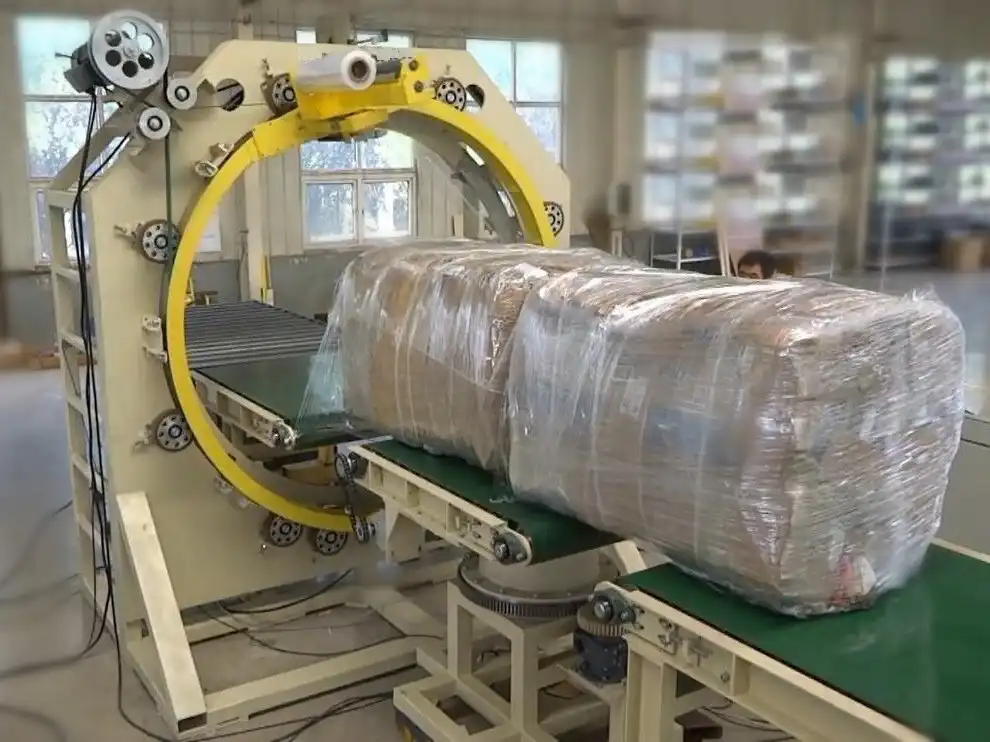
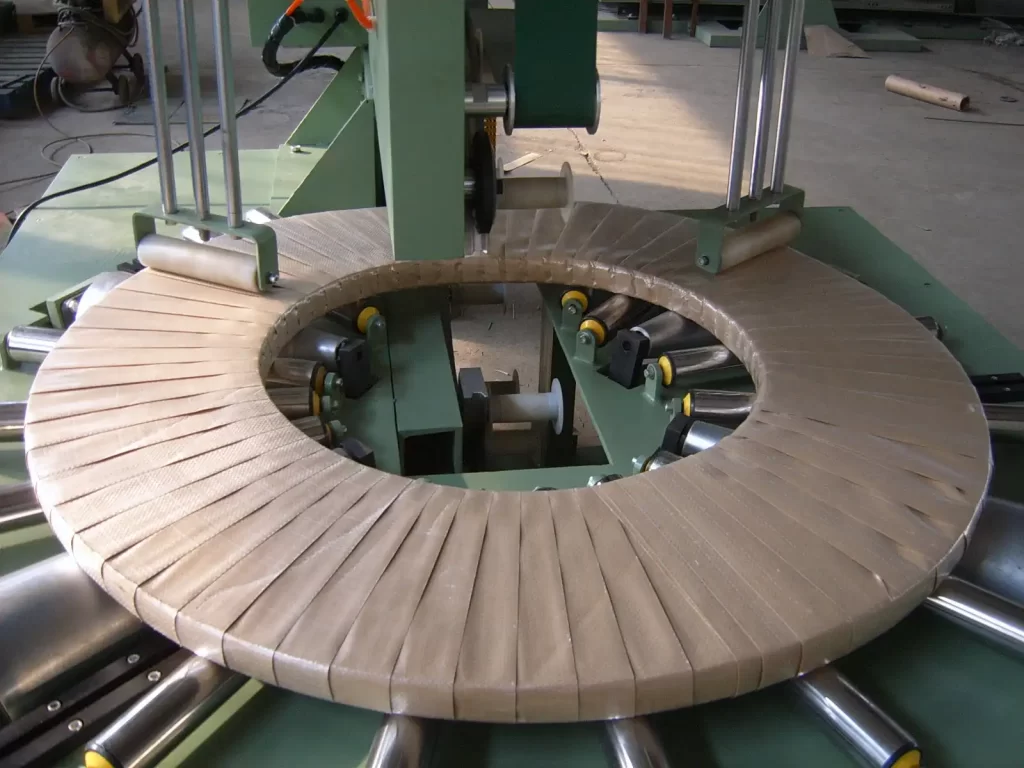
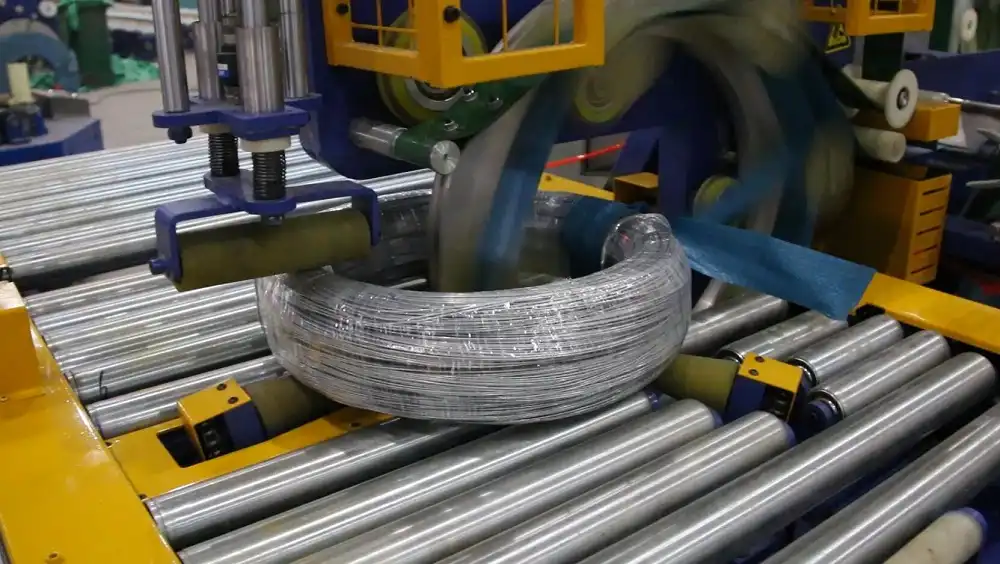
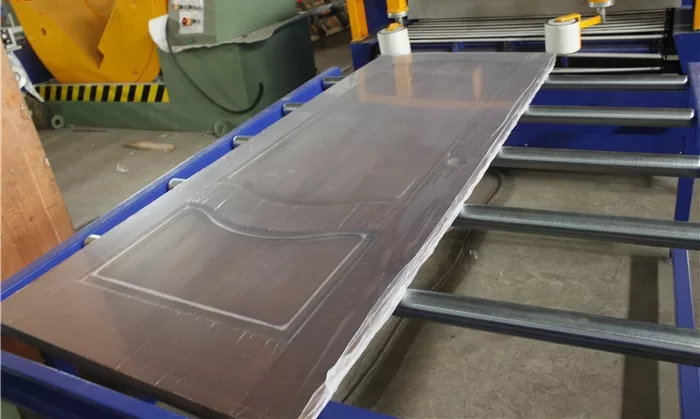
L'emballage suit le cerclage. Des stations distinctes, dédiées au papier et au film, enroulent la bobine autour de l'œillet. Chaque station possède son propre anneau pour l'application du matériau. Cette séparation permet une application précise des deux couches protectrices.
L'étape suivante est la pesée. Une balance intégrée au convoyeur pèse la bobine. Le poids affiché sur un panneau garantit sa concordance avec le poids physique du produit.
Enfin, l'étiquetage a lieu. Une étiqueteuse imprime et applique l'étiquette avec les données de la bobine. Celle-ci est ensuite acheminée vers la sortie pour l'empilage. Un panneau de signalisation sur le pupitre de commande indique l'état de la ligne, et des protections en maille jaune recouvrent les pièces mobiles au-dessus des unités de cerclage et d'emballage pour plus de sécurité.
Une limite est importante ici : la séquence vidéo s’étend du support de collecte au cerclage et à l’emballage sous film étirable ; le pesage et l’étiquetage sont donc décrits à partir de l’architecture de la ligne, et non à partir de la séquence vidéo.
Quelles sont les principales limites techniques et les spécifications de la ligne ?
Les spécifications de ces lignes varient selon les exigences du projet. Le tableau ci-dessous présente les capacités typiques. Ces valeurs sont confirmées pour chaque projet en fonction des dimensions spécifiques des bobines et des objectifs de production.
| Produit | ligne d'emballage de bobines de fil |
|---|---|
| poids Coil | De 30 kg à 6 500 kg et plus, lignes légères à lourdes |
| Coil OD | 500 – 1,500 mm |
| Coil ID | 300, 508 ou 610mm |
| Bobine largeur | 20 – 500 mm |
| Sortie | 20 à 40 bobines par heure, selon l'automatisation |
| Costaud | jusqu'à 35 s par cycle, tête PET ou acier |
| Emballage | 20 à 120 s par bobine |
| Stations d'emballage | deux, film et papier |
| Pesée | automatique, précision de 1/3 000 |
| Étiquetage | imprimer et appliquer |
| Contrôle | Automate programmable Siemens S7-1200 ou 1500F, écran tactile de 12 à 15 pouces |
| Surfaces de contact | Rouleaux et basculeurs revêtus de PU |
Ce tableau présente la gamme modulaire de la ligne, et non une description de l'unité filmée. La vidéo montre une cellule configurée (film étirable vert, feuillard PET vert, convoyeur à rouleaux et rack basculant), mais ne montre ni bobine de 6 500 kg, ni station papier, ni balance, ni étiqueteuse. L'emballage papier, la configuration pour bobines lourdes, le pesage et l'étiquetage sont ajoutés selon les projets ; veuillez donc confirmer la combinaison avec le fournisseur.
Exemple pratique : la station la plus lente fixe le rythme
Pour comprendre le débit, il est nécessaire d'analyser le temps d'arrêt à chaque station. La vitesse globale de la ligne est déterminée par la station la plus lente de la séquence. Ce principe est essentiel lors de la conception d'une ligne pour atteindre des objectifs horaires précis.
Prenons l'exemple d'une usine qui doit expédier 36 bobines par heure. Pour ces bobines, l'emballage papier prend 90 secondes, l'emballage film 60 secondes et le cerclage 35 secondes. Ces chiffres sont donnés à titre indicatif et correspondent aux performances d'emballage habituelles de la ligne.
Pour produire 36 bobines par heure, l'usine a besoin de 100 secondes par bobine (3 600 secondes ÷ 36). Si un seul poste d'emballage effectuait successivement l'emballage papier et film, cela prendrait 150 secondes (90 + 60). La ligne serait alors limitée à 24 bobines par heure.
En utilisant deux stations d'emballage distinctes et alignées, les bobines transitent simultanément par les deux. La station de papier prend 90 secondes, et celle de film 60 secondes. La station la plus lente, celle du papier (90 secondes), donne le rythme. Cela permet de traiter 40 bobines par heure (3 600 ÷ 90), ce qui dépasse les 36 bobines requises.
Le temps de cerclage influe également sur la cadence. Si le cycle de cerclage est de 35 secondes par attache, deux attaches prennent 70 secondes, ce qui respecte le délai de 100 secondes. Trois attaches prennent 105 secondes, ce qui réduit la cadence à 34 bobines par heure. Dans ce cas, le cerclage devient le facteur limitant. L'ajout d'une deuxième tête de cerclage ou la réduction du nombre d'attaches peuvent résoudre ce problème.
La règle générale est la suivante : nombre de bobines par heure = 3 600 ÷ (durée de la station la plus longue + t), où t représente le temps de transfert entre les stations. Ce temps de transfert est défini lors de la conception de l’implantation.
Pesée et étiquetage des documents d'exportation
Une documentation précise est essentielle pour la conformité aux réglementations d'exportation. La balance pèse chaque bobine sur la ligne de production, garantissant ainsi que le poids indiqué sur l'étiquette corresponde au poids réel de la bobine. Avec une précision de 1/3 000, une balance dimensionnée pour 3 000 kg affiche une résolution de 1 kg.
L'étiqueteuse imprime directement le poids et les données de la bobine sur l'étiquette. L'automate programmable et l'interface homme-machine assurent le suivi en temps réel des données d'emballage. Cette intégration permet de générer les listes de colisage et les documents portuaires à partir d'une source de données unique, réduisant ainsi les erreurs et les délais administratifs.
Conditions du site
La plage de températures de fonctionnement indiquée est de −10 °C à +45 °C, confirmée pour chaque projet. Cependant, les armoires électriques nécessitent une climatisation à 23 ± 2 °C. Ceci est particulièrement important dans les installations portuaires chaudes et humides où l'accumulation de chaleur peut endommager les composants électroniques.
Toutes les surfaces en contact avec le fil, y compris les rouleaux et les basculeurs, sont revêtues de polyuréthane. Ce revêtement empêche les rayures sur le fil galvanisé ou revêtu lors de la manipulation.
La ligne comprend également des éléments pneumatiques (manipulateur, tête de cerclage et dispositifs de sécurité) et nécessite donc une alimentation en air comprimé propre et sec. La pression de service requise, la consommation d'air et le degré de filtration ne sont pas fixes pour chaque type de machine : vérifiez-les auprès du fournisseur de l'unité commandée et séchez et filtrez l'air comprimé sur le lieu d'utilisation. Prévoyez l'emplacement de la prise d'air et de l'armoire en fonction de la configuration du convoyeur, car ces deux éléments déterminent l'encombrement au sol de la ligne.
Sécurité et EN 415-10
La sécurité est une priorité lors de la conception. L'équipement est conforme aux exigences CE, la norme EN 415-10 servant de référence, et une évaluation des risques a été réalisée selon la norme ISO 12100. Les principaux dangers concernent le manipulateur, la tête de cerclage, les anneaux d'enroulement rotatifs et les convoyeurs.
Des grilles de protection recouvrent les pièces mobiles au-dessus des postes de travail. Le manipulateur et les convoyeurs sont protégés par des barrières, équipées de portes à verrouillage ou de barrières immatérielles, choisies en fonction de l'évaluation des risques. Ces dispositifs de sécurité garantissent l'arrêt de la ligne en cas d'intrusion dans une zone dangereuse. La tour de signalisation indique le passage en mode automatique.
Il est important de noter que la certification de la machine livrée est confirmée dans le contrat de commande. La norme EN 415-10 sert de référence pour la conception, et la norme ISO 12100 est une méthode d'évaluation des risques. Nous ne délivrons pas de certificat ; nous confirmons la conformité par le biais du contrat.
Liste de vérification pour la sélection : que faut-il nous envoyer ?
Pour recevoir une configuration adaptée à vos besoins, veuillez fournir les données suivantes :
- Diamètre extérieur, diamètre intérieur et largeur de la bobine, y compris les dimensions minimale et maximale.
- Le poids de bobine le plus lourd.
- Le nombre de bobines requises par heure.
- Type de sangle : PET ou acier, et nombre de sangles par bobine.
- Type d'emballage : papier, film ou les deux, et ordre d'application.
- Exigences en matière de données d'étiquetage et capacité de pesage nécessaire.
Suivant
Pour obtenir une configuration adaptée, veuillez envoyer les dimensions de vos bobines, votre tarif horaire et les matériaux d'emballage souhaités à info@fhopepack.com . Nous vous ferons parvenir une proposition après confirmation des détails. Ainsi, notre proposition répondra précisément à vos besoins opérationnels.