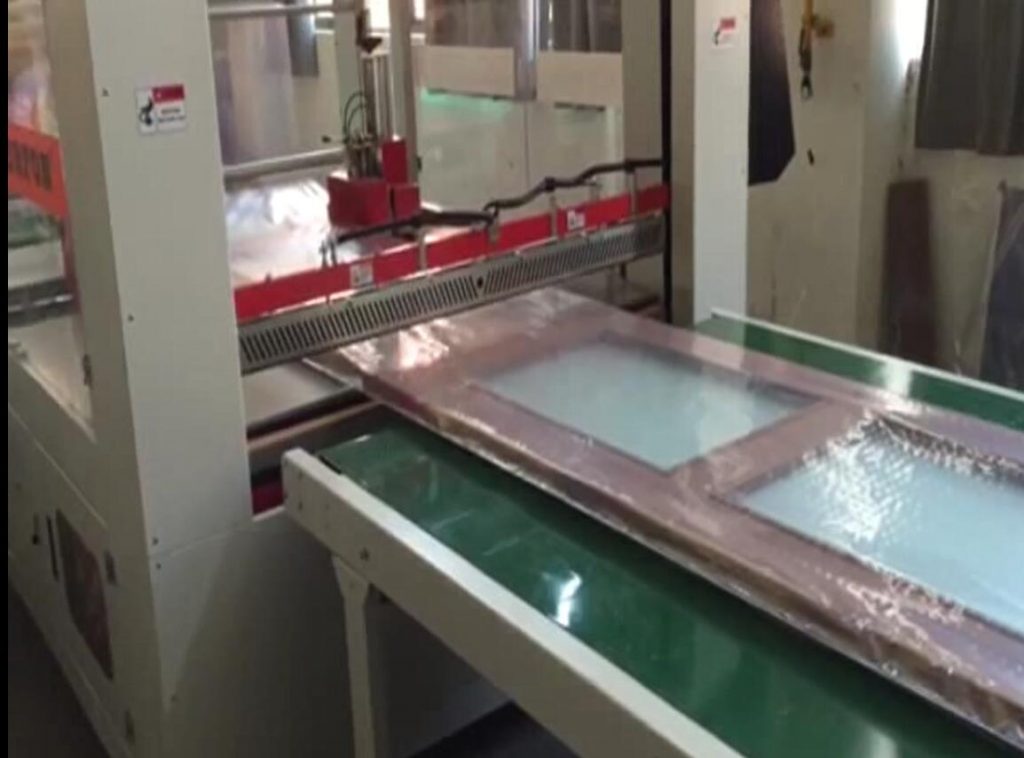
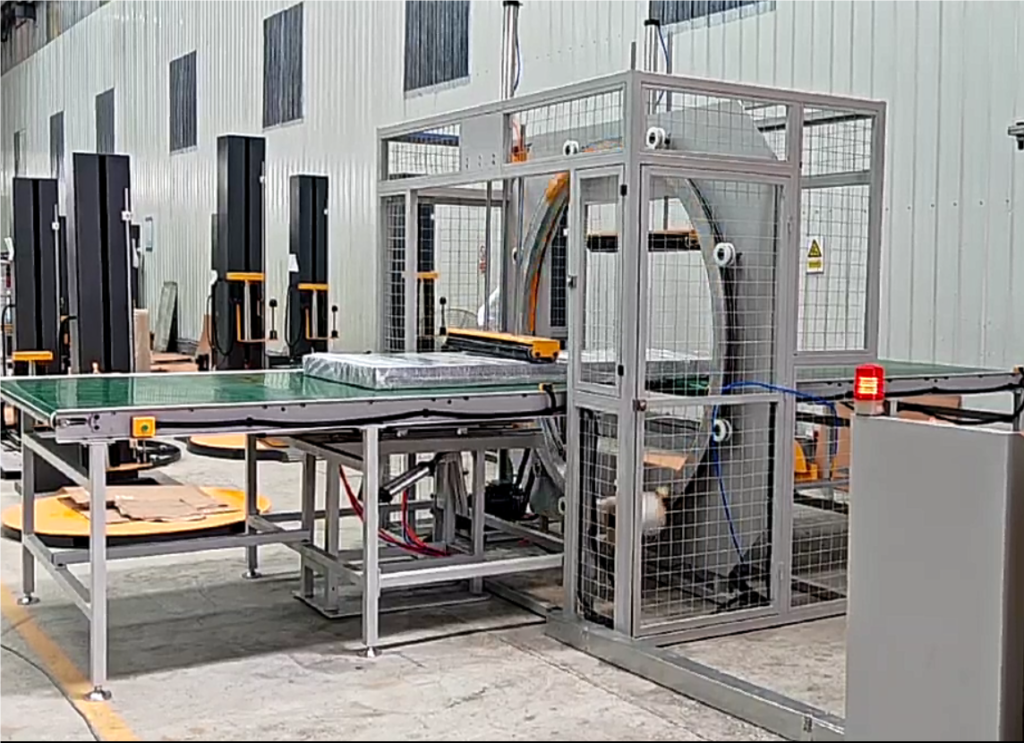
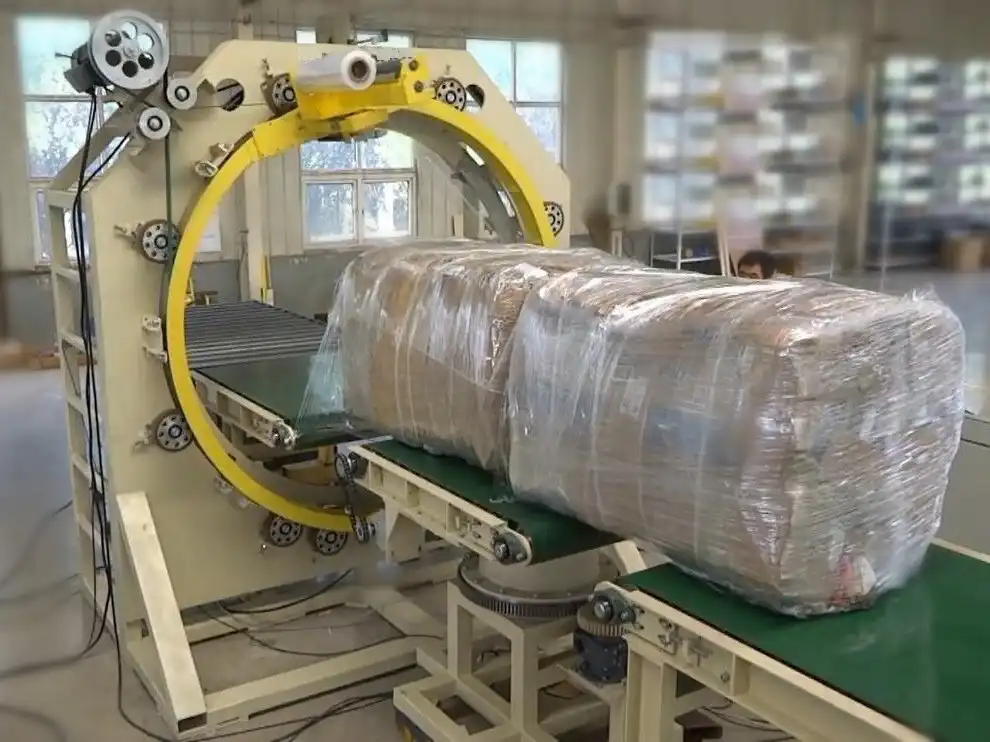
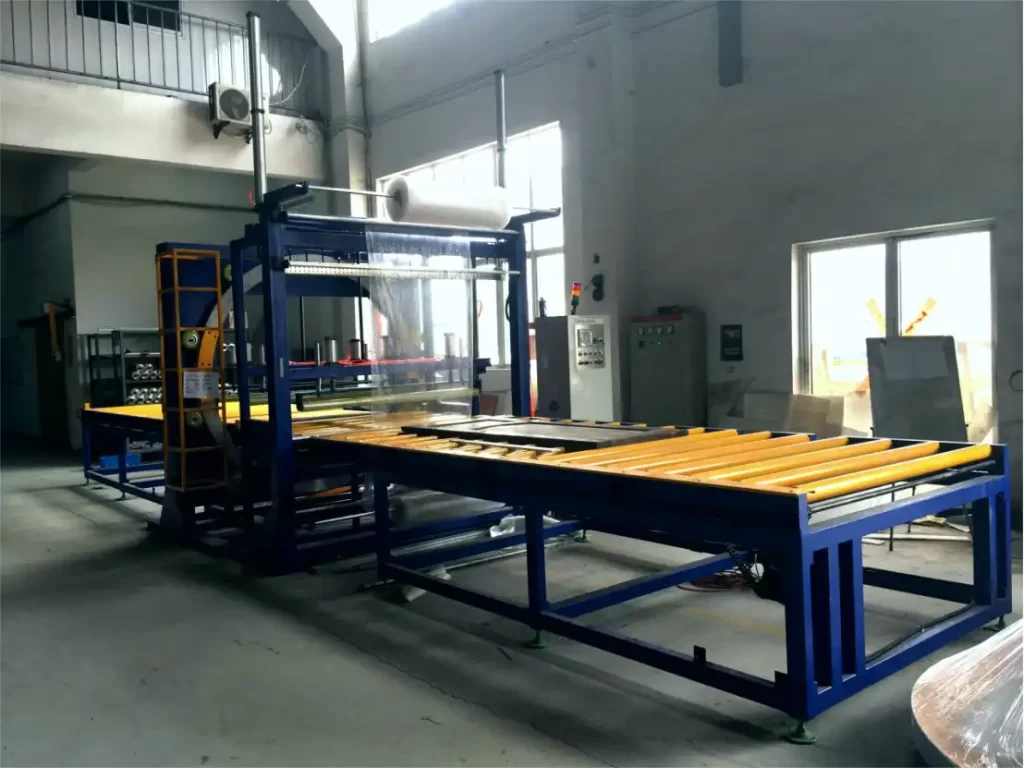
L'emballeuse orbitale horizontale E1400 conditionne en une seule opération les piles de panneaux de bois dur pour le stockage et la livraison : la pile est acheminée par le convoyeur à rouleaux d'alimentation, puis pressée par un dispositif alimenté en air comprimé (5 à 8 kgf/cm²). L'anneau effectue une rotation pour déposer le film en spirale sur toute la longueur, et des tours supplémentaires renforcent l'extrémité et le début de la pile. Ce procédé protège la surface du bois scié, raboté ou plaqué de la poussière, des marques de manutention et des rayures dues aux fourches et aux sangles, et maintient la pile en un seul bloc, empêchant ainsi les panneaux de glisser lors du levage.
Marché
L'E1400 accepte des piles de 1 000 à 3 000 mm de long, jusqu'à 1 400 mm de large et de 50 à 1 000 mm de haut, et elle conserve cette qualité de surface pendant le transport et le stockage.
Quels dommages le stockage et la livraison causent-ils au bois dur ?
Les surfaces en bois dur sont vulnérables aux dommages environnementaux et mécaniques. Dans une cour ou sur un camion, une pile de bois non rangée accumule la poussière. Les marques de manutention sont fréquentes lors du déplacement de piles sans protection. Les planches supérieures sont souvent rayées par les fourches et les sangles lors du levage et du transport.
Un film plastique enveloppant l'ensemble de la pile maintient les panneaux solidaires. Ceci empêche tout déplacement relatif des panneaux et protège leurs faces de la poussière et des débris. Le film empêche également les panneaux de glisser lorsque la pile est soulevée par un chariot élévateur, ce qui est essentiel pour préserver la qualité des surfaces plaquées ou finies.
Comment fonctionne la structure de la machine E1400 ?
La pile de film se déplace sur des convoyeurs à rouleaux rouges à travers un anneau vertical. L'anneau entraîne le film autour de la pile lors de son passage. Ce mouvement provoque un enroulement du film en spirale le long de la pile.
Au-dessus de l'alimentation, un dispositif de pression s'abaisse sur la pile. Il est guidé par un châssis pour assurer sa stabilité. Des dispositifs de pression à l'entrée et à la sortie maintiennent la pile en place. Des guides latéraux empêchent tout déplacement de la pile pendant l'emballage. Ces composants font partie de la configuration d'origine des emballeuses de la série E. Les dispositifs de pression fonctionnent avec une pression d'air de 5 à 8 kgf/cm².
Quel est le cycle d'enroulement pour un empilement de cartes ?
Le processus d'emballage suit une séquence précise. Tout d'abord, la pile est placée sur le convoyeur à rouleaux d'alimentation. Une cellule photoélectrique détecte l'extrémité avant de la pile. Les dispositifs de presse descendent ensuite pour la fixer.
Ensuite, l'anneau tourne. Les convoyeurs acheminent la pile à travers l'anneau. Le film est appliqué en spirale. Des tours supplémentaires renforcent le haut et l'extrémité de la pile. Ce renforcement protège les parties les plus fragiles du paquet.
Enfin, le film est découpé. La pile de films emballés quitte le convoyeur de sortie. Le cycle est piloté par le logiciel de la machine. La synchronisation des presses et la vitesse de défilement sont réglées sur l'écran tactile.
Quelles sont les spécifications du E1400 ?
L'E1400 possède des dimensions et des paramètres de fonctionnement spécifiques. Ces valeurs définissent la capacité de la machine et sa compatibilité avec différentes tailles de piles.
| Produit | E1400 |
|---|---|
| Longueur de la pile | 1,000 – 3,000 mm |
| Largeur de la pile | 300 – 1,400 mm |
| Hauteur de la pile | 50 – 1,000 mm |
| Convoyeurs d'entrée et de sortie | 2 000 mm chacun |
| Vitesse du convoyeur | 4-15 m/min |
| Vitesse de l'anneau | 10–60 tr/min |
| Film | papier, film étirable en PEBDL, film PE ou PVC |
| Rouleau de film | largeur 300 ou 500 mm, diamètre extérieur 200–300 mm, diamètre intérieur 50 mm |
| Tuning Moteur | environ 4.5 kW, 380 V, 60 Hz, triphasé |
La vitesse de l'anneau, la vitesse du convoyeur et la durée de la presse sont réglées sur l'écran tactile. Le poids de la pile est confirmé pour chaque projet. La puissance requise est d'environ 4.5 kW sous 380 V, 60 Hz, triphasé. Ces spécifications électriques doivent être vérifiées auprès du réseau électrique local, car la fréquence de 60 Hz n'est pas standardisée dans toutes les régions.
Comment sont calculés l'ajustement de la bague et la consommation de film ?
Un exemple concret illustre le traitement d'une pile de panneaux de dimensions spécifiques. Prenons l'exemple d'une pile de contreplaqué de bois dur mesurant 2 440 × 1 220 mm et d'une hauteur de 150 mm. La densité est d'environ 700 kg/m³. Ces données, fournies à titre indicatif, ont servi au calcul.
La largeur de 1 220 mm et la hauteur de 150 mm sont conformes aux limites E1400. La diagonale de la section est calculée comme suit : √(1 220² + 150²) = 1 229 mm. Cette valeur est conforme à la classe de largeur de 1 400 mm, ce qui indique simplement que la section se situe dans la plage nominale ; l’ouverture libre de l’anneau et la marge de course de la presse sont vérifiées pour chaque projet. Le poids de la pile est de 2.44 × 1.22 × 0.15 × 700 = 313 kg. Ce poids est donné à titre indicatif ; le poids réel de la pile est confirmé pour chaque projet.
Pour la vitesse d'alimentation, considérons un film de 300 mm avec un recouvrement de 50 %. Chaque tour de l'anneau fait avancer la pile de 150 mm. À la vitesse de l'anneau supérieur de 60 tr/min, la vitesse d'alimentation maximale est de 60 × 150 = 9 000 mm/min, soit 9 m/min. Avec un film de 500 mm et le même recouvrement, l'avance est de 250 mm par tour. À 60 tr/min, cela permet une vitesse de 15 000 mm/min, ce qui correspond à la vitesse maximale du convoyeur de 15 m/min.
À une vitesse de 9 m/min, la pile de 2.44 m passe sous l'anneau en 2.44 ÷ 9 × 60 = 16 s. Ce temps est calculé avant le renforcement des extrémités. Un tour complet couvre 2 × (1.22 + 0.15) = 2.74 m. La pile nécessite 2 440 ÷ 150 = 16.3 tours, soit 17 tours effectués. Cela dépose environ 17 × 2.74 = 47 m de film sur la surface de la pile. La consommation de film est inférieure à celle obtenue avec un film étirable sous tension. La consommation exacte est vérifiée sur une pile d'essai.
Comment sont gérés les renforts de tête et d'extrémité ?
Les extrémités d'une pile de carton sont les plus exposées aux chocs lors de la manipulation. Les emballeuses ajoutent des tours supplémentaires en tête et en fin de pile. Ces paramètres sont configurables sur l'écran tactile. Un délai en tête et en fin de pile peut également laisser le film trop court pour un emballage partiel.
Pour le bois dur, un emballage complet avec extrémités renforcées est recommandé pour la livraison. Un emballage partiel convient au stockage, lorsque les extrémités doivent rester dégagées pour la ventilation ou l'inspection.
Lorsque les bords des panneaux plaqués ou finis nécessitent une protection accrue, l'emballage peut être conçu avec des supports réglables. Ces supports maintiennent en place les protections de bord en carton profilées en L pendant que l'anneau les recouvre. La tension du film est réduite afin d'éviter l'écrasement des angles.
Quelles informations sont nécessaires pour une sélection ?
Pour configurer correctement la machine, des données précises doivent être fournies. Le fournisseur doit connaître les dimensions de la pile, l'essence de bois et la finition de surface. Le type d'emballage et le matériau du film requis sont également essentiels.
- Longueur, largeur et hauteur de la pile, de la plus petite à la plus grande.
- L'essence du bois, ou le poids de la pile la plus lourde.
- Surface : sciée, rabotée, plaquée ou revêtue.
- Emballage : total ou partiel, et en film, papier ou PVC.
- Piles par heure.
- Mode d'acheminement des piles : chariot élévateur, convoyeur ou empileur.
Ces données permettent au fournisseur de vérifier la compatibilité de la machine. Elles aident également à déterminer la configuration de la presse et le type de film nécessaires.
Comment la sécurité est-elle prise en compte dans la conception ?
Pour les marchés CE, cette emballeuse est conforme à la norme EN 415-10. Sa conception prend en compte les risques liés à la norme ISO 12100. La bague de rotation et les dispositifs de pression constituent les principaux risques. La certification de la machine livrée est confirmée dans le contrat de commande.
Protégez l'anneau et tenez vos mains à distance de la pile lorsque les dispositifs de presse sont abaissés. Si une protection doit s'ouvrir, par exemple pour charger un film, verrouillez-la afin d'immobiliser l'anneau. Ceci garantit la sécurité de l'opérateur pendant la maintenance et l'utilisation.
Quelles sont les questions courantes en ingénierie ?
Q : Peut-il enrouler une seule planche large ainsi qu'une pile ?
R : Oui, à condition qu'elle mesure au moins 1 000 mm de long et qu'elle respecte les limites de largeur et de hauteur.
Q : La presse marquera-t-elle les faces rabotées ou plaquées ?
A : La presse supérieure peut être revêtue d'un matériau souple, et sa durée est réglée dans le programme.
Q : Peut-on utiliser du papier à la place du film ?
R : Oui. L'E1400 accepte le papier, le film étirable en LLDPE, le film PE ou le PVC.
Q : À quelles normes vous conformez-vous dans vos constructions ?
A: La norme EN 415-10 est notre référence pour les marchés CE, avec une évaluation des risques selon la norme ISO 12100.
Quelle est la prochaine étape?
Pour obtenir une configuration adaptée, veuillez indiquer les dimensions de vos piles, l'essence de bois et le débit horaire à l'adresse info@fhopepack.com. Nous vous ferons parvenir une proposition après confirmation des détails. Celle-ci inclura le modèle et la configuration de la presse. Un schéma d'implantation avec les convoyeurs d'entrée et de sortie vous sera envoyé après accord.