Résumé : De nombreuses équipes d’approvisionnement privilégient à tort le prix d’achat initial du matériel lors du choix d’un système d’emballage de pneus, négligeant ainsi les pertes opérationnelles cachées liées au roulement du personnel, au gaspillage de film et à une protection de charge inégale. Cette étude comparative technique évalue les stations semi-automatiques par rapport aux lignes d’emballage entièrement automatisées selon cinq critères d’ingénierie et financiers afin d’aligner le choix du matériel sur les exigences de production vérifiées.
🛠️ Critères d'évaluation
Le choix d'un système d'emballage de pneus optimal nécessite l'évaluation de la capacité de production, de la dépendance à la main-d'œuvre, de l'efficacité des matériaux, de la constance de la protection et du coût total du cycle de vie. Ces cinq dimensions permettent de distinguer une ligne de production à retour sur investissement rapide d'une autre qui érode progressivement ses marges opérationnelles en raison d'inefficacités cachées.
| Critère | Impact technique et commercial |
|---|---|
| Cadence de production (pneus/heure) | Détermine le volume d'expédition quotidien ; une capacité inadaptée crée des goulots d'étranglement en amont ou une dépréciation des actifs inactifs. |
| Coût de la main-d'œuvre par pneu | Dépenses opérationnelles récurrentes qui s'aggravent avec l'inflation salariale ; l'automatisation transforme les effectifs fixes en efficacité variable. |
| Consommation de matière (déchets de pellicule) | Le film étirable représente généralement 12 à 18 % des dépenses d'emballage dans les usines de pneumatiques ; les déchets excédentaires réduisent directement la marge brute. |
| Cohérence de la protection | La tension variable provoque une déformation pendant le transport ; les taux de dommages cibles doivent rester inférieurs 0.5 % pour les stocks de grande valeur ou destinés à l'exportation. |
| Coût total du cycle de vie (investissement + 3 ans d'exploitation) | Comprend les dépenses d'investissement, l'installation, les pièces de rechange, la consommation d'énergie et les frais généraux de formation des opérateurs. |
Ces paramètres d'évaluation s'appliquent aux pneumatiques de tourisme, aux pneumatiques hors route et aux pièces annulaires telles que les gros tuyaux industriels ou les bobines de fil. Nous allons maintenant appliquer ces mesures aux deux méthodes d'enrubannage.
🏗️ Option A : Station d’emballage manuelle ou semi-automatique
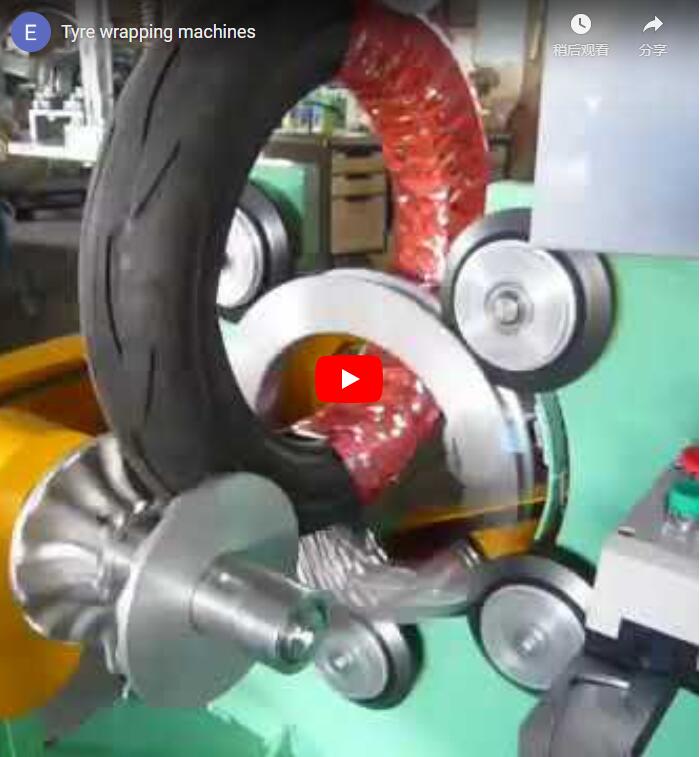
Les stations d'emballage manuelles ou semi-automatiques utilisent des plateaux tournants et des distributeurs de film manuels pour atteindre un débit modéré avec un faible investissement initial. Ces systèmes conviennent aux opérations à faible volume ou aux installations gérant des changements de produits fréquents, bien qu'ils entraînent une dépendance importante à la main-d'œuvre et une consommation de film variable.
-
Fonctionnement : Un opérateur positionne le pneu sur un plateau tournant motorisé à une vitesse de 6 à 12 tr/min tout en appliquant manuellement le film étirable. Une version semi-automatique est équipée d’un chariot motorisé pour réduire les efforts physiques, mais la tension du film reste à la charge de l’opérateur. Le pré-étirage consiste à étirer mécaniquement le film avant son application, ce qui amincit le matériau tout en assurant le maintien de la charge.
-
Cadence de production : 15 à 30 pneus/heure par poste. En mode bi-équipe, la production peut atteindre 480 à 720 unités par jour, mais la fatigue des opérateurs réduit généralement l’efficacité de la seconde moitié de poste de 20 à 30 %.
-
Dépendance à la main-d'œuvre : Un opérateur à temps plein est requis par station . Pour une couverture continue 24 h/1, les installations prévoient généralement 4 à 5 personnes par station afin de compenser les pauses et l'absentéisme. Le coût estimé de la main-d'œuvre varie de 0.08 $ à 0.15 $ par pneu et est fortement influencé par les structures salariales régionales.
-
Consommation de matériau : Sans pré-étirage mécanique, l’allongement du film dépasse rarement 20 à 40 %. L’application manuelle entraîne fréquemment un sur-enroulement ou des bords décollés, générant 15 à 25 % de déchets de film . Les propriétés de traction du film doivent être validées conformément à la norme ASTM D6703/D6703M-18 afin de garantir que les limites d’allongement correspondent aux exigences de l’application.
-
Cohérence de la protection : La variabilité humaine engendre des variations de tension de 5 N à 25 N (soit environ 1.1 à 5.6 psi de contrainte sur le film). Cette variabilité entraîne des taux de dommages pendant le transport de 0.8 à 1.5 % , notamment lorsque l’humidité ambiante modifie l’élasticité du film.
-
Investissement initial : 5 000 à 12 000 $ par station. Faible coût d’entrée, mais absence de connectivité numérique pour le suivi de la production ou le contrôle de la qualité.
Point clé : Les stations manuelles minimisent les investissements initiaux, mais consomment 3 à 5 fois plus de main-d’œuvre et génèrent beaucoup plus de déchets de film par unité que les alternatives automatisées.
🔗 Liens connexes : Découvrez d'autres solutions
📈 Option B : Ligne d’emballage de pneus entièrement automatisée
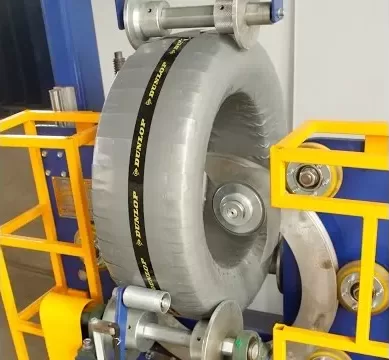
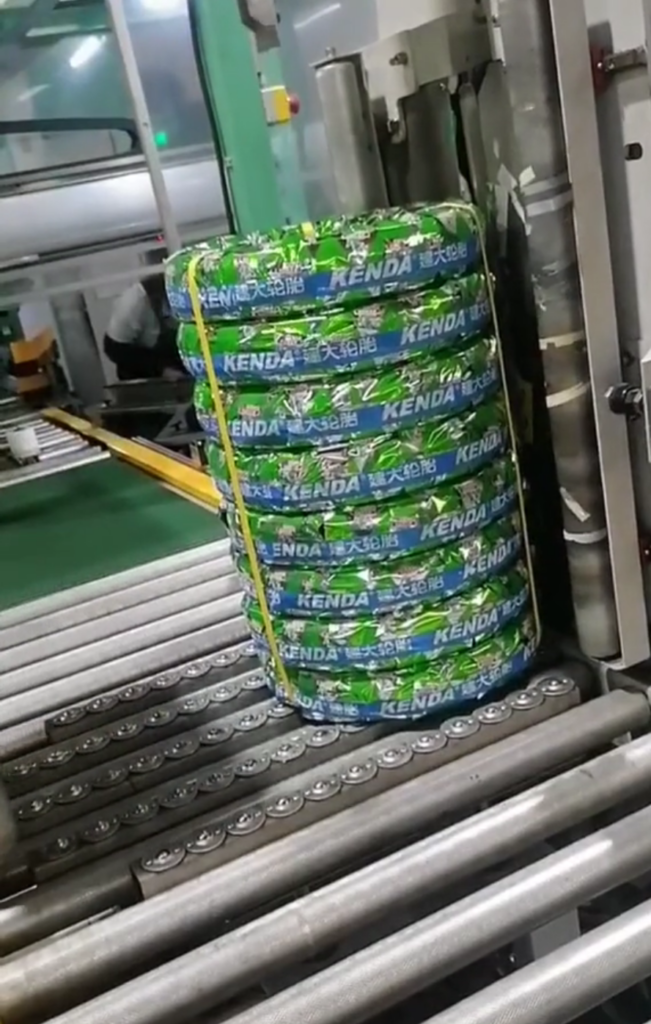
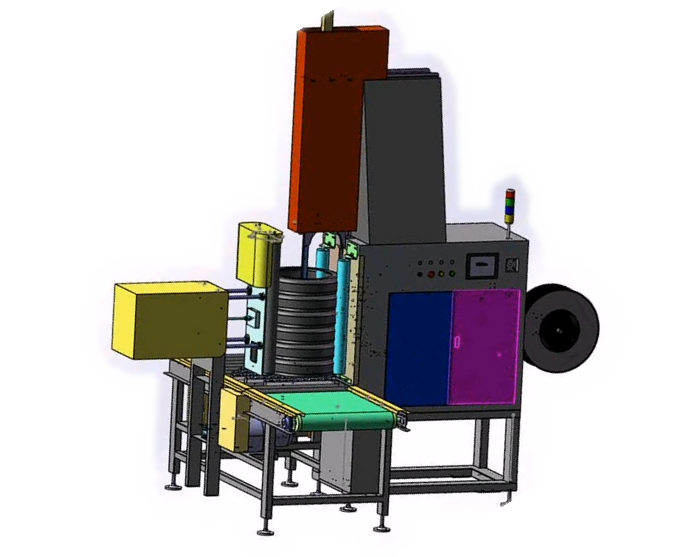
Les lignes d'emballage de pneumatiques entièrement automatisées intègrent des convoyeurs servo-motorisés, des automates programmables et des applicateurs de pré-étirage motorisés pour garantir une production élevée et constante avec une intervention humaine minimale. Ces systèmes réduisent les déchets de film de près de 30 % et stabilisent la protection pendant le transport, justifiant ainsi un investissement initial plus important grâce à des économies opérationnelles durables.
-
Mécanismes opérationnels : Les pneumatiques avancent via des convoyeurs servo-commandés. Des capteurs photoélectriques détectent le diamètre (tolérance de ±50 mm) et ajustent automatiquement les paramètres d’enroulement. Les automates programmables ( PLC ) exécutent ces ajustements avec une précision milliseconde, garantissant des temps de cycle répétables. Les valeurs de tension linéaire (8 à 15 N) correspondent à une contrainte de film d’environ 1.8 à 3.4 psi, assurant un maintien uniforme de la charge sans rupture du film.
-
Débit : Les configurations standard traitent 60 à 80 pneus par heure (cycle de 45 à 60 secondes). Les versions à double station haute vitesse atteignent 120 pneus par heure (cycle de 30 secondes), nécessitant des systèmes d’alimentation en amont synchronisés.
-
Dépendance à la main-d'œuvre : Ce système nécessite 0.25 à 0.5 opérateur par poste , car un technicien supervise généralement 2 à 3 lignes en parallèle. Le coût de la main-d'œuvre est réduit à 0.02 $ à 0.04 $ par pneu . Pour une production de 100 pneus par heure, cela représente des économies annuelles estimées entre 50 000 $ et 70 000 $ par rapport aux postes manuels.
-
Consommation de matériau : Le pré-étirage mécanique allonge le film de 60 à 80 % , réduisant ainsi la consommation de 28 % par rapport aux méthodes manuelles. La tension, contrôlée par servomoteur, maintient une force comprise entre 8 et 15 N sur l’ensemble des cycles. Le changement automatique de bobine s’effectue en moins de 90 secondes , minimisant ainsi les chutes de film.
-
Cohérence de la protection : grâce à une couverture uniforme du film et à une compensation d’humidité en temps réel (variation d’élasticité de ±8 %), le taux de dommages reste inférieur à 0.5 % . L’échantillonnage des dommages pendant le transport doit être effectué conformément aux protocoles de la norme ISO 2859-1 afin de valider statistiquement la cohérence de la protection entre les lots de production.
-
Coût total du cycle de vie : L’investissement initial se situe entre 25 000 $ et 60 000 $ (fourchette typique du secteur pour les modèles automatiques de milieu de gamme). Les produits concurrents équivalents, tels que la série TL de Lantech ou le TireWrap d’Orwak, se situent dans cette fourchette. Le coût total de possession estimé sur 3 ans se situe entre 85 000 $ et 150 000 $ , en tenant compte des contrats de service et de la consommation d’énergie.
Point clé : Les lignes entièrement automatisées nécessitent 60 % de main-d'œuvre en moins et 28 % de film en moins, améliorant directement les résultats financiers des environnements de production à volume moyen et élevé.
🛡️ Tableau comparatif
| Critère | Station manuelle/semi-automatique | Ligne d'emballage entièrement automatique |
|---|---|---|
| Cadence de production | 15 à 30 pneus/heure par opérateur | 60 à 120 pneus/heure (station simple/double) |
| Coût de la main-d'œuvre par pneu | $ 0.08- $ 0.15 | $ 0.02- $ 0.04 |
| Consommation de films | Valeurs de référence (déchets 15–25%) | 28% de plastique en moins par pré-étirement mécanique |
| Cohérence de la protection | Tension: 5 N–25 N (variable) | Tension: 8–15N (servostabilisé) |
| Taux de dommages | 0.8–1.5 % typique | <0.5 % validé statistiquement |
| Investissement initial | $ 5,000- $ 12,000 | $ 25,000- $ 60,000 |
| Coût total de possession (TCO) sur 3 ans (équivalent à 100 pneus/heure) | $ 120,000- $ 180,000 | $ 85,000- $ 150,000 |
| Intégration MES | Aucun | OPC UA / Automate programmable possible |
| Temps de changement (changement de taille) | 2 à 5 minutes (réglage manuel) | <30 secondes (rappel automatique des paramètres) |
🔗 Voir aussi : Équipements associés
⚙️ Conseils de sélection
Les décisions d'approvisionnement doivent aligner le choix des équipements sur les exigences de débit journalier vérifiées, les délais de retour sur investissement et la complexité de la gamme de produits. Les installations traitant moins de 40 unités par jour bénéficient d'une certaine flexibilité manuelle, tandis que les opérations à volume moyen ou élevé nécessitent une précision automatisée pour maintenir la rentabilité et respecter les normes de qualité logistiques.
-
Faible volume (< 40 pneus/jour) : station manuelle ou semi-automatique. Accepter des coûts de main-d’œuvre unitaires plus élevés, car le retour sur investissement automatisé nécessite un volume constant. Privilégier les modèles semi-automatiques avec pré-étirage basique pour limiter le gaspillage de film sans nécessiter de maintenance complexe.
-
Production moyenne (60 à 80 pneus/heure) : Ligne standard entièrement automatisée. Ce débit justifie l’investissement grâce aux économies réalisées sur la main-d’œuvre et les matériaux, avec un retour sur investissement estimé entre 18 et 24 mois. Vérifiez la synchronisation du convoyeur en amont ; l’alimentation manuelle peut prolonger le délai de retour sur investissement de 2 à 3 mois.
-
Production à haut volume (>100 pneus/heure) : Ligne automatique à double poste. Assurez-vous que la production en amont puisse soutenir ce rythme afin d’éviter les arrêts inactifs. Demandez au fournisseur une simulation du TRS (Taux de Rendement Synthétique), calculée en fonction de vos cycles de production réels, de la maintenance planifiée et de la fréquence des micro-arrêts.
-
Pour les produits mixtes (ex. : bobines passagers, OTR et industrielles) : privilégiez les systèmes avec stockage des paramètres basé sur des recettes. Les lignes automatiques avec outillage à changement rapide acceptent des diamètres de 400 mm à 1 200 mm dans la plupart des configurations. Vérifiez que le jeu de la bague correspond à celui de votre plus grande pièce annulaire.
Avertissement : Évitez d’investir dans des lignes automatisées uniquement pour anticiper les besoins futurs si votre production actuelle reste inférieure à 40 pneus/heure. L’amortissement fixe augmentera les coûts unitaires jusqu’à ce que le volume de production atteigne un certain seuil. Déployez d’abord des postes manuels, puis modernisez votre ligne une fois que les données de production auront validé l’investissement.
Liste de vérification pour la décision d'achat
-
[ ] Confirmer le débit journalier de pointe (et non la moyenne) – dimensionner l’équipement pour les scénarios de quart de travail les plus défavorables.
-
[ ] Calculer le coût de main-d'œuvre par pneu, y compris les primes d'heures supplémentaires, la formation au roulement et les marges de sécurité en cas d'absentéisme.
-
[ ] Estimer le coût du film par rouleau et le pourcentage actuel de déchets – effectuer un audit physique du film.
-
[ ] Vérifiez le diamètre et le poids maximum des pneus – assurez-vous que les spécifications de la machine dépassent les dimensions de votre plus grand produit.
-
[ ] Vérifiez les besoins en alimentation électrique et en air comprimé aux points d’installation (typiques : 380–480 V triphasé, 6–8 bar).
-
[ ] Demandez une comparaison du coût total de possession (TCO) auprès de plusieurs fournisseurs, incluant les contrats de service de 3 ans et les pièces de rechange critiques.
-
[ ] Confirmez la compatibilité OPC UA si vous suivez les données de production en temps réel ou si vous vous intégrez aux réseaux MES à l'échelle de l'usine.
🛠️ FAQ
Q : Une station semi-automatique peut-elle être modernisée ultérieurement pour devenir entièrement automatisée ? R : Des kits de modernisation modulaires existent pour certaines plateformes, mais la rénovation coûte souvent 60 à 70 % du prix d’une nouvelle ligne. Vérifiez les options de modernisation auprès des fournisseurs, car les architectures automatiques autonomes ne permettent généralement pas la modernisation des stations manuelles.
Q : Quelle est la durée de vie d’un film pré-étiré avant de devoir le changer ? R : Avec un pré-étirage de 60 à 80 %, un rouleau standard de 500 mm × 1 500 m permet d’emballer environ 1 800 à 2 200 pneus (diamètre moyen de 600 mm). Les modèles haute vitesse offrent un raccordement automatique pour un fonctionnement continu 24 h/24.
Q : Quel est le taux de dommages acceptable pour les pneus recyclés ? R : Les expéditions de pneus recyclés tolèrent généralement jusqu’à 1.5 % de dommages en raison de leur faible valeur de revente. Pour les pneus destinés à l’exportation ou au remplacement au détail, visez un taux inférieur à 0.5 % sur la ligne de production automatisée afin d’éviter les réclamations logistiques et la dépréciation de la marque.
Q : Ces machines peuvent-elles traiter des rouleaux de moquette ou d’autres produits cylindriques ? R : Oui. La technologie d’enroulement orbital s’applique à toute pièce annulaire ou cylindrique. Ajustez la tension du film et les motifs de chevauchement via l’interface de commande. Vérifiez que le diamètre de l’anneau de la machine correspond aux dimensions extérieures de votre produit (généralement 800 à 1 400 mm ).
📊 Méthodologie et clause de non-responsabilité financière
Hypothèses relatives au coût total de possession (CTP) et à la main-d'œuvre : Les calculs du coût total de possession reposent sur un horizon opérationnel de 3 ans, 250 jours d'exploitation par an et une couverture standard en 2 équipes. Les coûts de main-d'œuvre sont estimés à partir des salaires moyens régionaux du secteur manufacturier, incluant les avantages sociaux, la formation continue et les provisions pour absentéisme. La consommation d'énergie tient compte des tarifs d'électricité industriels standard. Les chiffres réels varieront en fonction de l'emplacement de l'installation, des conventions collectives et des tarifs spécifiques des fournisseurs d'énergie.
Avertissement : Les données financières, les indicateurs de débit et les pourcentages d’efficacité présentés correspondent aux valeurs typiques du secteur et à des estimations de référence. Les performances réelles, les prix et les délais de retour sur investissement dépendent des conditions spécifiques du site, de la configuration du fournisseur et des variables du marché. Pour une validation technique adaptée à votre projet, veuillez consulter des intégrateurs d’équipements certifiés.