Marché
Notre ligne d'emballage automatique de pneus reçoit les pneus du convoyeur d'alimentation, les enveloppe individuellement dans un film étirable au niveau du talon, puis les achemine vers les étapes de cerclage, d'étiquetage et d'empilage. Ce guide s'adresse aux responsables d'usine et de production qui doivent choisir entre une ligne intégrée complète et une banderoleuse autonome, en fonction de la cadence, de la gamme de dimensions de pneus et de l'intégration au convoyeur. La ligne emballe un pneu toutes les 30 à 35 secondes et les empile sur des palettes de 1 200 × 1 200 mm, jusqu'à une hauteur de 1 200 mm. Les banderoleuses FPT autonomes couvrent les pneus de 510 à 1 400 mm de diamètre extérieur. Un exemple concret ci-dessous illustre le nombre de pneus par palette et la fréquence de sortie d'une palette complète.
Pourquoi emballer les pneus en file indienne plutôt qu'à l'entrepôt ?
Un pneu fini se couvre de poussière et d'éraflures à chaque manipulation. Emballé à la main, chaque pneu est soulevé, transporté, filmé puis empilé.
L'emballage en ligne simplifie l'opération : le pneu quitte la chaîne de production sur un convoyeur, est filmé, scotché, étiqueté et empilé sans être manipulé. Les données d'étiquetage sont également transmises à votre système, permettant ainsi le suivi de la palette dès sa constitution.
Le flux depuis l'alimentation jusqu'à la palette de stockage
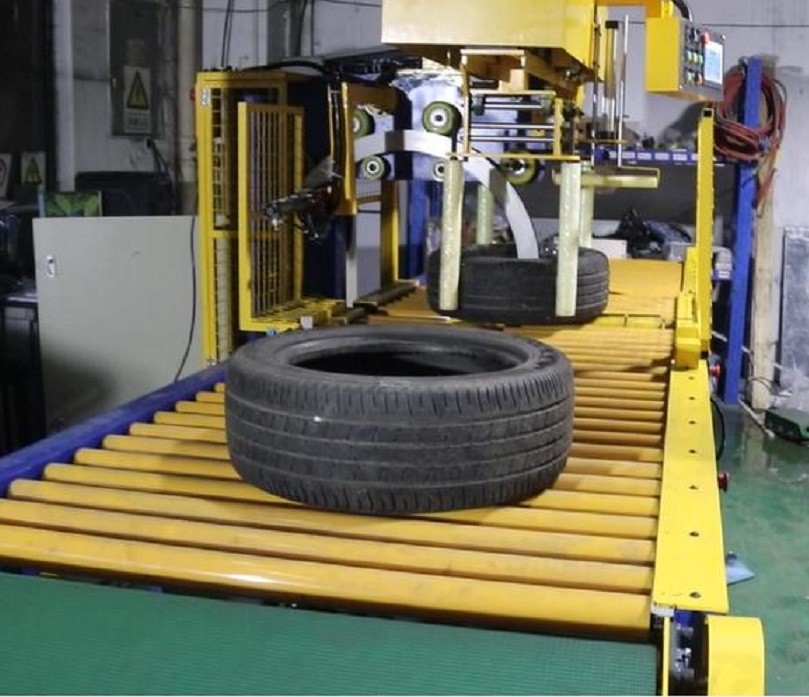
- Alimentation. Les pneus arrivent un par un sur un tapis roulant incliné et tombent sur un convoyeur à rouleaux jaunes.
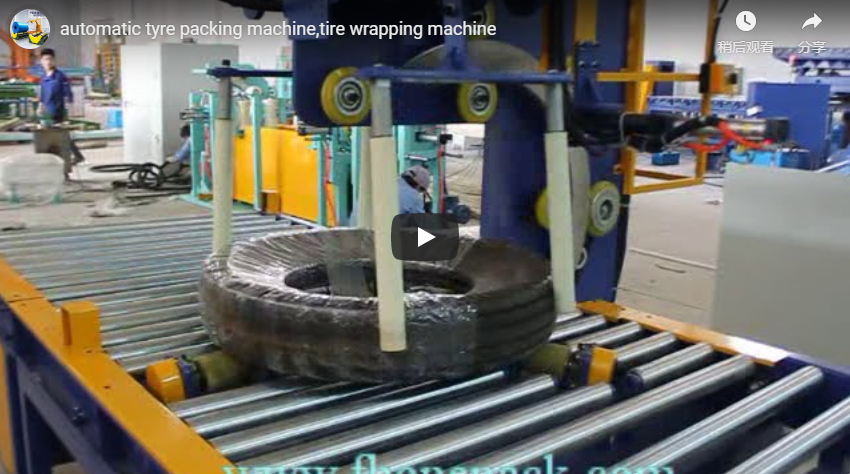
- Emballage. Des rouleaux de support soulèvent le pneu dans l'anneau, et l'anneau enroule un film étirable à travers le talon et autour de la bande de roulement.
- Enregistrement. Un dispositif de rubanage automatique pose du ruban BOPP à l'extérieur et le coupe à la taille voulue.
- Étiquetage. Une imprimante en ligne imprime et appose une étiquette, la mise en page étant définie sur l'écran tactile.
- Empilement. Un robot saisit chaque pneu emballé, l'empile sur une palette de stockage, et la palette pleine est évacuée par le convoyeur de sortie.
- Diamètre extérieur, diamètre intérieur et largeur du pneu, du plus petit au plus grand
- Pneu le plus lourd
- Pneus par heure de production
- Exigences relatives aux films, aux rubans adhésifs et aux étiquettes, et données sur les étiquettes
- Dimensions et hauteur d'empilement des palettes de stockage
- Mode de sortie des palettes pleines (chariot élévateur, convoyeur ou entrepôt automatisé) et hauteurs d'interface du convoyeur sur votre site
- Envoyez-nous par e-mail les dimensions de vos pneus, votre production horaire et les dimensions de vos palettes. à info@fhopepack.com.
- Nous répondons par une proposition, avec les stations de ligne et le schéma d'empilage, et envoyez un schéma d'agencement de votre convoyeur d'alimentation à la zone de stockage.
- Ligne d'emballage automatique de pneus
- Machines d'emballage de pneus
- Pneus et emballage de pneus : des solutions pour l'industrie
- Machine automatique d'emballage de bobines de pneus en ligne
- machine de cerclage automatique en ligne pour pneus multiples
- Spécifications : Pages produits de la ligne d'emballage automatique de pneus FHOPE et de la machine d'emballage de pneus FPT
- Vidéo en ligne : Chaîne de production et d'empilage de pneus sur YouTube
- Pneus par palette et tarif par palette : notre exemple concret, chiffres illustratifs concernant les pneus
- Champ d’application des normes : ISO 12100 ; EN 415-10 — normes de référence pour la conception et l’évaluation des risques.
Le convoyeur et l'emballeuse se trouvent derrière une clôture en grillage jaune ; les pneus emballés sortent des rouleaux recouverts d'un film noir.
À l'intérieur de l'emballage du pneu
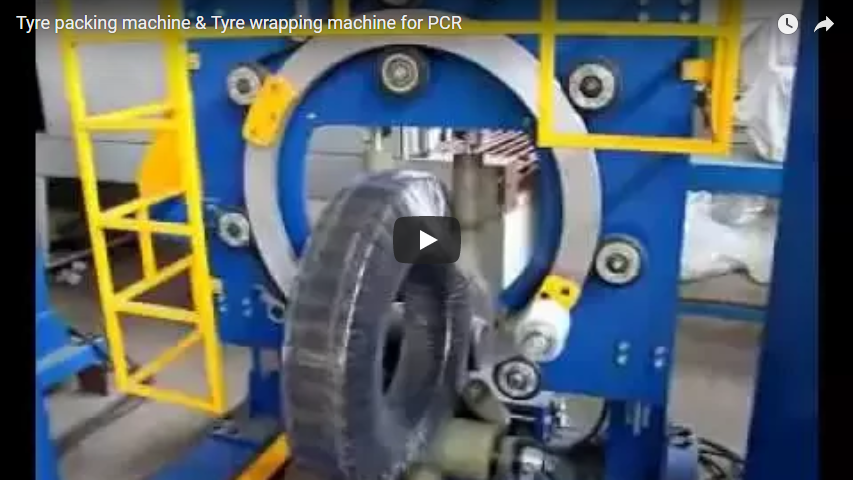
L'anneau supporte le film sur ses propres roues porteuses ; lors de sa rotation, des rouleaux font tourner lentement le pneu, enroulant ainsi le film en spirale. Un dispositif de serrage noue le film au départ. Des variateurs de fréquence règlent séparément les vitesses de l'anneau, des rouleaux et du convoyeur, ce qui détermine le chevauchement ; la tension est préréglée avant l'enroulement. Les rouleaux de rotation et de centrage sont recouverts de polyuréthane, et l'enrouleuse se positionne automatiquement en fonction du diamètre extérieur du pneu.
Spécifications de la ligne de conditionnement
| Produit | Ligne d'emballage automatique de pneus |
|---|---|
| Poids du pneu | 5-100 kg |
| Hauteur des pneus | 150 – 300 mm |
| Diamètre extérieur du pneu | 600 – 1,000 mm |
| Identification du pneu | 150 – 500 mm |
| Vitesse du rouleau | 2-4 m/min |
| Vitesse d'emballage | 30 à 35 secondes par pneu |
| Chevauchement | 20% –90% |
| Arrivée d'air | 5 à 7 bar |
| Tuning Moteur | environ 2.2 kW, 380 V, 50 Hz, triphasé |
| Film | film étirable, diamètre intérieur 50 mm, diamètre extérieur 80–120 mm, largeur 60–70 mm |
| Empiler les palettes | 1,200 x 1,200 mm |
| Hauteur de la pile | jusqu'à 1 800 mm, palette comprise |
| Contrôle | Automate programmable, écran tactile, codes d'erreur |
Emballages de pneus FPT autonomes
Là où vous n'avez pas besoin de la ligne complète, une emballeuse autonome conditionne les pneus sur un poste de travail.
| Modèle | Diamètre extérieur du pneu | Identification du pneu | Largeur | Poids | Heure de fin |
|---|---|---|---|---|---|
| FPT-200 | 510 – 800 mm | 300 – 700 mm | 40 – 250 mm | 10-30 kg | 18 à 30 s |
| FPT-300 | 800 – 1,200 mm | 500 – 900 mm | 80 – 300 mm | 10-100 kg | 25 à 40 s |
| FPT-400 | 1,000 – 1,400 mm | 750 – 1,200 mm | 80 – 400 mm | 20-120 kg | 35 à 50 s |
Le modèle FPT-200 est doté d'un anneau en C s'ouvrant vers le haut, adapté aux pneus de voitures et de motos ; le modèle FPT-400 convient aux pneus de camions et de bus. Ces trois modèles acceptent le PE, le film étirable, les sangles tricotées, le PP ou le papier argenté.
Exemple concret : nombre de pneus par palette et taux de palettes
Prenons un pneu de voiture de 650 mm de diamètre extérieur et de 200 mm de hauteur après emballage (dimensions compatibles avec la ligne de production) sur une palette de 150 mm. Illustrations non contractuelles.
Pneus par couche. Sur une palette de 1 200 mm, 1 200 ÷ 650 = 1.8, donc un seul pneu peut être placé de chaque côté ; deux pneus de chaque côté nécessitent un diamètre extérieur (DE) de 600 mm ou moins, sans jeu.
Nombre de couches. La pile peut utiliser 1 200 − 150 = 1 050 mm ; 1 050 ÷ 200 = 5.25, soit 5 couches. Empilée en ligne droite, la palette peut contenir 5 pneus.
Cadence de ligne. À environ 35 s par pneu, 3 600 ÷ 35 = 103 est la limite d'enroulement pur ; avec les transferts de station, nous estimons 80 à 90 pneus par heure.
Cadence de palettisation. À 80-90 pneus par heure, une palette de 5 pneus est remplie toutes les 200 à 225 secondes, soit 16 à 18 palettes par heure, ce qui est trop pour un seul chariot élévateur. Il est donc nécessaire de nous communiquer simultanément les dimensions des palettes et le diamètre extérieur des pneus : une palette plus grande ou un agencement différent augmentent le nombre de palettes à traiter, et nous programmons le robot en conséquence.
Liste de vérification pour la sélection : que faut-il nous envoyer ?
Sécurité et EN 415-10
Nous utilisons la norme EN 415-10 comme base de conception pour nos machines d'emballage, avec une évaluation des risques conforme à la norme ISO 12100. Ces normes constituent un référentiel de conception et d'évaluation des risques, et non une garantie de certification pour une ligne livrée. Les principaux risques sont l'anneau de rotation, les rouleaux de levage et la zone d'empilage du robot. Une barrière grillagée entoure l'emballeuse et le convoyeur, et des garde-corps protègent les pièces mobiles. L'anneau démarre et s'arrête en douceur et revient à sa position initiale. Maintenez la zone d'empilage clôturée pendant le fonctionnement du robot. La certification d'une ligne livrée est confirmée dans le contrat de commande.
FAQ technique
Q : La ligne peut-elle transmettre les données d'emballage à notre système d'entrepôt ?
R : Oui — l’étiqueteuse reçoit vos données et renvoie les informations sur le colis via ses ports d’interface.
Q : Qui change la pellicule ?
A : En configuration standard, le serrage, l'enroulement et la découpe sont automatiques ; l'opérateur remplace le rouleau de film épuisé lors d'un arrêt ou d'une pause de sécurité. Le raccordement automatique des rouleaux est disponible en option ; veuillez le préciser dès le début du projet.
Q : Est-ce que ça convient aux pneus de camion ?
A : Cette gamme couvre les diamètres extérieurs de 600 à 1 000 mm. Pour les pneus de camions et d’autobus jusqu’à 1 400 mm, utilisez le FPT-400.
Q : Quelles normes de sécurité s'appliquent ?
A: EN 415-10 comme référence de conception avec une évaluation des risques ISO 12100 ; certification unitaire confirmée par projet.