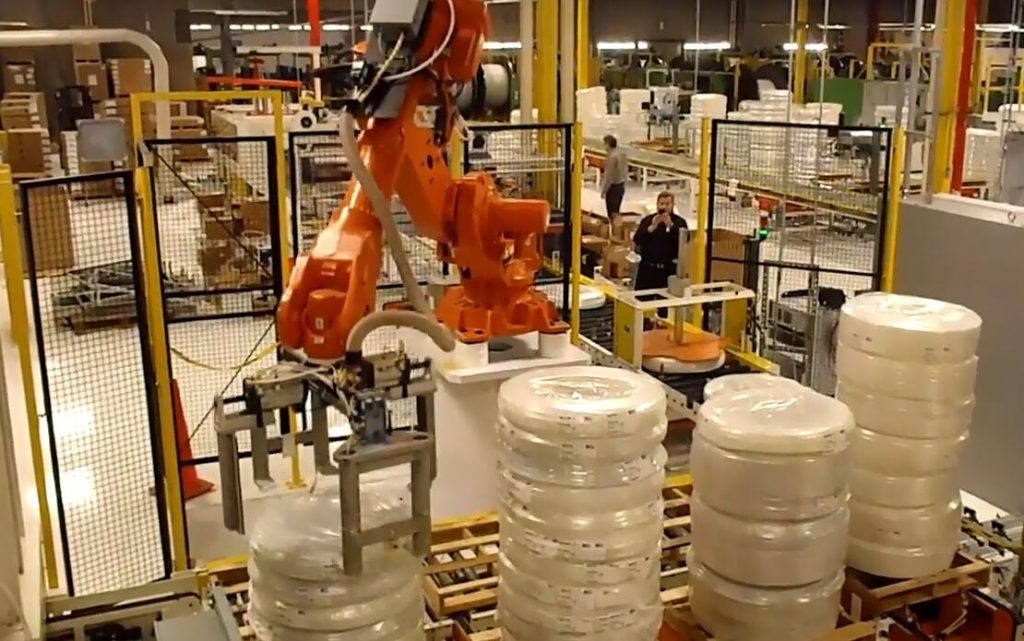
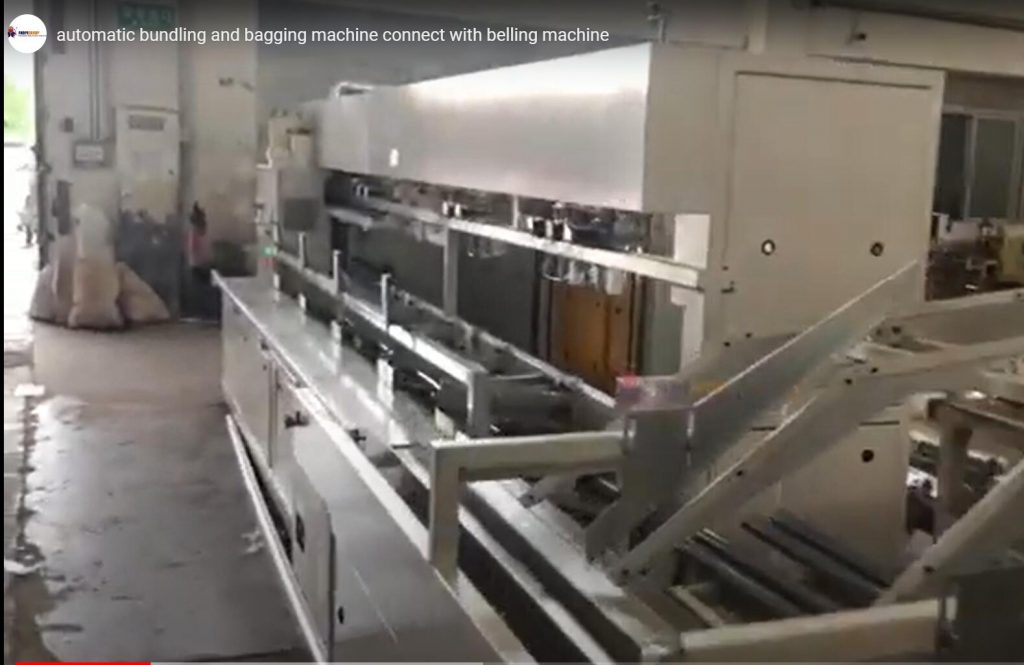
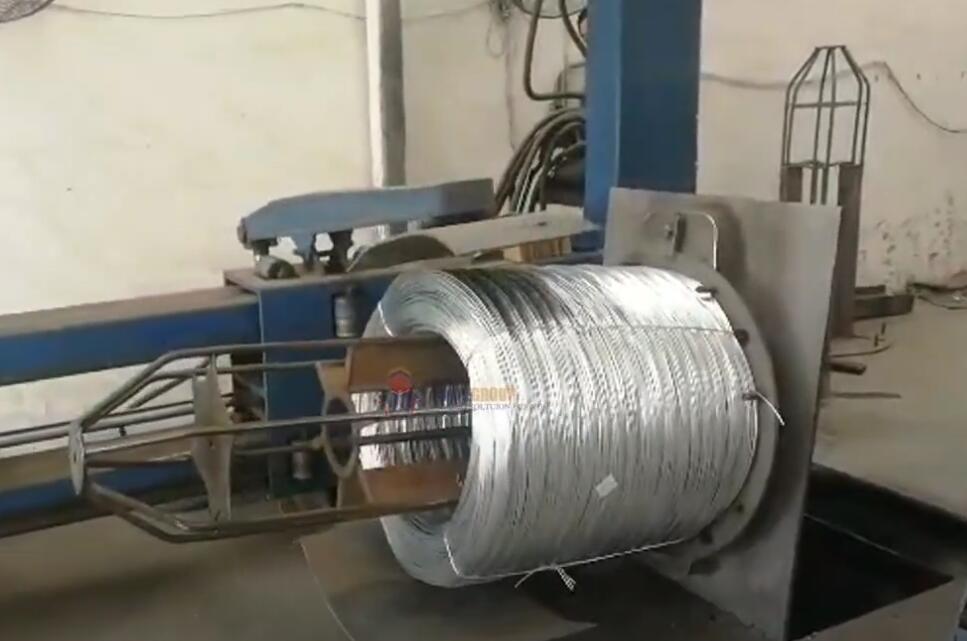
Résumé : Notre ligne de conditionnement de bobines refendues extrait les bobines de la refendeuse sur un tourniquet à bras transversal, les cercle sur un plateau tournant sous un portique, puis les empile sur un empileur à plateau tournant. Elle accepte des bobines de 80 à 5 000 kg, de 750 à 1 400 mm de diamètre extérieur et de 508 mm de diamètre intérieur. La cercleuse PET applique 3, 4 ou 6 cercles à raison de 15 secondes par cercle, et la ligne peut traiter jusqu'à 60 bobines par heure.
Table des Matières
- Pourquoi une platine vinyle dans une gamme de bobines fendues
- Comment la ligne déplace une bobine
- Spécifications de la ligne
- Exemple concret : nombre de sangles et de spires par heure
- feuillard PET ou feuillard à œillets en acier
- Liste de vérification pour la sélection : que faut-il nous envoyer ?
- Sécurité et EN 415-10
- FAQ technique
- Suivant
- Lecture connexe
- Références
Pourquoi une platine vinyle dans une gamme de bobines fendues
Une ligne de refendage découpe une bobine mère en de nombreuses spires étroites simultanément ; l’extrémité de la bobine doit donc éliminer toute une série de spires avant la découpe suivante. Chaque spire refendue nécessite des sangles passant par l’œillet pour empêcher son ouverture. Ces sangles doivent être espacées régulièrement autour de l’anneau.
Nous utilisons un plateau tournant pour les deux opérations. Il fait tourner la bobine sous une tête de cerclage fixe, qui reste ainsi immobile à chaque étape du cerclage. Le même principe s'applique à l'empilage : une palette est remplie pendant qu'une autre est préparée ou retirée.
Comment la ligne déplace une bobine
- Le tourniquet à bras transversal retire les bobines refendues de la refendeuse ; chaque bras supporte jusqu'à 10 tonnes. Des convoyeurs à rouleaux transportent ensuite chaque bobine, œillet vers le haut, jusqu'au poste de cerclage.
- Une table de centrage place l'alésage sur l'axe du plateau tournant, de sorte que chaque sangle se pose au même rayon.
- Le bras du portique descend au-dessus de la bobine pour la maintenir pendant que la cercleuse travaille.
- La cercleuse PET fait passer une feuillard dans l'œillet et autour de la section, la tend, la scelle et la coupe.
- Le plateau tournant fait passer la bobine à la position de sangle suivante, et le cycle se répète pour 3, 4 ou 6 sangles.
- Les convoyeurs de sortie acheminent la bobine cerclée vers la machine d'empilage, qui la place sur une station de la table tournante à 6 stations.
L'automate programmable se connecte à l'usine via Profinet, et la ligne peut recevoir les données de bobine d'un système ERP, de sorte que le nombre de sangles de chaque bobine est défini sans que l'opérateur ait à le saisir.
Spécifications de la ligne
Voici les valeurs publiées pour notre ligne de conditionnement automatique de bobines avec empileur à plateau tournant. Chaque ligne étant conçue sur mesure, les modules peuvent varier.
| Produit | Valeur |
|---|---|
| poids Coil | 80 à 5,000 kg |
| Diamètre extérieur/intérieur de la bobine | 750 à 1 400 mm / 508 mm |
| Costaud | Cercleuse PET automatique à 3, 4 ou 6 sangles |
| Temps de confinement | 15 par sangle |
| Tourniquet à bras croisés | 10 t par bras, 40 t au total, rotation automatique |
| Empilement | machine d'empilage et table de centrage |
| Platine empilable | Stations 6 |
| Cadence de production | jusqu'à 60 bobines par heure |
| Intégration : | Profinet ; Lien ERP |
| Certifications | CE ; usine certifiée ISO 9001 |
| Garantie | 2 ans |
Exemple concret : nombre de sangles et de spires par heure
La cercleuse est généralement le poste le plus lent ; le nombre de cercles détermine donc la vitesse maximale de la ligne. À raison de 15 secondes par cercle, le temps de cerclage par bobine est égal au nombre de cercles multiplié par 15 secondes. Il s’agit du temps de cerclage brut : l’introduction, le centrage et le serrage de la bobine suivante s’y ajoutent, sauf si le cerclage chevauche celui de la bobine précédente.
| Sangles par bobine | Temps de cerclage par bobine | Limite de cerclage, 3 600 ÷ temps | Angle entre les sangles |
|---|---|---|---|
| 3 | 45 s | 80 bobines/h | 120 ° |
| 4 | 60 s | 60 bobines/h | 90 ° |
| 6 | 90 s | 40 bobines/h | 60 ° |
Le taux net est donc de 3 600 ÷ (temps de cerclage + temps de transfert non chevauchant). Avec 3 cerclages, la cercleuse réserve 15 s par bobine pour le transfert à une cadence de 60 bobines par heure. Avec 4 cerclages, la cadence de 60 bobines par heure nécessite un chevauchement complet du transfert ; prévoyez donc un temps légèrement inférieur. Avec 6 cerclages, prévoyez moins de 40 bobines par heure, ou demandez-nous une deuxième tête de cerclage.
Si votre ligne nécessite également un dispositif de fin de cycle, son temps est comptabilisé de la même manière. Sur notre système d'emballage de bobines fendues, le cycle de fin de cycle est de 60 secondes, ce qui limite la capacité de cette station à 60 bobines par heure.
feuillard PET ou feuillard à œillets en acier
La plupart des bobines refendues se transportent bien avec des feuillards PET, qui ne rouillent pas et n'abîment pas les bords de la bobine. Les bobines lourdes et les longs trajets maritimes peuvent nécessiter de l'acier. Pour ces dernières, nous fabriquons une machine à cercler les bobines refendues à œillet, dotée d'une tête unique qui cerclage l'acier à travers l'œillet pendant que la bobine effectue une rotation complète (360°).
| Sangleuse PET (cette ligne) | sangleuse à œillet en acier | |
|---|---|---|
| Sangle | ANIMAUX | Acier laminé à froid, largeur 31.75 mm, épaisseur 0.8 à 1 mm, résistance à la traction 900 MPa ou plus |
| Tension | par projet | jusqu'à 22 000 N, réglable |
| Fournitures de sangles | par projet | Alimentateur de classe 500 kg, rouleaux de sangle d'environ 430 kg |
| Sceller | joint PET scellé | boucle ou sans boucle |
| Meilleur pour | La plupart des bobines fendues, bords nets | bobines lourdes, manipulation brutale |
La tête en acier pré-alimente la sangle suivante à la fin de chaque cycle et expulse les débris de l'unité de pincement afin d'éviter l'accumulation de copeaux d'acier.
Liste de vérification pour la sélection : que faut-il nous envoyer ?
- Diamètre extérieur de la bobine, diamètre intérieur, plage de largeur et bobine la plus lourde.
- Combien de spires un cycle de découpe permet-il d'obtenir, et à quelle fréquence ?
- Sangles par bobine, en PET ou en acier.
- Enveloppez avant de sangler, si nécessaire.
- Nombre de bobines par pile et dimensions de la palette. À titre indicatif, notre système d'emballage de bobines refendues permet d'empiler jusqu'à 1 000 mm de hauteur (palette comprise), jusqu'à 6 000 kg par pile et 3 000 kg par bobine, et son dispositif de coupe accepte des largeurs de refendage de 20 à 350 mm.
- Votre système ERP ou MES, si la ligne doit lire les données de la bobine.
Sécurité et EN 415-10
Pour les marchés CE, la norme ISO 12100 définit la méthode d'évaluation des risques et la norme EN 415-10 les exigences générales de sécurité pour les machines d'emballage. Sur cette ligne, les dangers sont la descente du bras du portique, la rotation du plateau tournant, l'alimentation par sangle et l'empileur à bras transversal.
Des clôtures fixes avec portes à verrouillage doivent empêcher l'accès aux zones du portique, du plateau tournant et de l'empileur pendant le fonctionnement de la ligne. Le changement des sangles et le dégagement d'une sangle bloquée doivent être effectués uniquement lorsque la ligne est arrêtée et isolée.
FAQ technique
Q : Quelles sont les tailles de bobines que la ligne accepte ? A : 80 à 5 000 kg, 750 à 1 400 mm OD, 508 mm ID.
Q : Combien de temps prend le cerclage ? R : 15 s par sangle, donc 45 s pour 3 sangles et 90 s pour 6.
Q : Combien de bobines par heure ? R : Jusqu'à 60. Avec 3 sangles, il reste du temps pour le transfert ; avec 4 sangles, le transfert doit chevaucher le cerclage.
Q : Quelle est la capacité de charge du bras transversal et de l'empileur ? R : Le tourniquet à bras transversal supporte 10 tonnes par bras, soit 40 tonnes au total. L'empileur remplit un plateau tournant à 6 stations.
Q : Quelles normes de sécurité s'appliquent ? R : Pour les marchés CE, ISO 12100 et EN 415-10.
Suivant
- Envoyez par courriel les dimensions, le poids et le nombre de spires par cycle de découpe. à info@fhopepack.com.
- Nous vous répondrons sous 24 heures avec une proposition nommer les modules de cerclage, d'emballage et d'empilage.
- Nous envoyons un plan d'aménagement. montrant la ligne reliant votre refendeuse à l'empileur.
Lecture connexe
- Ligne de conditionnement automatique de bobines de refendage avec empileur à plateau tournant
- machine à cercler les œillets de bobine fendue
- machines de cerclage de bobines d'acier
- système d'emballage automatique de bobines fendues
- Ligne automatisée d'emballage de bobines fendues pour centres de service
- Pourquoi un centre de traitement de l'acier a besoin d'une ligne d'empilage de bobines automatisée
Références
- Spécifications : Pages produits de la ligne de conditionnement de bobines refendues FHOPE avec empileur à plateau tournant, système de conditionnement automatique de bobines refendues et machine de cerclage de bobines refendues
- Temps de cerclage : confirmation technique FHOPE, 15 s par cerclage sur bobine fendue
- Vidéo de la machine: Ligne de conditionnement de bobines fendues pour platine vinyle sur YouTube
- Nombre de sangles et de spires par heure : notre exemple concret
- Normes : EN 415-10 (machines d’emballage, sécurité générale) ; ISO 12100:2010
Dernière mise à jour : 17/10/2026