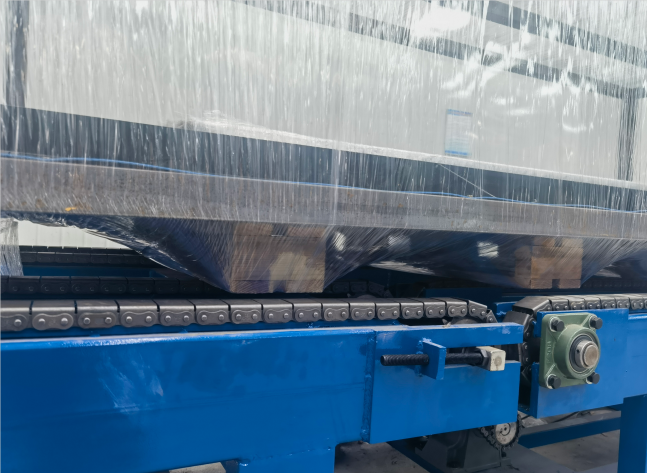
Résumé : L’emballage manuel des canapés engendre des goulots d’étranglement, une qualité de scellage inconstante et des coûts de main-d’œuvre élevés. Les systèmes d’emballage automatisés, utilisant des convoyeurs pilotés par automate programmable et la technologie de thermoscellage, permettent d’accroître la production d’environ 2 à 3 fois tout en réduisant le gaspillage de film jusqu’à 15 %. Cet article quantifie les problèmes et propose des solutions concrètes.
[VIDÉO PLACEHOLDER : YouTube intégré y2hPw7W_WZc]
🛠️ Problème 1 : Les goulots d’étranglement liés à l’emballage manuel des canapés limitent le débit et augmentent les coûts
L'emballage manuel de meubles volumineux comme les canapés ne permet généralement de traiter que 4 à 8 unités par opérateur et par heure, créant ainsi un goulot d'étranglement dans la chaîne de production qui limite la production globale de l'usine à 30 à 50 unités par poste pour une seule ligne.
Cause : Le processus manuel exige des opérateurs qu'ils découpent le film, emballent le canapé, appliquent les scellés et déplacent l'unité vers le poste suivant. Chaque étape prend 2 à 4 minutes. La fatigue des opérateurs s'installe après 2 à 3 heures, ce qui ralentit encore leur cadence. Le fabricant colombien avec lequel nous avons collaboré a indiqué que sa ligne de production manuelle ne pouvait pas traiter plus de 35 canapés par poste de 8 heures, malgré une capacité de 60 unités en amont.
Impact : Ce goulot d'étranglement réduit directement le chiffre d'affaires. Si chaque canapé est vendu 500 $, la différence entre 35 et 60 unités par équipe représente un manque à gagner de 12 500 $ par jour et par équipe. Sur une période de 250 jours ouvrables, cela représente un manque à gagner de 3.1 millions de dollars par ligne de production.
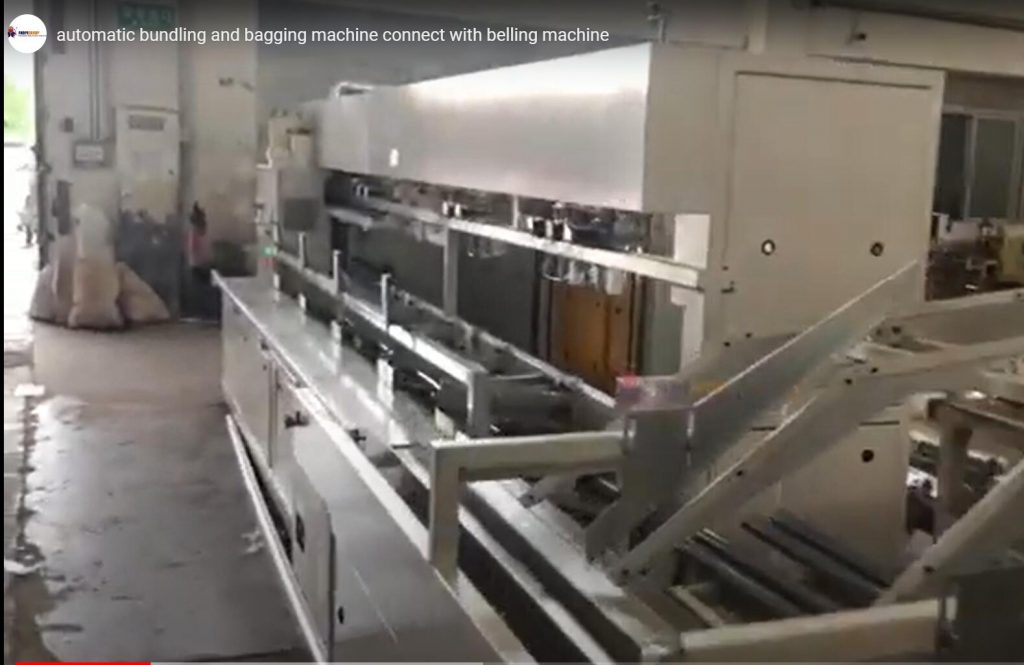
Action recommandée : Remplacer les postes manuels par un système d’emballage automatisé intégrant la distribution du film, le scellage et le convoyage. Le système que nous avons installé pour le client de Bogotá traite des canapés dont les dimensions sont les suivantes :
| Paramètre | Plage (mm) |
|---|---|
| longueur du câble | 800 – 2500 |
| Largeur | 700 – 1200 |
| Hauteur | 700 – 1000 |
Le débit a triplé pour atteindre 18 à 24 unités par heure. Veuillez vérifier auprès du fournisseur que l'automate programmable du système est compatible avec votre architecture de contrôle de convoyeur existante.
🏗️ Problème 2 : L’intégrité inconstante des scellés entraîne des dommages pendant le transport et des retours
Les emballages en film PE thermoscellés produits par des méthodes manuelles présentent des taux de défaillance de scellage de 8 à 12 % lors des tests de transport, contre moins de 1 % pour les systèmes de thermoscellage automatisés à température et pression contrôlées.
Cause : Le scellage manuel dépend de la technique de l'opérateur, qui varie selon son niveau de compétence, sa fatigue et les conditions environnementales. Une humidité supérieure à 60 % réduit la résistance du scellage d'environ 15 à 25 % pour les films appliqués manuellement. Les fluctuations de température dans l'usine dégradent encore davantage la régularité du scellage. Le mécanisme de scellage des systèmes automatisés (souvent breveté sous la classe B65B 51/10 de l'USPTO) maintient la température à ±2 °C et la pression à ±5 % de la valeur de consigne.
Impact : Chaque canapé endommagé engendre un coût de 50 à 150 $ en frais de remplacement, d'expédition et de perte de clientèle. Pour une usine expédiant 10 000 canapés par an, un taux de dommages de 10 % représente des pertes directes de 50 000 à 150 000 $. Le scellage automatisé réduit ce coût à moins de 5 000 $ par an.
Action recommandée : Spécifier un système automatisé avec contrôle de la température de thermoscellage à ±2 °C et surveillance de la pression. Le système doit comporter un mécanisme d’éjection des emballages présentant un défaut d’étanchéité. Pour le conditionnement de tuyaux ou de bobines, consultez notre machine d’enroulement de tuyaux qui utilise une technologie de scellage similaire.
📈 Problème 3 : La manutention manuelle augmente les coûts de main-d’œuvre et les troubles musculo-squelettiques.
Le déplacement manuel des canapés entre les postes d'emballage nécessite 2 à 3 travailleurs par quart de travail et engendre un taux de blessures ergonomiques de 5 à 7 incidents déclarables pour 200 000 heures de travail dans la fabrication de meubles, selon les estimations de l'industrie.
Cause : Un canapé standard pèse entre 30 et 60 kg. Le levage, la torsion et le transport manuels sur des distances de 5 à 15 mètres entre les postes de travail sollicitent fortement le bas du dos et les épaules. L'OSHA indique que la manutention manuelle est responsable de 30 à 40 % des accidents du travail dans le secteur manufacturier. Pour le client de Bogotá, trois opérateurs étaient affectés exclusivement au déplacement des canapés entre les postes d'emballage et de scellage.
Impact : Les coûts directs comprennent les primes d’assurance accidents du travail (estimées entre 2 000 et 5 000 $ par incident), les pertes de productivité et les amendes potentielles. Les coûts indirects incluent la formation continue, la baisse du moral et le ralentissement des cadences de production. Le coût annuel par accident peut dépasser 40 000 $ en tenant compte de tous les facteurs.
Action recommandée : Mettre en œuvre un système de convoyage intégré (à rouleaux ou à bande selon le poids du canapé) assurant le transport automatique des unités à travers toutes les étapes d’emballage. Ce système doit être synchronisé par automate programmable pour garantir un flux continu. Pour les produits en bobine, notre machine d’emballage de tuyaux flexibles FPH-400 présente une intégration de convoyage similaire.
🛡️ Liste de contrôle pour la décision d'achat de systèmes d'emballage automatisés de canapés
Avant de choisir un système, vérifiez ces paramètres auprès du fournisseur :
-
[ ] La plage dimensionnelle correspond à votre gamme de produits (longueur, largeur, hauteur)
-
[ ] Le débit atteint ou dépasse votre objectif (unités par heure)
-
[ ] Compatibilité avec les types de films (PE, film étirable, film rétractable)
-
[ ] Contrôle de la température du joint : ±2 °C ou mieux
-
[ ] Marque de l'automate programmable et capacité d'intégration avec les commandes existantes
-
Type de convoyeur (à rouleaux ou à bande) adapté au poids du canapé et au matériau de base
-
[ ] Dispositifs de sécurité : arrêts d’urgence, barrières immatérielles, protections
-
[ ] Exigences relatives à l'encombrement et à la charge au sol
-
[ ] Consommation électrique (kW) et besoins en air comprimé (si pneumatique)
-
[ ] Période de garantie et disponibilité des pièces détachées
Conseil : Demandez une simulation de votre ligne d’emballage en utilisant les dimensions réelles de votre canapé et le type de film utilisé. La plupart des fournisseurs réputés peuvent vous fournir des estimations de débit et de déchets basées sur vos paramètres spécifiques.
⚙️ FAQ
Quel est le délai de retour sur investissement typique pour un système automatisé d'emballage de canapés ?
D'après l'installation réalisée en Colombie, le système a été amorti en 14 à 18 mois. Cette estimation repose sur une multiplication par trois du débit, une réduction de 15 % des déchets de film et la suppression de deux postes d'opérateurs manuels. Veuillez vérifier ces chiffres auprès du fournisseur en fonction de vos coûts de main-d'œuvre et de votre volume de production.
Un même système peut-il gérer différents styles et tailles de canapés ?
Oui, à condition que les dimensions du système (longueur, largeur, hauteur) correspondent à votre gamme de produits. L'automate programmable stocke plusieurs profils de programme, permettant ainsi aux opérateurs de sélectionner les réglages adaptés à chaque modèle de canapé. Le temps de changement de programme est généralement inférieur à 5 minutes.
Quels types de films sont compatibles avec les systèmes automatisés d'emballage de canapés ?
La plupart des systèmes traitent les films de polyéthylène (PE) d'une épaisseur de 20 à 80 microns. Certains systèmes sont également compatibles avec les films étirables ou rétractables. Il est important de vérifier la compatibilité du film auprès du fournisseur, car les réglages de température et de pression de scellage varient selon le matériau.
De quelle surface au sol a besoin une ligne d'emballage automatisée de canapés ?
Un système intégré standard comprenant un convoyeur, une station de scellage et un distributeur de film occupe environ 50 à 80 mètres carrés. L'encombrement exact dépend de la longueur du canapé et de la configuration du convoyeur. Veuillez demander un plan d'implantation au fournisseur avant l'installation.
Quel type de maintenance est nécessaire pour les équipements d'emballage automatisés ?
L'entretien courant comprend le nettoyage quotidien des barres d'étanchéité, l'inspection hebdomadaire des bandes transporteuses et la lubrification mensuelle des pièces mobiles. Une mise à jour annuelle du micrologiciel de l'automate programmable peut être nécessaire. La plupart des fournisseurs proposent des contrats de maintenance préventive prévoyant 2 à 4 visites par an.