Résumé : Ce guide évalue les systèmes d’empilage robotisés et les lignes d’emballage automatisées pour la manutention de bobines métalliques et de fils, en mettant l’accent sur la capacité de charge, le temps de cycle et la conformité aux normes de sécurité. Il souligne que le choix final de l’équipement dépend de la flexibilité d’intégration, de la complexité de la maintenance et des coûts d’exploitation à long terme. Le texte précise que les indicateurs de performance et les économies de main-d’œuvre sont des valeurs typiques du secteur et peuvent varier selon la configuration et l’agencement des installations.
[EMPLACEMENT VIDÉO]
Avertissement : Les indicateurs de performance, les temps de cycle, les dimensions au sol et les économies de main-d’œuvre sont des exemples typiques du secteur ou propres à certains fournisseurs. Les résultats réels varient selon la configuration, le type de matériau, l’agencement des installations et les conditions d’exploitation. Il est impératif de toujours valider les spécifications auprès de fournisseurs certifiés avant toute approbation d’investissement.
🛠️ Critères d'évaluation
Les systèmes d'empilage robotisés et les lignes d'emballage automatisées permettent tous deux d'atteindre un débit élevé, mais le choix final dépend de la capacité de charge utile, de la conformité aux normes de sécurité, de la constance du temps de cycle, de la complexité de la maintenance, de la flexibilité d'intégration et des projections des coûts opérationnels à long terme.
Les décisions relatives aux emballages industriels exigent des dimensions de mesure standardisées. Les équipes d'approvisionnement évaluent les équipements selon cinq paramètres clés qui influent directement sur la performance en production. La capacité de charge détermine le poids maximal toléré des bobines lors de la manutention automatisée. Le temps de cycle mesure la durée nécessaire pour effectuer une séquence complète d'empilage ou d'emballage. La conformité aux normes de sécurité vérifie le respect des protocoles de protection des machines et la fonctionnalité d'arrêt d'urgence. La complexité de la maintenance évalue les intervalles de lubrification, la fréquence d'étalonnage des capteurs et la disponibilité des pièces de rechange. La flexibilité d'intégration confirme la compatibilité avec les convoyeurs en amont et les cercleuses en aval. Chaque critère se traduit directement en termes de réduction de la main-d'œuvre, de taux de dommages aux produits et d'efficacité d'utilisation de l'espace.
🏗️ Option A
Les empileurs de bobines robotisés à six axes assurent un placement précis de la charge grâce à des outils spécialisés en bout de bras, réduisent considérablement les blessures liées à la manutention manuelle, stabilisent la géométrie des palettes pour un stockage de transit sûr, maintiennent un fonctionnement continu sur plusieurs stations et s'intègrent directement aux convoyeurs en amont dans des conditions d'usine typiques.
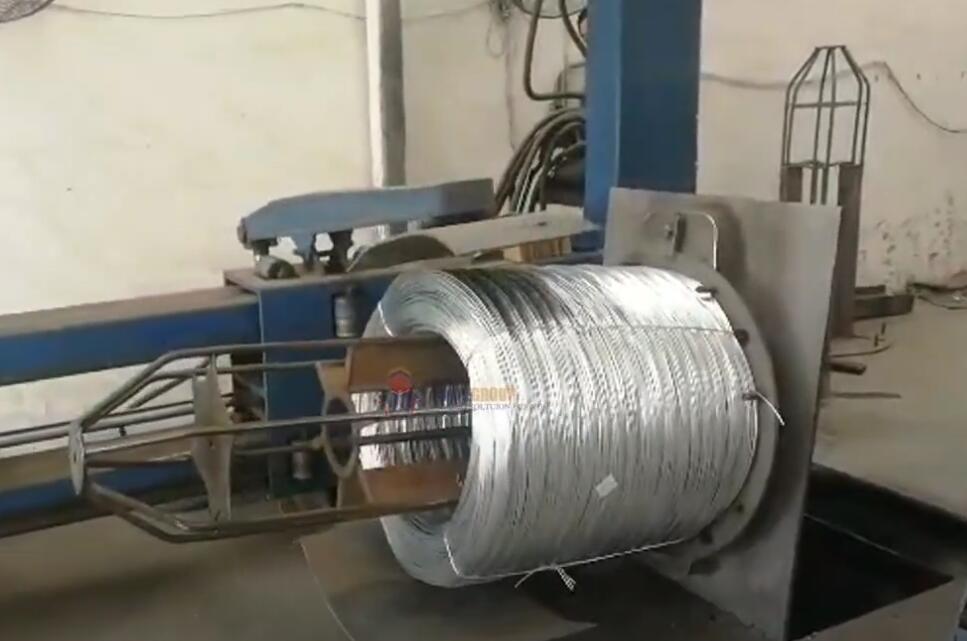
Un bras robotisé articulé à six axes assure les mouvements multidirectionnels nécessaires au positionnement complexe des bobines. L'unité robotisée accepte des charges utiles de 8 000 à 10 000 kg selon la configuration de montage (exemple spécifique au fournisseur). Le temps de cycle est généralement de 30 à 60 secondes par palette à température ambiante. Le choix des outils de préhension dépend de la composition du matériau et du diamètre intérieur de la bobine. Des pinces à fourche s'engagent dans l'alésage interne pour les bobines en acier ferreux de plus de cinq tonnes. Des aimants de levage sont utilisés pour les applications en acier au carbone, nécessitant une démagnétisation avant relâchement. Des ventouses manipulent les bobines de fil en aluminium revêtu ou galvanisé sans les endommager. L'architecture de contrôle repose sur un automate programmable (PLC) qui coordonne les trajectoires avec les signaux du convoyeur en amont. Des interfaces homme-machine permettent d'enregistrer les paramètres pour différents diamètres de bobines et schémas d'empilage. Une barrière de sécurité entoure la cellule de travail et des scanners de zone contrôlent l'accès du personnel. La norme ISO 10218 impose une décélération immédiate en cas de franchissement des zones de sécurité. Les configurations multi-stations permettent à un seul robot de desservir simultanément quatre emplacements de palettes. Le fonctionnement continu réduit généralement les coûts de main-d'œuvre unitaires de 50 à 60 % par rapport aux méthodes de positionnement manuelles, ce qui améliore sensiblement le TRS et raccourcit les délais de retour sur investissement grâce à une exécution de cycle constante.
🔗 Liens connexes : Découvrez d'autres solutions
📈 Option B
L'alimentation automatisée par tourniquet associée à un retourneur rotatif crée un flux de travail d'orientation continu, minimise les besoins en espace au sol de l'usine, assure une application uniforme du film et une tension de sangle sur des diamètres de bobine variables, prend en charge des séquences de palettisation entièrement automatisées et fonctionne de manière fiable dans des conditions d'humidité industrielle standard.
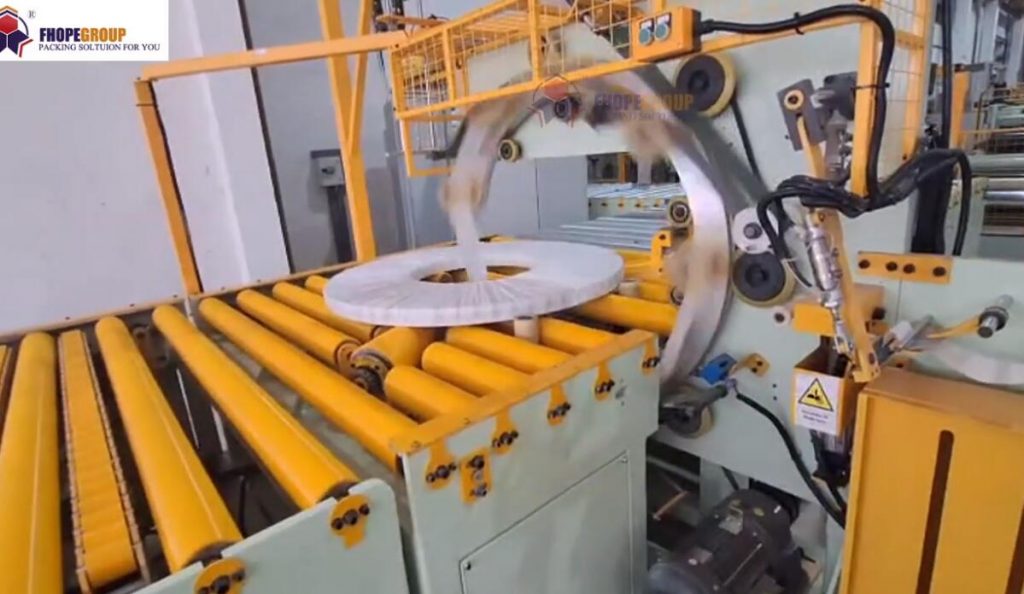
Les lignes de conditionnement sur convoyeur utilisent des dispositifs de retournement mécaniques pour aligner les bobines avant les opérations d'emballage ou de cerclage. Un mécanisme de tourniquet régule la vitesse d'alimentation pour l'adapter aux cadences de traitement en aval. Un système d'orientation permet de faire pivoter les bobines, d'un positionnement œil-à-paroi à un alignement œil-à-ciel, pour une compatibilité avec l'empilage vertical. Les équipements de retournement supportent les charges importantes tout en maintenant la stabilité du centre de gravité lors des rotations à 180°. Les retourneurs de moules standard à 180° supportent généralement des capacités de charge maximales et des tolérances de rotation qui varient selon les spécifications du fabricant. Les unités d'application de film appliquent un film étirable ou un inhibiteur de corrosion volatil (ICV) à des niveaux de tension contrôlés, généralement entre 10 et 30 N selon le type de film. Les machines de tension de feuillards sécurisent les charges avec des feuillards en plastique ou en acier réglés sur des points de rupture prédéfinis. Le système s'interface directement avec les stations d'enroulement automatisées, comme illustré dans les guides d'intégration standard des enrouleuses verticales. Les automates programmables synchronisent les convoyeurs, les retourneurs et les têtes d'emballage en une seule séquence synchronisée. L'encombrement au sol est généralement de 5 à 7 mètres sur 3 à 5 mètres pour les configurations de ligne standard. La maintenance requiert une inspection mensuelle des joints hydrauliques et des tendeurs de courroie. Les économies de main-d'œuvre atteignent souvent 50 à 70 % grâce à la suppression des opérations de repositionnement manuel, ce qui réduit directement les rebuts dus aux dommages liés à la manutention et améliore l'efficacité globale de l'utilisation de l'espace.
🛡️ Tableau comparatif
Les matrices d'évaluation standardisées permettent une comparaison directe des performances des différentes technologies d'emballage concurrentes, mettant en évidence les compromis opérationnels qui influencent directement l'allocation des dépenses d'investissement, les délais de retour sur investissement et les objectifs d'efficacité globale des équipements pour les équipes d'approvisionnement évaluant les solutions automatisées de manutention des matériaux.
| Dimension d'évaluation | Option A : Empileur de bobines robotisé | Option B : Ligne de convoyeur et de retournement | Format de spécification des paramètres |
|---|---|---|---|
| Capacité de charge utile | 8 000 à 10 000 kg maximum par cycle (selon le fournisseur) | 7 500 à 9 000 kg maximum par cycle (plage typique) | Le bras robotisé soulève des charges jusqu'à 10 000 kg à 0.6 m/s dans des conditions de fonctionnement validées par le fournisseur. Le convoyeur transporte des bobines de 8 500 kg à 0.4 m/s avec une répartition de charge standard. Ces deux configurations influent directement sur la régularité du débit et les objectifs de TRS (Taux de Rendement Synthétique). |
| Temps de cycle | Généralement 30 à 60 secondes par position de palette (selon le fournisseur) | Généralement 25 à 45 secondes par orientation de bobine (plage typique) | Le retourneur effectue une rotation de 90 degrés en 10 à 15 secondes avec une accélération progressive. L'empileur réalise la séquence de placement complète en 45 secondes, en respectant les limites de trajectoire programmées. Des cycles plus rapides se traduisent par une réduction du temps de travail et une amélioration du retour sur investissement. |
| Conformité de sécurité | cellule de travail protégée ISO 10218 | Surveillance de zone ANSI/RIA R15.06 (norme typique) | Des barrières immatérielles détectent l'entrée de personnel à 30-50 cm des bras en mouvement sous l'éclairage de l'usine. Des arrêts d'urgence immobilisent tous les axes à moins de 0.5 mètre sous tension nominale. La conformité aux normes réduit directement les temps d'arrêt liés aux incidents et les primes d'assurance. |
| Intégration de films et de sangles | Compatible avec les bandes ou les enroulements VCI (gamme typique) | Tête d'emballage intégrée à tension contrôlée (selon le fournisseur) | La tête d'emballage applique une tension de film de 15 à 25 N à une vitesse de 1.0 à 1.5 m/s dans les conditions d'humidité ambiante. Le cercleur sécurise les charges avec une résistance à la rupture de 700 à 900 N grâce à des réglages de pression calibrés. Un serrage adéquat minimise les dommages liés au transport et réduit les coûts de rebut. |
| Complexité de la maintenance | Étalonnage trimestriel du capteur requis (intervalle typique) | Inspection mensuelle des joints hydrauliques (exemple dépendant du fournisseur) | Les vérins hydrauliques maintiennent une pression à ±5 % près sur plus de 1 000 cycles de fonctionnement. Les ventouses conservent une force d'aspiration supérieure à 60 kPa après 500 utilisations. Des programmes de maintenance prévisibles permettent d'établir des prévisions budgétaires précises et de réduire les temps d'arrêt planifiés. |
🔗 Voir aussi : Équipements associés
⚙️ Conseils de sélection
Les décisions d'approvisionnement doivent aligner la sélection des équipements sur les poids maximaux réels des bobines, les volumes de débit journaliers requis, les dégagements de sécurité disponibles, la compatibilité avec l'infrastructure de convoyeurs existante, les contraintes budgétaires de maintenance à long terme et les exigences de formation des opérateurs dans les conditions d'exploitation typiques de l'usine.
Les bobines ferreuses lourdes de plus de 8 000 kg nécessitent généralement un empilage robotisé en raison de la grande flexibilité de préhension et des capacités de palettisation multi-stations. Les installations disposant d'un espace au sol limité bénéficient de lignes de retournement compactes qui combinent orientation et emballage sur une seule surface. Dans les environnements de production exigeant un contact nul avec la surface, il est préférable d'opter pour des robots équipés d'aspirateurs plutôt que pour des élévateurs magnétiques afin de prévenir les dommages au revêtement et de réduire les rebuts. Les opérations à haut volume traitant des bobines de diamètres variés bénéficient d'une meilleure constance de débit grâce aux systèmes d'alimentation automatisés à tourniquet. Les budgets de maintenance privilégient les architectures à convoyeur, car les composants hydrauliques et à courroie sont standardisés sur de nombreux types de machines. Les exigences de sécurité imposent des cellules de travail protégées pour les installations robotisées, tandis que les lignes de retournement nécessitent une surveillance de zone périmétrique. Il est impératif de vérifier toutes les performances annoncées par rapport aux rapports d'essais du fournisseur avant l'approbation finale de l'investissement. Le calcul du coût total de possession doit inclure les taux de consommation d'énergie, le prix des pièces de rechange et la fréquence des arrêts planifiés afin de garantir des prévisions financières précises et des délais de retour sur investissement mesurables.
Liste de vérification pour la décision d'achat
-
[ ] Vérifier que le poids maximal de la bobine et les tolérances de diamètre intérieur correspondent aux spécifications de l'équipement.
-
[ ] Mesurer l'espace au sol disponible par rapport aux exigences d'encombrement de la machine, plus les zones de dégagement de sécurité.
-
[ ] Vérifiez que les vitesses des convoyeurs existants correspondent aux taux d'alimentation automatisée ou de ramassage robotisé.
-
[ ] Examiner la réglementation locale en matière de protection des machines afin de déterminer l'architecture de sécurité requise.
-
[ ] Calculer le pourcentage de réduction de main-d'œuvre prévu en fonction des procédures de manutention manuelle actuelles.
-
[ ] Demander aux fournisseurs les calendriers de maintenance et les délais de livraison documentés des pièces de rechange.
-
[ ] Vérifier que les réglages de tension du film répondent aux normes de protection du produit pour le stockage pendant le transport.
QFP
Quel système permet de réduire le plus efficacement les dommages de surface des bobines de fil revêtues ? Les empileurs robotisés équipés d’outils de préhension par aspiration évitent les rayures dues au contact sur les revêtements protecteurs. Les élévateurs magnétiques et les pinces mécaniques nécessitent un contact direct avec la surface, ce qui peut compromettre les finitions appliquées en usine et impacter directement les objectifs de réduction des rebuts.
Comment le choix des équipements influe-t-il sur la densité de stockage en entrepôt ? Les séquences de palettisation automatisées garantissent des hauteurs de charge uniformes et un alignement précis des bords. Les schémas d’empilage standardisés optimisent l’utilisation de l’espace vertical tout en évitant les déplacements lors de la manutention, améliorant ainsi l’efficacité globale du stockage.
Quelle est la fréquence de maintenance des mécanismes de basculement hydrauliques ? Les vérins hydrauliques nécessitent généralement une inspection des joints toutes les 2 500 à 3 500 heures de fonctionnement (fréquence typique du secteur). La surveillance de la température du fluide permet de prévenir la dégradation de la viscosité lors de cycles de service continus supérieurs à huit heures par poste, contribuant ainsi à une amélioration prévisible du TRS (taux de rendement synthétique).