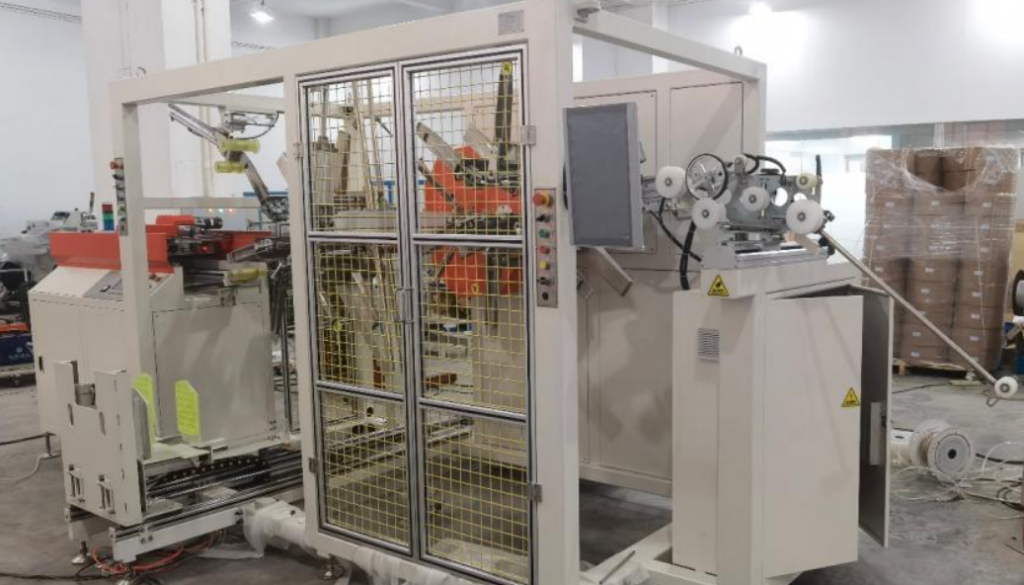
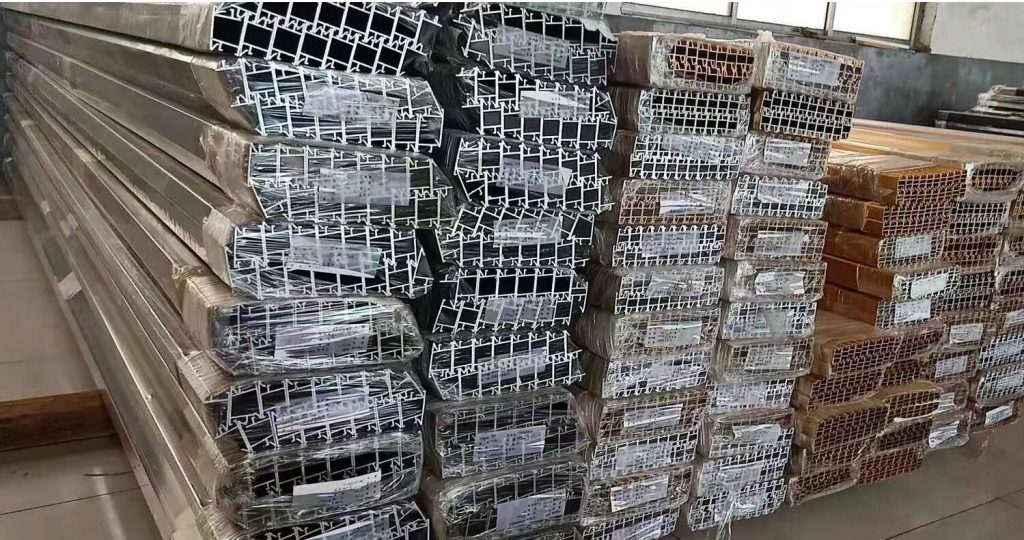
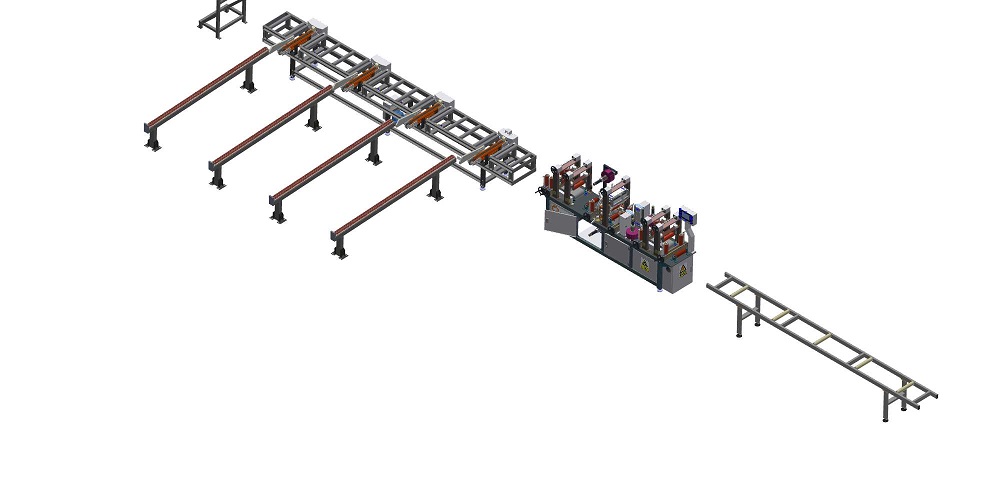
Résumé : Notre machine à lier les faisceaux de profilés en aluminium assemble les sous-faisceaux à l’aide de bandes de film sur 3 à 4 stations . L’anneau de chaque station maintient une bobine de film sur un mandrin d’embrayage qui assure une tension constante jusqu’à épuisement du film. Nous paramétrons les stations en fonction de la longueur de vos profilés et acheminons les faisceaux liés vers la ligne d’emballage.
Table des Matières
- Comment fonctionne le regroupement de lots
- Où vont les cravates
- Tension et déroulement du film
- Réglages du cycle
- Que se passe-t-il après avoir noué
- Services publics et sécurité
- Liste de contrôle de sélection
- FAQ technique
- Suivant
- Lecture connexe
- Références
Comment fonctionne le regroupement de lots
Les opérateurs chargent le paquet de profilés sur la plateforme, et la machine le positionne automatiquement avant de le nouer. À chaque station, un anneau tourne autour du paquet et dépose une bande de film. Une lame coupe le film à la fin de chaque cycle, car les stations fonctionnent en mode marche/arrêt.
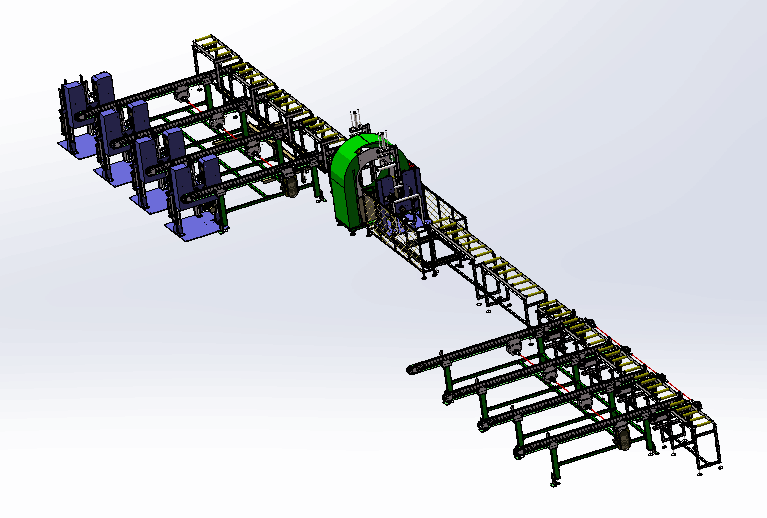
Après avoir été attachés, les paquets sont retirés un par un par un. Dans notre vidéo, les profils s'arrêtent à une rangée de postes d'attache, chacun équipé de sa propre bobine de film, avant de poursuivre leur route.
Où vont les cravates
La machine comporte 3 à 4 postes de liage. Selon la configuration, les postes lient soit plusieurs points d'un même fagot, soit fonctionnent côte à côte sur des fagots distincts. Voici un exemple d'espacement des liens pour un fagot de 6 m, les liens étant placés à une courte distance de chaque extrémité :
| Liens par paquet | Positions | espacement |
|---|---|---|
| 3 | extrémités et milieu | un peu moins de 3 m |
| 4 | extrémités et deux points intérieurs | un peu moins de 2 m |
Les profils plus longs ou plus flexibles nécessitent généralement un quatrième lien. Pour les longueurs mixtes, nous définissons les positions sur votre liste de longueurs.
Tension et déroulement du film
Chaque anneau maintient la bobine de film sur un mandrin grâce à un embrayage spécial. Cet embrayage assure une tension constante jusqu'à la fin du déroulement de la bobine, garantissant ainsi que les derniers anneaux soient aussi tendus que les premiers.
| Produit | Détails |
|---|---|
| Vitesse de l'anneau | régulé par un onduleur électronique |
| Tension du film | constant, par embrayage sur le mandrin |
| Fin de la bobine ou déchirure du film | Arrêt automatique et avertissement de l'opérateur |
| Film coupé | lame à la fin de chaque cycle |
| Temps de cycle | Adapté à vos besoins |
Réglages du cycle
Les stations fonctionnent en mode marche/arrêt, et les durées sont paramétrables selon vos besoins. Exemple : si un cycle de liage dure 20 s et le chargement 20 s, une station traite un paquet toutes les 40 s, soit 90 paquets par heure. Lorsque plusieurs stations travaillent simultanément sur des paquets distincts, le rendement est proportionnel au nombre de stations.
Nous confirmons le délai de liage réel de votre colis dans la proposition.
Que se passe-t-il après avoir noué
| Etape | Équipement |
|---|---|
| Enlever | Le chariot élévateur charge les paquets un par un |
| Transferts | Des courroies de transfert renforcées acheminent les sous-paquets vers la table d'alimentation de l'emballeuse |
| Centrage | Les rouleaux de centrage maintiennent les profils centrés avant l'anneau |
| Emballage | machine d'emballage en spirale, papier ou film |
| Ruban adhésif d'extrémité | Le cerclage au ruban adhésif est synchronisé avec l'emballage. |
Services publics et sécurité
Chaque ligne est conçue en fonction des spécificités de l'usine ; la consommation d'énergie et d'air comprimé est donc précisée dans la proposition. L'arrêt automatique en cas de déchirure du film ou de fin de rouleau protège le paquet et avertit l'opérateur. Les normes applicables dépendent du marché de destination. Pour les marchés CE, la norme ISO 12100 définit la méthode d'évaluation des risques et la norme EN 415-10 les exigences générales relatives aux machines d'emballage.
Liste de contrôle de sélection pour le regroupement en lots
- Longueurs des profilés et tailles des faisceaux.
- Liens par paquet et paquets par heure.
- Chargement manuel ou transfert automatique.
- Enrouler et scotcher les extrémités après avoir noué.
- Plan d'aménagement avec indication de la surface au sol.
FAQ technique
Q : De combien de postes de nouage avons-nous besoin ? R : La machine possède 3 à 4 postes. Nous choisissons le nombre et la disposition en fonction de vos longueurs et de votre production.
Q : La tension diminue-t-elle à mesure que le film se déroule ? R : Non. Un embrayage sur le mandrin maintient la tension constante jusqu'à la fin du film.
Q : Que se passe-t-il si le film se déchire ? R : La machine s'arrête complètement et avertit l'opérateur.
Q : Peut-on régler la durée d’attelage ? R : Oui. Les stations fonctionnent par cycles de démarrage et d’arrêt, et la durée de ces cycles est paramétrable selon vos besoins sur la ligne.
Q : Où vont les paquets liés ? R : Un engin de levage les retire un par un, et des convoyeurs les acheminent vers l'emballeuse.
Suivant
Nous planifions vos stations de liage de fagots en trois étapes :
- Soumettez votre plan d'aménagement avec des longueurs de profil et des tailles de faisceau à info@fhopepack.com.
- Recevez une proposition sous 48 heures, avec le nombre de stations, leurs positions et leur disposition.
- Réservez une visite du site pour adapter les stations à votre ligne.
Lecture connexe
- Machine automatique d'emballage et de scellage d'aluminium
- Ligne d'emballage automatique de profilés en aluminium
- Machine d'emballage de sous-paquets de profilés en aluminium
- Vidéo : machine d'emballage et ligne d'emballage de profilés en aluminium
- Vidéo : machine d'emballage sous film étirable pour profilés en aluminium
Références
- Postes d'arrimage, tension et transfert : page sur la machine automatique d'emballage et de scotchage en aluminium
- Séquence de lignes : page de la ligne d'emballage automatique de profilés en aluminium
- Machine en action : Notre vidéo sur le liage de faisceaux de profilés en aluminium est disponible sur YouTube.
- Portée des normes : ISO 12100: 2010, EN 415-10: 2014
Dernière mise à jour : 04/10/2026