Résumé : Un bobinage de fil non serré est difficile à expédier et sa facturation est erronée. Cette ligne compacte hydrauliquement le bobinage, puis applique des feuillards PET à des points de tension précis, afin que le faisceau soit compacté, d'équerre et suffisamment sec pour l'exportation. Un compacteur semi-automatique et un module de cerclage automatisé fonctionnent en séquence, la compression et la position du feuillard étant paramétrées pour chaque projet.
Table des Matières
- Pourquoi comprimer une bobine de fil ?
- Le compacteur
- Pourquoi du PET plutôt que de l'acier ?
- disposition des sangles
- Workflow
- Profils de compression
- Configuration typique
- Ce que montre la vidéo
- Liste de contrôle de sélection
- Commandes et sécurité
- FAQ technique
- Suivant
- Lecture connexe
- Sources et normes
Pourquoi comprimer une bobine de fil ?
Lorsqu'une bobine de fil sort de la chaîne de production, de l'air s'intercale entre ses spires. Cet air cause deux types de dommages : il permet à la bobine de se déplacer et de s'user par abrasion pendant le transport, et il entraîne une facturation du fret au volume plutôt qu'au poids réel expédié.
La compaction comprime la bobine en un faisceau plus dense, ce qui réduit les deux problèmes simultanément.
Le compacteur
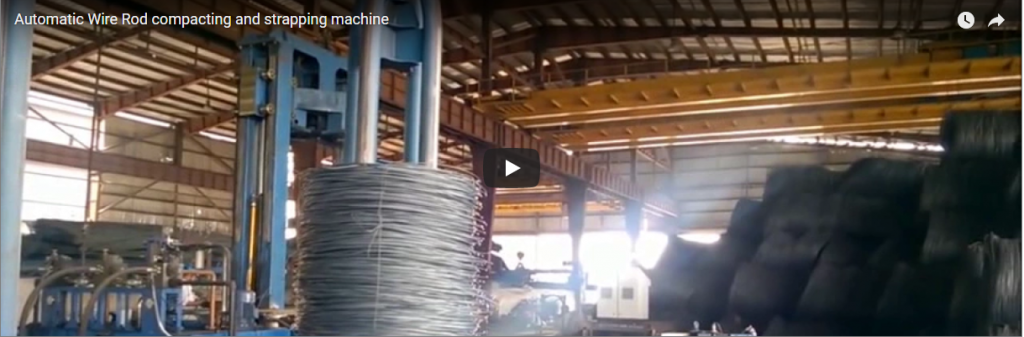
La presse à bobiner par le haut à l'aide d'un vérin hydraulique resserre les spires sans déformer le fil. La pression est adaptée au calibre du fil, afin qu'une tige souple ne soit pas écrasée tandis qu'une tige rigide est correctement serrée.
Une fois la bobine maintenue comprimée, elle peut être sanglée dans cet état au lieu de se détendre.
Pourquoi du PET plutôt que de l'acier ?
Le feuillard en acier est efficace, mais il rouille. Dans un conteneur d'exportation humide, il se corrode, le fil se décolore et il se détend au pire moment. Le feuillard en PET, quant à lui, conserve sa tension, ne rouille pas et ses extrémités sont soudées par friction, ce qui garantit sa fermeture lors de la manutention.
Pour les exportations de bobines de fil, le PET avec joints soudés est la solution technique la plus adaptée.
disposition des sangles
Les sangles sont placées là où le paquet en a besoin : une sangle transversale passant par l’œillet de la bobine et des sangles périmétraux autour du paquet, tendues individuellement par des embouts. Comme la tension est réglée pour chaque sangle et chaque embout, une sangle défectueuse ne risque pas de défaire le reste du paquet.
Workflow
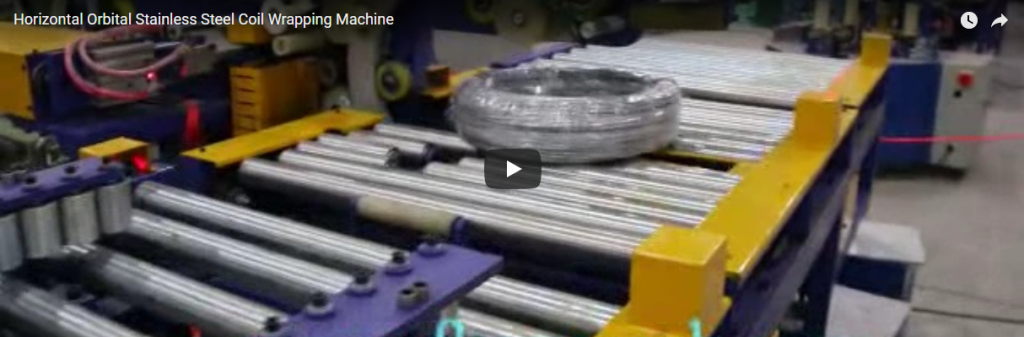
La bobine arrive sur un convoyeur à rouleaux et est centrée sur la table de compression. Elle est compactée, puis transférée sur une table de cerclage qui positionne le paquet pour chaque feuillard. Les têtes appliquent les feuillards tout en maintenant la bobine à l'horizontale. Le paquet compacté et cerclé est ensuite expédié.
Profils de compression
La compression et la position du cerclage sont enregistrées dans des profils prédéfinis sur le panneau de commande. L'opérateur sélectionne le type de fil et la machine règle la force et le schéma de cerclage. Le réglage se fait par sélection, et non par programmation, ce qui simplifie l'exploitation d'une ligne de production moyenne.
Configuration typique
Les chiffres ci-dessous correspondent aux enveloppes initiales courantes pour cette catégorie de machines et sont confirmés pour chaque projet.
| Paramètre | Plage de valeurs typique, confirmée par projet |
|---|---|
| Gamme de bobines | poids, diamètre extérieur et largeur de vos bobines |
| Compactage | force hydraulique réglée au niveau du fil |
| Costaud | PET avec joints soudés, tendu par sangle |
| disposition des sangles | positions transversales et périmétriques |
| Contrôle | profils de compression stockés sur le panneau |
| alimentation électrique | Alimentation triphasée 380 V / 415 V / 480 V selon les besoins de l'installation ; alimentation monophasée uniquement pour les consoles auxiliaires autonomes. |
Ce que montre la vidéo
Notre vidéo montre la compression d'une bobine et son transport vers un poste de cerclage où des bandes PET sont appliquées. Il s'agit d'une démonstration générale ; la longueur de la bobine, le taux de compression et la disposition des bandes pour votre produit sont confirmés avec nous pour chaque projet.
Liste de contrôle de sélection
| Questionne toi | Confirmer par projet |
|---|---|
| Bobine la plus lourde et la plus large | enveloppe du compacteur et de la platine |
| Catégorie de fil | plage de force hydraulique |
| Itinéraire d'exportation | si une protection contre l'humidité est nécessaire |
| Nombre de sangles et disposition | positions transversales et périmétriques |
| Rythme de la ligne | cycle par bobine à votre sortie |
| alimentation électrique | tension, phase et fréquence sur site |
Commandes et sécurité
La ligne est pilotée par un panneau de commande comportant des profils de compression et un arrêt d'urgence au poste de l'opérateur. Pendant le cycle, maintenez vos mains à l'écart du vérin, des têtes de cerclage et du plateau tournant, et restez à l'écart du chemin de la bande. Les contrôles réguliers portent sur le système hydraulique, les têtes de cerclage et le convoyeur, conformément au manuel d'utilisation de la machine.
FAQ technique
Q : Pourquoi la compaction est-elle importante pour le transport de marchandises ? R : Une bobine comprimée est plus dense, elle occupe donc un volume moindre et se déplace moins pendant le transport qu'une bobine non comprimée.
Q : Feuillard PET ou acier ? R : Le PET est résistant à la tension et inoxydable. Ses extrémités sont soudées par friction, ce qui le rend adapté à l’exportation et aux transports en milieu humide. Choisissez le feuillard conforme aux normes en vigueur pour chaque projet.
Q : Le nombre de sangles peut-il varier ? R : Oui. La position et le nombre de sangles sont enregistrés par produit : deux sangles sur les bobines légères destinées au marché intérieur, davantage sur les paquets destinés à l’exportation, le nombre étant confirmé pour chaque projet.
Q : La compression endommagera-t-elle le fil ? R : La force du piston est réglée en fonction de la nuance du fil, de sorte que les barres tendres sont compactées sans être écrasées.
Q : Quelles sont les tailles de bobines prises en charge ? R : Le compacteur et le plateau tournant sont dimensionnés en fonction du poids, du diamètre extérieur et de la largeur de votre bobine pour chaque projet.
Suivant
- Envoyez-nous un courriel à info@fhopepack.com en précisant les dimensions de vos bobines, les qualités de vos fils et vos itinéraires d'exportation.
- Nous envoyons une proposition de ligne de compactage et de cerclage ainsi qu'un plan d'aménagement sous 48 heures.
- Nous organisons une visite des lieux pour confirmer les services et la surface au sol.
Lecture connexe
- Machine d'emballage de bobines de fil avec mouvement de la station d'emballage
- Conditionnement en bobines : fonctionnement et applications
- Machine d'empilage de bobines
- Gammes de machines d'emballage FHOPE
Sources et normes
- ISO 12100:2010 — Sécurité des machines. Principes généraux de conception, d'évaluation des risques et de réduction des risques
- EN 415-10:2014 — Sécurité des machines d'emballage. Exigences générales
- EN ISO 13849-1:2023 — Sécurité des machines. Parties des systèmes de commande relatives à la sécurité
- Vidéo de démonstration du bobinage de fil FHOPE et du feuillard PET. Présentation à titre de démonstration générale ; plage de bobinage, compression et disposition du feuillard confirmées pour chaque projet.
Dernière mise à jour : 10/10/2026