Résumé : Un applicateur automatique de film protecteur pour profilés aluminium recouvre les faces fonctionnelles exposées de chaque profilé extrudé d'un film protecteur ou d'un ruban adhésif, directement en aval de la ligne d'extrusion et de finition. La longueur du profilé est contrôlée en temps réel dès son entrée, permettant à la tête de découpe volante de prédécouper le film protecteur aux dimensions exactes du profilé grâce à une commande par servomoteur synchronisée [données constructeur]. La machine conditionne 10 à 12 pièces par minute pour des profilés standard de 6 m, maintenant ainsi une cadence de production continue et supprimant un opérateur de découpe manuelle à temps plein [données constructeur].
Table des Matières
- Ce que fait la machine, dans l'ordre
- Temps d'un cycle
- Fonctionnement de l'applicateur de film
- Spécifications de l'applicateur de film pour profilés en aluminium
- Contrôle du takt
- Liste de contrôle pour la sélection d'un applicateur de film
- Commandes et sécurité
- FAQ technique
- Suivant
- Lecture connexe
- Références
Ce que fait la machine, dans l'ordre
L'applicateur de film automatique traite les profils via une séquence cinématique unique et répétable conçue pour éviter les éraflures de surface lors de la manipulation et du transport :
- Alimentation. Le profilé en aluminium nu avance du convoyeur à rouleaux motorisés en amont vers les rouleaux de guidage d'alimentation de la machine.
- Saisir et alimenter. Une unité d'entraînement pneumatique supérieure serre le profil contre des rouleaux de base entraînés, le faisant avancer de manière positive au-delà des distributeurs de film multi-têtes.
- Film pré-découpé. Des capteurs optiques et rotatifs lisent le bord d'attaque du profil, permettant au dispositif de découpe de film intégré de prédécouper le ruban ou le film à la longueur de profil exacte sous contrôle de positionnement servo.
- Appliquer. Des rouleaux de pression en polyuréthane spécialement profilés pressent le film adhésif uniformément sur les faces du profil cible sans poches d'air emprisonnées ni cisaillement de surface.
- Séparé. Un rouleau servo d'accélération en sortie fait avancer le profil entièrement recouvert à une vitesse de ligne différentielle, le séparant proprement des queues de film et le déplaçant vers l'étape de décharge.
Cette séquence continue se répète automatiquement profil par profil, les sections enveloppées s'accumulant en aval sur la table d'accumulation pour le regroupement par lots.
Temps d'un cycle
| Etape | Durée indicative |
|---|---|
| Saisie manuelle d'un profil | environ 6 s |
| Profils sur le convoyeur à rouleaux | environ 30 s |
| Profils dirigés vers le flux de sortie | environ 27 s |
Ces données de transit sur convoyeur représentent le flux de matière typique sur l'ensemble de la configuration d'alimentation/d'évacuation. Les vitesses de cycle de chaque machine sont indiquées pour chaque profil passant devant les têtes d'application, les paramètres de la ligne étant vérifiés et finalisés en fonction des contraintes d'implantation du client lors de l'établissement du devis.
Fonctionnement de l'applicateur de film
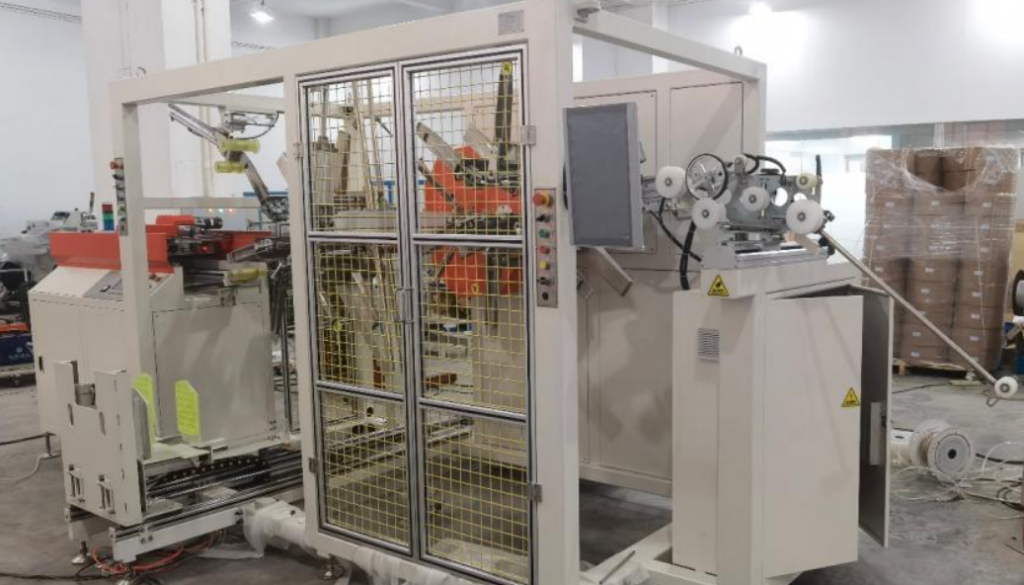
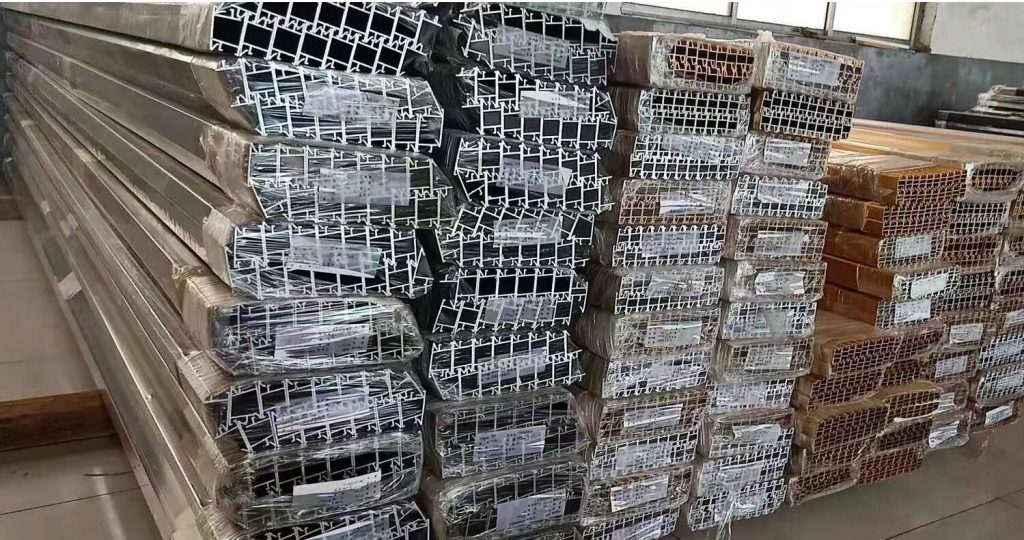
La protection de surface après extrusion, refroidissement et étirage est une étape cruciale pour préserver les profilés en aluminium brut, anodisés ou thermolaqués des abrasions liées au transport. Les méthodes de collage classiques nécessitent deux opérateurs : un opérateur dédié positionne les profilés en continu à l’entrée, tandis qu’un second, en aval, découpe manuellement le film adhésif entre les pièces. Cet applicateur automatisé mécanise les fonctions d’alimentation, de collage, de découpe et d’espacement, permettant ainsi de gagner un opérateur à temps plein [évaluation du fabricant].
Constituant une mise à niveau technique directe des équipements d'encollage de film existants, cette machine offre une plage dimensionnelle de section transversale plus large et une cadence de production nettement supérieure [données constructeur]. Un dispositif d'entraînement par pression assure une traction aérienne constante, permettant le déplacement fluide de profils de géométrie variable devant plusieurs applicateurs de ruban simultanément. À l'entrée de la pièce, le système de découpe automatisé vérifie la longueur du profil et prédécoupe le film protecteur aux dimensions voulues. Une fois appliqué, un système d'accélération servo-motorisé en sortie tire le profil vers l'avant, créant le dégagement nécessaire avant son acheminement sur la table de déchargement.
| Partie | Ce qu'il fait |
|---|---|
| Convoyeur à rouleaux d'alimentation | Transporte les profilés nus depuis le stockage des extrusions jusqu'au guide d'entrée de l'applicateur |
| Dispositif d'entraînement à pression | Maintient fermement la géométrie du profil contre les rouleaux d'entraînement pour éviter tout glissement. |
| appareil de découpe de film | Mesure la longueur du profil à la volée et prédécoupe le film par servocommande |
| Applicateurs de film | Applique et lisse un film ou un ruban adhésif de surface sur les faces profilées sélectionnées. |
| Entraînement de sortie servo | Accélère les profils enroulés pour créer des espaces de séparation à la sortie |
| Convoyeur de sortie et table de collecte | Collecte les profils finalisés pour le regroupement par lots et l'emballage ultérieurs |
Les profils passent automatiquement du convoyeur de sortie motorisé à la table de collecte passive. En supprimant le poste de découpe manuelle en aval, la ligne garantit une adhérence optimale des bords tout en réduisant l'exposition de l'opérateur aux lames exposées.
Spécifications de l'applicateur de film pour profilés en aluminium
Le boîtier mécanique et électrique est compatible avec les filières d'extrusion standard et les dimensions d'emballage industriel. La machine est fabriquée selon les procédures de qualité ISO 9001, est entièrement conforme aux normes CE et bénéficie d'une garantie industrielle de 2 ans [évaluation du fabricant].
| applicateur de film | Spécifications |
|---|---|
| taille de la machine | 3,500 × 800 × 1,500 mm (L × l × H) |
| Longueur du profil | 3,000 à 7,500 mm |
| Largeur du profil | 10 à 200 mm |
| Hauteur du profil | 10 à 150 mm |
| Vitesse d'emballage | 10 à 12 pièces par minute pour des profils de 6 m |
| Pouvoir total | 6.75kW |
| Matériau de couverture | film ou ruban protecteur |
| Durée du film | Prédécoupé à la longueur du profil mesuré |
Contrôle du takt
L'adéquation entre l'emballage post-extrusion et le débit d'extrusion est essentielle pour éviter les goulots d'étranglement en production :
- Sortie de la ligne cible : 600 profils de 6 m de longueur par heure.
- Temps de cycle de la ligne :
3,600 ÷ 600 = 6 spar profil. - Capacité de l'applicateur : Une cadence de 10 à 12 pièces par minute permet d'obtenir un cycle effectif de 5 à 6 secondes par pièce.
En configuration de base, l'applicateur s'adapte à la vitesse de la ligne de production. À la vitesse minimale nominale de 10 pièces par minute (cycle de 6.0 s), l'unité fonctionne sans aucune marge de temps de cycle. Lorsque la cadence d'extrusion dépasse 600 pièces par heure ou que les intervalles de chargement manuel fluctuent, notre équipe d'ingénierie intègre un convoyeur tampon d'accumulation intermédiaire à l'entrée, garantissant ainsi une alimentation continue et évitant les interruptions de la ligne.
Liste de contrôle pour la sélection d'un applicateur de film
- Longueur du profil, de 3 000 à 7 500 mm.
- Largeur et hauteur du profil, contre 10 à 200 mm et 10 à 150 mm.
- Des visages à couvrir, et du film ou du ruban adhésif pour chaque visage.
- Profils par heure, contre 10 à 12 pièces par minute.
- Espace prévu pour le convoyeur d'alimentation, le convoyeur de sortie et la table de rassemblement.
Commandes et sécurité
L'alimentation manuelle à l'entrée de la machine expose les opérateurs à proximité des rouleaux pinceurs motorisés et du système de pressage vertical. La conception visant à éliminer les points de pincement et les risques de morsure est essentielle au respect des normes de sécurité de l'installation. Des dispositifs de verrouillage mécaniques périmétriques et une protection fixe du tunnel d'entrée garantissent une alimentation fluide des profilés depuis le convoyeur motorisé, sans que les mains aient à pénétrer dans la zone d'entraînement.
Avant de dégager les bourrages de profilés, de réapprovisionner les rouleaux de ruban/film ou d'ouvrir les portes d'accès périphériques, les opérateurs doivent respecter les protocoles de consignation/déconsignation (LOTO) normalisés afin d'isoler toutes les sources d'énergie cinétiques et pneumatiques. Le coupeur à lame volante et les servomoteurs de sortie restent hors tension via des relais de sécurité redondants jusqu'à ce que tous les panneaux d'accès pour la maintenance soient verrouillés et réinitialisés.
Les équipements exportés vers les marchés européens et mondiaux respectent strictement les directives d'évaluation des risques ISO 12100 et la norme de sécurité EN 415-10 régissant les machines d'emballage, établissant l'intégrité des interverrouillages, l'architecture d'arrêt d'urgence et les dégagements de protection.
FAQ technique
Q : Quelles sont les dimensions de profils compatibles avec l’applicateur ? R : Le châssis standard accepte des profils de 3 000 à 7 500 mm de longueur, de 10 à 200 mm de largeur et de 10 à 150 mm de hauteur. Cette plage dimensionnelle offre une plus grande flexibilité d’utilisation que les anciens équipements d’application de ruban adhésif monoformat [norme du fabricant].
Q : À quelle vitesse se remplit-il ? R : L'applicateur fonctionne à une vitesse nominale de 10 à 12 pièces par minute pour les profilés en aluminium standard de 6 m [valeur nominale du fabricant].
Q : Comment la découpe du film est-elle effectuée ? R : Un capteur de longueur automatique analyse le profil à son entrée dans le châssis, permettant ainsi à la découpeuse de prédécouper le ruban ou le film aux dimensions exactes grâce à une commande servo en boucle fermée [valeur nominale du fabricant]. Un servomoteur différentiel en aval accélère ensuite le profil enroulé pour garantir une séparation nette des pièces sans déchirer le support du film.
Suivant
Nous concevons et livrons un applicateur de film pour profilés en aluminium grâce à un processus d'intégration rigoureux en trois étapes :
- Soumettez votre plan d'aménagement ainsi que des dessins détaillés en coupe transversale du profil (CAO/PDF), les longueurs, les faces de rubanage désignées et les objectifs de production de la ligne à info@fhopepack.com.
- Recevez une proposition sous 48 heures, y compris des schémas d'implantation de machines sur mesure, la configuration de la tête d'application de ruban et des calculs de vitesse de ligne vérifiés.
- Réservez une visite du site avec notre équipe d'ingénieurs pour inspecter les transitions de la ligne d'extrusion, l'espace disponible pour l'accumulation d'entrée/sortie et les interfaces de protection d'entrée.
Lecture connexe
- Applicateur automatique de film pour profilés en aluminium
- machine à rubaner les profilés automatique
- Ligne d'emballage de profilés en aluminium
Références
- Spécifications de la machine : page produit de l'applicateur de profilés en aluminium
- Durées de cycle : durées de ligne indicatives, confirmées sur devis
- Machine en action : notre vidéo sur YouTube
- Portée des normes : ISO 12100: 2010, EN 415-10: 2014
- Référence de la méthode manuelle : machine à rubaner les profilés automatique
Dernière mise à jour : 05/10/2026