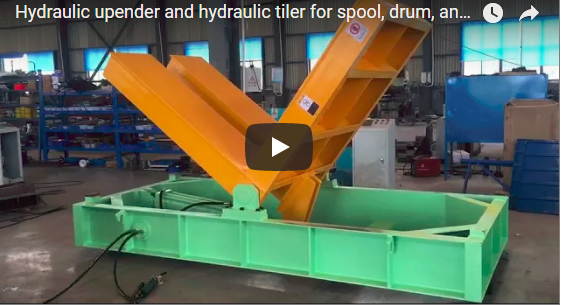
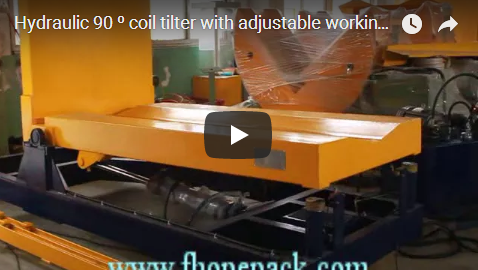
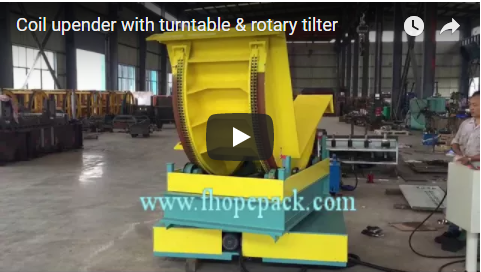
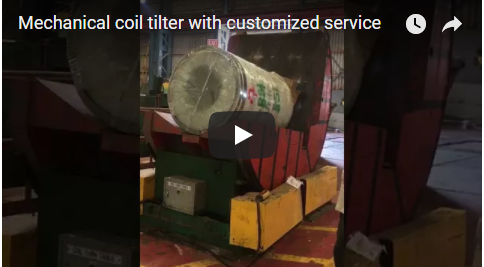
Resumen: Los sistemas automatizados de volteo de bobinas convierten las bobinas de metal pesado de posición horizontal a vertical mediante motores de engranajes de precisión y controladores lógicos programables. Las instalaciones implementan estas máquinas de volteo para eliminar los riesgos asociados al montaje manual, estabilizar las secuencias de alimentación de la línea de producción y maximizar la densidad del espacio en el almacén mediante configuraciones de almacenamiento estandarizadas, desde la vista hasta la pared.
¿Por qué las bobinas de acero sufren daños en los bordes durante el transporte? ¿Cómo pueden las instalaciones eliminar los riesgos asociados a la inclinación manual sin interrumpir los ciclos de producción? ¿Qué mecanismo de rotación garantiza un almacenamiento uniforme alineando el borde con la pared en líneas de alto rendimiento?
🛠️ Problema 1
Los sistemas automatizados de volteo de bobinas eliminan las peligrosas maniobras manuales al asegurar las bobinas pesadas en plataformas mecánicas fijas antes de que comience la rotación. Este enfoque evita que el personal se encuentre en zonas de riesgo y que se requiera el uso de grúas aéreas, lo que reduce significativamente las lesiones por aplastamiento y la tensión ergonómica, a la vez que estabiliza la continuidad del flujo de trabajo en las plantas de producción con mayor actividad.
Las acerías y los centros de distribución suelen mover bobinas de metal de entre diez y quince toneladas utilizando eslingas, grilletes y grúas puente. Este método manual obliga al personal a trabajar en zonas de riesgo al levantar cargas por encima de la cabeza. La consiguiente tensión ergonómica se correlaciona con mayores índices de accidentes y un aumento de las reclamaciones de indemnización laboral en entornos de fabricación pesada.
Punto clave: Los volteadores de bobinas automatizados reemplazan el aparejo con grúas mediante plataformas mecánicas fijas que aseguran la carga antes de iniciar la rotación. Estas máquinas funcionan independientemente de la disponibilidad de grúas puente, lo que reduce la dependencia de infraestructuras logísticas compartidas.
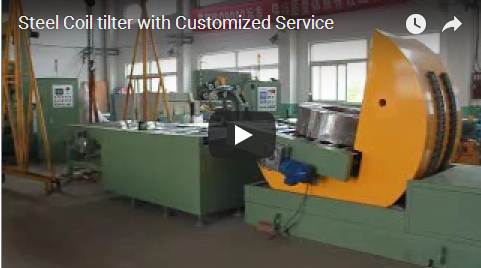
Los modelos comerciales estándar utilizan un sistema de accionamiento con motorreductor para ejecutar secuencias de inclinación controladas de noventa grados. La arquitectura de control se basa en controladores lógicos programables (ordenadores de control automatizados que secuencian los movimientos del motor) junto con paneles de interfaz hombre-máquina (pantallas táctiles para el operador que monitorizan los sensores de posición). Los operadores inician el ciclo mediante estaciones colgantes o mandos a distancia, lo que mantiene al personal fuera del perímetro de seguridad designado. El bastidor de acero soldado distribuye las cargas dinámicas de manera uniforme sobre la base de la máquina, lo que evita la flexión estructural al manipular varillas de alambre densas o bobinas metálicas de gran resistencia.
-
El izamiento manual con grúa suele requerir de tres a cuatro operarios por cada movimiento de bobina.
-
Los equipos de enderezamiento automatizados generalmente reducen la plantilla a un técnico certificado por estación, aunque el número exacto de empleados depende de la distribución de las instalaciones y de las especificaciones del proveedor.
-
Las pinzas mecánicas fijas eliminan el deslizamiento de la eslinga durante la fase inicial de inclinación en condiciones normales de funcionamiento.
Las instalaciones deben dirigir todas las bobinas horizontales entrantes a través de un sistema de inclinación automatizado antes de su procesamiento o paletización. Esta transición estandariza la orientación de la carga, lo que se ajusta a las investigaciones sobre seguridad laboral relativas al izaje repetitivo de cargas pesadas y al uso de grúas puente. Verifique siempre las clasificaciones de seguridad, las configuraciones de enclavamiento y los protocolos de parada de emergencia con la documentación específica del fabricante antes de la puesta en marcha. Confirme los tiempos de ciclo con su proveedor de equipos para garantizar la compatibilidad con las velocidades de línea existentes.
🏗️ Problema 2
Los mecanismos de inclinación de precisión mantienen una alineación angular constante durante la rotación, lo que evita atascos en el procesamiento posterior y protege los costosos bordes de las bobinas de deformaciones costosas. Las unidades industriales estándar utilizan sistemas de retroalimentación de circuito cerrado para verificar el posicionamiento de la carga antes de que se active el equipo de alimentación, lo que garantiza una alineación fiable del husillo en diferentes velocidades de producción.
Los equipos de procesamiento, como desenrolladores, cortadoras y niveladoras, requieren que las bobinas estén en una orientación vertical específica. Cuando los operarios posicionan manualmente las bobinas con gatos hidráulicos o accesorios para montacargas, las desviaciones angulares suelen superar los dos grados. Esta desalineación obliga a la maquinaria posterior a compensar mediante esfuerzos mecánicos, lo que acelera el desgaste de los cojinetes y aumenta la frecuencia del mantenimiento.
Punto clave: Los mecanismos de inclinación de precisión mantienen tolerancias angulares dentro de un grado durante todo el ciclo de rotación, lo que garantiza una alineación constante del husillo para los equipos de alimentación automatizados.
Los volteadores giratorios típicos incorporan superficies de contacto antideslizantes con recubrimientos de polímero de alta fricción para asegurar los bordes de la bobina durante el movimiento. La máquina utiliza un sistema de control de posición de circuito cerrado que detiene la rotación si el desplazamiento de la carga supera los umbrales predefinidos. Los operadores observan la retroalimentación de par en tiempo real en el panel HMI, lo que evita el apriete excesivo en configuraciones de bobina compactas. Su robusta construcción de acero absorbe las vibraciones sin transmitirlas a los rieles transportadores o estantes de almacenamiento adyacentes.
-
Los modelos estándar suelen mantener una precisión angular de ±0.5° a plena capacidad nominal, aunque las tolerancias exactas varían según el fabricante y el peso de la carga.
-
Las almohadillas antideslizantes generalmente proporcionan coeficientes de agarre superiores a 0.8 contra superficies metálicas oxidadas, dependiendo de los materiales específicos de la almohadilla y las condiciones de la superficie de la bobina.
-
Los enclavamientos programables impiden el arranque de la máquina hasta que el centro de carga se alinea con el eje de rotación, una característica estándar en la mayoría de las unidades comerciales.
Los equipos de ingeniería deben especificar equipos con retroalimentación de posición de circuito cerrado al integrar máquinas de torneado en líneas de envasado automatizadas. Esta configuración elimina las conjeturas durante los cambios de orientación y mantiene una geometría de alimentación uniforme para las herramientas de procesamiento posteriores. Según los datos del proveedor, los equipos de compras deben verificar los materiales de las almohadillas de agarre con respecto a los recubrimientos específicos de las bobinas para evitar marcas en la superficie de las bobinas delicadas de aluminio o galvanizadas.
🔗 Relacionado : Explora más soluciones
📈 Problema 3
La conversión del almacenamiento horizontal de bobinas a configuraciones verticales de montaje a pared suele reducir la superficie de almacén necesaria entre un treinta y un cuarenta por ciento por carga estándar. Esta optimización del espacio permite a las instalaciones maximizar la capacidad cúbica existente sin ampliar la superficie construida, lo que reduce directamente los gastos de alquiler a largo plazo y las distancias de transporte interno.
Las instalaciones que almacenan bobinas de metal exclusivamente en posición vertical requieren pasillos amplios para el acceso de montacargas y el espacio libre para grúas. Esta limitación de diseño obliga a los almacenes a ampliar sus dimensiones o alquilar capacidad adicional fuera de las instalaciones, lo que repercute directamente en los gastos generales. Cambiar la orientación del almacenamiento optimiza el espacio cúbico vertical sin modificar las columnas estructurales ni la altura de los techos existentes.
Punto clave: El apilamiento vertical de bobinas desde el ojo hasta la pared reduce la superficie necesaria en aproximadamente un cuarenta por ciento por cada carga de diez toneladas, manteniendo al mismo tiempo las tolerancias de apilamiento seguras para los sistemas de estanterías de almacén estándar.
Los equipos de volteo automatizados facilitan cambios de orientación rápidos que permiten protocolos de gestión de inventario dinámicos. Las máquinas de volteo típicas realizan transiciones horizontales a verticales en ciclos de entre ocho y doce segundos en condiciones normales de funcionamiento, aunque la velocidad real depende del peso de la bobina y las especificaciones del accionamiento. Los operarios pueden configurar topes angulares programables a cuarenta y cinco, sesenta o noventa grados, según los requisitos del procesamiento posterior. La robusta estructura soporta secuencias repetidas de carga y descarga sin necesidad de plantillas de realineación entre ciclos.
-
El almacenamiento vertical suele reducir los requisitos de ancho de pasillo de los cuatro metros estándar a dos metros y medio, según los radios de giro habituales de las carretillas elevadoras.
-
Los topes angulares programables permiten una rápida reconfiguración para diferentes diámetros y pesos de bobina, lo que agiliza los procedimientos de cambio en múltiples líneas de productos.
-
La eficiencia del ciclo generalmente mejora la velocidad de recuperación al eliminar los cuellos de botella en la programación de grúas, y los estudios de caso de las instalaciones informan una rotación de inventario hasta un veinte por ciento más rápida.
Los responsables de logística deben implementar estaciones de volteo automatizadas cerca de los muelles de recepción o las entradas de procesamiento principales. Esta ubicación minimiza la distancia de transporte interno y estandariza la orientación del almacenamiento en múltiples líneas de productos. Los planificadores de almacén deben verificar la altura libre del techo y la capacidad de carga de las estanterías antes de convertir el inventario horizontal existente a configuraciones verticales. Confirme la estabilidad del apilamiento con su equipo de ingeniería estructural cuando se superen los límites de peso estándar para palés.
🛡️ Directrices de Adquisición y Verificación
La selección estratégica de equipos requiere que la capacidad nominal, las especificaciones de accionamiento y los sistemas de seguridad coincidan con la infraestructura verificada de la planta antes de finalizar los pedidos de compra. Este enfoque sistemático evita costosos retrasos en la integración, garantiza el cumplimiento de las normas laborales locales y asegura la fiabilidad operativa a largo plazo en diversos entornos de producción.
-
Verifique que la capacidad nominal coincida con el peso máximo de la bobina más el factor de carga dinámica (normalmente 1.25 veces la capacidad estática, aunque los multiplicadores exactos dependen de las normas de ingeniería del fabricante).
-
Confirme que el tipo de sistema de accionamiento sea compatible con la infraestructura eléctrica de la instalación y las capacidades de mantenimiento para evitar tiempos de inactividad inesperados o actualizaciones eléctricas.
-
Validar la compatibilidad del lenguaje de programación del controlador lógico programable y de la interfaz hombre-máquina con las redes de control existentes para una integración perfecta.
-
Compruebe que el material de la superficie antideslizante sea compatible con los recubrimientos específicos de la bobina para evitar marcas durante la rotación, ya que las formulaciones de las almohadillas varían significativamente entre los diferentes proveedores.
-
Evalúe los puntos de integración de los enclavamientos de seguridad para los circuitos de parada de emergencia y los requisitos de protección perimetral, consultando siempre la documentación del fabricante antes de la instalación.
-
Revise las especificaciones del tiempo de ciclo comparándolas con los objetivos de programación de producción máxima y los patrones de turnos, utilizando datos de rendimiento del proveedor en lugar de estimaciones genéricas.
-
Confirmar las normas de soldadura de la estructura y los requisitos de anclaje de la placa base para zonas sísmicas o entornos de alta vibración, a fin de garantizar la estabilidad a largo plazo.
🔗 Ver también : Equipos relacionados
🛡️ Nota de conformidad : Este equipo está diseñado para cumplir con los requisitos ISO y CE. Verifique las certificaciones específicas con el fabricante antes de adquirirlo.
⚙️ Preguntas frecuentes
¿Cómo elimina el enderezamiento automatizado los riesgos del aparejo manual? Los sistemas automatizados aseguran las bobinas pesadas en plataformas mecánicas fijas antes de que comience la rotación, lo que elimina la necesidad de personal para operar grúas aéreas y evitar zonas de riesgo. Esto elimina el deslizamiento de las eslingas y reduce la tensión ergonómica, lo que disminuye directamente la tasa de incidentes y las reclamaciones de indemnización laboral en entornos de fabricación pesada.
¿Qué previene la desalineación angular y el daño en los bordes durante el torneado? Los mecanismos de inclinación de precisión utilizan sistemas de retroalimentación de circuito cerrado para verificar el posicionamiento de la carga antes de que se active el equipo de alimentación. Las unidades industriales estándar mantienen una alineación constante del husillo dentro de las tolerancias típicas, lo que evita atascos en el procesamiento posterior y protege los costosos bordes de las bobinas de deformaciones costosas.
¿Cómo mejoran las configuraciones de almacenamiento vertical la eficiencia del almacén? La conversión de bobinas horizontales a apilamiento vertical, desde el ojo hasta la pared, reduce la superficie necesaria entre un treinta y un cuarenta por ciento por carga estándar. Esta optimización espacial maximiza la capacidad cúbica existente sin ampliar la superficie construida, lo que reduce directamente los gastos de alquiler a largo plazo y las distancias de transporte interno, según los informes operativos de las instalaciones.