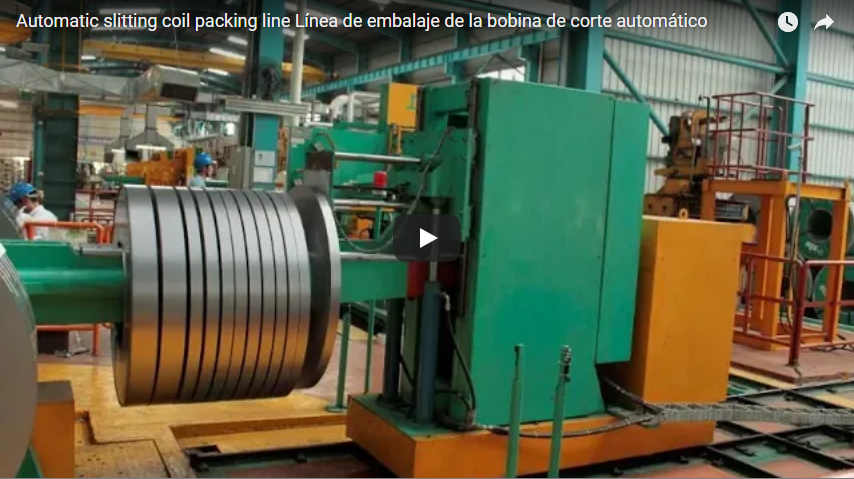
Resumen ejecutivo: Las bobinas de corte estrecho presentan bordes cortados con precisión y sin protección, lo que las hace excepcionalmente susceptibles a deformaciones, hendiduras y daños por efecto telescópico durante el izaje con grúas convencionales o las transferencias manuales con gancho. Una línea automatizada sincronizada, que mantiene las bobinas en transportadores de rodillos de precisión desde el descenso y el centrado hasta el prensado axial, el enrollado orbital y el apilamiento automatizado, elimina los puntos críticos de riesgo de contacto con los bordes. Esta revisión técnica detalla la secuencia funcional de la línea de empaquetado de bobinas de corte FHOPE, los cálculos dinámicos del peso de la bobina, la normativa de seguridad CE/OSHA y una matriz de especificaciones probada en campo para la adquisición de la línea.
[Vídeo incrustado]
Descripción general del proceso técnico
La línea de envasado automatizada integra la manipulación de materiales, el descenso a 90°, el transporte motorizado mediante rodillos y el embalaje a través del orificio central en un sistema de transferencia programable unificado.
[Slitter Recoiler / Turnstile]
              │ (Eye-Horizontal)
              ▼
[90° Hydraulic Downender] ───► [Centering & Infeed Conveyor] (Eye-Vertical)
                                               │
                                               ▼
[Palletizing / Stacking Station] ◄─── [Through-the-Eye Wrapping Station]
Las bobinas cortadas se originan en posición horizontal en el torniquete de la cortadora. El sistema hidráulico de descenso recoge las bobinas, ya sean individuales o apiladas, y las reorienta 90° hasta colocarlas en posición vertical sobre una cinta transportadora de rodillos de alta resistencia.
Una vez indexado en la estación de empaquetado:
- Los rodillos de centrado alinean el orificio de la bobina con el eje del anillo orbital.
- Unos brazos estabilizadores neumáticos/hidráulicos situados en la parte superior descienden sobre la superficie de la bobina para evitar el deslizamiento o la rotación de la tira interna.
- La lanzadera giratoria se desplaza a través del diámetro interior (DI) para aplicar la película preestirada o el papel protector.
- La bobina sellada descarga aguas abajo hacia zonas intermedias de almacenamiento temporal, apilamiento automatizado o flejado.
Cómo funciona la línea
El sistema mantiene un soporte físico continuo debajo de cada bobina desde su llegada hasta su descarga final, eliminando los izamientos intermedios con grúa, el roce de los ganchos en C y el contacto de las horquillas de las carretillas elevadoras.
Flujo de producción paso a paso
| Paso | Máquina de operación | Parámetros técnicos |
|---|---|---|
| Reducción y entrada | El sistema de inclinación hidráulica traslada la bobina desde el mandril horizontal al eje vertical (con el ojo hacia arriba) sobre los rodillos motorizados. | Ciclo de inclinación de 90°: 15–25 s; desaceleración hidráulica con parada suave. |
| Transporte por rodillos | Los rodillos revestidos de poliuretano guían las bobinas de alimentación hacia las estaciones posteriores. | Velocidad variable controlada por inversor: 6–18 m/min. |
| Centrado y sujeción | Los rodillos de centrado neumáticos bilaterales alinean el orificio de la bobina; el sistema de sujeción vertical estabiliza los bordes de la tira. | Fuerza de sujeción ajustable: de 2.0 a 15.0 kN en función del grosor de la bobina. |
| Envoltura orbital | El mecanismo de lanzadera anular dispensa la película estirable/VCI a través del núcleo de la bobina mientras esta gira sobre los rodillos de accionamiento. | Velocidad de rotación del anillo: 40–100 RPM; relación de solapamiento ajustable: 30%–70%. |
| Salida y apilamiento | Las bobinas envueltas se indexan al torniquete, al elevador de tijera o al apilador magnético/de vacío de recogida y colocación. | Integración automatizada de almacenamiento temporal y flejado de palés. |
Características clave del diseño mecánico
- Soporte de rodillos continuoElimina las tensiones concentradas en el borde. Las bobinas se apoyan completamente sobre su cara de corte lateral plana, distribuyendo el peso bruto sobre varios rodillos transportadores.
- Restricción vertical controladaEl mecanismo de sujeción vertical incorpora rodillos de contacto de poliuretano de giro libre que no dejan marcas. Aplica una precarga axial suficiente para evitar la deformación y el estiramiento de la tira sin generar marcas en la superficie.
- Integración modular de la alimentación: Se conecta directamente con los torniquetes de salida de corte maestro, las barreras móviles o los carros automatizados para bobinas (AGV/RGV).
¿Por qué es importante la transferencia por rodillos para bobinas cortadas?
Las bobinas ranuradas presentan desafíos distintos en el manejo de materiales en comparación con las bobinas maestras de ancho completo:
- Márgenes expuestos y sin recubrimientoEl corte longitudinal expone los bordes de acero al carbono desnudos, sin galvanizar o en bruto, que se corroen rápidamente sin la protección VCI.
- Enclavamiento de rebabas y sensibilidad a las muescasLas rebabas de cizallamiento microscópicas pueden engancharse en las superficies adyacentes. Las cargas puntuales mecánicas provocan deformación plástica localizada, lo que altera las tolerancias dimensionales de los troqueles de estampado automatizados.
- Inestabilidad de la relación de aspecto (anchos estrechos)Las bobinas estrechas (ancho < 60 mm) transportadas horizontalmente son propensas a volcarse. Transportar las bobinas con la parte superior hacia arriba sobre rodillos de alta resistencia evita por completo que se vuelquen.
Conventional Sling Transfer (High Stress)        Roller Bed Transfer (Distributed)
           ▼ [Crane Hook]
         /   \                                    [Eye-to-Sky Coils]
       /       \                                  ═══╤═════════╤═══
     │◄ Edge Stress Concentration (Dent Risk)       O    O    O    O (Driven Rollers)
     └───[Coil]───┘                              Distributed Surface Support
Para aplicaciones de acabado de alta calidad, como paneles expuestos en automóviles, acero inoxidable pulido (acabados BA/2B) o aluminio pre-pintado, los rodillos de acero están equipados con manguitos de caucho vulcanizado o poliuretano de 90 Shore A para eliminar la fricción por contacto y la acumulación de zinc/micropartículas.
Cálculo del peso de la bobina ranurada
El cálculo preciso de la masa determina la potencia de accionamiento de la cinta transportadora, el grosor de la pared del rodillo, el dimensionamiento hidráulico del sistema de descenso y la tensión del anillo de envoltura.
Fórmula de dimensionamiento
Volume (m³) = [π ÷ 4 × (OD² − ID²)] × Width
Weight (kg) = Volume × Material Density (ρ)
Lugar:
OD= Diámetro exterior (m)ID= Diámetro interior / Diámetro del núcleo (m)Width= Ancho de la ranura de la tira (m)ρ(Acero al carbono) = 7,850 kg/m³ (Acero inoxidable: 7,930 kg/m³; Aluminio: 2,710 kg/m³)
Ejemplo de cálculo de ingeniería
| Parámetro | Valor de métrica | Equivalente imperial |
|---|---|---|
| Diámetro exterior (DE) | 1,000 milímetros (1.00 metros) | 39.37 plg |
| Diámetro interior (DI) | 508 milímetros (0.508 metros) | 20.00 plg |
| Ancho de la tira (W) | 150 milímetros (0.150 metros) | 5.91 plg |
| Volumen neto | ~0.0874 m³ | ~3.086 pies³ |
| Densidad del acero (ρ) | 7,850 kg/m³ | 0.2836 lb / in³ |
| Masa de bobina calculada | ~ 686.2 kg | ~ 1,512.8 lbs |
Nota operativa: Las tiras más estrechas disminuyen la carga útil de una sola bobina, pero aumentan sustancialmente la frecuencia del ciclo de procesamiento (ciclos/hora), lo que requiere índices de aceleración más altos (dv/dt) en accionamientos de inversores de cintas transportadoras.
Especificaciones técnicas
| Parámetro | Sobre industrial estándar | Opción de servicio pesado |
|---|---|---|
| Diámetro exterior de la bobina (OD) | 600 – 1,600 mm | 800 – 2,000 mm |
| Diámetro interior de la bobina (ID) | Estándar de 508 mm / 610 mm | 405 mm / 508 mm / 610 mm / 760 mm |
| Rango de ancho de ranura | 20 – 500 mm | 30 – 800 mm |
| Peso máximo de la bobina | Hasta 3,000 kg | Hasta 10,000 kg |
| Velocidad del transportador | 6–18 m/min (controlado por VFD) | 4-12 m/min |
| Especificaciones del rodillo | Ø89–133 mm, recubierto de PU (5–10 mm de espesor) | Acero macizo con funda elastomérica de ingeniería |
| Relación de superposición de envoltura | 20%–80% (programable mediante HMI) | 20% -80% |
| Velocidad del anillo de la lanzadera | Hasta 100 RPM | Hasta 80 RPM |
| Medios de consumo | Film estirable (PE), papel VCI, cinta de PP tejida | Película compuesta intercalada / película de alta barrera |
| Presión del sistema hidráulico | 10–14 MPa (para el elemento descendente) | Control proporcional de 16 MPa |
Controles de seguridad y normas internacionales
La manipulación de bobinas de acero de varias toneladas con maquinaria automatizada de rotación y transporte requiere el estricto cumplimiento de las normas internacionales de seguridad de la maquinaria:
- Vigilancia perimetral y cortinas de luz: Rejillas de luz de seguridad óptica (Categoría 4, SIL 3 por EN ISO 13849-1) permanecen en silencio durante el transporte automatizado de palés, pero se activan instantáneamente ante la intrusión del operador.
- Protección contra el contrapeso hidráulicoLos cilindros de descenso incorporan válvulas de retención (anticaída) de montaje directo y con tuberías rígidas, accionadas por piloto, para evitar el colapso de la cuna basculante durante caídas repentinas de presión hidráulica.
- Bloqueo/Etiquetado (LOTO): Los bloqueos de aislamiento de energía centralizados cumplen con OSHA 29 CFR 1910.147 Para motores primarios neumáticos, hidráulicos y eléctricos.
- Cumplimiento de las normas armonizadas: El diseño de la línea completa se adhiere a ISO 12100, (Evaluación y reducción de riesgos) y EN 415-10 (Seguridad de la maquinaria de envasado modular e integrada).
Beneficios de producción
| Beneficio de ingeniería | Implementación técnica | Resultado operativo |
|---|---|---|
| Desgaste de bordes cero | Las camas de rodillos de poliuretano sustituyen a las pinzas de elevación manuales. | Las reclamaciones de clientes por desechos y defectos superficiales disminuyen en más del 95 %. |
| Consolidación laboral | Transporte, embalaje e indexación coordinados por PLC. | El personal operativo se ha reducido a un único técnico de vigilancia. |
| Embalaje de borde hermético | Envoltura orbital preestirable a través del ojo de la bobina | Tensión uniforme y prevención de la corrosión (sello VCI) |
| Se eliminaron los riesgos de caídas. | La transferencia controlada mediante elevación ocular elimina las cargas suspendidas por la grúa. | Mejora significativa en la seguridad en el taller y en los índices de incidentes de OSHA. |
Lista de verificación para la selección de adquisiciones e ingeniería
Evalúe los siguientes parámetros operativos antes de la especificación final de la línea:
- Envolvente dimensional de la bobina: Diámetro exterior mínimo/máximo, diámetro interior y ancho de corte (verificar para bobinas estrechas <50 mm que requieren centros de rodillos transportadores ajustados).
- Masa máxima y promedio de la bobina: Determina el tamaño del accionamiento del transportador, el diámetro del eje y el diámetro interior del cilindro hidráulico.
- Restricciones del acabado superficial: Especifique recubrimientos de poliuretano (PU) de 85–95 Shore A para materiales pulidos, galvanizados o recubiertos.
- Tiempo de ciclo de empaquetado de Target: Objetivo de bobinas por hora (normalmente de 30 a 90 segundos por ciclo de empaquetado de una sola bobina).
- Especificación del material de protección: Película estirable de una sola capa, papel VCI de doble capa + película, o tarjetas circulares de protección de bordes.
- Requisitos de sujeción: Flejado manual o automatizado aguas abajo (flejado radial a través del ojo frente a flejado circunferencial externo).
- Protocolo de apilamiento y paletización: Disposición de los palés, altura total de apilamiento permitida y requisitos de inserción de espaciadores.
- Infraestructura de las instalaciones: Red eléctrica de la planta (
380V/480V, 3-Phase, 50/60Hz), suministro de aire comprimido (0.6–0.8 MPa), y capacidad de carga de la losa del piso (kN/m²).
Próximos Pasos
Para configurar una línea automatizada de empaquetado de bobinas cortadas:
- Auditoría de parámetros: Recopile las dimensiones de las bobinas de su instalación (diámetro exterior mínimo/máximo, diámetro interior, ancho, peso) y la velocidad de ciclo de la línea objetivo.
- Propuesta de diseño y concepto: Envíe su sobre operativo a info@fhopepack.com Para una propuesta completa de diseño en 2D/3D, simulación de tiempos de ciclo y lista de materiales de la estación, entregadas en un plazo de 48 horas.
- Revisión de viabilidad de ingeniería: Realizar una validación del diseño, ya sea in situ o virtual, para revisar las interfaces de la planta de producción, las conexiones de servicios públicos y la ergonomía de la producción antes de la aprobación final de la fabricación.
Lectura relacionada
- Sistemas de líneas de empaquetado automático de bobinas
- Vídeo: Sistema de embalaje de bobinas de acero cortadas
- Vídeo: Línea automatizada de empaquetado de bobinas cortadas para centros de servicio
Fuentes y referencias de la industria
- Datos de ingeniería de equipos: Archivos técnicos de ingeniería de FHOPE
- Densidades y formulaciones mecánicas del acero al carbono: Tablas de referencia de ingeniería estándar ASTM/EN
- Norma de seguridad para maquinaria: ISO 12100:2010 Seguridad de la maquinaria: principios generales para el diseño
- Norma de seguridad para maquinaria de envasado: EN 415-10:2014 Seguridad de las máquinas de envasado
- Referencia de vídeo: YouTube – Línea de embalaje para volteo, manipulación y envoltura de bobinas de acero cortadas
Última revisión: octubre de 2026