Resumen ejecutivo: Las líneas de corte de bobinas de alta velocidad producen tiras de acero estrechas a velocidades que el empaquetado posterior, fuera de línea, a menudo no logra igualar. Esta guía de ingeniería detalla la integración de un sistema de descenso con torniquete de 90°, una envolvedora orbital de film estirable y un apilador de pórtico automatizado conectados por transportadores de amortiguación de rodillos motorizados dinámicos. Al desacoplar los tiempos de ciclo del rebobinador de la cortadora de las paradas periódicas de empaquetado (como los cambios de rollo de film estirable, la reposición de bobinas de flejado y la descarga de pilas), los amortiguadores de transportadores eliminan el tiempo de inactividad de la cortadora. A continuación, desglosamos los cálculos de capacidad de los amortiguadores, las transiciones cinemáticas entre estaciones, las reglas de selección y el cumplimiento de las normas de seguridad internacionales.
¿Por qué son importantes las zonas de amortiguación entre estaciones?
En el procesamiento continuo de metales, el cabezal de corte y el mandril de rebobinado representan una inversión de capital significativa. La detención de la cortadora debido a un cuello de botella en el empaquetado posterior genera marcas de calor, arañazos por liberación de tensión y pérdidas drásticas en la eficiencia general del equipo (OEE). La integración de zonas de amortiguación con transportadores motorizados entre el elevador/descendedor, la envolvedora orbital y el apilador de pórtico resuelve directamente este problema.
- Absorción de paradas intermitentesLas tareas de mantenimiento rutinarias, los cambios de bobina de película (2-4 minutos) y la recarga del dispensador de flejado se realizan íntegramente dentro de la cola sin que se produzcan paradas en la línea de corte.
- Ciclo de estaciones asíncronoCada celda automatizada ejecuta operaciones basadas en sensores ópticos en lugar de un ciclo mecánico rígido. El mecanismo de descenso se inclina, el envolvedor gira y el apilador de portal recoge de forma independiente.
- Descarga continua del rebobinador de la cortadora: Las bobinas ranuradas abandonan el brazo del torniquete de retroceso sin demora, lo que permite que la grúa o el carro portabobinas se preparen para el siguiente cambio de bobina maestra.
- Reducción del desgaste dinámicoLa eliminación del funcionamiento continuo de arranque y parada protege los variadores de velocidad de los motores de CA, los reductores de engranajes y las cadenas de rodillos pesadas de las cargas de fatiga alternas.
Sin una capacidad de amortiguación calculada, cualquier microparada en la línea se propaga inmediatamente aguas arriba, obligando a los operarios de la cortadora a detener las cuchillas o a cortar bobinas cortas.
[Slitter Recoil Turnstile]
          │ (Eye-Horizontal Bore)
          ▼
[90° Hydraulic Downender]
          │ (Eye-to-Sky Orientation)
          ▼
┌─────────────────────────────────┐
│ Buffer Zone 1: Infeed Powered   │ <── Absorbs Downender-to-Wrapper Delta
│ Polyurethane Rollers (VFD)      │
└─────────────────────────────────┘
          │
          ▼
[Eye-Through Orbital Ring Wrapper]
          │
          ▼
┌─────────────────────────────────┐
│ Buffer Zone 2: Intermediate     │ <── Absorbs Film Change / Inspection Time
│ Centering Roller Queue          │
└─────────────────────────────────┘
          │
          ▼
[Gantry Stacking & Palletizing]
          │
          ▼
[Discharge Staged Pallet Conveyor]
Cómo funciona la línea
| Estación | Subsistema mecánico principal | Función y cinemática |
|---|---|---|
| Descenso / Inclinación | Silla de montar basculante hidráulica de 90° sobre base giratoria | Retira las bobinas del brazo del torniquete (horizontal) y las inclina 90° hasta el orificio vertical (hacia el cielo) sobre rodillos motorizados. |
| Transportador de búfer de entrada | Mesa de rodillos de alta resistencia con variador de frecuencia (VFD) | El sistema coloca varias bobinas de forma secuencial; los rodillos revestidos de poliuretano evitan la deformación de los bordes de la tira. |
| Envoltura orbital que permite ver a través de los ojos | Anillo giratorio de guía vertical con carro para película | Abre los espacios entre los rodillos; el anillo de la lanzadera orbita a través del orificio central de la bobina, aplicando una película estirable helicoidal bajo tensión controlada. |
| Acumulador intermedio | Transportador de acumulación zonificado accionado por sensores | Proporciona un sistema de cola entre el embalaje y el paletizado; adapta la alta velocidad del ciclo de embalaje a la velocidad del ciclo de apilado. |
| Apilamiento mediante pórtico aéreo | Pinza mecánica de tijera tipo pórtico o pinza magnética/de vacío. | Se desplaza a lo largo de los ejes XZ, se centra sobre la bobina envuelta, la recoge y la coloca en paletas de madera hasta alcanzar los límites de altura de carga. |
El proceso comienza en la salida del torniquete. El mecanismo hidráulico de descenso sujeta la bobina a través de su orificio horizontal, la gira 90° y la coloca sobre la cinta transportadora motorizada con la vista hacia arriba.
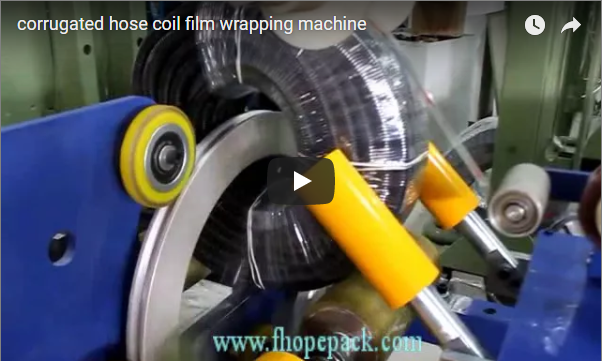
A continuación, la bobina entra en la envolvedora orbital con orificio pasante. Una mesa de rodillos dividida especializada sostiene y hace girar la bobina alrededor de su eje vertical, mientras que un anillo orbital motorizado impulsa el dispensador de película a través del orificio. Esto encapsula la pared exterior, las caras laterales y el orificio interior con película estirable de LLDPE/VCI superpuesta.
Una vez envuelta, la bobina avanza a lo largo del amortiguador secundario hasta el apilador de pórtico, que organiza las unidades en pilas de palés ordenadas, listas para el flejado, el flejado final o el almacenamiento automatizado.
Cálculo de la longitud del búfer
El dimensionamiento del búfer de la cinta transportadora determina si una línea de envasado logra desacoplar las paradas posteriores del corte anterior. La longitud acumulada debe dar cabida a todas las bobinas entrantes generadas durante la duración máxima de intervención de un solo operario.
Fórmula de dimensionamiento del núcleo
N_buffer = ceil( (T_stop / T_slitter) × S_f )
L_buffer = N_buffer × (OD_max + C_gap)- N_buffer: Número mínimo de posiciones de almacenamiento intermedio requeridas.
- T_stop: Tiempo máximo de interrupción prevista en la red descendente (minutos).
- Cortador de T: Intervalo de tiempo del ciclo entre las bobinas que salen de la cortadora (minutos/bobina).
- S_f: Factor de margen de seguridad (normalmente de 1.15 a 1.20 para tener en cuenta los retrasos en la aceleración/desaceleración de la cinta transportadora).
- OD_máx: Diámetro exterior máximo de la bobina (mm).
- C_gap: Espacio físico mínimo que mantienen los sensores fotoeléctricos entre las bobinas (normalmente entre 200 y 300 mm).
Ejemplo práctico de ingeniería
| Parámetro | Calificación | Valor de referencia | Monitoreadas |
|---|---|---|---|
| Tasa de salida de retroceso de la cortadora | 1 / Cortador de T | 1.0 (1 bobina cada 60 segundos) | bobinas/min |
| Parada máxima aguas abajo (cambio de película) | T_stop | 5.0 | min |
| Factor de seguridad de ingeniería | S_f | 1.2 | adimensional |
| Capacidad de almacenamiento calculada | N_buffer | techo((5.0 / 1.0) × 1.2) = 6 | bobinas |
| Diámetro exterior máximo de la bobina | OD_máx | 1,250 | mm |
| Espacio libre del sensor | C_gap | 250 | mm |
| Longitud de paso por posición de la bobina | L_pitch | OD_max + C_gap = 1,500 | mm |
| Longitud total efectiva del transportador amortiguador | L_buffer | 6 × 1,500 = 9,000 | mm |
Cuando las limitaciones de la distribución del espacio impiden un recorrido lineal de la cinta transportadora de 9.0 metros, los ingenieros implementan desviadores de plataforma giratoria motorizados de 90° o mesas acumuladoras de rodillos multihilo paralelas para mantener un número idéntico de bobinas de amortiguación dentro de un espacio reducido.
Lo que establecemos por línea
Las configuraciones de embalaje estándar no pueden manejar todos los calibres de bobina ni todas las velocidades de línea. Los parámetros de la máquina se configuran sistemáticamente según las variables operativas:
| Subsistema de máquina | Configuración ajustable / Variable de hardware | Determinante de ingeniería |
|---|---|---|
| Amortiguadores de cintas transportadoras | Longitud, paso de los rodillos, potencia de accionamiento (kW) y velocidad del variador de frecuencia (6–18 m/min) | Velocidad del ciclo de corte, tolerancia máxima de parada y ancho/masa de la tira de bobina. |
| Downender | Diámetro del cilindro hidráulico, válvula de contrapeso hidráulica, geometría del sillín | Peso máximo de la bobina (1,000–10,000 kg), ancho de la tira (20–500 mm) y diámetro interior/exterior de la bobina. |
| Envolvedora rotativa | Relación de preestiramiento (150%–250%), RPM del anillo (30–80 RPM), solapamiento de la película (20%–70%) | Especificaciones de la barrera contra la humedad, riesgos de corrosión en el transporte marítimo (integración de VCI) y requisitos de rendimiento. |
| Apilador de pórtico | Carga útil del pórtico, carrera del elevador, tipo de herramienta (mordazas de tijera de diámetro interior frente a mordazas de diámetro exterior perimetrales) | Límite de peso de la pila (normalmente entre 3,000 y 5,000 kg por palé), superficie que ocupa el palé y límite de altura de la pila. |
| Unidad de flejado radial | Número de flejes radiales de PET/Acero que pasan por el ojo (2, 3 o 4 bandas) | Integridad estructural frente al telescopismo axial durante el transporte de larga distancia. |
Lista de verificación de selección
Antes de solicitar planos técnicos de ingeniería formales, asegúrese de que los parámetros de sus instalaciones estén documentados según los siguientes criterios operativos:
- Envolvente dimensional de la bobina: Diámetro exterior mínimo y máximo (OD), diámetro interior (ID), ancho de la tira y rango de peso de cada bobina.
- Ciclo de salida aguas arriba: Número máximo de bobinas por hora que salen del rebobinador del cabezal de corte.
- Duración sin conexión prevista: Tiempo máximo de interrupción en la fase posterior del proceso (cambio manual de rollos de película, reposición de flejes, aplicación de etiquetas).
- Superficie disponibleLongitud total del edificio, anchura, altura del gancho del techo y espacio libre para la grúa aérea.
- Especificaciones del material de embalaje: Ancho de la película estirable (100–250 mm), espesor en micras (20–35 µm), necesidad de papel VCI o envoltura de HDPE tejido.
- Requisitos de sujeción: Determinación de si las bobinas requieren flejado radial de metal desnudo a través del ojo antes de ser enrolladas.
- Configuración de paletización: Tamaños de palets de madera, altura de apilamiento objetivo (incluyendo el patín/bandeja) y colocación manual frente a automática de los patines de madera.
- Directivas reglamentarias: Requisitos de cumplimiento para las normativas locales de la planta (marcado CE, fabricación de paneles UL/CSA, protecciones de seguridad OSHA).
Arquitectura de seguridad y cumplimiento normativo
Las bobinas de acero pesadas en movimiento presentan graves riesgos de atrapamiento y aplastamiento. Las líneas de envasado requieren un estricto cumplimiento de los protocolos de seguridad internacionales:
- Separación de peligros: El sistema de descenso hidráulico, la envoltura anular orbital y el apilador de pórtico deben estar aislados detrás de paneles perimetrales de acero entrelazados de 2,000 mm que cumplan con la norma ISO 14120.
- Protección ópticaLas cortinas de luz (Tipo 4, Nivel de rendimiento d/e según ISO 13849-1) supervisan las zonas de entrada y salida del búfer. La interrupción del haz detiene instantáneamente los accionamientos de los equipos motorizados.
- Estado de energía cero (LOTO)Las válvulas de descarga de aire individuales (neumáticas) y los pasadores de bloqueo mecánicos en los brazos basculantes hidráulicos garantizan una capacidad de bloqueo/etiquetado verificada según las directrices de OSHA 1910.147.
- Normas técnicas aplicables:
- ISO 12100:2010: Seguridad de la maquinaria — Principios generales de diseño — Evaluación y reducción de riesgos.
- EN 415-10: 2014: Seguridad de las máquinas de envasado — Parte 10: Requisitos generales y líneas de envasado integradas.
- EN 60204-1: Equipos eléctricos de máquinas.
Preguntas frecuentes sobre ingeniería
P: ¿Por qué se colocan los transportadores de rodillos amortiguadores antes y después de la envolvedora? R: La colocación de amortiguadores a ambos lados de la envolvedora orbital divide la línea en tres zonas operativas independientes: volteo, envoltura y apilamiento. Si el apilador espera un cambio de palé, la envolvedora sigue funcionando. Si la envolvedora se detiene para cambiar la película, el transportador descendente continúa descargando la cortadora.
P: ¿Cómo evita la cinta transportadora rayar las envolturas exteriores? R: Los rodillos son de acero mecanizado con precisión y recubiertos con poliuretano (PU) de pared gruesa o caucho vulcanizado de alta densidad. El arranque y la parada de la cinta transportadora se controlan mediante perfiles de aceleración en forma de S con variador de frecuencia (VFD) para eliminar el deslizamiento y las marcas de fricción.
P: ¿El sistema admite bobinas ranuradas tanto en posición horizontal como con la bobina hacia arriba? R: Las bobinas ranuradas salen de la rebobinadora con su orificio en posición horizontal sobre un eje o torniquete. El mecanismo de descenso las inclina 90° hasta la posición con la bobina hacia arriba, que es el estándar internacional para el transporte en rodillos planos, el embalaje con la bobina hacia arriba y el apilamiento estable en palés.
P: ¿Qué herramientas utiliza el apilador de pórtico para levantar las bobinas envueltas sin dañar la película? R: El apilador emplea zapatas de tijera de expansión interna lisas con revestimiento de poliuretano o ventosas de vacío de contacto superficial. Esto sujeta la bobina firmemente sin perforar las capas de película plástica protectora.
P: ¿Se pueden integrar estas secciones de amortiguación en las líneas de corte existentes? R: Sí. Siempre que la longitud del piso lo permita, se pueden instalar transportadores de rodillos motorizados modulares entre un descargador existente y las estaciones de flejado o paletizado posteriores mediante comunicaciones de bus de campo estándar (Profinet, Ethernet/IP).
P: ¿Qué garantiza que las bobinas permanezcan centradas en los transportadores de rodillos? R: Los brazos guía laterales neumáticos autocentrantes o los segmentos de rodillos en forma de V alinean automáticamente las bobinas a lo largo del eje central del transportador antes de que entren en las estaciones de envoltura y apilamiento.
Próximo Paso
Nuestro departamento de ingeniería desarrolla diseños personalizados y análisis de tiempos de ciclo para líneas de corte y empaquetado en tres sencillos pasos:
- Envía tu diseño y parámetros: Envíe por correo electrónico el plano de distribución de su fábrica, las dimensiones de la bobina (DI/DE/Ancho/Peso) y las tasas de producción de la cortadora a info@fhopepack.com.
- Reciba el concepto de ingeniería en 48 horas.Entregamos una propuesta detallada de diseño en 3D, cálculos formales de capacidad de almacenamiento y un diagrama completo de tiempos de ciclo.
- Revisión del sitio y la interfazNuestros ingenieros de proyecto colaboran directamente con su equipo para alinear las alturas de las cintas transportadoras, los ejes centrales de los torniquetes, las interfaces eléctricas y los enclavamientos de seguridad con la configuración de su cortadora.
Lectura relacionada
- Inclinación de bobina ranurada, envoltura con ojo pasante y línea de apilamiento
- Estrategias de ingeniería para líneas de empaquetado de bobinas de acero estrechas
- Sistemas automáticos de pórtico para apilamiento y paletizado de bobinas de acero
- Especificaciones técnicas de la línea de empaquetado de bobinas cortadas — Directorio de productos
Fuentes
- Documentación técnica: Grupo de Investigación de Maquinaria y Automatización de Envases de FHOPE.
- Referencia de vídeo: Demostración de la línea totalmente automatizada de FHOPE para la manipulación, el embalaje y el apilamiento de bobinas cortadas..
- Directivas de seguridad: ISO 12100:2010 (Evaluación de riesgos para la seguridad de la maquinaria); EN 415-10: 2014 (Requisitos de seguridad para máquinas de envasado).
- Fórmulas cinemáticas: Manual técnico de FHOPE sobre manipulación de bobinas industriales y cálculos de almacenamiento continuo.
Última revisión: 27/10/2026