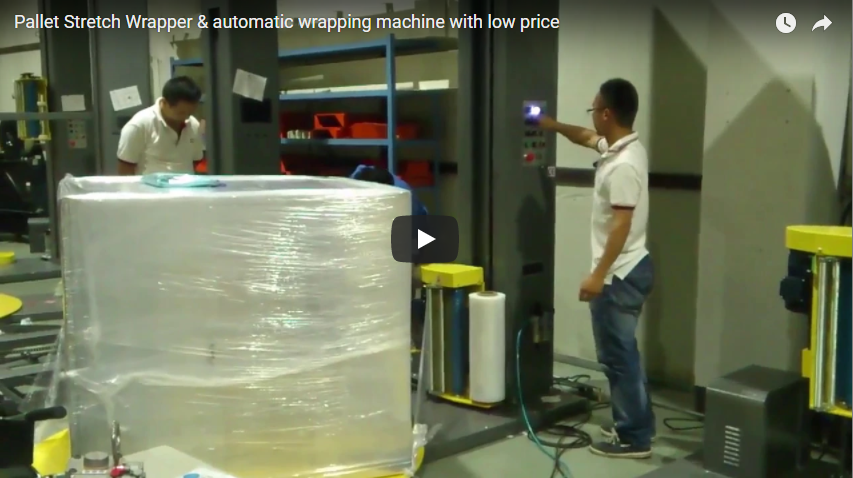
Resumen ejecutivo: Una envolvedora automática de brazo giratorio asegura las cargas paletizadas mediante un carro de film motorizado que orbita alrededor de una carga completamente estacionaria a velocidades de entre 20 y 35 RPM. A diferencia de las máquinas de plataforma giratoria convencionales, esta arquitectura orbital elimina por completo las fuerzas centrífugas sobre los productos paletizados, lo que la convierte en el estándar de la industria para cargas altas, ultraligeras, inestables o extra pesadas que superen los 2,000 kg. Con carros de preestiramiento de doble rodillo motorizados (hasta un 300 % de elongación), detección automática de altura mediante fotocélula, mecanismos neumáticos de sujeción y corte de film y protección perimetral conforme a la norma EN 415-6, estas envolvedoras proporcionan una fuerza de contención repetible, evitando el vuelco del producto, el aplastamiento de los bordes y el desperdicio de film en líneas de envasado continuas de alta velocidad.
Cómo funcionan las envolvedoras con brazo giratorio
Una envolvedora de film estirable con brazo giratorio funciona según un principio de embalaje estructuralmente desacoplado: la carga del palé permanece completamente inmóvil en el suelo o en una cinta transportadora de rodillos de entrada, mientras que un brazo voladizo superior equilibrado hace girar el carro de suministro de film horizontalmente alrededor del perímetro de la carga. Esto elimina directamente las limitaciones mecánicas y físicas de las envolvedoras de plataforma giratoria, que deben hacer girar toda la masa de la carga.
El ciclo de envoltura se basa en dos ejes de movimiento sincronizados:
- Rotación orbital (plano horizontal): El brazo estructural de acero superior es accionado por una corona dentada o correa dentada de alta resistencia a través de un variador de frecuencia (VFD) o un servomotor de CA, lo que hace girar el rollo de película a velocidades orbitales controladas de 20 a 35 RPM.
- Desplazamiento vertical (eje Z): El carro motorizado de la película asciende y desciende a lo largo de una columna guía estructural de precisión situada dentro o junto al brazo a velocidades lineales ajustables (normalmente de 2 a 6 m/min), creando un patrón de envoltura helicoidal superpuesto adaptado al perfil de carga.
Cuando el sistema de bloqueo de la cinta transportadora confirma que el palé está centrado, una abrazadera neumática sujeta el extremo de la película y el brazo comienza a girar. Tras 3 a 6 vueltas inferiores que fijan la carga a la base del palé, el carro se eleva con una superposición de película regulada hasta la parte superior detectada, realiza vueltas de refuerzo programadas y desciende. A continuación, una cuchilla integrada de hilo caliente o dentada corta la película y un brazo de limpieza presiona el extremo para lograr un sellado perfecto.
Los parámetros operativos clave incluyen:
- Velocidad de rotación del brazo: 20–35 RPM, totalmente ajustable mediante rampas en S de aceleración/desaceleración.
- Velocidad de desplazamiento del carro vertical: 2–6 m/min, programable para solapamiento variable de la película (20–60%)
- Número de vueltas de refuerzo: 3–6 envolturas superiores y 3–6 envolturas inferiores, configurables de forma independiente a través de HMI.
- Preestiramiento de película en polvo: Rodillos dobles accionados eléctricamente que proporcionan una elongación del 200-300% antes de la descarga de la película.
- Detección automática de carga: Fotocélulas retrorreflectantes polarizadas o sensores ultrasónicos que se adaptan a perfiles irregulares y películas estirables oscuras o transparentes.
Inestabilidad de carga y tensión centrífuga
La fuerza centrífuga es la tensión lateral hacia afuera que se ejerce sobre una masa giratoria. En los envoltorios de platos giratorios convencionales que giran a 12-15 RPM, esta aceleración lateral se define mediante la cinemática física:
F_c = m × ω² × r
(dónde m es la masa del producto, ω es la velocidad angular y r es la distancia desde el centro de rotación del palé).
Cuando se hacen girar palés pesados, con el centro de gravedad demasiado alto o apilados de forma poco compacta sobre una plataforma giratoria, esta aceleración lateral provoca desplazamientos del centro de gravedad, aplastamiento de las esquinas de las cajas, desalineación de las columnas o vuelco catastrófico de la carga.
Las envolvedoras de brazo giratorio eliminan este riesgo al mantener el palé en un estado estático durante todo el ciclo de envoltura. Porque ω_pallet = 0Sobre los productos no actúa ninguna fuerza centrífuga. La tensión de la película se contrarresta dinámicamente mediante el carro orbital, en lugar de ser resistida por la inercia del palé.
Este enfoque estático es esencial para:
- Cargas altas y delgadasArtículos con un centro de gravedad elevado (por ejemplo, latas vacías apiladas, botellas de PET para bebidas, paneles aislantes)
- Cajas extremadamente ligerasLos productos de baja masa se desprenden fácilmente por la resistencia del aire rotacional y el impulso centrífugo.
- Mercancías ultrapesadas o de forma irregular: Piezas de maquinaria pesada, bloques de motor o cemento ensacado que superen la capacidad de carga mecánica de las plataformas giratorias tradicionales.
- Palets de distribución con SKU mixtosUnidades logísticas con distribución de peso asimétrica y entrelazado desigual de cajas.
Optimización de la película y preestiramiento
La fuerza de contención —la presión de compresión que mantiene un palé intacto— depende del estiramiento controlado de la película, no de la fuerza de tracción del carro. Las envolvedoras de brazo giratorio utilizan carros de preestiramiento de doble rodillo motorizados para estirar la película antes del contacto con la carga.
Dentro del carro, dos rodillos de poliuretano están conectados mediante una relación de engranajes fija o servoaccionamientos duales, con el rodillo de salida girando más rápido que el de entrada. Con un preestiramiento estándar del 200 %, 1 metro de película sin estirar se extiende hasta 3 metros de banda útil; los carros de alto rendimiento alcanzan entre el 250 % y el 300 % sin rasgarse.
El preestiramiento realinea las cadenas de polietileno lineal de baja densidad (LLDPE) a lo largo del eje de estiramiento, lo que aumenta la resistencia a la tracción y reduce la relajación posterior a la aplicación (fluencia), de modo que la película se mantiene tensa durante el transporte por carretera o en contenedores que dura varios días.
Entre los aspectos clave a considerar para la selección de películas se incluyen:
- Calibre/espesor de la películaCalibre 50–70 (12.7–17.8 µm) para películas fundidas de alto rendimiento; calibre 80–100+ para carga afilada, irregular o propensa a perforaciones.
- Tipo de extrusión de película: LLDPE fundido para claridad óptica, desenrollado silencioso y preestiramiento uniforme; película soplada para resistencia al desgarro y perforación bidireccional.
- Propiedades adhesivas y aditivas: El adhesivo de una sola cara evita que los palets se peguen entre sí durante la carga; los concentrados inhibidores de rayos UV protegen los productos contra la exposición al aire libre.
Detección automática de la altura de carga
En almacenes mixtos, la altura de los palés varía entre ciclos consecutivos. Los mecanismos de detección de altura instalados en el carro orbital eliminan la necesidad de intervención manual.
Las configuraciones estándar utilizan un sensor óptico retrorreflectante polarizado que detecta el borde superior de la carga, ignorando el envoltorio retráctil reflectante y la iluminación ambiental del almacén. Para instalaciones que manipulan vidrio transparente, contenedores de plástico translúcido o contenedores abiertos, se utilizan sensores ultrasónicos de tiempo de vuelo (ToF) o medidores de distancia láser para evitar falsas alarmas.
A medida que el carro asciende más allá de la capa superior, el PLC aplica un retardo de envoltura programable (normalmente de 20 a 100 mm) que forma un labio de película protectora que fija la capa superior de cartón al núcleo del palé.
Principales ventajas operativas:
- Elimina el envoltorio inferior.: Garantiza que las cargas altas reciban suficiente contención hasta la capa superior.
- Evita el exceso de envoltura.: Evita desplazamientos improductivos y desperdicio de película en cargas cortas.
- Flujo lineal continuo: Se adapta instantáneamente a secuencias aleatorias de palés en alimentaciones continuas de cintas transportadoras.
- Estabiliza la fuerza de contenciónMantiene porcentajes de superposición de envoltura idénticos en alturas variables.
Diagnóstico y mantenimiento del sistema
Las envolvedoras industriales de brazo giratorio funcionan de forma continua en entornos de producción automatizados. Las arquitecturas PLC avanzadas (por ejemplo, Siemens S7-1500 o Rockwell ControlLogix) proporcionan rutinas de diagnóstico integradas para maximizar la Eficiencia General del Equipo (OEE).
Los sistemas de monitoreo estándar incluyen:
- Monitoreo de la entrega de películasLos sensores ópticos de deslizamiento y las celdas de carga rastrean los eventos de rotura de la película y el agotamiento del rodillo, iniciando una desaceleración controlada del brazo antes de que se produzcan daños en el producto.
- Control de par y accionamiento rotativoEl seguimiento continuo del consumo de corriente en el motorreductor del brazo principal indica desgaste en los cojinetes mecánicos o bloqueo de la caja de engranajes.
- Diagnóstico del conjunto del anillo colectorLos anillos colectores de aleación de oro o de escobillas de carbón de alta durabilidad dirigen la alimentación multifásica y las señales Ethernet/de seguridad al brazo giratorio, con registro de fallos en tiempo real.
- enclavamientos de protección de máquinas: Los circuitos de seguridad de doble canal supervisan las puertas de seguridad interconectadas, las cortinas fotoeléctricas y los circuitos de parada de emergencia, de conformidad con la norma ISO 13849-1 (Categoría 4 / PL e).
Programas de mantenimiento preventivo:
- Diariamente (en cada turno): Retire los filamentos sueltos de la película de los rodillos de preestiramiento, compruebe los interruptores de seguridad de detención de caídas del carro e inspeccione visualmente los sensores ópticos.
- NoticiasInspeccione las correas de transmisión del brazo principal o la alineación de los engranajes; limpie las lentes del sensor óptico con toallitas sin pelusa.
- MensualLimpie los rodillos de preestiramiento con alcohol isopropílico para eliminar el adhesivo acumulado; lubrique los cojinetes del anillo de giro principal y las cadenas de elevación del carro vertical.
- TrimestralInspeccione el desgaste de las escobillas de carbón del anillo colector y la tensión de las mismas; verifique las distancias de frenado del motor y los tiempos de respuesta de la cortina de luz de seguridad.
Comparación: Brazo giratorio vs. Envolvedoras de plato giratorio
| Característica/Métrica | Envolvedora de brazo giratorio | Envoltorio para plato giratorio |
|---|---|---|
| Cinemática de palés | Estacionario (a nivel del suelo o con cinta transportadora fija) | Mesa giratoria (10–15 RPM) |
| Esfuerzo de carga centrífuga | Cero (ω_pallet = 0) |
Sustancial (F_c = m × ω² × r) |
| Capacidad de peso del palé | Prácticamente ilimitada (limitada únicamente por la capacidad del suelo/cinta transportadora). | Limitado por el cojinete de giro (normalmente 1,500–2,500 kg máximo) |
| Velocidad de rendimiento | 30–70+ Palés por Hora (PPH) | 20–40 palés por hora (PPH) |
| Huella estructural | Requiere un espacio libre de barrido orbital completo (aprox. 4,000 × 4,000 mm). | Plataforma compacta (aprox. 2,500 × 1,800 mm) |
| Integración de la alimentación de la cinta transportadora | Se adapta perfectamente a transportadores continuos de cadena portacables o de rodillos motorizados. | Requiere frenos de plataforma giratoria, secciones elevadoras o carros de transporte. |
| Alcance de la protección de seguridad | Valla perimetral física completamente cerrada con cortinas de seguridad que amortiguan el ruido. | Cortinas de luz o esteras de presión junto a la plataforma giratoria |
| Inversión de capital | Mayor gasto de capital inicial | Menor inversión inicial en equipos |
La principal diferencia de ingeniería radica en el desacoplamiento estructural del peso de la carga respecto al movimiento de la máquina: las envolvedoras de plataforma giratoria soportan y hacen girar todo el peso del palé sobre un cojinete mecánico, mientras que las máquinas de brazo giratorio envuelven un palé aislado y estacionario que descansa completamente sobre el suelo de la fábrica o sobre los raíles estructurales de la cinta transportadora.
Lista de verificación de selección
Al especificar una envolvedora de film estirable de brazo giratorio para una línea de envasado automatizada, verifique las siguientes variables mecánicas y operativas:
- Huellas de cargaDimensiones (L × A × H) y espacio libre diagonal máximo a través del radio de barrido del brazo.
- Rango de peso de los palés: Peso mínimo (verificando la estabilidad bajo tensión de la película) hasta los límites máximos de carga del transportador
- Rendimiento requerido: Palés objetivo por hora (PPH) para ajustar la velocidad del brazo (RPM) y los tiempos de indexación de la cinta transportadora.
- Especificación de la película: Calibre de la película, ancho del rollo (500 mm frente a 750 mm), diámetro del rollo y relación de preestiramiento requerida (200–300%)
- Integración de sistemas neumáticos y abrazaderas: 0.6–0.8 MPa de aire seco y lubricado de la planta para sujeción, corte y limpieza de películas.
- Cumplimiento de estándares de seguridad: Directivas de seguridad regionales ISO 12100, ISO 13849-1 y EN 415-6
- Huella de las instalacionesEspacio libre vertical del mástil por debajo de las vigas del edificio y espacio libre horizontal del perímetro para el acceso de mantenimiento.
Próximo Paso
Para configurar y dimensionar una celda de envasado con brazo giratorio para su línea:
- Dinámica de carga de auditoría: Registrar los pesos mínimos y máximos de los palés, la altura máxima, los patrones de apilamiento de las cajas y la fuerza de contención objetivo.
- Calcular el tiempo de ciclo de la línea: Divida el volumen máximo de producción entre 60 para verificar los ciclos requeridos por hora.
- Solicitar un plano de distribución: Proporcione el plano CAD de sus instalaciones para confirmar las zonas de barrido de los brazos, las alturas de transferencia de las cintas transportadoras y las vallas de seguridad entrelazadas.
- Rendimiento de la película de prueba: Evaluar la película estirable actual bajo un preestiramiento dinámico del 250% para establecer un punto de referencia del consumo de película por unidad.