Resumen ejecutivo Diseñada para líneas de envasado de bebidas de alta velocidad, esta envolvedora automática de film estirable con plataforma giratoria se integra directamente con los transportadores de rodillos de la fábrica para ofrecer la unitarización de palets al final de la línea sin personal. El sistema utiliza un carro de preestiramiento motorizado de relación variable con regulación de tensión de circuito cerrado, fundamental para estabilizar los paquetes de botellas envueltos en film estirable, ligeros, inestables y deformables, sin causar aplastamiento de la carga. El solapamiento se rige mecánicamente por la velocidad angular de la plataforma giratoria y el desplazamiento vertical del carro: a 12 RPM y una elevación del carro de 2.9 m/min, la película avanza 242 mm por revolución. Si bien una película nominal de 500 mm produce un solapamiento teórico del 51.6 %, el cuello de preestiramiento calibrado de fábrica proporciona un solapamiento efectivo de aproximadamente el 42.4 % (178 mm), lo que garantiza la integridad estructural bajo condiciones de tránsito dinámicas rigurosas.
Por qué los palets para botellas son diferentes
Los envases de bebidas paletizados, en particular las botellas de PET y las latas de aluminio agrupadas en film retráctil de polietileno, presentan desafíos de ingeniería únicos en comparación con el embalaje en cajas de cartón corrugado rígido.
En esta instalación en línea, la envolvedora automática de plataforma giratoria se conecta directamente con las líneas de acumulación anteriores y las cintas transportadoras de transferencia de palets posteriores. La cinta transportadora de rodillos motorizada de entrada transfiere el palet inestable a la plataforma giratoria. Una vez completado y verificado el proceso de envoltura, la plataforma giratoria se alinea con el vector de descarga y transporta el palet unitizado a la línea de salida.
+------------------------+      +-------------------------------+      +-------------------------+
|  Upstream Accumulation | ---> | Turntable Wrapper with Power  | ---> |   Discharge Conveyor    |
|   Roller Conveyor Line |      | Rollers (Pneumatic Lock Pin)  |      |   to Warehouse/Shipping |
+------------------------+      +-------------------------------+      +-------------------------+
Los paquetes de botellas son inherentemente pesados en la parte superior y generan bajos coeficientes de fricción entre capas. Los paquetes múltiples descansan completamente sobre las tapas corona y los perfiles de cuello redondeados de la capa inferior, lo que resulta en un contacto superficial mínimo. Bajo una tensión de película inadecuada o una aceleración rotacional abrupta:
- Desplazamiento de corte centrífugo: La aceleración angular excesiva (dω/dt) ejerce fuerzas laterales que pueden provocar que los niveles superiores no restringidos se deslicen fuera de la interfaz de la capa.
- Aplastamiento del paquete vs. desenvuelto sin apretarLa alta tensión sin preestiramiento aplasta las esquinas de las botellas y deforma los paquetes retráctiles. Una fuerza de contención insuficiente permite que las cargas de los palés se aplasten durante el transporte.
- Desacoplamiento de la base de maderaSi las capas inferiores no están firmemente ancladas a los rieles de la paleta, toda la carga útil puede desprenderse de la plataforma de la paleta durante el frenado o las curvas en el almacén.
Para contrarrestar estos riesgos cinemáticos, el accionamiento del plato giratorio está diseñado con un control de arranque y parada suaves mediante curva en S de variador de frecuencia (VFD), lo que evita picos de par repentinos al tiempo que mantiene un alto rendimiento.
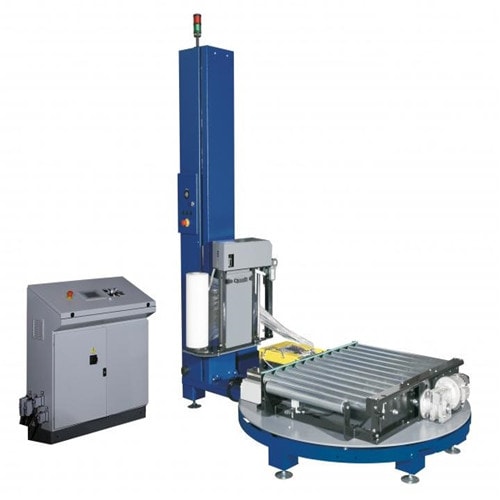
Envolvedora automática de film estirable con plataforma giratoria. La plataforma de rodillos integrada facilita la entrada y salida de palets dentro de los circuitos de transporte en línea.
Especificaciones
| Parámetro | Especificación de ingeniería | Impacto práctico del embalaje |
|---|---|---|
| Capacidad de Producción | Hasta 25-35 cargas/hora (dependiendo de la altura de la carga) | Coincide con la producción estándar de una línea de embotellado de velocidad media. |
| Peso de carga máxima | 1,800 kg | Maneja paletas densas de agua, refrescos y cerveza. |
| Sistema de plato giratorio | Transportador de rodillos accionado por cadena, de 2,200 mm de diámetro. | Admite plataformas estándar de 1,000 × 1,200 mm y 1,200 × 1,200 mm. |
| velocidad de rotación | 0–12 RPM (ajustable mediante variador de frecuencia a través de PLC) | Optimiza la duración del ciclo en función de los límites de estabilidad centrífuga. |
| Aceleración del plato giratorio | Perfil de curva en S controlado por inversor (rampa de 3 a 6 s) | Elimina los impactos de inercia en las delicadas torres de botellas. |
| Especificaciones de la película estirable | LLDPE de grado industrial; ancho de banda de 500 mm; 20–25 µm | Combina una alta resistencia a la tracción con una buena resistencia a la perforación. |
| Relación de pre-estiramiento | 250% estándar (100%–300% con engranajes electrónicos) | Convierte 1 m de película cruda en 3.5 m de cinta de envoltura. |
| Velocidad vertical del carro | 1.0–2.9 m/min (control de frecuencia) | Determina el paso de la espiral vertical y la superposición de capas. |
| Vientos de refuerzo | Abajo, medio, arriba: 0–99 ciclos programables | Asegura el anclaje de la base al palé y la capa superior sin restricciones. |
| Detección de altura de palets | Sensor óptico de reflexión difusa con retardo automático | Detecta con precisión películas de PET transparentes y tapas retráctiles. |
Cálculo de superposición: Velocidad del plato giratorio frente a avance del carro
Durante el proceso de envoltura en espiral continua, la relación de solapamiento de la película determina la resistencia a la humedad, la contención estructural y el consumo de película por carga. El paso vertical del carro por cada rotación de la plataforma giratoria determina la cobertura de la capa.
1. Cálculo del movimiento a velocidad máxima de funcionamiento (12 RPM)
- Periodo de rotación por turno:
T = 60 s ÷ 12 RPM = 5.0 s - Ascenso vertical por giro:
A la velocidad máxima de desplazamiento del carro de 2.9 m/min (48.33 mm/s):
Rise = 48.33 mm/s × 5.0 s = 241.7 mm (≈ 242 mm per revolution) - Superposición teórica nominal (ancho nominal de 500 mm):
Nominal Overlap = 500 mm - 242 mm = 258 mm (51.6%)
2. Compensación física de preestiramiento del cuello
Las dimensiones nominales brutas no representan la realidad dinámica. Cuando la película de LLDPE fundida o soplada pasa a través de rodillos de preestiramiento motorizados al 250%, la elongación longitudinal desencadena una contracción de Poisson transversal (estrechamiento). Para cuando la película cubre el espacio de aire libre y entra en contacto con las esquinas de carga, el ancho efectivo de la banda (W_eff) se reduce de 500 mm a aproximadamente 420 mm (una reducción del 16%).
- Superposición dinámica real en las esquinas del producto:
Dynamic Overlap = 420 mm - 242 mm = 178 mmDynamic Overlap Ratio = (178 mm ÷ 420 mm) × 100% ≈ 42.4%
Nominal Film Width:   |==================== 500 mm ====================|
Dynamic Neck-in Web:  |-------------- 420 mm --------------|
Carriage Rise:                             |=== 242 mm ===|
Effective Overlap:    |---- 178 mm (42.4%) -|
3. Tabla comparativa de velocidad reducida (elevación del carro mantenida a 2.9 m/min)
| Velocidad del plato giratorio | Período de turno (s) | Elevación vertical / Giro (mm) | Solapamiento nominal (500 mm) | Superposición dinámica (420 mm de entrada al cuello) | Aplicación recomendada |
|---|---|---|---|---|---|
| 12 RPM | 5.0 s | 242 mm | 258 milímetros (51.6%) | 178 milímetros (42.4%) | Paquetes estables de alto rendimiento con bandeja inferior. |
| 10 RPM | 6.0 s | 290 mm | 210 milímetros (42.0%) | 130 milímetros (31.0%) | Paquetes retráctiles entrelazados de altura media |
| 8 RPM | 7.5 s | 362 mm | 138 milímetros (27.6%) | 58 milímetros (13.8%) | Envolturas de cubierta antipolvo de baja tensión (una sola pasada) |
Regla de ingeniería : Si se envasan botellas de PET inestables sin bandeja, la velocidad de ascenso del carro debe programarse a 1.8–2.2 m/min cuando se opere a velocidades de rotación más bajas para mantener al menos un 40 % de superposición dinámica real en toda la pila.
Optimización del patrón de viento para paquetes de botellas inestables
Las columnas de botellas cilíndricas sin contención requieren una estrategia de capas y tensión segmentada ejecutada a través de la interfaz hombre-máquina de control:
[ Top Winds: 3-4 Wraps ] ---> High containment, tension balanced (Prevents crown cap slip)
         |
[ Spiral Body: 40%+ Overlap ] ---> Elastic membrane web (Absorbs road transit vibration)
         |
[ Base Anchor: 4-5 Wraps ] ---> Ties bottom bundle to wooden pallet (Prevents deck shearing)- Refuerzo de la base de la paleta (vientos inferiores: 4-5 vueltas)El soporte de la película se sitúa en su límite mecánico más bajo, envolviendo simultáneamente la capa inferior de botellas y los 50-75 mm superiores de la plataforma de madera del palé. Esto forma un anclaje estructural compuesto que evita el desplazamiento horizontal de la carga durante el frenado de emergencia del vehículo (fuerza estándar de 0.8 g).
- Revestimiento del cuerpo de la columna (capas intermedias)Las envolturas espirales continuas se superponen uniformemente a lo largo de la altura de la carga. Los rodillos de preestiramiento motorizados aíslan los picos de tensión de la carga: la película se alarga un 250 % entre los rodillos dobles. dentro del vagón, lo que permite una aplicación relajada y de baja tensión de la película sobre la carga. Un rodillo compensador analógico con célula de carga de respuesta rápida regula continuamente la velocidad de aplicación para mantener la tensión de contacto dentro de un rango ultrapreciso de 15 a 25 N.
- Estabilización de nivel superior (vientos máximos: 3-4 giros)Las botellas de la capa superior no tienen peso muerto hacia abajo. Si se envuelven con una alta contracción de la película, las botellas del perímetro se inclinan hacia adentro. El PLC cambia la entrega de preestiramiento a una alta coincidencia de alimentación mientras completa envolturas de refuerzo adicionales que no aplastan para uniformizar el plano superior.
Manipulación automatizada de películas para operaciones no tripuladas
La integración de transportadores en línea requiere un inicio y finalización del ciclo totalmente automatizados, así como una gestión limpia de la cola del proceso:
- Abrazadera de tijera neumáticaAl llegar la carga, una abrazadera neumática de alta resistencia sujeta firmemente el borde delantero de la película estirable por encima del nivel de la plataforma transportadora. La plataforma giratoria comienza a rotar suavemente; una vez que la base inicial fija la película a la carga, la abrazadera libera automáticamente el extremo.
- Desconexión por hilo caliente por impulsoUna vez finalizado el proceso de envoltura, la plataforma giratoria se detiene con precisión en su bloqueo de alineación de índice cero. Un brazo neumático impulsa un hilo de nicromo calentado eléctricamente para cortar la película limpiamente, sin deshilacharla ni rasgarla.
- Brazo neumático de limpiezaSimultáneamente, un brazo de cepillo suave y un rodillo neumático presionan firmemente el extremo cortado de la película contra el lateral del palé. Las propiedades de adherencia natural de la película hacen que el extremo quede al ras con la superficie envuelta, evitando que los bordes sobrantes de la película activen los sensores fotoeléctricos del sistema automatizado de almacenamiento y recuperación (ASRS) del almacén.
Servicios públicos, alineación mecánica y arquitectura de seguridad
| Utilidad / Mecanismo | Parámetro de ingeniería | Requerimiento funcional |
|---|---|---|
| Servicio eléctrico | 380–415 V CA, trifásico, 50/60 Hz | Cableado directamente al bus principal industrial con interruptor de desconexión bloqueable. |
| Potencia de accionamiento conectada | Plato giratorio: 0.75 kW; Rodillos de la plataforma: 0.75 kW; Carro: 0.37 kW; Preestiramiento: 0.37 kW | Potencia total: ~2.5 kW con ciclos de trabajo continuos. |
| Aire Comprimido | 0.6–0.8 MPa (6–8 bar), limpio, seco, sin lubricar | Cilindros de sujeción, brazo de corte e indexador de bloqueo de plataforma accionados |
| Posicionamiento mecánico | Pasador de bloqueo/localizador de cono neumático de alta resistencia | Bloquea la plataforma giratoria firmemente alineada con los rodillos de la fábrica durante la transferencia de palés. |
| Altura de la plataforma transportadora | 450–650 mm (ajustable mediante patas niveladoras) | Compatible con las líneas de transportadores de rodillos existentes aguas arriba/aguas abajo. |
Cumplimiento normativo y de seguridad
- Evaluación de riesgos de la maquinaria: Conforme con ISO 12100:2010 Principios para la seguridad básica y la mitigación de riesgos durante el ciclo de vida.
- Normas de seguridad para maquinaria de envasado: Diseñado para satisfacer EN 415-6: 2013 (criterios de seguridad específicos para maquinaria de envoltura de palets) y EN 415-10: 2014 (Requisitos generales de seguridad para equipos de envasado).
- Contención de riesgos: Vallado perimetral con puertas de acceso de seguridad entrelazadas (Categoría 4, PL d/e), cortinas de luz integradas con capacidad de silenciamiento en los portales de entrada/salida de palets y circuitos de parada de emergencia de doble canal con cabezal tipo seta.
Lista de verificación para la selección de ingeniería de planta
Evalúe las siguientes limitaciones técnicas antes de dimensionar el proyecto:
- Perfil del palé: Dimensiones máximas de carga (largo × ancho × alto), masa bruta de la carga útil y configuración de la plataforma inferior del patín.
- Estilo de embalaje del paquete: Solo envoltura retráctil (paquetes sueltos), bandejas base de cartón corrugado con película o cajas de botellas de PET abiertas.
- Frecuencia del ciclo de línea: Volumen máximo de producción horaria de palés procedentes de las máquinas de embalaje anteriores (determina las RPM y las velocidades de transferencia de la cinta transportadora).
- Fuerza de contención del objetivo: Retención de contención requerida (daN) para cumplir con los estándares de estabilidad de transporte EUMOS 40509 o ASTM D4169.
- Apretón de manos en el manejo de materiales: Diámetro del rodillo transportador, paso de accionamiento, potencia del motor del rodillo y protocolo de enclavamiento PLC (Profibus, PROFINET, Ethernet/IP o contactos secos limpios de 24 V CC).
- Disponibilidad neumática/eléctrica: Suministro de aire limpio a través de la línea con una presión continua mínima de 0.6 MPa y tolerancia de voltaje de la planta.
Preguntas frecuentes
P: ¿Por qué es necesario confirmar la superposición en el producto real en lugar de calcularla únicamente en papel?
A: Las fórmulas teóricas presuponen una película plana de 500 mm sin deformar. En la práctica, las relaciones de preestiramiento mecánico del 200 % al 300 % provocan una contracción transversal del 15 % al 20 %. Además, las paletas rectangulares causan fluctuaciones en la velocidad lineal de la película, que disminuyen cuatro veces por revolución en los radios de las esquinas. Una prueba in situ confirma la superposición mínima real en los perfiles de las esquinas.
P: ¿Cómo evita el sistema que las botellas de PET de paredes delgadas se aplasten?
A: Las envolvedoras convencionales con freno de fricción ejercen presión sobre la carga para extraer la película, lo que deforma instantáneamente los paquetes de botellas sueltas. Nuestro sistema utiliza un carro de preestiramiento motorizado con un brazo tensor analógico: la película se estira un 250 % entre rodillos de engranaje internos antes de salir del carro. La carga solo experimenta la tensión de desenrollado ultrabaja (15–25 N) necesaria para posicionar la película contra el paquete.
P: ¿Se pueden ajustar de forma independiente la velocidad de elevación del carro y la velocidad de rotación de la plataforma giratoria?
R: Sí. La plataforma giratoria y el carro vertical son accionados por motorreductores SEW/Nord independientes con variador de frecuencia, controlados por PLC. Los operarios pueden ajustar con precisión ambos parámetros mediante la interfaz hombre-máquina (HMI) táctil para lograr configuraciones de solapamiento personalizadas, desde un 20 % de protección contra el polvo hasta un refuerzo de carga marítima de más del 60 %.
Próximos pasos para la integración del proyecto
Integre el sistema automatizado de envoltura con film estirable y plataforma giratoria en su sala de embalaje:
- Presentación de la hoja de datos: Envíe sus planos de distribución de instalaciones, límites de dimensiones de palés (L × A × H), formatos de contenedores y objetivos de velocidad de línea a info@fhopepack.com.
- Simulación de propuestas y ciclosNuestro equipo de ingeniería de empaquetado le entregará un plano de diseño formal, un análisis del ciclo de movimiento y un esquema de integración 3D en un plazo de 48 horas.
- Validación de la integración de líneaPrograme una revisión de aceptación en fábrica o una reunión técnica virtual con nuestro equipo de ingeniería para verificar la alineación de la altura de la cinta transportadora, las comunicaciones de red y la logística de puesta en marcha en campo.
Sistemas y recursos relacionados
- Máquina envolvedora de palets automática Serie B100
- Vídeo: Envolvedora de palets con plataforma giratoria para la industria de bebidas.
- Vídeo: Máquina automática de envoltura de palets con cintas transportadoras en línea
- Vídeo: Envolvedora de palets con plataforma giratoria en línea y dispensador automático de lámina superior.
- Vídeo: Máquina envolvedora de film estirable de brazo giratorio de alta velocidad A200
Normas de ingeniería de referencia
- ISO 12100:2010: Seguridad de la maquinaria: principios generales de diseño, evaluación y reducción de riesgos..
- EN 415-6: 2013: Seguridad de las máquinas de embalaje — Parte 6: Máquinas envolvedoras de palets.
- EN 415-10: 2014: Seguridad de las máquinas de envasado — Parte 10: Requisitos generales.
- EUMOS 40509:2020: Método de ensayo para la validación de la rigidez de la unidad de carga y la estabilidad del transporte.
Revisión técnica finalizada: octubre de 2024 | Ingeniero principal de sistemas, Grupo de automatización de embalaje