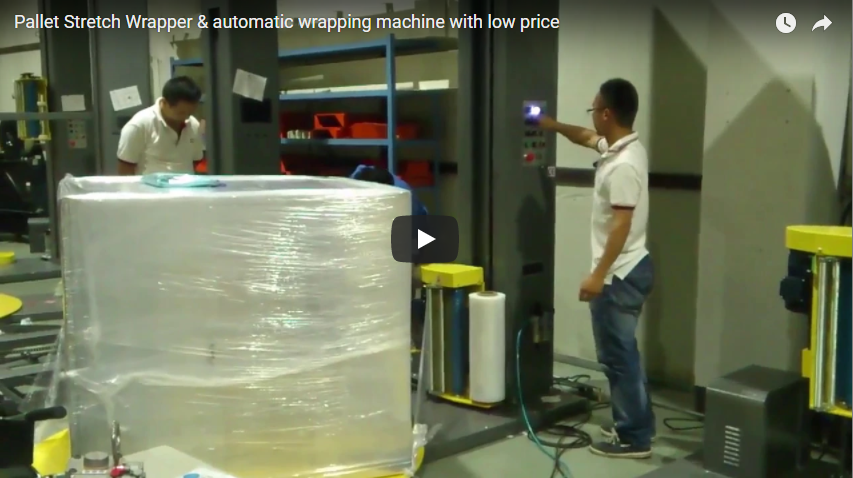
Resumen ejecutivo Esta línea de envoltura de palets en línea totalmente automática transfiere cargas paletizadas mediante un transportador de rodillos motorizado, asegura mercancías de gran volumen o inestables con una placa superior neumática integrada, envuelve el perímetro en una plataforma giratoria accionada por cadena y corta, sujeta y limpia automáticamente el extremo de la película sin la presencia de un operario. Diseñada para la integración en línea, ofrece un rendimiento verificado de al menos 24 cargas por hora (presupuesto de ciclo total de 150 s) para cargas unitarias de hasta 1,800 kg . Con una velocidad de desplazamiento vertical del carro de preestiramiento de 2.9 m/min , el tiempo de ciclo está determinado por la altura de la carga, el número de bobinas de refuerzo y la indexación del transportador. Las tareas rutinarias del operario se limitan estrictamente a los cambios de rollo de película y al mantenimiento periódico.
Índice
- Cómo funciona el ciclo de empaquetado no tripulado
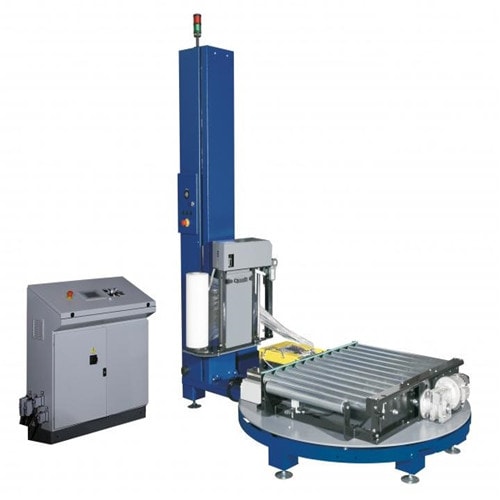
- Especificaciones de la maquinaria
- Análisis del tiempo de ciclo cinemático en función de la altura de carga.
- Geometría de la plataforma giratoria, voladizo y envolvente de carga
- Consumo de película y frecuencia de cambio de rollo por turno
- Integración del sistema de flejado y dispensación de láminas superiores en la fase inicial de la cadena de suministro.
- Controles, aire comprimido y cumplimiento de las normas de seguridad
- Lista de verificación para la selección de ingenieros de línea
- Preguntas frecuentes sobre ingeniería
- Ingeniería de aplicaciones y próximos pasos en la investigación
- Lectura relacionada
- Normas y fuentes de ingeniería
Cómo funciona el ciclo de empaquetado no tripulado
El sistema de empaquetado en línea elimina la manipulación manual de palés y la intervención de operarios fijos. Como se muestra en la prueba de producción anterior, las cargas de cartón altas e inestables se transportan a lo largo de la línea de entrada, se sujetan firmemente mediante presión neumática durante la rotación, se envuelven con una fuerza de contención preestirada calibrada, se cortan limpiamente y se descargan aguas abajo.
[Infeed Conveyor] ──> [Photocell Height Scan] ──> [Top Platen Clamp] ──> [Turntable Wrap] ──> [Cut & Wipe Tail] ──> [Outfeed Line]Cada ciclo automatizado se ejecuta a través de cinco fases electromecánicas discretas:
- Alimentación e indexación: La paleta se carga en la cinta transportadora de rodillos motorizada mediante una carretilla elevadora o un paletizador situado aguas arriba. El sistema posiciona la paleta en la plataforma giratoria de la cinta transportadora y se detiene mediante una reducción de velocidad controlada por un variador de frecuencia (VFD) y topes mecánicos.
- Detección dinámica de altura: Una fotocélula retrorreflectante integrada escanea el borde superior de la carga durante el tránsito inicial, estableciendo instantáneamente el límite de recorrido vertical del carro para mezclas de productos de altura variable.
- Estabilización y rotación neumática de la platina: Una placa de presión neumática rígida superior desciende sobre la superficie de carga, impidiendo que las cajas se desprendan o se desplacen por efecto centrífugo. La plataforma giratoria accionada por cadena acelera suavemente hasta 12 RPM mientras el carro de preestiramiento motorizado recorre el mástil estructural.
- Sujeción mecánica, corte y limpieza: Al finalizar el ciclo, una pinza de tijera neumática automática sujeta la banda de película, un hilo caliente de impulsos corta la película limpiamente y un cepillo neumático articulado limpia el borde posterior hasta que quede al ras con el cuerpo de la paleta.
- Retracción de la platina y salida automática: La placa superior regresa al punto muerto superior, el interruptor de posicionamiento inicial de la plataforma giratoria alinea con precisión los rodillos de la plataforma con la cinta transportadora de la planta de producción, y la unidad envuelta se descarga en la zona de salida.
Especificaciones de la maquinaria
El sistema de embalaje en palets en línea está diseñado para cumplir con parámetros industriales de alta exigencia:
| Parámetro | Clasificación de especificación | Nota de ingeniería |
|---|---|---|
| salida nominal | Mínimo 24 cargas por hora | Ventana de tiempo de ciclo máximo permitido de 150 s |
| Peso máximo de la carga | 1,800 kg | Conjunto de cojinetes del plato giratorio con capacidad para una carga dinámica de 2,000 kg. |
| Plato giratorio | 2,200 mm de diámetro | Rodillos motorizados integrados; altura de la línea de paso de trabajo aprox. 400–500 mm |
| Velocidad del plato giratorio | 0–12 XNUMX RPM (ajustable) | Curva de aceleración del variador de frecuencia con arranque y parada suaves para evitar el deslizamiento de la carga. |
| Velocidad del carro vertical | 2.9 m/min | Sistema de accionamiento de polipasto de cadena de alta resistencia independiente |
| Material de película estirable | LLDPE de grado máquina | Ancho de 500 mm, núcleo interior de 76 mm, capacidad de rollo de 500 a 1,500 m. |
| Relación de preestiramiento potenciado | 250% estándar (100–300% opcional) | Sistema de transmisión diferencial de doble rodillo (1 m de película se estira hasta 3.5 m). |
| Zonas de viento programables | Abajo, medio, arriba: vientos de 0 a 99 | Configurado mediante HMI táctil de Siemens/Mitsubishi |
| Estabilización superior | placa superior neumática | Imprescindible para productos embalados inestables, altos (> 1.8 m) o ligeros. |
Análisis del tiempo de ciclo cinemático en función de la altura de carga.
El rendimiento del ciclo está determinado por el desplazamiento vertical del mástil y el tiempo muerto de transición del sistema, en lugar de solo por la rotación de la plataforma giratoria. Con el ascenso y descenso del carro de la película fijos en 2.9 m/minEl presupuesto del ciclo de 150 segundos (24 LPH) se desglosa de la siguiente manera para un estándar 2.0 m palé alto:
Total Time Budget (150 s) = Carriage Travel (83 s) + Auxiliary Machine Motions (67 s)- Distancia de recorrido del vehículo en funcionamiento: A
2.0 mLa carga requiere un recorrido completo del mástil de ida y vuelta:Travel = 2.0 m × 2 = 4.0 m - Duración del tránsito del vagón:
Time = 4.0 m ÷ 2.9 m/min = 1.38 min ≈ 83 s - Ventana de revoluciones en movimiento del tocadiscos: At
12 RPM(0.2 rev/s), el tocadiscos realiza:12 RPM × (83 s ÷ 60) ≈ 16.6 revolutionsCon500 mmancho de película, esta distribución produce una superposición de aproximadamente260 mm(~52%), lo que garantiza la contención total. - Presupuesto de secuencia auxiliar (67 segundos):
- Indexación de la cinta transportadora, aceleración de arranque suave y parada óptica:
18 s - Descenso neumático de la placa superior, estabilización de la presión y retracción superior:
8 s - Refuerzo inferior programado (3 vueltas) y refuerzo superior (3 vueltas):
18 s - Realineación precisa del plato giratorio, accionamiento neumático de sujeción, corte y limpieza:
15 s - Seguridad operativa y zona de seguridad libre de línea:
8 s - Ventana de movimiento total sin envoltura:
18 + 8 + 18 + 15 + 8 = 67 s
- Indexación de la cinta transportadora, aceleración de arranque suave y parada óptica:
Conclusión: El tiempo total de la secuencia es exactamente igual a 83 s + 67 s = 150 s (24 loads/h). Cargas más altas (por ejemplo, 2.4 m) requieren ajustar la velocidad de la plataforma giratoria o la superposición vertical para mantener las velocidades de línea.
Geometría de la plataforma giratoria, voladizo y envolvente de carga
La diagonal efectiva de la unidad de carga debe dejar libre el mástil de la máquina, el carro de preestiramiento y el mecanismo de corte durante una rotación completa de 360°.
D_required = √(Length² + Width²) + 2 × Clearance- Geometría nominal: Por un estándar
1,200 × 1,000 mmpalé, la diagonal geométrica nominal es:Diagonal = √(1200² + 1000²) ≈ 1,562 mmEsto despeja cómodamente el2,200 mmdiámetro límite de la plataforma giratoria. - Contabilización del exceso de carga: Si las cajas a granel sobresalen de los bordes del palé por
50 mma cada lado, el espacio de carga se expande a1,300 × 1,100 mm:Effective Diagonal = √(1300² + 1100²) ≈ 1,703 mm - Zona de despeje dinámica: En los envoltorios automáticos en línea, un búfer radial mínimo de
200–250 mmSe debe mantener la distancia entre la envolvente de carga y el elemento estructural más cercano (cara del mástil, rodillos del carro de la película y carrera del brazo de sujeción).1,703 mmdiagonal requiere una envoltura rotacional limpia de al menos2,103 mm. - Elevación de la cinta transportadora: La altura de la parte superior del rodillo (TOR) del plato giratorio se sitúa en
400–500 mmLos transportadores de rodillos de entrada y salida deben mantener elevaciones coincidentes con velocidades de accionamiento sincronizadas.
Consumo de película y frecuencia de cambio de rollo por turno
Las líneas de envasado no tripuladas transforman el trabajo manual en una gestión rutinaria de consumibles. El balance de masa de la película y los intervalos de cambio se calculan en función de los parámetros de carga unitaria estándar:
- Perímetro del palé: Para una
1,200 × 1,000 mmpaleta:Perimeter = 2 × (1.2 m + 1.0 m) = 4.4 m - Película estirada por carga: 16 revoluciones continuas del plato giratorio consumen:
16 × 4.4 m = 70.4 m of stretched film - Relación de expansión previa al estiramiento: At
250%preestiramiento motorizado,1.0 mde película cruda se extiende a3.5 m(factor de estiramiento)1 + 2.5 = 3.5):Raw Film Used = 70.4 m ÷ 3.5 ≈ 20.1 m per pallet - Palés procesados por rollo:
1,500 mrollo maestro de alto rendimiento:1500 m ÷ 20.1 m ≈ 74–75 pallets500 mrollo convencional:500 m ÷ 20.1 m ≈ 24–25 pallets
- Cambio en el consumo: Durante un turno estándar de 8 horas operando a plena capacidad (
24 loads/h × 8 h = 192 pallets):Total Raw Film = 192 × 20.1 m = 3,859 mLa línea consume 2.6 rollos estándar de 1,500 m por turnoEsto significa que un operario solo necesita intervenir para el empalme de rollos aproximadamente cada 3 horas.
Integración del sistema de flejado y dispensación de láminas superiores en la fase inicial de la cadena de suministro.
Para lograr un embalaje de transporte hermético al polvo, a prueba de lluvia y estructuralmente rígido, las máquinas de envoltura automáticas se acoplan frecuentemente con las unidades de flejado y de recubrimiento de la lámina superior situadas aguas arriba:
[Automatic Strapping Unit] ──> [Powered Transfer Deck] ──> [Top Sheet Dispenser] ──> [Inline Stretch Wrapper]- Coordinación de la secuencia de sujeción: Las pilas de alta densidad se sujetan vertical u horizontalmente con flejes antes de entrar en la zona de embalaje. El flejado fija la estructura de las unidades; la película estirable proporciona contención de la carga, retención de la tensión lateral y protección contra la humedad.
- Transportadores con guía inferior frente a transportadores de rodillos: Los palets deben entrar en la línea con sus guías de soporte inferiores perpendiculares a los rodillos transportadores para evitar que se hundan y se atasquen. Si las guías son paralelas al flujo del producto, se debe colocar una mesa de transferencia de cadena de 90° o una estación de transferencia transversal giratoria entre la flejadora y la envolvedora.
- Integración de la impermeabilización: Para cargas que requieren un sellado hermético de cinco lados, se instala un dispensador automático de lámina superior antes de la envolvedora para colocar una lámina de polietileno sobre la parte superior de la carga antes del ciclo final de bobinado rotatorio.
Controles, aire comprimido y cumplimiento de las normas de seguridad
La automatización en línea fiable depende de un suministro neumático limpio, una comunicación sincronizada mediante bus de campo y el estricto cumplimiento de las normas de seguridad internacionales.
| Utilidad / Sistema | Requisito de funcionamiento | Especificación de ingeniería |
|---|---|---|
| Suministro eléctrico principal | CA 380–415 V, trifásica, 50/60 Hz | Neutro + Tierra protectora (puesta a tierra TN-S) |
| Potencia de accionamiento conectada | Plato giratorio: 0.75 kW Rodillos: 0.75 kW |
Elevador de carros: 0.37 kW Motor de preestiramiento: 0.37 kW |
| Suministro Neumático | 0.6–0.8 MPa (6–8 bar / 87–116 PSI) | Aire limpio y seco (ISO 8573-1:2010 Clase 4.4.4) |
| Tasa de consumo de aire | ~18–25 NL por ciclo | Alimenta la carrera de la platina superior, las tijeras de sujeción y el cilindro de limpieza. |
| Hardware PLC y HMI | Plataforma micro-PLC industrial | Gestión de recetas, temporizador de ciclo, preajustes de número de vueltas |
Arquitectura de seguridad de máquinas
- Marco de evaluación de riesgos: Diseñado en estricta conformidad con ISO 12100:2010 (Seguridad de la maquinaria: principios generales para el diseño, la evaluación de riesgos y la reducción de riesgos).
- Estándar de maquinaria de envasado especializada: Cumplimiento total de EN 415-6: 2013 (Seguridad de las máquinas de embalaje — Parte 6: Máquinas envolvedoras de palés), que exige vallas de seguridad físicas perimetrales, cortinas de luz atenuada en las aberturas de entrada/salida, puertas de acceso enclavadas de categoría 4 / PL e e interruptores de desconexión de bloqueo/etiquetado (LOTO) que cumplan con las normas de OSHA.
Lista de verificación para la selección de ingenieros de línea
Verifique los siguientes parámetros de producción antes de la aprobación final del diseño del empaque:
- Dimensiones de carga: Huella mínima y máxima del palé (
L × W × H), incluyendo la diagonal absoluta con voladizo de carga. - Peso bruto: Peso máximo de carga de la unidad (debe permanecer dentro del
1,800 kgclasificación de la cinta transportadora). - Velocidad de línea y turno de trabajo: Carga requerida por hora (LPH) y horarios de turnos de trabajo.
- Flujo y elevación de la cinta transportadora: Altura de la línea de paso de la cinta transportadora, paso de los rodillos, diámetro de los rodillos y dirección de transferencia.
- Configuración estructural del palé: Orientación de la base del palé (2 vías, 4 vías o tipo Europalet) con respecto a los rodillos de la cinta transportadora.
- Requisito de sujeción superior: Presencia de niveles superiores inestables, sueltos o ligeros que requieren la placa superior neumática.
- Perfil de la película: Especificaciones existentes del calibre (µm) y del núcleo del rollo de la película estirable de grado industrial.
Preguntas frecuentes sobre ingeniería
P: ¿Esta línea requiere un operador de máquina a tiempo completo? R: No. El indexado de la cinta transportadora, el escaneo de altura, la estabilización de la platina, el embalaje, el corte y la limpieza de la cola se realizan automáticamente. La presencia del operador se limita al cambio de rollos de película y al mantenimiento preventivo rutinario.
P: ¿Se puede acelerar el tiempo de ciclo más allá de 24 cargas por hora? R: Sí. La producción se puede aumentar hasta 30-35 L/h optimizando la velocidad de ascenso/descenso del carro vertical, superponiendo el conteo del viento superior con la retracción de la platina e implementando transferencias de alta velocidad mediante transportadores de rodillos.
P: ¿Por qué es esencial la placa superior neumática? R: En el caso de cajas ligeras, altas o apiladas en columna, la inercia rotacional de la plataforma giratoria y la fuerza de tracción inicial del film pueden provocar que las capas superiores de cartón se rompan o se deslicen del palé. La placa superior aplica una presión de sujeción positiva para garantizar la estabilidad de la carga durante toda la rotación.
P: ¿Cuál es el tamaño máximo de palé permitido en este sistema?
A: Cualquier carga unitaria cuya envolvente de rotación dinámica (incluido el abultamiento y el voladizo del cartón) permanece bajo 2,100 mm de diámetro. Un estándar 1,200 × 1,000 mm El palé despeja el estándar 2,200 mm tocadiscos fácilmente.
P: ¿Puede esta máquina envolver cargas que ya han sido flejadas? R: Sí. El flejado proporciona estabilidad estructural interna, mientras que la envolvedora de film estirable sella contra la intemperie y asegura la contención lateral de la unidad.
Ingeniería de aplicaciones y próximos pasos en la investigación
Integre nuestra envolvedora automática de film estirable con plataforma giratoria en su línea de embalaje existente en tres fases estructuradas:
- Enviar datos de línea: Envíe su matriz de dimensionamiento de paletas, el rango máximo de altura/peso, los planos de distribución de la fábrica y el rendimiento objetivo (LPH) a info@fhopepack.com.
- Entrega de propuestas de ingeniería: Recibirá una propuesta de diseño formal en un plazo de 48 horas, incluyendo cálculos del tiempo de ciclo cinemático, detalles de la elevación de la cinta transportadora y dimensiones de la huella del sistema.
- Revisión técnica del sitio: Coordínese con nuestro equipo de automatización para realizar una auditoría in situ o una revisión virtual de la fábrica con el fin de finalizar las transiciones de línea, los puntos de conexión eléctrica y la disposición de las zonas de seguridad.
Lectura relacionada
- Máquina envolvedora de palets automática Serie B100
- Sistemas integrales de maquinaria para envoltura elástica industrial
- Demostración en vídeo: Línea de envoltura con plataforma giratoria y transportadora de alta resistencia
- Demostración en vídeo: Integración de una envolvedora de palets con brazo giratorio de alta velocidad
- Demostración en vídeo: Línea de envolvedoras automáticas de film estirable en línea
Normas y fuentes de ingeniería
- Especificaciones técnicas y sistemas de sujeción de películas: Envolvedora de palets con film estirable serie B300 y Sistemas de tocadiscos de la serie B100
- Documentación en vídeo: [Línea de embalaje de palés Fhopepack en YouTube]()
- Estándares de seguridad: Evaluación de riesgos de máquinas según la norma ISO 12100:2010, EN 415-6:2013 Seguridad de las máquinas de embalaje — Envolvedoras de palets
Revisión de ingeniería finalizada: 24/10/2026