Verbesserung der Stahldrahtverpackung: Ein tiefer Einblick in automatische Wickel- und Umreifungsmaschinen
Die Stahldrahtproduktion erfordert Präzision nicht nur in der Fertigung, sondern vor allem auch bei der Verpackung. Die Einhaltung strenger Kundenvorgaben hinsichtlich Spulenabmessungen, Gewicht und Sicherung erfordert robuste, automatisierte Lösungen. Eine automatische Stahldrahtwickel- und Umreifungsmaschine erfüllt diese Anforderungen und verwandelt einen arbeitsintensiven Prozess in einen optimierten, effizienten Betrieb. Diese Technologie wickelt Stahldraht präzise auf vorgegebene Längen auf, formt stabile Spulen und sichert diese automatisch mit Bändern aus PP (Polypropylen) oder PET (Polyethylenterephthalat). So entstehen versandfertige oder weiterverarbeitbare Pakete. Ob nahtlos in eine kontinuierliche Produktionslinie integriert oder offline über Drahttrommeln gespeist – diese Maschinen tragen entscheidend zur Produktivitätssteigerung, Gewährleistung der Verpackungsintegrität und Senkung der Betriebskosten bei.
Das Verständnis der technischen Möglichkeiten, der betrieblichen Nuancen und des Integrationspotenzials dieser Geräte ist für Hersteller, die ihre Drahtverarbeitungsprozesse optimieren möchten, von entscheidender Bedeutung. Wir untersuchen Design, Komponenten, Spezifikationen und praktische Vorteile automatisierter Stahldrahtwickel- und Umreifungssysteme.
1. Kernfunktionalität: Wie die Maschine funktioniert
Im Kern führt die automatische Wickel- und Umreifungsmaschine eine Reihe präziser Arbeitsschritte aus:
- Ablauf und Spannungsregelung: Der Draht wird von einer Quelle (z. B. Extruderlinie, Abwickeltrommel) zugeführt. Ein Spannungskontrollsystem sorgt für eine gleichmäßige Drahtspannung während des Wickelns. Dies ist entscheidend für die Bildung stabiler, gleichmäßiger Spulen und verhindert Drahtschäden oder Verwicklungen.
- Präzise Längenmessung: Integrierte Sensoren (häufig Drehgeber) messen die Drahtlänge beim Einführen in den Wickelkopf präzise und stellen sicher, dass jede Spule genau die angegebene Länge aufweist.
- Automatisiertes Aufwickeln: Der Draht wird auf einen Wickelkopf oder eine Trommel gewickelt. Die Maschine steuert Wickelmuster und -geschwindigkeit, um die gewünschten Spulenabmessungen (Innendurchmesser, Außendurchmesser, Breite) zu erreichen.
- Automatisches Schneiden: Sobald die Ziellänge erreicht ist, trennt ein integrierter Schneidmechanismus den Draht sauber ab.
- Spulentransfer (optional): Bei vielen Ausführungen wird die fertige Spule automatisch von der Wickelstation zur Umreifungsstation transportiert.
- Automatisiertes Umreifen: Ein oder mehrere Umreifungsköpfe bringen PP- oder PET-Bänder an voreingestellten Positionen radial um den Coilumfang an. Die Bänder werden gespannt, versiegelt (typischerweise durch Wärme- oder Reibschweißen) und automatisch geschnitten.
- Spulenauswurf/-entladung: Die fertige, umreifte Spule wird automatisch auf ein Förderband, einen Sammeltisch oder ein Stapelsystem ausgeworfen.
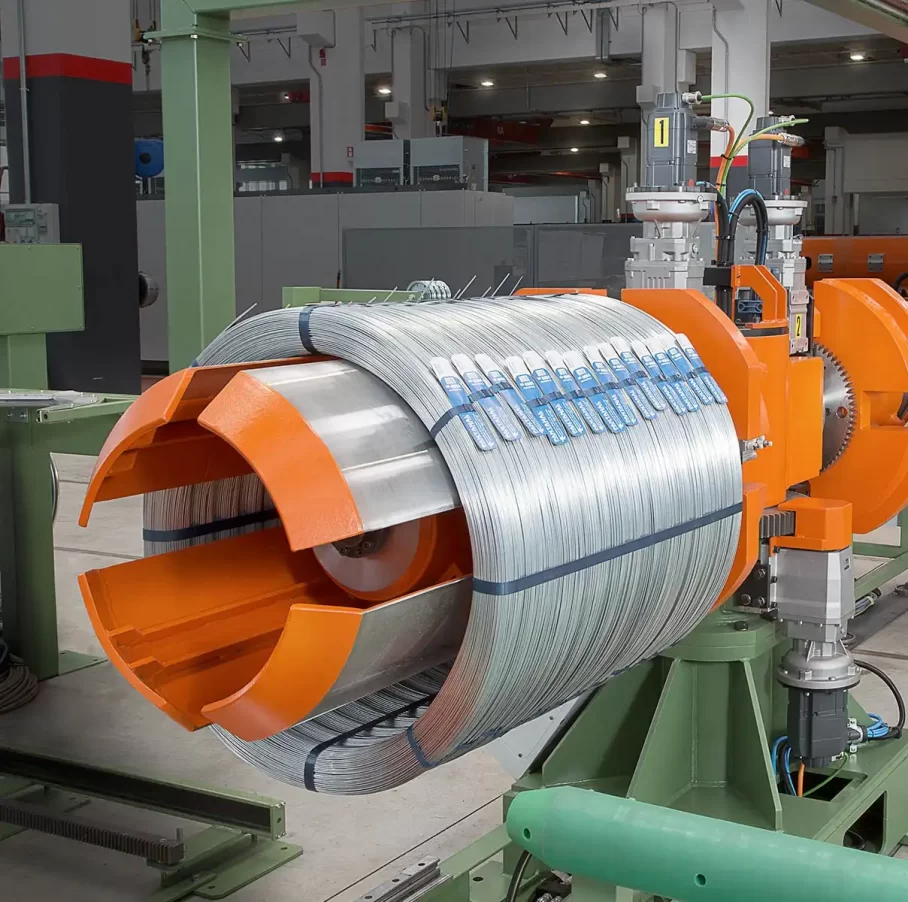
Stahldraht-Umspul- und Umreifungsmaschine 2. Wichtige Komponenten und Designüberlegungen
Das Verständnis der Struktur der Maschine hilft dabei, ihre Fähigkeiten einzuschätzen:
- Auszahlungsstand: Hält die Quelldrahttrommel oder dient als Schnittstelle zur Produktionslinie. Kann passiv oder angetrieben sein und verfügt häufig über Tänzer oder Akkumulatoren zur Spannungsregulierung.
- Drahtglätter (optional): Entfernt Gussreste oder Knicke vom Draht vor dem Aufwickeln.
- Spannungskontrollsystem: Entscheidend für die Spulenqualität. Tänzerarme, Lastzellen oder servobetriebene Capstans können zum Einsatz kommen.
- Längenzähler: Normalerweise handelt es sich um einen hochauflösenden Encoder, der mit einem Messrad gekoppelt ist. Genauigkeit ist das A und O.
- Wickelkopf/Wickler: Der Mechanismus, der die Spule formt. Die Ausführung variiert (z. B. zusammenklappbare Trommel, Bandwickler) je nach Spulengröße und Gewichtsanforderungen. Die Spule muss leicht entnehmbar sein.
- Schneideinheit: Pneumatische, hydraulische oder servobetriebene Schere, ausgelegt für den jeweiligen Drahttyp und Durchmesserbereich.
- Umreifungskopf(e): Das Herzstück der Umreifungsfunktion. Muss mit dem gewählten Bandtyp (PP/PET), der Breite und Dicke kompatibel sein. Enthält Mechanismen zum Zuführen, Spannen, Verschließen und Schneiden des Bandes. Mehrere Köpfe ermöglichen schnellere Umreifungszyklen.
- Steuerungssystem (SPS und HMI): Das Gehirn des Betriebs. Eine speicherprogrammierbare Steuerung (SPS) steuert Ablauf, Zeitabläufe und Verriegelungen. Über einen Touchscreen (HMI) können Bediener Parameter (Länge, Spulenabmessungen, Bandpositionen, Spannung) einstellen, den Status überwachen und Fehler beheben. Gängige SPS-Marken sind Siemens, Allen-Bradley oder Mitsubishi.
- Sicherheitssysteme: Umfasst Schutzvorrichtungen, Not-Aus-Schalter, Lichtvorhänge und Verriegelungen zum Schutz des Bedienpersonals und erfüllt die relevanten Sicherheitsnormen wie ISO 13849-1.
 Alternativtext: Nahaufnahme eines automatisierten Umreifungskopfes, der ein PET-Band auf eine Stahldrahtspule aufbringt und den Präzisionsmechanismus zeigt.
3. Übersicht über die technischen Daten
Die Leistungsfähigkeit variiert je nach Maschinenkonstruktion und Anwendung. Typische Spezifikationsbereiche sind:
- Drahtdurchmesserbereich: 1.0 mm – 8.0 mm (kann je nach Maschinenklasse stark variieren)
- Spulenspezifikationen:
- Innendurchmesser (ID): 200 mm – 800 mm
- Außendurchmesser (OD): 300 mm – 1200 mm
- Spulenbreite: 50 mm – 500 mm
- Max. Spulengewicht: 25 kg – 1000 kg (oder mehr bei Schwerlastmodellen)
- Wickelgeschwindigkeit: 50 – 300 Meter/Minute (abhängig vom Drahtdurchmesser und der Spulenhandhabung)
- Genauigkeit der Längenmessung: Typischerweise ± 0.1 % bis ± 0.5 %
- Umreifung:
- Bandtyp: PP (Polypropylen) oder PET (Polyethylenterephthalat)
- Bandbreite: 9 mm, 12 mm, 16 mm, 19 mm (gängige Größen)
- Banddicke: 0.5 mm – 1.2 mm
- Anzahl der Bänder pro Spule: 2 – 6 (programmierbar)
- Umreifungszykluszeit: 5 – 15 Sekunden pro Umreifung (abhängig von Spulengröße und Kopftyp)
- Kontrollsystem: SPS mit Touchscreen-HMI (z. B. 7–10 Zoll)
- Leistungsanforderungen: 380 V/480 V, dreiphasig, 3/50 Hz; Leistungsaufnahme variiert (z. B. 60 kW – 5 kW)
- Pneumatische Anforderungen: Saubere, trockene Druckluft (z. B. 6–8 bar)