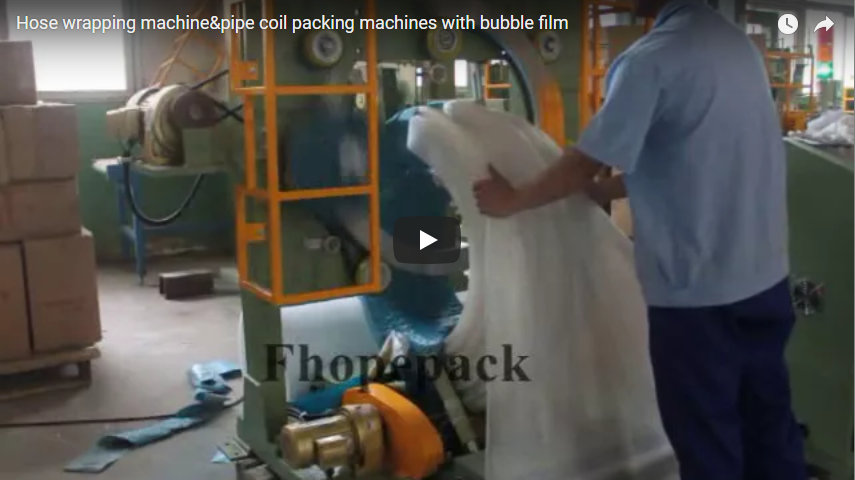
Transportschäden an Industrieschläuchen und -rohren stellen weiterhin einen erheblichen Kostenfaktor dar und wirken sich direkt auf Gewährleistungsansprüche, Kundenzufriedenheit und Gewinnmarge aus. Die Auswahl des geeigneten Wickelsystems erfordert die Abstimmung der Maschinenarchitektur auf Ihre spezifischen Durchsatzziele, Bündelspezifikationen und Anforderungen an die Umweltbeständigkeit. Automatisiertes Wickeln beseitigt manuelle Fehler, standardisiert den Schutz und wandelt die Verpackung von einem variablen Kostenfaktor in einen planbaren, hocheffizienten Produktionsschritt um.
🛠️ Kernfragen
Die Auswahl der richtigen Schlauch- und Rohrwickelmaschine erfordert die Abstimmung von Tagesdurchsatz, maximalem Bündelgewicht und Umgebungsbedingungen auf eine spezifische Maschinenarchitektur. Automatisierte Systeme eliminieren Fehler bei der manuellen Handhabung, standardisieren die Folienspannung und reduzieren transportbedingte Produktreklamationen durch eine gleichbleibende Schutzabdeckung in jedem Produktionszyklus.
Was verhindert Beschädigungen an Industrieschläuchen während des Transports?
Die Vermeidung von Beschädigungen beruht auf kontrollierter Folienspannung und strategischer Materialauswahl, nicht nur auf der Wickelgeschwindigkeit. Wird Stretchfolie mit einem gleichmäßigen Vordehnungsverhältnis aufgebracht, zieht sie sich um die Schlauchspule zusammen und bildet so eine einheitliche Feuchtigkeitsbarriere, die Feuchtigkeit und Streusalz abhält. Branchenübliche Korrosionsprüfungen bestätigen, dass korrekt gespannte PE-Folie, LLDPE- oder HDPE-Gewebe die Oberflächenbeschädigung beim multimodalen Transport deutlich verzögern. Indem die äußeren Aufprallkräfte über die gesamte Spulenoberfläche verteilt werden, anstatt sie auf einzelne Schlauchsegmente zu konzentrieren, reduziert das Wickelsystem den Oberflächenabrieb und verhindert Mikrorisse, die zu größeren Beschädigungen führen können. Dieser Schutz führt direkt zu weniger Kundenretouren, niedrigeren Versicherungsprämien und schnelleren Versandzeiten im Lager.
Welche Konfiguration einer Spulenverpackungsmaschine passt zu meiner Produktionslinie?
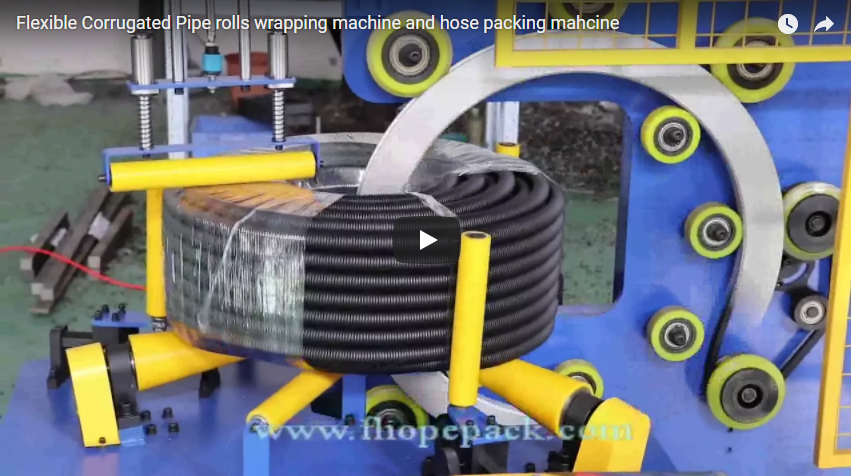
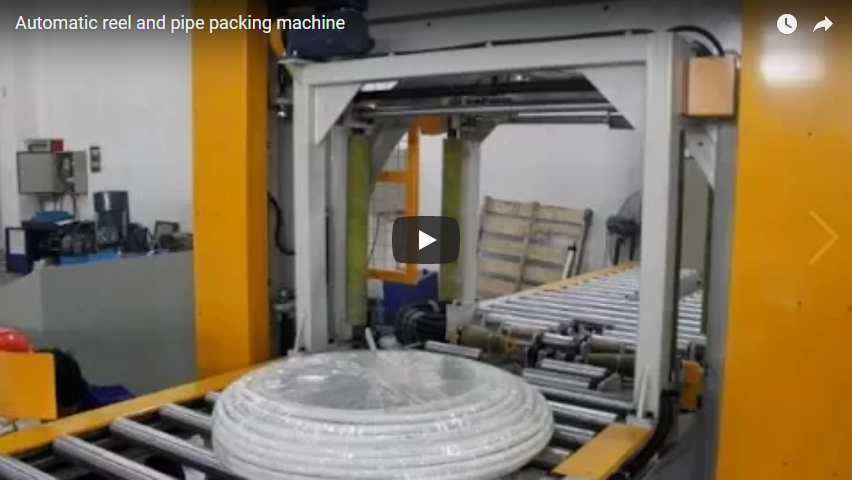
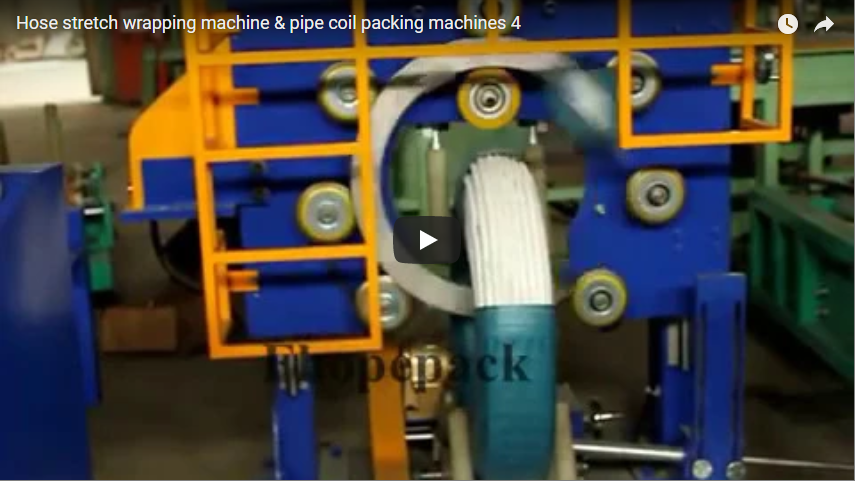
Die Maschinenkonfiguration muss auf Ihre räumlichen Gegebenheiten, die Spulengeometrie und Ihre täglichen Produktionsziele abgestimmt sein. Vertikale Schlauch- und Rohrspulenwickler verarbeiten schwere, stationäre Bündel effizient, während horizontale Durchlaufsysteme sich nahtlos in kontinuierliche Fertigungslinien integrieren lassen. Automatische Schlauch- und Rohrspulenwickler kombinieren Wickeln, Fördern und optionales Umreifen in einem einzigen automatisierten Arbeitsablauf und erreichen bei ausgewählten Modellen Verpackungsgeschwindigkeiten von bis zu 16 Sekunden pro Spule. Die folgende Tabelle zeigt typische Anwendungsparameter basierend auf Standard-Industrieanlagenspezifikationen:
| Konfiguration | Bester Anwendungsfall | Maximale Belastbarkeit | Schätzung der Zykluszeit |
|---|---|---|---|
| Vertikale Spulenwicklung | Schwere Gummischläuche, Stahlrohrbündel | Bis zu 2000 kg pro Bündel | 15 – 32 Sekunden pro Spule |
| Horizontaler Durchgang | Industrierohre, Profilrohre | Variiert je nach Leitungslänge | Abhängig von der Leitungsgeschwindigkeit |
| Automatische Coil-Verpackungslinie | Schlauchrollen mit hohem Volumen und optionaler Verpackung | Bis zu 2000 kg pro Bündel | ~16 Sekunden pro Spule |
Für den Einsatz in großen Produktionsmengen demonstrieren Modelle wie die FPCA-100, FPH-500W, FPH-400W und FPH-300N, wie integrierte Fördertechnik und automatisches Spannen den Personalaufwand reduzieren. Die Abstimmung des Gewichts Ihrer schwersten Spule und des größten Durchmessers auf die Nennkapazität der Maschine verhindert eine Überlastung des Motors, gewährleistet eine gleichmäßige Folienüberlappung und beseitigt Produktionsengpässe, die die Verpackungskosten pro Einheit erhöhen.
🏗️ Fortgeschrittene Fragen
Die Wahl des Antriebsmechanismus und die Konfiguration der Folienüberlappung bestimmen maßgeblich die langfristige Betriebseffizienz und den Materialaufwand. Servoelektrische Systeme gewährleisten eine präzise Spannungswiederholbarkeit und minimieren so den Folienabfall, während hydraulische Einheiten eine hohe Kraft für anspruchsvolle Anwendungen bereitstellen. Die Optimierung dieser Parameter sichert eine gleichbleibende Korrosionsbeständigkeit und maximiert Ihre Kapitalrendite.
Wie schneiden hydraulische und Servoantriebe im Vergleich bei der Regelung der Wickelspannung ab?
Die Antriebsart bestimmt, wie gleichmäßig die Maschine die Spannung aufbringt und wie einfach sie sich in bestehende Fabrikautomationssysteme integrieren lässt. Hydraulische Systeme erzeugen hohe Rotationskräfte und eignen sich daher für dichte, hochbelastbare Spulen, bei denen die Anschaffungskosten ein wichtiger Faktor sind. Allerdings schwankt die hydraulische Spannungsregelung typischerweise in einem größeren Bereich, was häufige manuelle Kalibrierungen erfordert, um eine gleichbleibende Wickelspannung zu gewährleisten. Servoelektrische Antriebe hingegen nutzen digitale Rückkopplungsschleifen, um die Spannung in Echtzeit anzupassen. Dies liefert reproduzierbare Ergebnisse, reduziert Folienabfall und senkt den Wartungsaufwand. Beide Konfigurationen verwenden in der Regel Komponenten von branchenweit anerkannten Marken für Motoren, Steuerungen und Lager, was vorhersehbare Wartungsintervalle und eine vereinfachte Ersatzteilbeschaffung ermöglicht. Bei der Auswahl von Antriebssystemen sollten Sie servoelektrische Einheiten priorisieren, wenn Ihr Betrieb Hochgeschwindigkeitslinien betreibt oder dünne LLDPE-Folie verwendet. Die höhere Präzision reduziert den Materialverbrauch und verhindert ein Überdrehen, das empfindliche Schlauchprofile verformen kann.
Welcher Überlappungsgrad der Folien gewährleistet Korrosionsbeständigkeit nach Industriestandard?
Die Folienüberlappung bezeichnet den prozentualen Anteil der Fläche, an der sich aufeinanderfolgende Folienlagen überschneiden, und steuert somit direkt die Kontinuität der Schutzbarriere. Eine Überlappung von 50–60 % erfüllt die branchenüblichen Korrosionsprüfungsstandards für typische Lieferkettenzyklen und verhindert effektiv das Eindringen von Feuchtigkeit bei gleichzeitig hohem Materialverbrauch. Eine Überlappung unter 40 % erzeugt sichtbare Lücken, durch die Feuchtigkeit und Verunreinigungen die Schlauchoberfläche erreichen können, während eine Überlappung über 70 % den Folienverbrauch erhöht und die Zykluszeiten verlängert, ohne einen entsprechenden Schutzvorteil zu bieten. Die Wahl des Verpackungsmaterials beeinflusst die erforderlichen Überlappungen zusätzlich: Standard-PE-Folie und -Papier bieten einen grundlegenden Staubschutz, während LLDPE- und HDPE-Gewebefolien eine höhere Durchstoßfestigkeit und Feuchtigkeitsblockierung für raue Umgebungen gewährleisten. Die Kalibrierung der Überlappung auf den Bereich von 50–60 % optimiert das Verhältnis zwischen Korrosionsschutz, Folienkosten und Durchsatz und verbessert somit direkt Ihre Verpackungsmarge pro versendeter Einheit.
🔗 Verwandte Themen : Weitere Lösungen entdecken
📈 Auswahl-Checkliste
Prüfen Sie vor der endgültigen Gerätebeschaffung alle technischen Spezifikationen anhand Ihrer tatsächlichen Produktionsparameter. Jeder der folgenden Punkte verknüpft eine messbare Spezifikation mit einem direkten Geschäftsergebnis.
-
Belastbarkeit – Stellen Sie sicher, dass die Nennlastgrenze der Maschine Ihrer schwersten Spule entspricht. Der Betrieb nahe der maximalen Belastungsgrenze ohne ausreichende Reserve verringert die Spannungskonstanz und erhöht den Motorverschleiß.
-
Zykluszeit – Passen Sie die Verpackungsgeschwindigkeit der Maschine (z. B. bis zu 16 Sek./Spule) an Ihr tägliches Produktionsziel an. Kürzere Zykluszeiten reduzieren den Arbeitsaufwand und erhöhen den Durchsatz der Linie.
-
Folienvordehnung – Stellen Sie sicher, dass das System einstellbare Vordehnungsverhältnisse unterstützt. Eine korrekte Vordehnung aktiviert die natürliche Kontraktion der Folie, verbessert die Griffigkeit und reduziert gleichzeitig den Materialverbrauch.
-
Spannungsregelung – Stellen Sie sicher, dass die Spannungseinstellungen auf Ihren Schlauchdurchmesser und Ihre Wandstärke abgestimmt sind. Eine gleichmäßige Spannung verhindert lose Wicklungen, die sich während des Transports verschieben und Produktschäden verursachen können.
-
Überlappungseinstellung – Stellen Sie die Überlappung für einen Standardschutz auf 50–60 % ein. Dieser Bereich erfüllt die branchenüblichen Anforderungen an Korrosionsprüfungen und minimiert gleichzeitig Folienverschnitt und Verpackungskosten.
-
Antriebsmechanismus – Wählen Sie einen hydraulischen Antrieb für schwere, langsame Anwendungen oder einen servoelektrischen Antrieb für schnelles, präzises Verpacken. Die Wahl des Antriebs hat direkten Einfluss auf die langfristigen Wartungskosten und die Folieneffizienz.
-
Sicherheitskonformität – Prüfen Sie die Installation sicherer Schutzgeländer beim Be- und Entladen von Gegenständen und vergewissern Sie sich bei Betrieben auf europäischen Märkten, dass die CE-Normen eingehalten werden. Geeignete Sicherheitsvorkehrungen reduzieren Arbeitsunfälle und gewährleisten die Einhaltung gesetzlicher Vorschriften.
-
Komponentenqualität und Support – Setzen Sie bei der Auswahl Ihrer Hauptkomponenten auf Produkte weltbekannter Marken und prüfen Sie die Verfügbarkeit von lokalem technischem Support. Hochwertige Komponenten verlängern die Lebensdauer Ihrer Geräte und reduzieren ungeplante Ausfallzeiten.
Für detaillierte Modellvergleiche und Integrationsleitfäden konsultieren Sie bitte die Spezifikationen der Serien FPCA-100, FPH-500W, FPH-400W und FPH-300N, um die genauen Spulenabmessungen und Durchsatzanforderungen zu ermitteln.
🛡️ Glossar wichtiger Fachbegriffe
-
Vordehnungsgrad – Der Prozentsatz, um den die Folie vor der Anwendung gedehnt wird. Höhere Werte aktivieren die natürliche Kontraktion des Kunststoffs, verbessern die Dichtigkeit der Verpackung und reduzieren gleichzeitig den Materialverbrauch.
-
Spannungsregelung – Das System gewährleistet eine gleichmäßige Zugkraft beim Aufwickeln. Präzise Spannung verhindert lose Wicklungen und vermeidet Überkompression, die die Schlauchwände beschädigen kann.
-
Folienüberlappung – Der prozentuale Anteil der Oberfläche, der durch aufeinanderfolgende Foliendurchgänge bedeckt wird. Eine Überlappung von 50–60 % gewährleistet eine kontinuierliche Feuchtigkeitssperre ohne übermäßigen Folienverbrauch.
-
Servoelektrischer Antrieb – Ein Motorsystem, das Drehzahl und Kraft mithilfe digitaler Rückkopplung in Echtzeit anpasst. Bietet im Vergleich zu herkömmlichen Hydrauliksystemen höhere Präzision und geringeren Folienverbrauch.
-
Hydraulischer Antrieb – Ein flüssigkeitsbetriebenes System, das hohe Rotationskräfte erzeugt. Ideal für schwere Anwendungen mit niedriger Drehzahl, erfordert jedoch häufigere Wartung und Kalibrierung.
-
CE-Norm – Ein europäisches Konformitätszeichen, das bestätigt, dass Geräte strenge Sicherheits-, Gesundheits- und Umweltschutzanforderungen erfüllen. Unerlässlich für die Einhaltung der Vorschriften in der EU und vielen internationalen Märkten.
-
Industriestandard-Korrosionsprüfung – Labor- und Feldprotokolle, die messen, wie gut verpackte Produkte Feuchtigkeit, Salz und Luftfeuchtigkeit während typischer Transport- und Lagerzyklen widerstehen.
🔗 Siehe auch : Zugehörige Ausrüstung
🛡️ Hinweis zur Konformität : Dieses Gerät entspricht den ISO- und ASTM-Anforderungen. Bitte überprüfen Sie die spezifischen Zertifizierungen vor dem Kauf beim Hersteller.