ملخص تنفيذي: الباب عبارة عن سطحين مستويين يتضرران بمجرد ملامستهما لأي شيء. تقوم هذه الآلة بتغليف ألواح الأبواب بالكرتون المموج بدلاً من الغلاف البلاستيكي، حيث تُطوى لوحة حول اللوح، وتُغلق الأطراف بالغراء، ويُلصق الجزء العلوي، ثم تُكدس الأبواب المغلفة على منصة نقالة. يتم تحديد أحجام الألواح وارتفاع التكديس حسب كل مشروع.
جدول المحتويات
- لماذا الكرتون بدلاً من الفيلم؟
- ما يفعله الخط
- التحميل والتغذية
- الطي والتشكيل
- طريقة الختم
- التكديس والتعبئة على منصات نقالة
- تكوين نموذجي
- ما يظهر الفيديو
- قائمة التحقق من الاختيار
- الضوابط والسلامة
- أسئلة وأجوبة هندسية
- الخطوة التالية
- القراءة ذات الصلة
- المصادر والمعايير
لماذا الكرتون بدلاً من الفيلم؟
يلتصق الغشاء بالشكل، لكنه لا ينقل الصدمة. يبرز اللوح المموج عن سطح اللوحة، وعندما تصطدم زاوية الباب بعمود الرافعة الشوكية، فإن اللوح هو الذي يتلقى الصدمة.
كما أن الكرتون يمنح العبوة شكلاً نظيفاً ومسطحاً يسهل تكديسها بشكل مربع على منصة نقالة، مما يحافظ على استقرار الحمولة عند المنعطفات.
ما يفعله الخط
يستقبل خط الإنتاج لوح الباب ويعيده مغلفًا بالكرتون. ثم يقوم بتغذية لوح مُجهز مسبقًا، وتحميل اللوح، وطيّ وتشكيل اللوح حوله، وإغلاق الأطراف بالغراء، ولصق الجزء العلوي، ودفع العبوة الجاهزة إلى نقطة التجميع.
نصمم عملية التشغيل بأكملها بحيث تعمل دون تدخل المشغل. يتتبع نظام التحكم العملية في الوقت الفعلي وينبه إلى أي طيّة مفقودة أو تغذية خاطئة قبل أن تتسبب في تلف الباب.
التحميل والتغذية
تقوم وحدة تغذية الألواح بسحب ألواح الكرتون ذات الأحجام المحددة مسبقًا إلى منطقة التغليف، لوح واحد لكل لوحة. يتم تحميل اللوحة تلقائيًا ووضعها بشكل عمودي على اللوح، بحيث يطوي الغلاف على لوحة مستقيمة في كل دورة.
الطي والتشكيل
تُطوى اللوحة وتُشكّل حول اللوح لتكوين غلاف موحد من الحافة إلى الحافة. ولأن الطي عملية ميكانيكية، فإن العبوة تخرج بنفس الشكل في بداية وردية العمل ونهايتها، وهو أمر بالغ الأهمية عندما تستمر عمليات التغليف لساعات طويلة وبمعدل إنتاج عالٍ.
طريقة الختم
تُغلق العبوة باستخدام غراء على الطرفين وشريط لاصق على الجزء العلوي. هذا هو المفصل الذي يُحكم إغلاق اللوح، وهو يحل محل الأختام البلاستيكية المستخدمة في خطوط الانكماش الحراري.
التكديس والتعبئة على منصات نقالة
تُرفع الأبواب المغلفة إلى نقطة التجميع وتوضع على المنصة. ويتم الحفاظ على استقامة الرصة تلقائياً، بحيث تغادر المنصة المربوطة بشكل مستقيم ويبقى الممر خالياً.
تكوين نموذجي
الأرقام أدناه هي أظرف بداية شائعة لهذه الفئة من الآلات ويتم تأكيدها لكل مشروع على حدة.
| معامل | النطاق النموذجي، يتم تأكيده لكل مشروع |
|---|---|
| عرض وارتفاع اللوحة | حجم مناسب لظرف الباب |
| حجم اللوحة | مقاسات مسبقة للوحة بالإضافة إلى مساحة الطي |
| ختم | ضع الغراء على الأطراف، والشريط اللاصق على الجزء العلوي. |
| الناتج | يتم تحديد المسافة وفقًا للخط وارتفاع الرصة |
| التيار الكهربائي | 380 فولت ثلاثي الأطوار 50 هرتز، أو 220 فولت أحادي الطور للخطوط الخفيفة، يتم اختيارها حسب المشروع لتزويد المحطة بالطاقة |
ما يظهر الفيديو
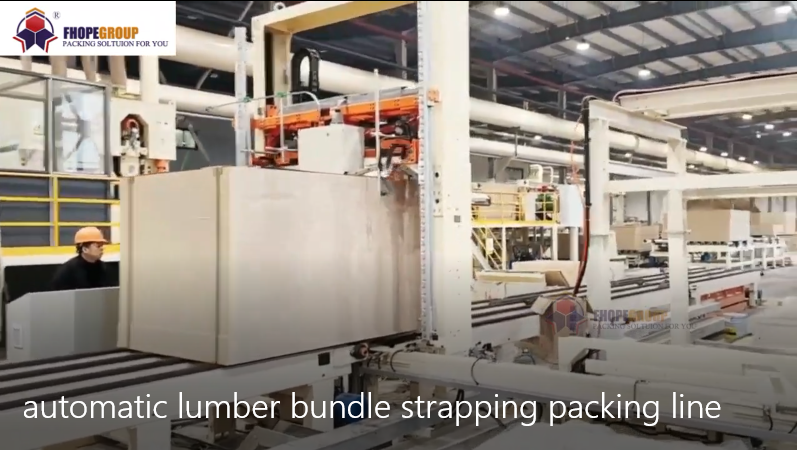
تُظهر لقطاتنا خط إنتاج كرتون يقوم بطي لوح كرتوني حول لوحة باب ونقل العبوة المغلفة إلى منطقة التخزين. هذا عرض توضيحي عام، لذا يُرجى التأكد من مقاسات الألواح ونوعها وارتفاع التخزين لكل مشروع على حدة.
قائمة التحقق من الاختيار
| سؤال | تأكيد لكل مشروع |
|---|---|
| أحجام الأبواب | غلاف لوحي وقطعة من الورق المقوى |
| درجة المجلس | تم تصميم التموجات لتتناسب مع نمط النقل |
| معدل الإخراج | عدد الألواح في الساعة |
| ارتفاع كومة | نمط المنصة وارتفاع الحمولة |
| ختم | طريقة لصق طرفية بالإضافة إلى شريط علوي قياسية، تم ضبطها لتناسب متطلبات الشحن لكل مشروع |
| التيار الكهربائي | الجهد والطور والتردد في الموقع |
الضوابط والسلامة
يتم تشغيل خط الإنتاج من لوحة تحكم مزودة بزر إيقاف طارئ في موقع المشغل. يُرجى إبقاء اليدين بعيدًا عن محطات الطي والإغلاق أثناء تشغيل الدورة، واتباع دليل الماكينة لتحميل الألواح وإجراء الفحص الدوري.
أسئلة وأجوبة هندسية
س: هل ما زلنا بحاجة إلى غلاف بلاستيكي مع خط كرتوني؟ ج: لا. الكرتون نفسه هو الطبقة الواقية؛ يتم إغلاق العبوة بالغراء والشريط اللاصق بدلاً من الأختام البلاستيكية.
س: ما هي أنواع الأبواب التي يتعامل معها؟ ج: يتم تحديد حجم الخط وفقًا لحجم بابك لكل مشروع، لذا فهو يناسب ألواح الأبواب الداخلية والخارجية ضمن هذا النطاق.
س: ما هي سرعة تشغيلها؟ ج: تعتمد السرعة على أبعاد الباب وسرعة تغذية الألواح ودورة ارتفاع الرصة؛ ويتم تحديد عدد الألواح في الساعة بدقة أثناء هندسة المشروع.
س: هل يمكن تكديس أحجام مختلفة في عملية واحدة؟ ج: يتم تحديد نمط التكديس لكل مشروع على حدة؛ الأحجام المختلطة تتطلب تغيير إعداد الطي.
س: ماذا لو كانت اللوحة غير مربعة قليلاً؟ ج: تعمل عملية تحديد موضع اللوحة على جعل القطعة مربعة بالنسبة للوح قبل الطي؛ أما اللوحات الملتوية بشكل كبير فتُعالج في المرحلة السابقة.
الخطوة التالية
- أرسل لنا بريدًا إلكترونيًا على info@fhopepack.com مع ذكر أحجام الأبواب ومعدل الإنتاج ونمط المنصات.
- نرسل تكوينات اللوحة، وتخطيط الخطوط، ورسم التخطيط في غضون 48 ساعة.
- نقوم بترتيب معاينة للموقع للتأكد من أن الخط يناسب أرضيتك.
القراءة ذات الصلة
- آلة تغليف الباب وآلة تقليص الألواح بالحجم الكامل
- آلة تغليف بالانكماش الحراري للأبواب والألواح
- آلة تغليف الألواح بالانكماش الحراري
- خطوط إنتاج آلات التعبئة والتغليف من FHOPE
المصادر والمعايير
- ISO 12100:2010 - سلامة الآلات. المبادئ العامة للتصميم وتقييم المخاطر والحد منها
- EN 415-10:2014 — سلامة آلات التعبئة والتغليف. المتطلبات العامة
- EN ISO 13849-1:2023 — سلامة الآلات. الأجزاء المتعلقة بالسلامة في أنظمة التحكم
- فيديو توضيحي لآلة تغليف الكرتون من FHOPE. تمت مراجعته كعرض توضيحي عام؛ تم تأكيد أحجام الألواح ونوعية الكرتون وترتيبها حسب المشروع.
آخر مراجعة: 2026-10-10