ملخص تنفيذي: تتميز الألواح كبيرة الحجم بسطح واسع وهشاشة عالية. يقوم هذا الخط بتغليف الأبواب والألواح العازلة والألواح الخشبية عن طريق استشعار حجم كل قطعة، وتغليفها بغشاء قابل للانكماش الحراري، ثم شد الغطاء في نفق الانكماش، بحيث يتناسب الغشاء مع المنتج تمامًا بدلًا من الاعتماد على تقدير المشغل. يتم تحديد أبعاد الأبواب والألواح لكل مشروع على حدة.
جدول المحتويات
- لماذا يصعب تغليف البضائع كبيرة الحجم
- آلتان، مهمة واحدة
- التغذية والاستشعار
- تغليف بغشاء بلاستيكي قابل للانكماش
- نفق الانكماش
- حماية الحافة
- تكوين نموذجي
- ما يظهر الفيديو
- قائمة التحقق من الاختيار
- الضوابط والسلامة
- أسئلة وأجوبة هندسية
- الخطوة التالية
- القراءة ذات الصلة
- المصادر والمعايير
لماذا يصعب تغليف البضائع كبيرة الحجم
تتميز الأبواب والألواح المعمارية وألواح العزل بمساحة سطحية كبيرة مقارنة بوزنها، وكل متر مربع منها عرضة للخدوش أو بقع الرطوبة. أما الحواف فهي أسوأ حالاً، فالزاوية هي أول نقطة احتكاك بين المنتج ورافعة شوكية أو سكة شاحنة.
يؤدي انفصال الغلاف البلاستيكي إلى تفاقم المشكلة، لأنه يتحرك أثناء النقل، مما يسمح للباب التالي بالتلامس مع الباب السابق. أما الغطاء المناسب للمنتج فيمنع هذا التلامس.
آلتان، مهمة واحدة
تُغطي آلة تصنيع الأبواب وآلة تقليص الألواح كاملة الحجم طرفي المشكلة نفسها. تقوم آلة تصنيع الأبواب بتغليف الأبواب الفردية بغلافها الأضيق، بينما تتعامل آلة تقليص الألواح كاملة الحجم مع الألواح والصفائح العريضة جدًا بحيث لا تتسع لخط الباب.
نقوم ببناء إما الآلة بمفردها أو الاثنتين تعملان معًا كخط إنتاج واحد، بحجم يتناسب مع المنتجات التي تقوم بشحنها.
التغذية والاستشعار
تصل الألواح على ناقل متين وتمر بمحطة استشعار. تقرأ المستشعرات البصرية طول وعرض وارتفاع كل قطعة، ويستخدم الخط هذه القراءات لتحديد كمية الفيلم التي تحتاجها القطعة بدلاً من استخدام كمية ثابتة لكل حجم.
إن تقنية الاستشعار تسدد تكلفتها على خط إنتاج مختلط، حيث أن الفرق بين باب صغير ولوحة كاملة الحجم سيكون عبارة عن غشاء مهدر على أحدهما وغطاء رقيق على الآخر.
تغليف بغشاء بلاستيكي قابل للانكماش
تقوم الآلة بسحب الغلاف وتغليفه حول اللوحة أثناء مرورها. يُعدّ غلاف البولي إيثيلين القابل للانكماش الخيار الأمثل لهذه الفئة، مع توفر خيارات أخرى من الأغلفة عند الحاجة. قبل تعرض الغلاف للحرارة، يُغلق طرفه المفتوح بختم متقاطع. أما الألواح الأطول التي تُشغّل بتدفق مستمر، فتُستخدم فيها أداة ختم جانبية، ويعتمد اختيار الأداة على طول اللوحة المستخدمة في كل مشروع.
نفق الانكماش
تمر اللوحة المغلفة عبر نفق انكماش حراري حيث يقوم الهواء الساخن المتداول بشد الغشاء على المنتج. يتم ضبط درجة حرارة النفق وسرعة الناقل وفقًا لنوع الغشاء عند بدء التشغيل، ويتم مطابقتها مع اللوحة في عملية الإنتاج.
حماية الحافة
تعمل عملية الانكماش الحراري من الخارج إلى الداخل، لذا يتركز الشد الأقوى على الزوايا حيث ينكمش الغشاء بشكل أكبر. وهذا تحديدًا هو المكان الذي تحتاج فيه اللوحة إلى غطاء محكم، ولهذا السبب يحمي الغلاف الحراري الحواف التي يتركها الغلاف المشدود غير مكتملة. ولأن الغشاء يتلاءم أثناء مروره عبر خط الإنتاج، فإن كل وحدة تخرج بنفس الغطاء المحكم والنظيف.
تكوين نموذجي
الأرقام أدناه هي أظرف بداية شائعة لهذه الفئة من الآلات ويتم تأكيدها لكل مشروع على حدة.
| معامل | النطاق النموذجي، يتم تأكيده لكل مشروع |
|---|---|
| غلاف المنتج | تم تصميمها لتناسب أبعاد بابك ولوحتك |
| افلام | أغشية البولي إيثيلين القابلة للانكماش، وتتوفر أنواع أخرى عند الطلب |
| الاستشعار عن بعد | قراءة الحجم البصري لضبط استخدام الفيلم |
| ختم | شريط على شكل حرف L أو مانع تسرب جانبي متوافق مع المنتج |
| الناتج | تم تحديد وتيرة التوقف في النفق ومزيج المنتجات |
| التيار الكهربائي | 380 فولت ثلاثي الأطوار 50 هرتز، أو 220 فولت أحادي الطور للخطوط الخفيفة، يتم اختيارها حسب المشروع لتزويد المحطة بالطاقة |
ما يظهر الفيديو
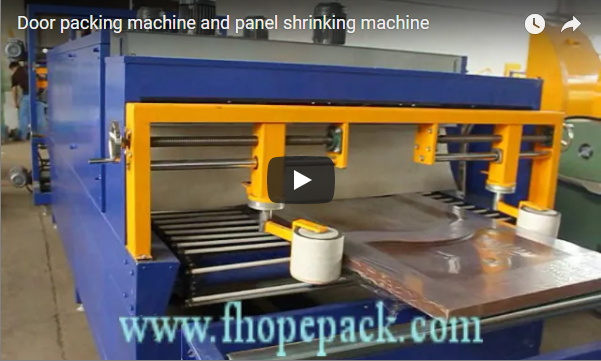
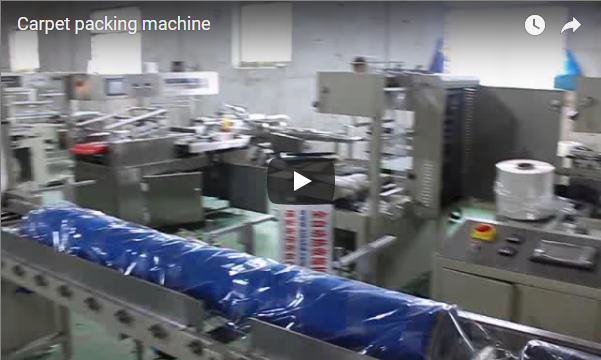
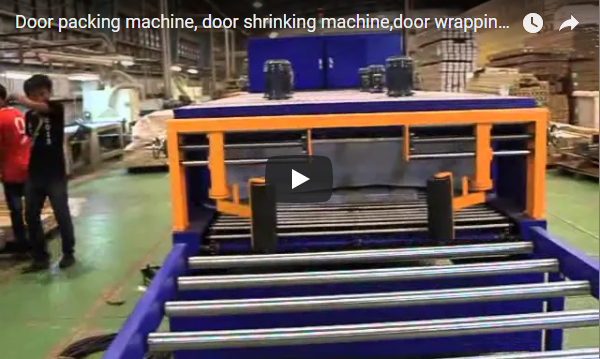
تُظهر لقطاتنا خط إنتاج يقوم بتغليف الألواح بغشاء بلاستيكي ثم تمريرها عبر نفق الانكماش. هذا عرض توضيحي عام، لذا سيتم تأكيد نوع غلاف المنتج، ونوع الغشاء، وتصميم خط الإنتاج لمنتجاتكم معنا لكل مشروع على حدة.
قائمة التحقق من الاختيار
| سؤال | تأكيد لكل مشروع |
|---|---|
| أحجام الأبواب والألواح | إعداد غلاف الجهاز والفيلم |
| استخدام الأفلام اليوم | ما يمكن أن يوفره الاستشعار في مزيجك |
| المنتج الوزن | جودة الفيلم ومتانته |
| أسلوب الختم | قضيب على شكل حرف L للأطوال القياسية، مانع تسرب جانبي لألواح ممتدة؛ يتم اختياره حسب المشروع |
| معدل الإخراج | عدد القطع في الساعة عند مخرج التغذية |
| التيار الكهربائي | الجهد والطور والتردد في الموقع |
الضوابط والسلامة
يتم تشغيل خط الإنتاج من لوحة تحكم مزودة بزر إيقاف طارئ عند موضع المشغل. يجب إبقاء اليدين بعيدًا عن مناطق الاستشعار والتغليف والتسخين أثناء حركة الخط، مع الحرص على تثبيت الحمولة على الناقل. تشمل الفحوصات الدورية الاستشعار، وتغذية الفيلم، وتسخين النفق، والناقل، وفقًا لدليل الماكينة.
أسئلة وأجوبة هندسية
س: هل يحتاج خط الإنتاج إلى آلة منفصلة للأبواب والألواح؟ ج: لا. نحن نوفر وحدة أبواب مخصصة، أو وحدة ألواح عريضة، أو خط إنتاج متكامل، يتم تكوينه حسب كل مشروع.
س: كيف يقلل الاستشعار من استخدام الفيلم؟ ج: تقيس أجهزة الاستشعار كل قطعة وتضبط الفيلم لتلك القطعة، لذلك لا يقوم خط الإنتاج المختلط بتضخيم الفيلم للأبواب الصغيرة أو تقليله للألواح الكبيرة.
س: ما نوع الفيلم المستخدم؟ ج: فيلم البولي إيثيلين القابل للانكماش هو النوع القياسي لهذه الفئة، مع توفر أنواع أخرى للمنتج. يتم التأكد من ذلك لكل مشروع على حدة.
س: هل يحمي غشاء الانكماش الحراري الحواف؟ ج: نعم. ينكمش الغشاء بشدة حول الزوايا والحواف، وهي الأماكن التي تتعرض فيها اللوحة لمعظم الصدمات أثناء النقل.
س: ما هي الأحجام الممكنة؟ ج: يتم تحديد حجم الخط وفقًا لحجم الباب واللوحة لكل مشروع، ضمن العرض والارتفاع المقدرين للآلة.
الخطوة التالية
- أرسل لنا بريدًا إلكترونيًا على info@fhopepack.com مع ذكر أحجام الأبواب والألواح، والمزيج، ومعدل الإنتاج.
- نرسل توصيات الأفلام، وتخطيط الخطوط، ورسم التخطيط في غضون 48 ساعة.
- نقوم بترتيب معاينة للموقع للتأكد من أن الخط يناسب أرضيتك.
القراءة ذات الصلة
- آلة تغليف بالانكماش الحراري للأبواب والألواح
- آلة تغليف الكرتون للباب
- آلة تغليف الألواح بالانكماش الحراري
- خطوط إنتاج آلات التعبئة والتغليف من FHOPE
المصادر والمعايير
- ISO 12100:2010 - سلامة الآلات. المبادئ العامة للتصميم وتقييم المخاطر والحد منها
- EN 415-10:2014 — سلامة آلات التعبئة والتغليف. المتطلبات العامة
- EN ISO 13849-1:2023 — سلامة الآلات. الأجزاء المتعلقة بالسلامة في أنظمة التحكم
- فيديو توضيحي لخط تغليف الأبواب وتقليص الألواح من شركة FHOPE. تمت مراجعته كعرض توضيحي عام؛ وتم تأكيد الغلاف والفيلم والتصميم لكل مشروع.
آخر مراجعة: 2026-10-10