نظرة عامة
تعني عملية القطع بالليزر على الوجهين قطع الصفيحة أولاً من أحد وجهيها، ثم قلب الوجه المقطوع لتشكيل الوجه الآخر. وتحدد خطوة قلب الصفيحة كلاً من الجودة والسلامة: إذ يجب قلبها دون إتلاف حواف القطع أو السطح، ودون مخاطر تأرجح صفيحة محملة على رافعة. تقوم طاولة قلب بزاوية 180 درجة بتغذية الصفيحة على سير ناقل، وتثبيتها داخل حلقة دوارة، وقلبها في مكانها، ونقلها إلى موضع القطع الثاني. كُتب هذا الدليل لمهندسي ورش القطع ومديري الإنتاج الذين يديرون عمليات القطع بالليزر على الوجهين، ويغطي سير العمل، وما يجب أن تضمنه خطوة قلب الصفيحة للقطع، وما يجب تحديده لطاولة قلب مخصصة بزاوية 180 درجة.
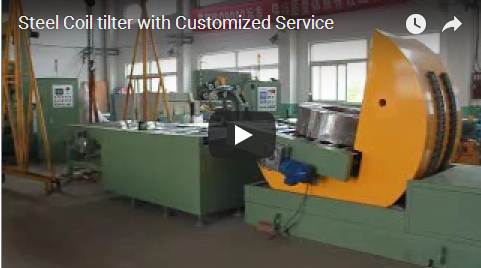
يُظهر الفيديو أدناه طاولة قابلة للدوران بزاوية 180 درجة تقوم بقلب صفيحة فولاذية لقطعها بالليزر على الوجهين:
سير عمل القطع على الوجهين
يؤدي قطع كلا وجهي الصفيحة إلى زيادة وقت الدوران بين عمليتي القطع:
| المرحلة | ما يحدث |
|---|---|
| المرور الأول | يقوم الليزر بقطع الوجه "أ" على طاولة القطع. |
| عملية فصل أولية باستخدام وصلات دقيقة | اعتمادًا على الجزء، قد يؤدي القطع الأول إلى تحرير جزء من الشكل؛ تحافظ الوصلات الدقيقة (الشبكة المتبقية) على تماسك الصفيحة حتى اكتمال المرور الثاني. |
| دوران | يتم إدخال الصفيحة في طاولة الدوران، وتدويرها 180 درجة، بحيث يتم عرض الوجه B للمرور الثاني. |
| المحاولة الثانية | يتم قطع الوجه B باستخدام نفس المرجع بحيث تتطابق الجوانب. |
| تفريغ | تتم إزالة الأجزاء المصنعة. |
في آلة الحلقة التي تعمل بنظام التغذية بالناقل، تدخل الصفيحة إلى طاولة الدوران على ناقل التغذية، وتُمسك داخل الحلقة، وتُدار 180 درجة، ثم تُحرر وتُنقل إلى جانب الإخراج. هذا يجعل عملية الدوران جزءًا من تدفق المواد بدلاً من حركة رافعة منفصلة.
ما يجب أن تضمنه خطوة تغيير الموظفين
بالنسبة للقطع بالليزر على الوجهين، يجب أن تقوم طاولة الدوران بزاوية 180 درجة بأكثر من مجرد تدوير اللوحة:
| متطلبات | لماذا يُعد ذلك مهمًا للقطع |
|---|---|
| تحديد المواقع القابلة للتكرار | تعود الصفيحة إلى موضعها المحدد بعد الدوران. عمليًا، لا يُقصد من التكرار الميكانيكي أن يحل محل مرجعية الليزر نفسها، بل يُعيد الصفيحة إلى نطاق التقاط مستشعر تحديد الحواف البصري لطاولة الليزر أو دبابيس التحديد، وبالتالي يُعيد برنامج القطع تحديد نقطة الأصل الإحداثية للوجه B. |
| لا يوجد ضرر على الحافة | لا تتعرض الحواف المقطوعة والألسنة للصدم أو الانبعاج أثناء إمساك اللوحة وتدويرها. |
| لا يوجد احتكاك بالسطح | يتم تثبيت الصفيحة داخل الحلقة وتدويرها في مكانها، ولا يتم تحريكها عبر الأرضية أو صفيحة أخرى. |
| قبضة محكمة | يتم تثبيت الصفيحة بإحكام للدوران ثم يتم تحريرها بسلاسة، بحيث تبدأ المرحلة الثانية من جزء غير مضطرب. |
| تكامل الناقل | يتطابق تدفق ناقل التغذية والإخراج مع خط القطع، لذلك لا يؤدي الانعطاف إلى تعطيل الإنتاج. |
تدور الحلقة حول محور أفقي، مما يُثبّت الصفيحة في مكانها بسرعة مُتحكّم بها، بحيث تُقدّم الصفيحة للوجه B بدقة وفي نفس مستوى العمل. تُوفّر الآلة تحديدًا ميكانيكيًا دقيقًا وقابلًا للتكرار: فهي تُعيد الصفيحة إلى موضع ثابت في كل دورة، ما يُتيح لدبابيس تحديد الحواف البصرية لطاولة الليزر التقاطها؛ ويُعيد برنامج القطع تحديد نقطة الأصل الإحداثية الدقيقة للمرور الثاني انطلاقًا من تلك النقطة المرجعية.
تحديد طاولة قابلة للطي لخط القطع الخاص بك
لتحديد حجم طاولة قابلة للدوران بزاوية 180 درجة حسب الطلب، قم بتزويد الشركة المصنعة بمعايير لوحتك وخط الإنتاج الخاص بك:
| إدخال | لماذا يهم |
|---|---|
| حجم اللوحة (الطول، العرض، السماكة) | يحدد فتحة الحلقة ونمط الدعم. |
| أثقل وزن للطبق | يحدد تصنيف محرك الحلقة وحمل التقليب. |
| حالة فائقة الجودة | يؤثر ما إذا كانت المرحلة الأولى تترك علامات تبويب أو تحرر أجزاءً على معالجة الحواف. |
| متطلبات التحويل | قم بتدويره 180 درجة كاملة لعرض الوجه B، أو توقف بزاوية لإجراء الفحص. |
| تكرار الموقف | التفاوت المطلوب في عملية المحاذاة الثانية. |
| مستوى الناقل وتدفق الخط | ارتفاع المدخل/المخرج، ونوع الناقل، وعدد الأجزاء المستهدفة لكل وردية. |
تقوم هذه العائلة من الآلات ببناء كل من آلات الرفع الميكانيكية (نطاق خط الإنتاج من 1 إلى 60 طنًا تقريبًا) والتكوينات الهيدروليكية الثقيلة (نطاق خط الإنتاج من 1 إلى 100 طن تقريبًا)؛ يتم اختيار التصنيف من أثقل لوحة لديك.
اختبار المصنع وقبوله لتطبيق القطع
يجب اختبار طاولة الدوران التي تغذي خط الليزر قبل شحنها:
- رقم قياسي ممتد. سجل اختبار يغطي دورات شبه متواصلة (يستمر البروتوكول المعلن من قبل الشركة المصنعة لمدة تصل إلى حوالي 24 ساعة)، مع تحديد ما إذا كان الجهاز بدون حمل أو تحت الحمل.
- فحص قابلية تكرار الوضع. دليل على أن الصفيحة تعود إلى موضعها بعد دورات متكررة ضمن التفاوت الذي تحتاجه عملية القطع.
- نظام النقل ودورة التدوير. إثبات أن تدفق ناقل التغذية، والانعطاف، وتسليم التغذية الخارجية تعمل دون تعطل أو اصطدام بالحواف.
- التحقق من أجهزة السلامة. التوقيع على أن أجهزة الحماية، وأجهزة التعشيق الآمنة، وزر التوقف الطارئ تعمل كما هو مصمم لها.
- سلوك انقطاع الطاقة. تأكيد على أن انقطاع التيار الكهربائي المحاكي قد توقف وثبت الحلقة بأمان دون إسقاط اللوحة.
- وثائق الامتثال. تأكيد مراجع السلامة المستخدمة لهذه العائلة من الآلات (EN 415-10 كمرجع وتقييم المخاطر ISO 12100).
عند الوصول، قم بإجراء نفس الفحوصات الأساسية على خطك - الدوران الفارغ، ودوران محمل بإحدى لوحات القطع الخاصة بك، وفحوصات العودة إلى الوضع، وإيقاف الطوارئ، وإيقاف فقدان الطاقة - قبل إعادة توصيل تدفق القطع.
الأسئلة الشائعة
س: لماذا لا يتم تدوير الصفيحة باستخدام رافعة بين عمليتي القطع؟ ج: الرافعة تُحرك الحمولة وتُعرّض حواف القطع وسطح الصفيحة للخطر. أما طاولة التدوير الحلقية فتُدوّر الصفيحة في مكانها، مما يحمي القطعة ويجعل عملية التدوير قابلة للتكرار.
س: هل ستتوافق طاولة الدوران مع دقة تحديد موضع الليزر؟ ج: يتم تحديد دقة تحديد الموضع بناءً على متطلباتك قبل التصنيع. حدد دقة المحاذاة للمرحلة الثانية حتى يتم بناء الآلة والدعامات ونقطة المرجع وفقًا لها.
س: كيف يتم تغذية الصفيحة عبر الآلة؟ ج: في آلة الحلقة ذات التغذية بالناقل، تدخل الصفيحة على ناقل التغذية، وتُدار داخل الحلقة، وتخرج من جانب الإخراج على نفس ارتفاع العمل. تأكد من مستوى الناقل مع خط الإنتاج لديك.
س: هل يمكنه تدوير ألواح كبيرة جدًا أو سميكة جدًا؟ ج: يتم تحديد حجم فتحة الحلقة وفقًا لطول وعرض وسمك اللوح، ويتم تحديد قدرة التحمل وفقًا لأثقل وزن. أما بالنسبة للألواح التي لا تندرج ضمن نطاق خط الإنتاج، فيتم مراجعة التصميم خصيصًا لها.
س: ماذا يحدث إذا انقطع التيار الكهربائي مع وجود صفيحة داخل الآلة؟ ج: يقوم تصميم الأمان الخاص بالآلة بإيقافها وتثبيت الحلقة في مكانها؛ وعند استعادة الطاقة، يستأنف نظام التحكم عمله بأمان بدلاً من إسقاط الصفيحة.
الخطوة التالية
أرسل حجم لوحة القطع وأثقل وزن، وتفاوت المحاذاة للمرور الثاني، ومتطلبات الدوران، وتدفق الخط (مستوى الناقل، والتغذية/الإخراج، والأجزاء لكل وردية)، حتى يمكن تحديد حجم طاولة الدوران المخصصة بزاوية 180 درجة وتحديد قابلية تكرار موضعها في رسم الموافقة.
الموارد ذات الصلة
- حلول قلب اللفائف والقلب الصناعي – معدات قلب ميكانيكية مخصصة (≈1–60 طن) وهيدروليكية (≈1–100 طن).
- حلول الرفع والتحريك الهيدروليكية – ممارسات الاختبار والتحقق من السلامة/الرقابة التي أعلنتها الشركة المصنعة قبل التسليم.
- كيف تعمل آلات الخراطة بزاوية 180 درجة للمكونات والصفائح مسبقة الصب – حركات آلة الدوران بزاوية 180 درجة ومراجع السلامة EN 415-10 / ISO 12100.