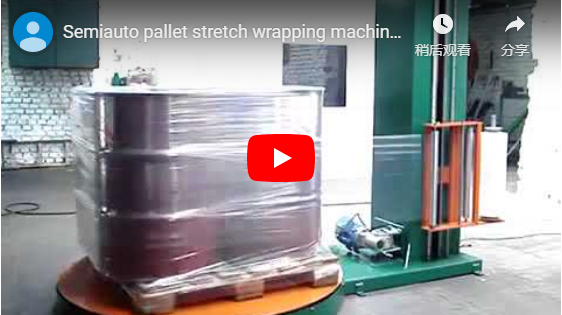
概要: B200 在线转盘式缠绕包装机可直接集成到自动化输送线中,通过自动接收、缠绕和卸料托盘货物,无需人工叉车操作。该设备采用重型滚筒转盘设计,标准有效载荷为 2,000 公斤(可扩展至 3,000 公斤),转速可在 3–12 转/分钟范围内调节。集成的气动顶板可在旋转过程中稳定轻型、松散或较高的货物,而进料、转盘和出料滚筒输送机在同一共面上运行,确保平稳输送。
目录
- 在线B200循环如何运行
- B200 转盘式拉伸包装机规格
- 当您需要气动顶板时
- 3–12 rpm 转速下的循环时间和吞吐量动态变化
- 薄膜输送和动力预拉伸系统
- B200 工程选项
- 控制、安全逻辑和合规性
- 在线转盘式拉伸包装机选型清单
- 工程常见问题解答
- 下一步
- 相关阅读
- 来源
在线B200循环如何运行
B200 将上游包装、缠绕包装和下游物流整合到一个连续的处理循环中。通过消除缠绕工位的叉车运输,它最大限度地减少了产品搬运损坏,并保持了稳定的生产线速度。
[Infeed Roller Conveyor] ---> [Coplanar Roller Turntable] ---> [Outfeed Roller Conveyor]
                                        │
                         [Pneumatic Top Plate Clamp]
                         [Rotational Stretch Cycle]
                         [Auto Film Clamp & Cut]
标准的自动化包装流程如下:
- 进料输送: 托盘从工厂进料辊输送机移动到电动辊转盘上。这两个系统共面对齐,输送线高度相同(通常为成品地面以上 450 毫米至 550 毫米),以防止托盘倾倒或辊轮冲击。
- 负载稳定性: 对于不稳定或较轻的堆叠,上方的气动压板会下降,施加可控的垂直压力(0.2–0.6 MPa 可调),以固定上层。
- 自动高度检测与包装: 逆反射式光电传感器检测负载的顶部边缘。变频驱动器 (VFD) 使转盘平稳加速至目标速度(3–12 rpm),同时动力预拉伸小车沿桅杆上下移动,以施加预设的底部、主体和顶部缠绕圈数。
- 气动夹紧和切割: 循环完成后,气动夹具夹住薄膜尾部,脉冲热线或锯齿刀片切断卷材,擦拭刷将薄膜尾缘紧贴负载固定。
- 出料排放: 上压板向上缩回,同步双链驱动转盘辊将包裹好的单元负载卸到出料堆积输送机上。
转盘滚轮床采用连续双股驱动链机构,确保在 2,000–3,000 公斤集中向下载荷下滚轮零打滑。

B200 转盘式拉伸包装机规格
| 技术参数: | 标准工程配置 | 重型/加长选项 |
|---|---|---|
| 最大有效载荷能力 | 2,000 公斤(动态额定值) | 2,500千克至3,000千克 |
| 转盘转速 | 3–12 转/分(变频器控制的加速/减速) | 自定义低速曲线(1–8 rpm) |
| 滚筒输送机通过线高度 | 450毫米至550毫米(可调) | 按照工厂规格设计 |
| 功率预拉伸比 | 固定传动比最高可达 200%(1 米卷材可产出 3.0 米卷材) | 自定义 250% 至 300% 齿轮比 |
| 转盘直径 | 1,800 毫米 | 2,000 mm至2,200 mm |
| 最大包装高度 | 2,100 毫米 | 2,400 mm至2,800 mm |
| 控制器硬件 | 欧姆龙 Sysmac PLC,带数字操作界面 | 西门子 S7-1200 / 罗克韦尔自动化控制模块 |
| 供气要求 | 0.6–0.8 MPa 干燥过滤压缩空气 | 空气预处理装置包含自动排水功能 |
薄膜更换停机时间得到优化:预拉伸托架采用易于操作的开门式穿线设计,将卷筒更换时间缩短至约 10 秒。
当您需要气动顶板时
气动式顶部稳定板在转盘旋转过程中对上部负载面施加恒定的向下夹紧力。在以下工况下需要使用该装置:
- 低密度或空纸箱: 轻质瓦楞纸包装在周边角落受到高膜张力时容易发生移位或变形。
- 未绑定顶级: 未捆扎、未粘合或堆叠的箱子和袋子可能会因离心力而脱落,而密封膜尚未包裹住上边缘。
- 高纵横比堆栈: 重心较高的托盘单元(堆垛高度大于托盘宽度的 1.8 倍)在旋转启动阶段会受到明显的倾覆力矩。
对于密度高、摩擦力大、相互咬合的负载(例如,刚性木箱或装满液体的桶),循环以旁路模式运行,上压板锁定在上部原位。
3–12 rpm 转速下的循环时间和吞吐量动态变化
每个托盘的总循环时间(T_cycle)包括转盘旋转包装时间加上机械输送机搬运和辅助工序步骤:
T_cycle = T_acc/dec + (N_winds ÷ RPM × 60) + T_infeed + T_outfeed + T_aux
地点:
N_winds:总车厢圈数,包括底部加固、向上横移、顶部重叠、向下横移和底部系紧。RPM: 程序设定的稳定转盘转速(3–12 rpm)。T_aux:上压板运动、光电负载感应和自动切割/擦拭序列的累计时间(通常为 12-18 秒)。
典型循环时间计算(假设总共有 15 个旋转风)
- 高吞吐量配置(12 rpm,稳定负载):
- 旋转相位:15 圈 ÷ 12 转/分 = 1.25 分钟(75 秒)
- 进料、出料、软启动/停止和切割:约 25 秒
- 总周期时间: 每托盘约需100秒(每小时约36托盘)
- 高维护配置(3 rpm,易碎或不稳定的堆栈):
- 旋转相位:15 圈 ÷ 3 转/分 = 5.00 分钟(300 秒)
- 进料、出料和顶板沉降:约 30 秒
- 总周期时间: 每托盘约需 330 秒(每小时约 10-11 托盘)
欧姆龙 PLC 对转盘的加速和减速斜坡速率进行调整,以防止在速度转换期间发生负载转移。
薄膜输送和动力预拉伸系统
B200 采用动力驱动的双辊预拉伸薄膜输送装置:
- 机械优势: 标准200%预拉伸比通过机械方式将1米长的拉伸膜拉伸至3米长,并缠绕在产品上。与摩擦制动式托盘车相比,这可使每个托盘的耗材膜量减少高达55%。
- 驱动分离: 专用直流电机为预拉伸辊提供动力,将薄膜拉伸张力与负载缠绕张力隔离开来。
- 张力控制: 通过模拟摆臂电位器或称重传感器反馈来调节施加在托盘角上的网状张力,防止软瓦楞纸箱的角被压扁。
- PLC卷饼配方: 底部缠绕圈数、顶部加固缠绕圈数、托架升降移动速度和中间加固带均可通过 HMI 屏幕独立配置。
B200 工程选项
标准型B200机箱可满足各种操作需求:
| 工程模块 | 技术目的 | 目标作战场景 |
|---|---|---|
| 地面安装式进场坡道 | 将工厂车间地面连接到转盘层 | 托盘车在非输送机维护期间进入 |
| 气动顶部稳定板 | 顶部夹紧力(150–500 N 可调) | 轻型、散装或高高的纸箱堆 |
| 汽车薄膜夹紧、切割和擦拭 | 带热/剪切切割功能的气动尾部夹爪 | 全自动、无需操作员的在线单元 |
| 加长桅杆组件(2,800 毫米) | 延长垂直托运行程 | 高立方体仓库存储负荷 |
| 重型转盘(2,000 毫米 / 3,000 公斤) | 结构加固,高承载力回转支承 | 重型铸件、陶瓷、纸卷 |
| 冲洗/防腐蚀 | 定制环氧树脂、锌底漆或不锈钢表层 | 高湿度或冷链仓储 |
控制、安全逻辑和合规性
B200 采用欧姆龙 Sysmac 控制架构。操作面板包括手动循环微调功能、可变滑架速度电位器和自动紧急停止程序。
一体化在线单元包括符合国际标准的强制性周界安全屏障:
- 风险评估: 经评估和设计,符合以下规定: ISO 12100:2010 (机械安全——设计总则)
- 包装机械安全: 符合 IN 415-10:2014 自动托盘缠绕机的安全要求。
- 细胞保护: 转盘旋转区域周围设有互锁式安全围栏。进料和出料辊道入口处配备静音安全光幕(符合4类/PLe标准),用于区分托盘通道和人员闯入通道。
在线转盘式拉伸包装机选型清单
在最终确定包装线布局之前,请核实以下运行参数:
- 托盘轮廓: 占地面积尺寸(长×宽)、最大装载高度和最大动态有效载荷重量(千克)。
- 吞吐量需求: 高峰生产线条件下的目标产量(以托盘/小时计)
- 输送机几何形状: 进料辊和出料辊的高度、辊径、辊中心距和运行输送速度。
- 堆栈完整性: 存在松散的顶层、轻质纸箱或重心较高,需要使用气动顶板。
- 自动化水平: 需要全自动气动薄膜夹紧、切割和热擦拭机构。
- 占地面积和可达性: 安全围栏、维护通道门和 LOTO(锁定/挂牌)电源断路器的布局净空。
工程常见问题解答
B200转盘的最大承重能力是多少?
标准型 B200 滚筒转盘的结构额定动态有效载荷高达 2,000 公斤。对于金属锭、化学品或耐火块等重型工业货物,可选配加强型回转轴承小车,将总承载能力提升至 2,500–3,000 公斤。
气动顶板如何防止托盘损坏?
顶板采用可调式气缸,可对负载施加可控的垂直向下夹紧力。这可以防止轻质、未捆扎的纸箱发生移位或边角翘起,同时允许进行可变压力调节(0.2–0.6 MPa),以避免压坏易碎产品包装盒。
转盘支持哪些转速?
转盘由工业齿轮电机驱动,该电机由可调频驱动器控制,转速可在 3 rpm 至 12 rpm 之间平稳运行。加减速曲线在 PLC 中设定,以防止旋转负载倾覆。
B200 能否作为完全无人化的包装站运行?
是的。当与动力进料/出料辊式输送机和自动气动薄膜夹紧切割机构配合使用时,包装机无需操作员即可运行。托盘自动定位,根据预设的配方参数进行包装,并自动卸料。
拉伸膜更换需要多长时间?
薄膜卷穿线大约需要 10 秒钟。动力预拉伸装置配有宽开口闩锁门,操作人员无需工具即可放入标准的 500 毫米(20 英寸)薄膜卷,并将薄膜穿过预拉伸辊。
下一步
将 B200 分三个结构化阶段集成到您的包装生产线中:
- 提交工厂布局及有效载荷规格: 将托盘尺寸、最大单重、每小时目标托盘数和输送线高度发送至 info@fhopepack.com.
- 审阅详细的48小时技术方案: 我们的机械应用团队将在 48 小时内提供 2D/3D 布局图、周期时间模拟和系统报价。
- 工程布局验证: 安排工程现场勘察,以协调楼板锚固、电气母线布线和输送机联锁装置。
相关阅读
来源
- 设备规格、托运比、可选配置: Fhopepack B200 全自动托盘缠绕包装机
- 机器操作演示: B200 转盘式拉伸包装机视频文档
- 国际安全标准: ISO 12100:2010 机器风险评估 和 EN 415-10:2014 包装机械安全要求
上次审核日期: 2026年10月03日