🛠️ 标准概述
现代线圈包装优先考虑尺寸稳定性、防潮完整性和牢固的捆扎固定,以确保运输过程中提供卓越的保护并保持美观。合规性依赖于贯穿式包装 (TEW) 技术,该技术可形成气密密封,防止腐蚀,并辅以可回收的聚乙烯 (PE) 薄膜、绉纸和防腐蚀气相缓蚀剂 (VCI) 材料。
卷材处理的操作流程已从人工折叠转变为自动化的TEW系统,将卷材的打开和检测周期缩短至1-2分钟。这一时间足以完成必要的验证步骤,包括尺寸测量、自动称重和唯一标识标签,从而确保在包装流程开始前实现100%的可追溯性。通过将这些检测流程直接整合到包装工作流程中,工厂在保持严格质量控制标准的同时,消除了人工操作的瓶颈。
技术合规性不再由单一国际标准决定,而是由客户特定的运输要求和防腐蚀基准综合决定。如今,行业强制要求使用能够有效阻隔外部湿气的密封包装袋,这对于防止长途物流运输过程中边缘腐蚀至关重要。这一转变的基础是可回收包装材料的广泛应用,例如聚乙烯薄膜和皱纹纸,这些材料通常采用消费后回收材料制成,以符合现代可持续发展的要求。
包装功能分解
高效的线圈包装包含五项同步功能:通过专用托架进行安全运输、自动化检测以实现可追溯性、采用TEW技术实现气密密封、缠绕包装以防止刮伤以及保护眼睛以维护线圈完整性。每项功能都严格按照物料搬运顺序执行,旨在最大限度地减少物理接触并保持表面质量。
运输车,包括卷材车和旋转闸门,是重型金属材料在厂区内移动的主要接口。这些系统与精密下料机和起重设备(例如C型钩、抓斗和钳子)协同工作,将卷材精确定位以进行加工。通过严格减少卷材移动并执行针对特定材料的搬运规程,操作人员可以降低机械损坏的风险,并在整个生产周期内保持设备的清洁。
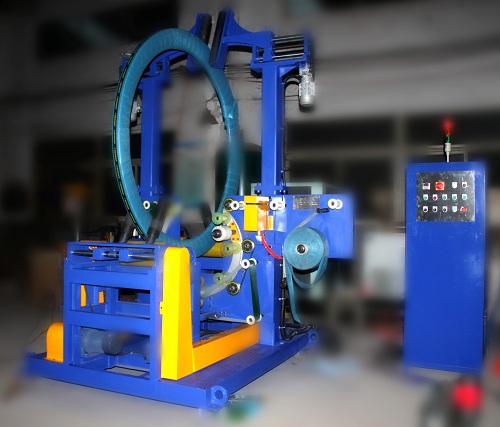
检测阶段集成了自动测量、称重和识别标签功能,在卷绕开始前为每卷建立数字化记录。验证通过后,TEW工艺使薄膜托架旋转穿过卷材的中心孔,形成连续的、无焊缝的屏障,将金属与周围环境的湿气完全隔离。这种气密结构比传统的折叠方法有效得多,传统的折叠方法通常会在卷材中心孔处留下易受潮气侵蚀的接缝和缝隙。
车身缠绕采用螺旋拉伸膜,提供机械缓冲,防止运输过程中的震动和表面刮擦;专用眼部防护装置采用边缘防护和VCI防锈纸衬垫,防止芯体塌陷和内部生锈。整个组件使用PET(聚酯)打包带固定,由于其卓越的安全性和在大批量工业环境中更低的总体拥有成本(TCO),PET打包带目前已取代钢制打包带成为首选。
🔗相关内容:探索更多解决方案
📈 主要变化
从手工折叠到TEW技术的行业转型,使包装效率提升了近100%,这主要得益于消除了水分渗入和腐蚀失效点。可回收PE薄膜、VCI防锈产品和PET打包带的采用,以及向完全集成的MES/ERP自动化系统的推进,进一步强化了这一转变。
传统的折叠技术依赖于多步骤的手工操作,这常常导致密封性受损,使潮湿空气渗入卷材孔眼并引发腐蚀。TEW 技术通过在卷材中心持续旋转薄膜卷筒来解决这一问题,从而形成完全气密的包装,有效阻隔外部湿气。现场观察表明,与传统的折叠方法相比,这种方法能够提供更高的防护等级,尤其是在高湿度储存环境中。
材料选择已发展到兼顾性能和生命周期经济性的阶段。气相缓蚀剂 (VCI) 产品和预拉伸薄膜目前在高价值应用领域占据主导地位,取代了传统的多层纸质系统。与此同时,PET 打包带已基本取代钢带,在提供相当的拉伸保持力的同时,避免了锈蚀污染和搬运过程中因回弹而造成的危险伤害。这些材料的升级直接实现了兼具卓越防护性能和美观外观的双重目标。
自动化成熟度已从半自动独立机器发展到与制造执行系统 (MES) 和企业资源计划 (ERP) 平台同步的完全集成包装线。这种连接性能够根据特定线圈尺寸和材料等级定制动态包装方案,同时记录实时质量数据以供下游分析。这种集成减少了人工干预,标准化了生产周期,并确保所有生产班次包装质量的一致性。
🛡️ 商业影响
部署先进的卷材包装系统可将每卷的包装周期缩短至 1-2 分钟,从而显著提高运营效率,并大幅减少运输相关的损坏索赔。采用 PET 捆扎带和可回收薄膜可降低总体拥有成本,而 MES/ERP 集成则可简化合规性报告流程,并提升汽车和建筑行业客户的供应商绩效评分。
缩短生产周期是提高产能的主要驱动力,自动化TEW生产线能够稳定地将卷材的开卷和包装时间控制在1-2分钟。这种效率的提升直接抵消了人工需求,并减少了高产量服务中心的瓶颈。与传统的手工折叠方法相比,自动化方法能够显著缩短周转时间,使工厂能够在不相应增加人员或占地面积的情况下扩大产量。
通过战略性的包装选择,物流和材料成本得以优化。PET打包带消除了钢带带来的隐性成本,例如锈蚀污染治理和工作场所安全事故。此外,改用可回收的PE薄膜和绉纸,既减轻了包装总重量,降低了废弃物处理费用,又符合企业可持续发展目标。这些材料替代措施在不影响结构完整性的前提下,共同降低了总体拥有成本。
客户维系和市场准入与包装合规性之间的联系日益紧密。如今,大型汽车和建筑行业的采购团队已将气密性TEW包装和全数字化可追溯性作为供应商的基本要求。未能达到这些标准的工厂将面临被关键供应链除名的风险,而合规的工厂则受益于返工减少、客户投诉降低,并因其卓越的防护性能和优雅的外观而提升品牌声誉。
🔗另请参阅:相关设备
⚙️ 合规行动
要实现包装合规,需要遵循一套结构化的四步流程:根据卷材规格选择气密性防腐剂 (VCI) 和护边条;设定热封循环程序以实现气密密封;施加可控张力的 PET 打包带;以及执行自动化检测以确保可追溯性。严格遵守针对特定材料的处理规程和设备清洁标准,可确保产品质量的一致性和符合法规要求。
初始合规步骤包括根据卷材宽度、外径和储存环境选择合适的阻隔材料。气相缓蚀剂 (VCI) 产品和预拉伸薄膜必须与特定金属等级相匹配,以防止化学不相容;而边缘防护层则在易损接触点提供关键的机械加固。选择这些材料不仅考虑其性能,还考虑其可回收性,许多聚乙烯薄膜和绉纸本身就是用回收原料制成的。
设备操作规程对于确保合规性至关重要。精密下翻机、卷材车以及C型钩、抓斗和钳子等起重设备必须定期校准并保持清洁,以防止边缘划痕或表面污染。操作人员必须严格执行针对特定物料的操作规程,最大限度地减少不必要的卷材移动,从而保持保护膜的完整性,并确保运输过程中气密性密封不受影响。
最终合规性验证将自动化检测与数字化文档相结合。每卷产品在捆扎前均需经过测量、称重和识别标签,数据自动传输至MES/ERP系统以进行审计追踪。PET捆扎带的应用需要精确的张力控制,以保持结构完整性,同时避免过度压缩薄膜层。定期校准检查和书面签字确认确保每个包装单元均符合现代工业供应链的严格要求。
🛠️ 时间表和截止日期
包装生产线的部署通常遵循六个月的采购和调试周期,首次发货前需要进行合规性验证。工厂应在验收测试期间优先考虑MES/ERP集成和TEW循环验证,同时预留30天的时间进行安装后审核和不符合项整改,以满足客户的交付计划。
采购流程始于预算审批和供应商选择,其中技术规范必须明确定义周期时间目标、自动化水平以及MES/ERP连接要求。工厂验收测试(FAT)应验证TEW系统能否持续达到1-2分钟的卷材开卷和包装基准。供应商必须证明其设备在各种负载条件下均能保持气密性,方可获得现场交付许可。
安装和调试阶段需要与现有的物料搬运基础设施进行精心协调。精密下料机、卷料车和旋转闸门必须与包装线对齐,以确保卷料无缝输送,无需人工干预。操作人员需接受有关特定物料操作规程、设备清洁标准和自动化检测流程的培训,以确保从第一天起就能稳定执行各项操作。
安装后验证侧重于合规性验证和持续改进。各工厂应在投产后的第一个月内进行初步客户审核,并预留 30 天的准备时间来解决与薄膜张力、捆扎位置或数字化可追溯性相关的任何不合格项。将现有的手动工作站改造为半自动 TEW 配置通常需要 1-2 天的停机时间,性能改进是相对于传统折叠方法而言的,而非绝对保证。
🛡️合规性说明:本设备的设计符合ISO和CE要求。采购前请向制造商核实具体认证信息。
🏗️常见问题解答
TEW 技术可扩展至各种卷材尺寸,而 PET 捆扎带和可回收薄膜则优化了总体拥有成本。自动化程度从半自动独立单元到完全集成的 MES/ERP 系统不等,并为旧生产线提供改造方案。所有配置均优先考虑气密密封、最大限度减少人工操作,并符合现代运输和防腐蚀标准。
TEW(贯穿式包装)系统经过精心设计,可适应各种直径和重量的卷材,包括较小的分切卷材和电缆卷筒。可调节的卷芯适配器和变速薄膜输送装置使操作人员能够始终如一地保持气密性密封,不受卷材尺寸的影响。这种可扩展性确保工厂能够在不影响产品保护性能或外观的前提下,对不同产品线采用标准化的包装方法。
卷材包装线的主要成本驱动因素是自动化程度和集成深度。半自动独立式机器为希望取代人工折叠的生产企业提供了一个切实可行的切入点,而配备输送机、自动捆扎装置和MES/ERP连接功能的全集成生产线则可实现最高的产能和数据透明度。对现有工作站进行改造通常需要添加薄膜托架、旋转臂和可编程逻辑控制器,实施时间通常为一到两天。
材料的选择和处理规程直接影响长期运营效率。由于PET打包带具有更高的安全性和更低的总体拥有成本,因此推荐使用PET打包带而非钢制打包带;而可回收的PE薄膜和绉纸则有助于实现可持续发展目标。严格遵守针对特定材料的处理程序,并定期进行设备校准,可确保包装性能始终如一,并符合客户的合规要求。