概要:手工卷绕线圈的包装方式受制于当班工人的心情。线圈包装涉及三个关键因素:每次包装所需的人工量、薄膜承载能力的稳定性以及生产线能否跟上卷取机的进料速度。我们提供手动工位和自动化生产线,具体选择取决于您的产量和线圈尺寸。
目录
需要权衡的四件事
卷材包装设备的选型主要考虑四个方面。人工成本是指现场人员的成本。包装完整性是指薄膜和捆扎带在运输过程中对货物的固定效果。吞吐量是指包装速度是否能跟上上游卷取机的进度。复杂度是指生产线对地面、空气供应和配电盘的要求。
大多数采购错误都是由于在没有先解决线圈中心定位问题的情况下就确定了速度,因为无论制作速度多快,偏离中心的线圈在运输过程中都会发生偏移。
手工绕线
手动打包站包括一台薄膜分发器、一个便携式捆扎工具和几名工作人员。操作人员负责放置卷材,手工铺贴薄膜,并用钢带或PET带将其拉紧。
这种方法适用于产量和品种都比较少的情况。关键在于一致性:手工施加的张力因缠绕次数而异,而且在生产线等待的环节,每个线圈的缠绕时间最长。
自动化卷绕线
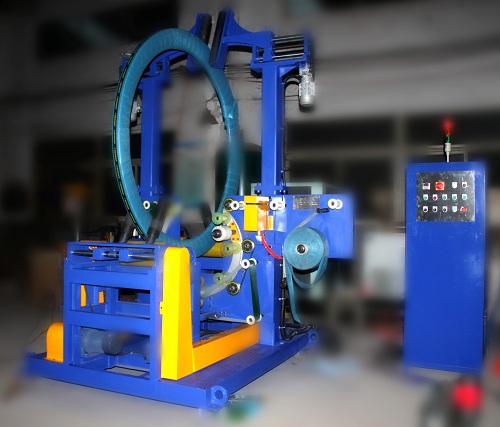
一条自动化生产线通过链式输送机将卷材输送至各个同步工作站。缠绕环将薄膜缠绕在静止的卷材上,捆扎装置施加张力带,整个循环在控制系统的控制下运行。该生产线可根据您所需的卷材尺寸和生产速度进行定制。
进给和定位
线圈进入传送带并经过传感站。传感器获取线圈位置,定心臂将内径轴线与缠绕环中心对齐,这样缠绕的线圈就能居中放置,而不是偏离中心。
自动包装首先要进行定位,因为之后的任何操作都无法纠正偏离中心的起始位置。
戒指缠绕站
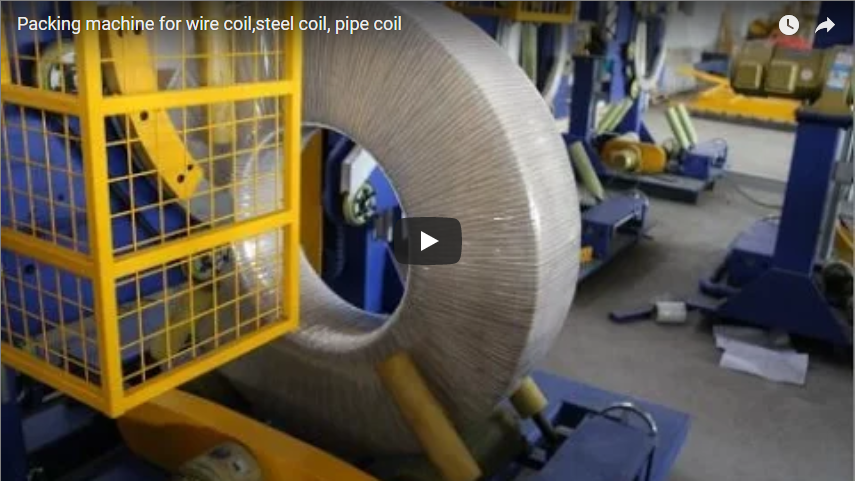
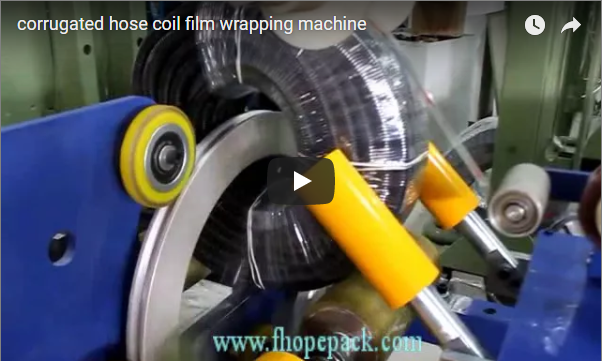
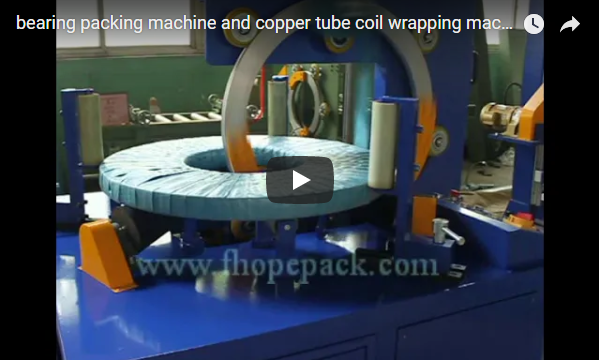
在缠绕工位,卷筒保持静止,而薄膜环围绕卷筒旋转,以可控的重叠方式铺设薄膜。预拉伸辊在薄膜铺设前将其拉伸,张力由驱动装置而非操作员保持。
这样就形成了一种压缩均匀、线圈间重叠一致的保护层,从而能够在运输过程中保持货物紧绷。
捆扎和闭合
包装完成后,捆扎装置会在预设的张紧位置施加捆扎带,张紧度根据负载进行校准。PET 适用于会下沉且需要一定张力恢复的负载;钢带则适用于厚重、刚性边缘。对于需要额外加固的边缘,可使用自动封边机或收缩封边器完成包装,所有选项均根据具体项目进行设置。
典型配置
以下数字是此类机器的常见起始预算,具体以项目为准。
| 参数 | 典型范围,具体视项目而定 |
|---|---|
| 线圈尺寸 | 根据线圈的内径、外径、宽度和重量定制信封,每个项目均可选择 |
| 输送带 | 链式输送机尺寸与卷材宽度相匹配 |
| 包装 | 带预拉伸和重叠控制的旋转环 |
| 带状 | 钢或PET,张力根据负载设定 |
| 输出 | 生产线循环周期设置为上游卷绕速率,每个项目单独选择 |
| 电力供应 | 照明站可使用 380V 三相 50Hz 或 220V 单相电源,具体选择取决于项目向工厂供电的电源类型。 |
视频显示的内容
我们的视频展示了一条自动化生产线,它将线圈缠绕在传送带上,然后送至捆扎线。这只是一个通用演示,因此线圈尺寸、生产线速度和布局等具体细节需要根据您工厂的具体情况与我们确认。
选择清单
| 问题 | 每个项目请确认。 |
|---|---|
| 每日线圈数 | 人工工作站与自动化生产线 |
| 线圈尺寸 | 传送带和环形包 |
| 运输方式 | 每车所需薄膜和捆扎带 |
| 上游速度 | 线路输出与卷绕机匹配 |
| 建筑面积 | 布局和服务 |
| 电力供应 | 现场电压、相位和频率 |
控制与安全
生产线由控制面板控制,每个工位都设有紧急停止按钮。联锁装置确保操作人员远离移动的传送带和捆扎头,在自动循环模式下,缠绕环被封闭。生产线运行时,请保持周围区域畅通,并按照机器手册进行日常检查。
工程常见问题解答
问:选择手动工位还是自动化生产线?答:小批量生产适合手动或半自动工位;随着日产量增加,自动化生产线在一致性和产量方面更具优势。我们会根据您每个项目的产量来选择合适的方案。
问:为什么线圈居中是首要考虑因素?答:偏离中心的缠绕会导致运输过程中移位,增加重新定位的时间;缠绕前的对准是货物稳定运输和返工之间的关键。
问:使用什么薄膜和捆扎带?答:预拉伸控制拉伸薄膜,以及张紧至货物所需的钢带或PET捆扎带。具体方案视项目而定。
问:生产线能否跟上卷取机的速度?答:产量设定为与上游卷取速度相匹配,因此卷取不会成为瓶颈。
问:涵盖哪些线圈尺寸?答:输送机和环的尺寸根据您项目的内径、外径范围、宽度和重量而定。
下一步
- 请将您的卷材尺寸、体积和上游卷绕速率发送至 info@fhopepack.com。
- 我们会在 48 小时内发送车站与线路对比图和布局图。
- 我们会安排现场勘测,以确认各项服务和建筑面积。
相关阅读
来源和标准
- ISO 12100:2010 — 机械安全。设计、风险评估和风险降低的一般原则
- EN 415-10:2014 — 包装机械安全。通用要求
- EN ISO 13849-1:2023 — 机械安全。控制系统的安全相关部件
- FHOPE自动化线圈包装生产线演示视频。本视频仅作为一般演示进行审核;线圈尺寸、速度和布局已根据具体项目确认。
上次审核日期: 2026年10月10日