执行摘要
分切服务中心将一卷母卷切割成多卷窄条分切卷,每卷都必须贴上与订单相符的标签。这条分切卷包装线负责每卷的包装、称重和贴标,并直接从您的ERP系统获取订单数据,无需人工输入标签。下文将介绍生产线的各个工位、我们的PLC如何与您的ERP系统交换数据、每卷的节拍时间以及购买前需要检查的事项。
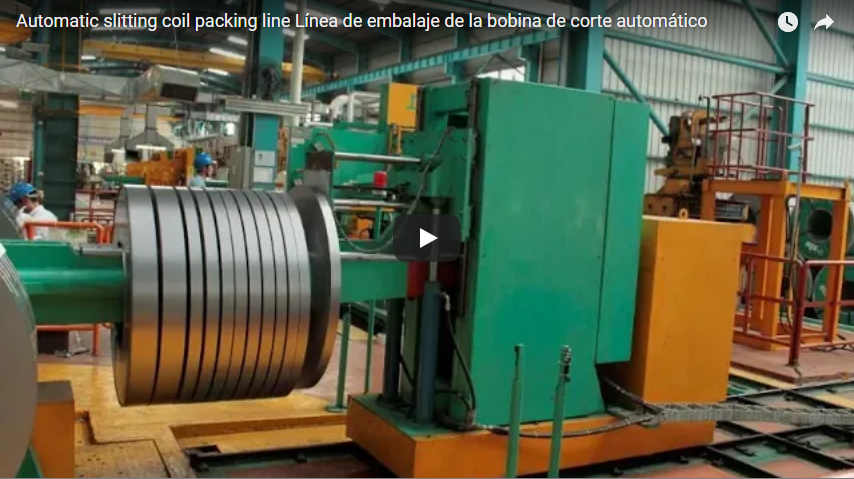
生产线安装在浅绿色钢架上,并设有黄色防护罩。分切后的卷材通过黄色滚筒输送机送入包装工位,上部夹具固定卷材,移动臂上的薄膜卷对其进行包装。包装好的卷材通过银色滚筒出料口排出,并堆放在标有标记的地面区域。生产线旁设有一个带有操作面板的灰色控制柜。
目录
为什么贴标签是薄弱的一步
一卷1,250毫米宽的母卷被分切成125毫米宽的条状,得到10卷,每卷都需要贴上标签,标明订单号、宽度和重量。如果采用手写或手打的方式,标签容易被调换,重量信息也可能被抄错,导致客户收到的卷材与发货单不符。这条生产线省去了人工操作的步骤:重量数据来自电子秤,订单数据来自ERP系统,打印机在固定工位上完成标签粘贴。
线路车站
- 下沉器或旋转门: 从分切机上取下分切好的卷材,并将其旋转到包装位置。
- 捆扎: 径向绑带将线圈固定在一起,采用PET或钢带。
- 包装: 机械臂将线圈包裹在薄膜中,而上部夹具则将其固定住。
- 称量: 在传送带上对线圈进行称重。
- 标签: 标签打印出来后贴在缠绕好的线圈上。
- 堆叠: 卷材堆放整齐,以便装托盘或发货。
数据流:ERP 到标签,再返回
| 步骤 | 会发生什么 |
|---|---|
| 1. 订单发布 | ERP系统发送分切订单:卷号、宽度、客户订单 |
| 2. 线圈到货 | 生产线上的PLC知道序列中下一个要处理的线圈是什么。 |
| 3. 称重 | 该秤读取的是毛重;净重 = 毛重 − 捆扎带、薄膜和托盘的皮重,皮重值在PLC中设置。 |
| 4.打印 | 标签上印有ERP数据和测量重量。 |
| 5. 确认 | 该生产线将线圈编号和重量报告给ERP系统。 |
该生产线采用西门子 S7-1200 或 S7-1500F PLC。报价时,在您的 IT 团队提供订单格式后,我们将确认与您的 ERP 系统(文件交换、数据库或中间件)的接口以及打印机型号。
标签上要写些什么
- 线圈编号和母线圈
- 客户订单和商品
- 等级、厚度和宽度
- 从秤上测得的毛重和计算出的净重
- 日期和班次
- 发货时需扫描条形码或二维码
这些字段来自您的 ERP 模板,因此与您的发货单一致。
线圈范围
| 名称 | 窄缝卷线 |
|---|---|
| 线圈重量 | 30-4,000 kg |
| 线圈外径 | 500–1,500 毫米,可延伸至 2,100 毫米 |
| 线圈ID | 300、508 或 610 毫米 |
| 卷材宽度 | 8–500毫米 |
| 输出 | 每小时 20–40 卷 |
| 行李带 | PET或钢 |
每圈节拍时间
节拍时间 = 3,600 ÷ 每小时卷数。每小时 40 卷时,每个工位每卷耗时 90 秒;每小时 20 卷时,每卷耗时 180 秒。称重、打印和贴标必须在节拍时间内完成,并且 ERP 系统必须在卷到达称重台之前完成响应。这就是为什么订单数据是在卷放行时发送,而不是逐卷发送的原因。
选择清单
- 你们使用的是哪款ERP系统?它是如何共享订单数据的?
- 您需要什么规格的线圈以及每小时的线圈产量?
- 您的客户需要哪些标签字段和条形码类型?
- 绑带类型,以及每圈绑带数量?
- 胶片、纸张还是两者都有?
- 线圈是如何堆放和运输的?
安全
该生产线的设计符合 EN ISO 12100:2010 风险评估标准、EN 415-10 包装机械安全标准和 EN 60204-1 电气设备标准。黄色围栏封闭了包装和夹紧区域,所有出入口均设有互锁装置。
工程常见问题解答
问:标签重量数据来自ERP系统还是秤?答:来自秤。秤读取毛重,我们的PLC减去设定的皮重,然后将这两个值都返回给ERP系统。
问:如果ERP系统链路中断怎么办?答:在操作面板上手动输入是界面设计的一部分,并在报价时已达成一致。
问:每小时能生产多少卷?答:窄缝卷材生产线每小时可生产 20-40 卷。
问:它可以按顺序给不同宽度的线圈贴标签吗?答:可以,每个线圈都会根据订单顺序获得一个单独的标签。
下一步
- 请提供您的线圈规格、每小时线圈产量和ERP标签模板 发送至 info@fhopepack.com。
- 我们设计 站点和数据接口。
- 我们在 24 小时内回复 附上方案和报价。
相关阅读
来源
- FHOPE产品页面:分切卷材包装生产线
- EN ISO 12100:2010; EN 415-10; EN 60204-1
- 上图所示的开槽线圈缠绕和贴标生产线
上次审核日期: 2026年10月19日