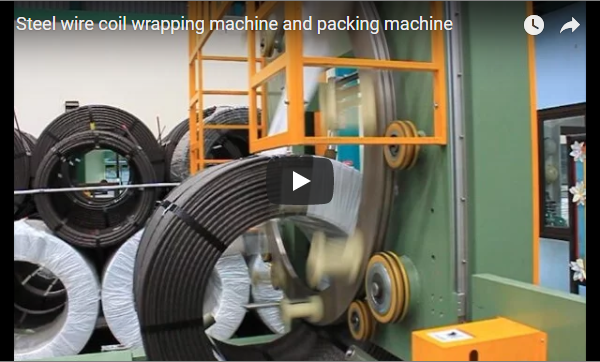
概要:大型出口卷材通常尺寸过大或产量过低,难以采用全自动包装线。重型卷材辊轮站利用两个电机驱动的平行辊轮支撑和旋转卷材,使两人一组的紧凑型操作团队能够在一个专用工作站内完成卷材的检查、包装、加装金属外保护膜以及捆扎等工序。该工作站取代了操作间需要起重机辅助的旋转,从而消除了起重机的等待时间,避免了卷材边缘受到吊装冲击载荷,并将搬运周期缩短了40%以上。
目录
压路机的作用
卷材包装辊站由一个重型钢结构工作台组成,工作台上装有两根平行的水平圆柱形辊。金属卷材直接放置在这两根辊上,其中心轴线水平放置(水平/摇篮式)。两根辊通过机械连接,并由变频驱动(VFD)齿轮电机系统驱动,确保平稳同步旋转,无打滑现象。
当操作员启动工作站时,滚轮以可控的点动步长旋转卷材(通常圆周速度为 1.5 至 3.0 米/分钟)。这使得卷材外周、内部孔眼和侧壁的每个部分都直接处于平台上包装人员的触及范围之内。
这种局部旋转取代了重复的起重机重新定位。在传统的地面人工包装中,工人需要多次使用桥式起重机吊起、倾斜或旋转卷材,才能够到卷材底部进行包装纸、套上外包装和穿扎带等操作。而该工作站从初始装载到最终捆扎,始终将卷材固定在动力滚轮上,从而避免了起重机吊钩操作造成的损坏,减轻了起重机操作员的疲劳,并将包装作业控制在安全、固定的符合人体工程学的范围内。
包装序列
在驱动辊道工位上,线圈包装过程分步骤进行,在一个连续的装配过程中完成:
| 步骤 | 操作 | 工程功能与目的 |
|---|---|---|
| 1 | 线圈在旋转辊上的放置 | 通过桥式起重机(C型吊钩/尼龙吊索)或卷材车进行单次装载;过程中无需依赖起重机。 |
| 2 | 内外阻隔膜应用 | VCI薄膜或皱纹PE层压纸包裹圆周;侧折塞入内眼孔内。 |
| 3 | 侧盘和边缘保护器配件 | 内外金属护角保护卷材边缘;径向纤维板或镀锌圆盘保护侧面。 |
| 4 | 外钢板应用 | 冷轧或镀锌钢包覆层卷绕在外径 (OD) 周围,以抵抗穿刺和冲击。 |
| 5 | 径向和环向捆扎 | 重型钢带或PET带通过环眼和圆周进行气动张紧 |
| 6 | 线圈卸载 | 完全捆扎、防风雨且带有防冲击保护的包装直接卸至仓库或发货区 |
由于滚轮在步骤 2 和 5 之间精确地转动卷材,操作人员无需伸手到沉重的悬挂钢架下方,即可从单个操作侧完成缠绕、折叠、板材对齐和气动工具张紧。
为什么需要钢板盖
柔性包装薄膜、VCI 纸和编织织物包装可以保护金属表面免受相对湿度、盐雾和颗粒污染的影响,但它们对动态机械力几乎没有任何抵抗力。
重型出口钢卷(吨位从5吨到35吨不等)在多式联运过程中会遭遇严重的点接触。钢丝绳吊索、C型钩、叉车叉齿、集装箱楔形垫料和船舱系固链都会对钢卷外层施加集中的剪切应力。外层局部的冲击或凹陷会向内扩展,损坏数十层钢卷,使价值数千美元的优质钢材变成废料。
一层镀锌或冷轧低碳钢板(通常厚度为0.5毫米至0.8毫米)卷绕在外径上,可将集中的外部载荷分散到更大的表面积上。当用高强度钢带环向固定时,外层钢套形成一个刚性的自支撑圆柱形铠装,可防止外侧搭接处被刮伤,并在海上运输过程中保持卷材的结构完整性。
裁剪板材和绑带至所需长度
为了最大限度地缩短工位循环时间,在卷材放置之前,应将保护罩和捆扎带预先剪切至计算长度。
下面是一个出口母卷的工程设计示例,尺寸为:外径 = 1,800 毫米,内径 = 610 毫米,宽度 = 1,500 毫米。
| 包装组件 | 控制公式 | 计算值(标称值) | 实际裁剪长度(含余量) |
|---|---|---|---|
| 外周长 | π × OD | 3.1416 × 1,800 毫米 = 5,655 毫米 | 参考几何体 |
| 钢外板 | (π × OD) + 重叠余量 | 5,655毫米+ 150毫米 | 5,800 毫米(5.80 m) |
| 周向带 | (π × OD)+ 密封/张紧器接头 | 5,655毫米+ 200毫米 | 5,855 毫米(5.85 m) |
| 径向眼带 | 2 × 宽度 + (外径 − 内径) + 连接余量 | (2 × 1,500)+(1,800 − 610)+ 250 毫米 | 4,440 毫米(4.44 m) |
工程容差说明:
- 板材重叠(100–150 毫米)防止在环形带压力下接缝分离。
- 径向带几何形状:穿过内孔(1×宽度),穿过外板(1×宽度),并沿着两个径向侧壁(2×[(OD − ID) / 2] = OD − ID)。
- 密封件和工具接头间隙(200–250 毫米):补偿捆扎送料轮收紧、气动张紧器脚的位置以及双槽/压接密封重叠。
滚筒站或包装线
选择半手动滚筒旋转站还是全自动穿眼式包装线取决于生产吞吐量、包装规格组合和资本支出:
| 生产标准 | 驱动式滚筒站 | 自动卷材包装线 |
|---|---|---|
| 典型输出 | 每小时 3 至 8 圈(视班次而定) | 每小时 12 至 25 圈以上 |
| 产品种类 | 外径、内径、宽度和包装规格差异较大 | 采用统一包装规格的标准化线圈生产线 |
| 包装规格 | 多材料包装(VCI+纸+侧片+钢壳) | 拉伸膜/编织带缠绕,带自动捆扎带 |
| 初始投资 | 低至中等资本支出 | 高额资本投资和土木基础要求 |
| 处理方法 | 固定旋转;批量起重机或卷料车装载 | 连续索引;行走梁、穿梭机或旋转门 |
对于生产定制出口卷材的加工厂而言,动力辊压站可立即实现低风险的升级。它无需对车间进行大规模改造,即可消除危险的起重机平衡步骤。随着产量的增加,该工位仍可作为离线返工和特殊包装区,与自动化生产线配合使用,发挥其重要作用。
滚筒站安全
由于重型圆柱形载荷是在开放式水平摇架上旋转的,因此防止卷入夹紧和机械不稳定至关重要:
- 比赛期间的微弱优势旋转辊与卷材外径接触的区域存在夹伤风险。操作人员在旋转过程中必须保持最小间隙距离,控制系统必须使用瞬时“安全”保持运行脚踏开关或双按钮开关。
- 滚落稳定性两个旋转辊之间的中心距必须经过精心设计,使得最小和最大线圈的重心始终位于辊顶线以下,防止意外弹出。
- 表面摩擦力滚轮应包裹在厚实的、高硬度的硫化聚氨酯(PU,邵氏A硬度85-95)或高摩擦系数的氯丁橡胶中。这样可以增强滚轮与涂油钢板之间的摩擦力,并消除表面磨损。
- 适用标准设备设计必须符合以下规定: ISO 12100:2010 (风险评估和风险降低) IN 415-10:2014 (通用包装机械的安全要求),以及当地 OSHA / CE 机械和电气安全指令。
卷材辊压站选型清单
- 最大和最小线圈重量:额定吨位和最大吨位(例如,5 至 30 吨)。
- 维度边界:最大/最小外径、最小内径和面宽范围。
- 辊面抛光:裸露的厚壁钢管与用于敏感表面的硫化聚氨酯内衬。
- 驱动器要求双辊驱动与单辊驱动;VFD可变转速,带动态制动。
- 带式喂食辅助器:气动式皮带输送轨道或滚轮间隙槽,用于穿眼式穿线。
- 包装材料规格:预切割钢外板、塑料波纹边角和内孔凹槽深度。
- 工厂集成:起重机作业区净空吊钩高度、卷料车地板轨道和操作员安全围栏布局。
工程常见问题解答
问:卷筒包装站的主要用途是什么?答:它使重型主卷在驱动辊上绕其水平轴旋转,使操作人员能够在一个位置完成缠绕、保护性金属板和捆扎,而无需使用桥式起重机来重新定位卷筒。
问:为什么出口卷材需要外层钢板保护?答:塑料拉伸膜和VCI防锈纸只能防潮防腐蚀。而外层钢板则能起到防穿刺、防凹陷的作用,抵御吊索、吊钩、叉车叉齿以及运输过程中的剧烈晃动。
问:外层钢板的长度是如何计算的?
A:使用以下方法计算线圈周长 π × OD然后在接头处增加 100 毫米至 150 毫米的重叠余量。对于外径为 1,800 毫米的线圈,其标称长度为 3.1416 × 1.8 m = 5.65 m需要将板材切割成大约 5.80 米长。
问:海运卷材包装需要哪些捆扎带?答:重型出口包装既使用径向捆扎带(穿过内环以锁定搭接处和侧边保护器),也使用环形捆扎带(环绕外径以将钢套紧紧夹住)。
问:何时才适合从滚筒式包装站过渡到自动化包装线?答:当稳定产量超过每小时 10 至 12 卷且尺寸均匀时,即可考虑采用全套包装线,这样可以通过高产量和自动化循环时间实现投资回收。
下一步
配置优化的卷材辊压站或完整的包装线布局:
- 请提交您的线圈规格 (最小/最大外径、内径、面宽、重量和每班目标产量)以及您的工厂布局 info@fhopepack.com.
- 48小时内收到工程概念方案包括滚轮中心几何形状计算、驱动功率额定值和二维占地面积布局。
- 安排工程咨询 评估皮带输送轨道、符合人体工程学的工具平衡器和安全周边要求。
相关阅读
来源
- 现场包装工艺和机器规格:FHOPE 工程团队的技术验证,文档更新于 2026-10-04。
- 尺寸计算公式:扁平卷材产品的标准工业包装几何模型。
- 安全性和机械设计符合性: ISO 12100:2010 (机械安全——设计通用原则) IN 415-10:2014 (包装机械安全——一般要求)
上次审核日期: 2026年10月04日