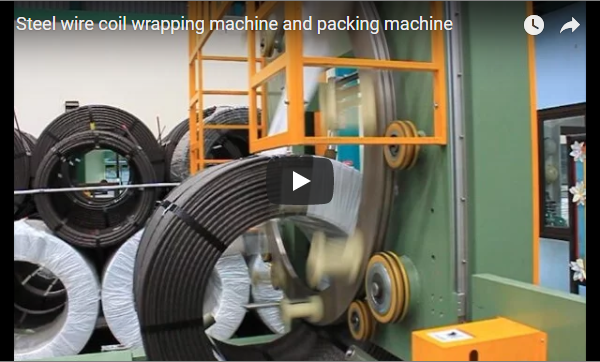
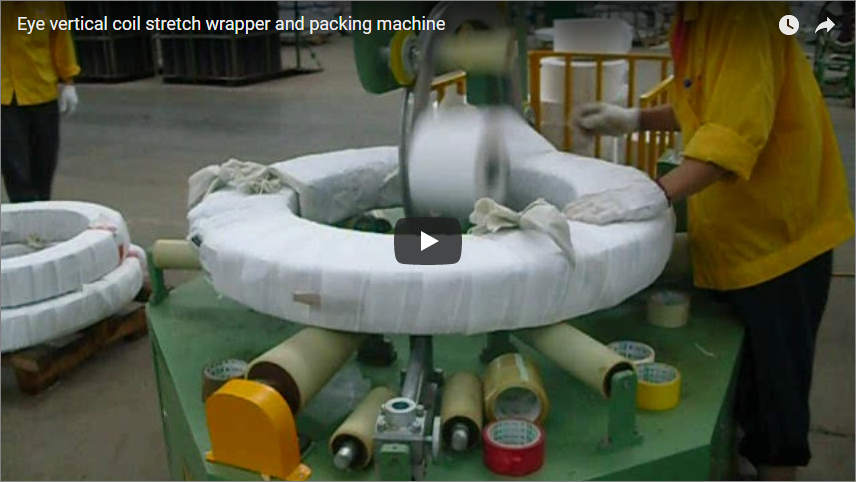
概要:软管和钢卷缠绕机用于缠绕环形产品,以保护线材、棒材和管材卷材在存储和运输过程中免受损坏。产品被放置在机器上,其外周以可控张力和多层覆盖的方式进行缠绕。PLC 和触摸屏控制张力、层数和重叠量。本指南涵盖缠绕周期、关键部件以及选型和安全基础知识。
目录
线圈缠绕机的功能
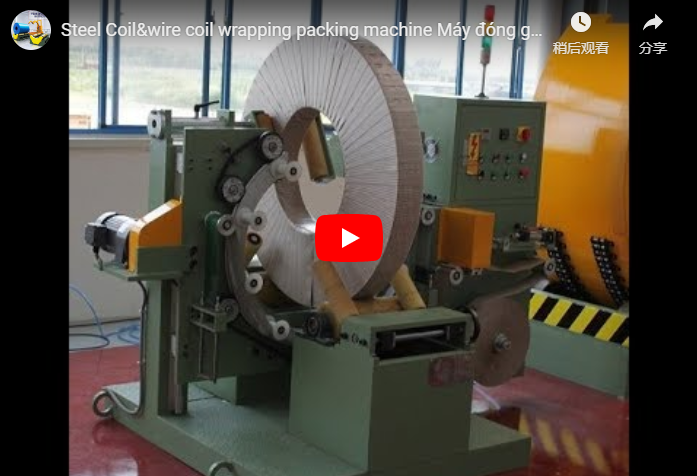
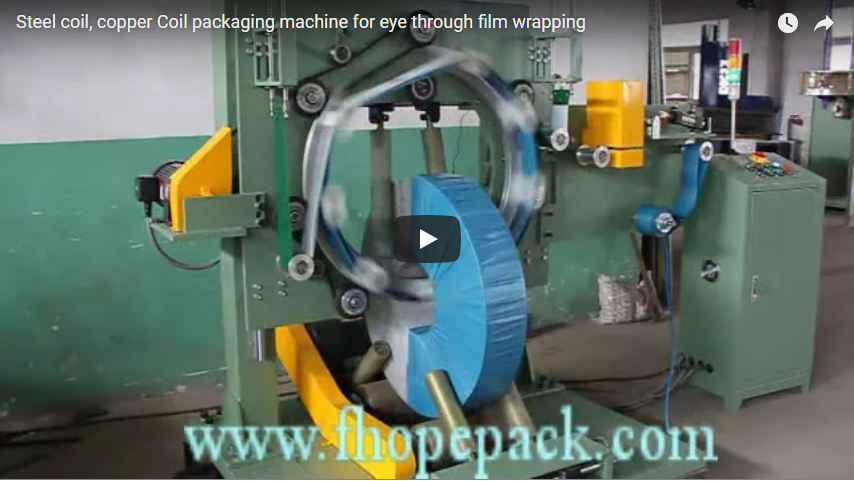
卷材缠绕机用于在圆形或环状产品的圆周上缠绕薄膜保护层。该机器固定产品,使其在支撑架上旋转,并将薄膜输送到产品外表面,直至整个圆周被预设层数的薄膜完全覆盖。最终形成紧致均匀的缠绕层,使卷材产品在储存以及公路或海运过程中保持清洁、干燥和稳定。
我们设计的这些机器适用于线材卷、钢卷和钢管包装机操作员每天进行的各种包装步骤,涵盖钢卷、钢丝、棒材、橡胶软管和塑料管材。由于卷材是圆形的,手工缠绕很难保持张力一致,而且外圈在搬运过程中容易松脱。机器可以对每个产品施加相同的张力和覆盖范围,从而消除这种差异。
包装周期如何运行
整个流程遵循清晰的步骤。操作员将卷绕好的产品放在旋转支架上,并用手调整位置。机器夹紧或托住产品,防止其移动,操作员随后离开包装区域。
循环开始时,支撑装置带动产品旋转,薄膜从卷筒上展开,并由滚轮引导其在产品表面滚动。这是一种周边缠绕方式:薄膜沿着产品外周和卷筒表面滚动,并不穿过卷筒的孔径。
薄膜导片沿着外边缘,一层一层地施加可控的张力,最后将薄膜尾部压紧并密封在前一层薄膜上,使成品保持紧密。
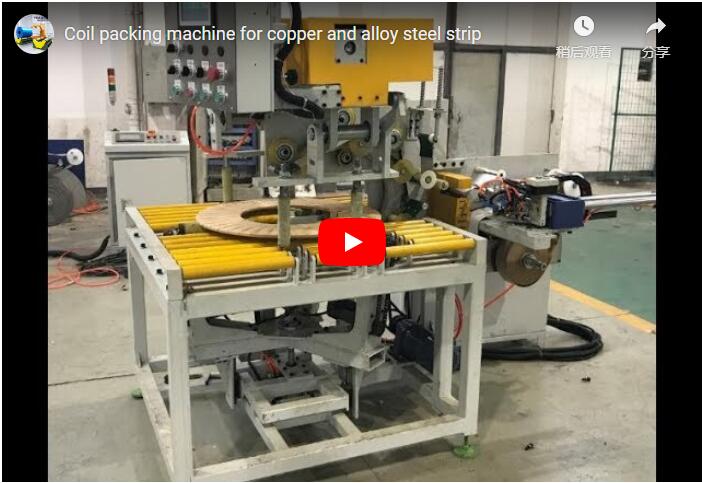
当达到设定的包装数量时,机器停止运转,操作员将包装好的产品取出,以便存放或送往下一道工序。在许多情况下,操作员手动装卸产品,而机器则自动完成包装,这样可以降低投资成本和占地面积。
这些机器包装哪些产品?
同样的摇篮式旋转原理也适用于一系列圆形产品。钢丝和钢棒卷材,在轧钢厂拉拔后呈环状,是典型的例子,因为它们的边缘锋利,外径没有平坦的表面便于手工缠绕。来自加工生产线的卷钢带和薄规格钢卷也遵循同样的模式。
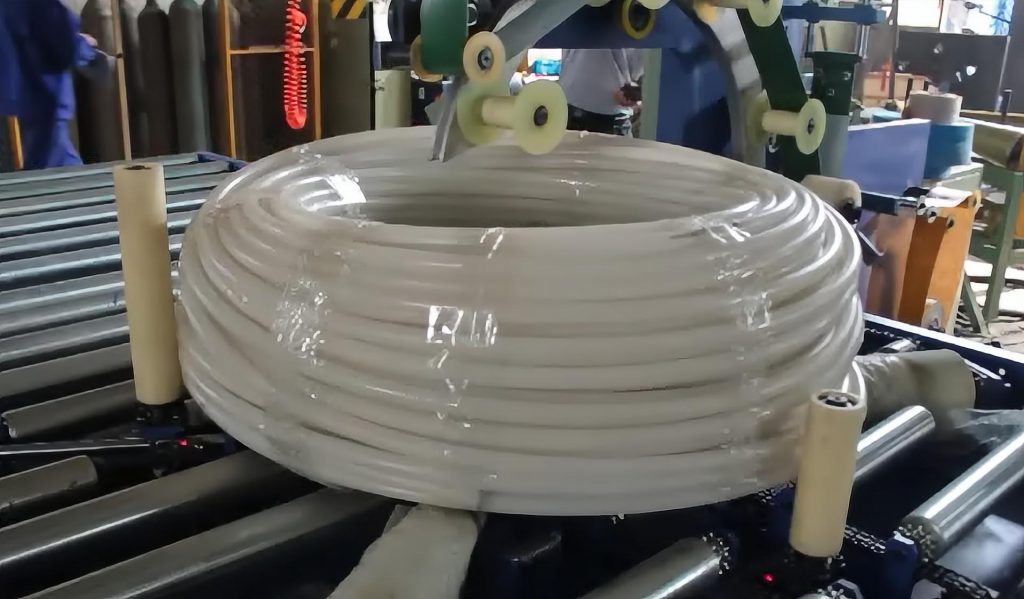
在软管侧,盘绕橡胶软管、PVC管和短软管在缠绕到紧凑的环状包装件后,均采用相同的缠绕方式。这与软管缠绕机和管道盘绕包装生产线相匹配。这些产品的防护目标是防尘和运输损坏,而非防腐蚀,但缠绕动作完全相同。
我们会根据每个项目的具体产品规格和生产线布局,确认兼容的线圈直径、宽度和重量范围。如果外径远小于或远大于已安装摄像头的示例,则机器尺寸会相应调整,而不是加长。
关键部件
这些机器由旋转产品支撑装置、薄膜供应装置、导向系统、张力和密封站以及控制面板组成。
旋转支架托住卷材并使其旋转完成缠绕循环。薄膜卷由放卷架承载,导向辊将薄膜从卷材输送到产品表面。张力调节装置保持薄膜紧绷,确保每一层都平整;在配备动力系统的机器上,张力由控制面板设定,而非手动调节。
封口压合工位将最后一层薄膜尾端塞入并压紧在包装表面。控制面板内设有PLC和触摸屏,操作员可在此设置缠绕圈数、重叠量和张力。工作区域周围设有安全围栏,将操作员与旋转的产品隔开。
典型规格范围
以下数值为基于此尺寸等级产品评估的典型范围,并非固定规格。请根据您的卷材规格和项目线材情况确认每个数值。
| 名称 | 典型范围(用于评估) |
|---|---|
| 线圈外径 | 根据每个项目的具体外径/内径范围进行配置 |
| 胶片宽度 | 200–300 毫米,与胶卷匹配 |
| 包裹层 | 从面板上取样,对同一产品重复此操作。 |
| 张力控制 | 动力预拉伸,针对每个产品进行调整 |
| 薄膜尾封 | 循环结束时进行按压和密封 |
| 电源供应 | 每个项目配置 |
| 通过积极争取让商标与其相匹配的域名优先注册来维护 | PLC+触摸面板,包装计数和重叠设置 |
| 标准和接口 | ISO 12100、EN 415-10、EN ISO 13849-1、PLC 信号 |
根据每个项目的产品组合和生产线,确认包装速度、最大卷材重量和每小时卷材产量。
自动化级别和PLC控制
此类卷绕机为半自动式:操作员负责装卸卷材、启动循环并取出成品卷材,而机器则自动完成卷绕过程。这种分工方式使得机器结构紧凑,且无需大型输送装置即可实现循环重复。
控制系统由带触摸面板的PLC运行。操作员存储每种产品的缠绕圈数、重叠圈数和张力,并在相同规格的产品再次出现时调用该程序。电动预拉伸装置通过面板而非手动设置薄膜张力,循环时间取决于产品尺寸和设定的缠绕圈数。
控制面板上的诊断信息会显示机器状态,因此可以快速发现卡顿或薄膜破损等问题。对于产量较大的生产场所,该机器可以进行流水线集成,产品通过传送带送入和送出,循环过程自动触发。
主要优势在于一致性、保护性和人工成本。机器对每个卷材施加相同的张力和层数,因此保护效果不依赖于操作人员。外圈在叉车运输、堆垛和搬运过程中始终保持紧绷,从而保护卷材表面免受刮擦,并防止产品沾染灰尘和受潮。
自动包装还能让操作员在包装过程中离开包装区,并省去大部分手工贴膜的工作量。
机器选择清单
请您在询价前仔细核对以上几点,其余部分我们将根据您的项目具体情况进行确认。
对于需要长途海运或潮湿储存的钢卷,通常会在缠绕薄膜前先涂覆一层VCI防锈纸或薄膜,使防锈剂紧贴钢材。而对于软管和管道卷材,首要任务是防尘和运输防护,通常只需一层均匀的薄膜即可。
| 名称 | 每个项目需要确认的内容 |
|---|---|
| 产品规格 | 卷材外径、宽度和卷材重量 |
| 材料 | 钢丝、棒材、带材、软管或管材卷 |
| 保护目标 | 防尘、运输、防腐蚀或防刮擦保护 |
| 电影 | 等级、宽度、厚度、VCI要求 |
| 生产能力 | 每小时或每天线圈数 |
| 省时提效 | 手动装卸,输送机集成 |
| 网站 | 可用电源和占地面积 |
操作和安全基础知识
首先进行产品放置。将线圈放在支架中心,并调整位置,确保其旋转时运行平稳;偏离中心的线圈缠绕不均匀,会给支架造成压力。操作人员离开前,务必确认产品已牢固固定。
根据产品特性设置机器参数,而非使用默认值。调整面板的缠绕圈数、重叠圈数和张力,并在产品变更时进行测试缠绕,以便在正式生产前确认覆盖率。
安全源于防护措施和操作规程。机器运转时,请保持安全围栏就位并关闭;保持包装区域周围区域畅通无阻;切勿在产品或薄膜旋转时伸手触碰。在清除断裂或移除已包装好的卷材之前,请停止机器并按照锁定程序操作。机器设计允许在停止运转的情况下进行装卸作业。
维护要点
在第一班次开始前进行日常检查。检查导向辊是否有磨损或胶片残留,确认胶片路径清洁,并核实防护罩和安全围栏是否安装到位。
按照机器手册中的保养计划,定期润滑轴承和运动部件。定期清洁辊筒和张力调节装置,因为薄膜残留物和灰尘会降低张力控制和包装质量。检查封口装置和放卷装置是否有磨损,并始终遵循制造商提供的机器维护程序。
批次之间,检查薄膜卷库存,并备有与已安装薄膜宽度相同的备用卷,以免换卷时生产线停顿。
工程常见问题解答
问:卷绕机可以卷绕哪些产品?答:环状产品:钢丝和钢棒卷、带材卷、橡胶或塑料软管卷。请根据具体项目确认直径、宽度和重量。
问:这台机器是全自动的吗?答:包装是自动的;操作员需要手动装卸货物。传送带式自动包装机是根据项目具体情况配置的。
问:如何防止钢卷腐蚀?答:薄膜包裹固定产品,薄膜下方涂覆的VCI纸或薄膜将缓蚀剂输送到钢材表面。VCI层数的具体要求需根据项目而定。
问:我需要在控制面板上设置哪些参数?答:缠绕圈数、重叠度和张力,每个产品都需要保存为一个程序,以确保重复缠绕的线圈运行方式完全相同。
问:包装需要多少薄膜?答:用量计算公式为:卷筒外周长乘以包装层数乘以薄膜宽度,并根据重叠部分进行调整。我们会根据您提供的卷筒规格、层数和薄膜卷号来估算每个项目的用量。
下一步
- 请将您的线圈尺寸、重量和吞吐量发送至 info@fhopepack.com 邮件。
- 我们会在 48 小时内发送布局图和影片及消费方案。
- 安装前,我们会安排现场勘测,以确认线路、公用设施和安全要求。
相关阅读
来源和标准
- ISO 12100:2010 — 机械安全。设计、风险评估和风险降低的一般原则
- EN 415-10:2014 — 包装机械安全。通用要求
- EN ISO 13849-1:2023 — 机械安全。控制系统的安全相关部件
- FHOPE线圈缠绕机演示视频,YouTube。
- PMMI,包装与加工技术协会——外部参考资源。
上次审核日期: 2026年10月09日