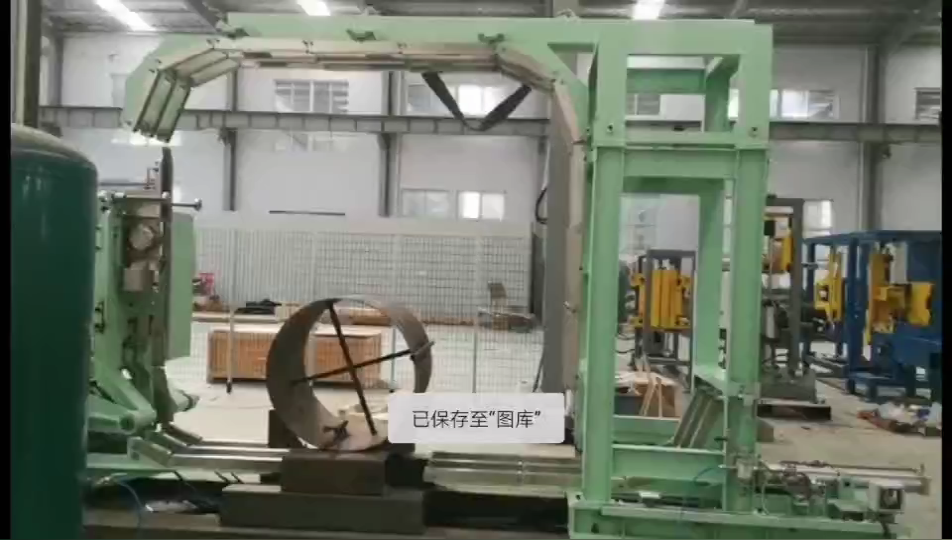
บทสรุปสำหรับผู้บริหารคลิปนี้บันทึกการเดินเครื่องผลิตแบบเต็มกำลังของสายการบรรจุเหล็กม้วนเคลือบสีสำเร็จรูปในโรงงานของเรา เหล็กม้วนจะถูกวางราบ ยึดด้วยแผ่นกด รัดด้วยสายรัด ปิดด้วยฝาครอบป้องกันด้านข้าง แล้วส่งต่อไป และกระบวนการทำงานจะดำเนินต่อไปจนถึงกลางคืน โดยมีเหล็กม้วนที่เสร็จแล้วกองอยู่ด้านหลังสายการผลิต ด้านล่างนี้ เราจะอธิบายขั้นตอนต่างๆ การตรวจสอบที่เราดำเนินการก่อนจัดส่งสายการผลิต และช่วงกำลังการผลิตของสายการบรรจุเหล็กม้วนแบบตัดของเรา ซึ่งอยู่ที่ 20-30 ม้วนต่อชั่วโมง
สารบัญ
- สิ่งที่คลิปแสดงให้เห็น
- เหตุผลที่เราทำการทดสอบระบบขณะทำงานเต็มกำลัง
- แผนการทดสอบในโรงงาน ทีละสถานี
- ช่วงเส้นที่เผยแพร่
- รายการตรวจสอบสำหรับการทดสอบการยอมรับจากโรงงาน (FAT)
- การควบคุมและความปลอดภัย
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มา
สิ่งที่คลิปแสดงให้เห็น
| เวลาคลิป | สถานี | จะเกิดอะไรขึ้น |
|---|---|---|
| 0–10 วิ | โต๊ะเอียง | ขดลวดตั้งตรงอยู่บนลูกกลิ้งสีเหลือง จากนั้นโต๊ะจะวางขดลวดให้ราบลง |
| 10–22 วิ | ข่าวประชาสัมพันธ์ | แขนกลเหนือศีรษะจะดึงแผ่นสีเหลืองลงมาและยึดขดลวดไว้ |
| 22–34 วิ | ที่รัด | ชุดรัดสายด้านบนจะเคลื่อนไปยังจุดศูนย์กลางของขดลวดและรัดสาย จากนั้นจึงยกขึ้น |
| 34–44 วิ | ฝาด้านข้าง | แขนข้างหนึ่งวางวัสดุป้องกันสีขาวไว้รอบขดลวด |
| 44–50 วิ | มุมมองเส้น | ขดลวดเคลื่อนออกไป ภาพมุมกว้างแสดงให้เห็นเส้นขดลวดทั้งหมดและกองขดลวดที่ทำเสร็จแล้ว |
ภาพเคลื่อนไหว 3 มิติขนาดเล็กที่มุมของคลิปแสดงให้เห็นเค้าโครงเครื่องจักรแบบเดียวกัน ตู้ควบคุมสีขาวมีไฟสัญญาณสีแดง และราวกันตกสีเหลืองล้อมรอบสายการผลิต แสงสว่างค่อยๆ ลดลงระหว่างการทำงาน ดังนั้นสายการผลิตจึงทำงานต่อเนื่องภายใต้ภาระตั้งแต่กลางวันจนถึงกลางคืน
เหตุผลที่เราทำการทดสอบระบบขณะทำงานเต็มกำลัง
การทดสอบแบบจำลองแสดงให้เห็นว่าแกนแต่ละแกนเคลื่อนที่ได้ การทดสอบจริงโดยใช้ขดลวดจริงแสดงให้เห็นว่าสถานีต่างๆ ทำงานร่วมกันได้ที่น้ำหนักที่กำหนด:
- ของจริงเลยครับ แท่นเอียง เครื่องอัด และสายพานลำเลียงนั้นบรรทุกขดลวดจริง ดังนั้นจึงมีการทดสอบขนาดของไดรฟ์และการตั้งค่าเบรกโดยใช้แรงกดจริง
- วัสดุสิ้นเปลืองจริง สายรัดและวัสดุป้องกันจะถูกป้อนจากม้วนผลิต ดังนั้นการป้อน การตัด และการปิดผนึกจึงได้รับการทดสอบในลักษณะเดียวกับการใช้งานจริงในสถานที่
- ระยะยาว การปั่นจักรยานเป็นเวลานานจะทำให้เห็นข้อบกพร่องที่การปั่นเพียงรอบเดียวซ่อนไว้ เช่น เซ็นเซอร์ที่คลาดเคลื่อน หรือตัวป้อนสายรัดที่หลุดหลังจากผ่านข้อต่อหลายจุด
- ใช้เวลาเริ่มต้นเว็บไซต์สั้นลง ข้อบกพร่องที่ได้รับการแก้ไขในโรงงานของเรา คือข้อบกพร่องที่ทีมงานของคุณไม่ได้พบเจอระหว่างการติดตั้ง
แผนการทดสอบในโรงงาน ทีละสถานี
| สถานี | สิ่งที่เราตรวจสอบภายใต้ภาระงาน |
|---|---|
| โต๊ะเอียง | วางราบได้อย่างราบเรียบจากแนวตั้งสู่แนวนอน ขดลวดจะอยู่ตรงกลางลูกกลิ้งเสมอ |
| ข่าวประชาสัมพันธ์ | แผ่นยึดคอยล์ไว้โดยไม่ทำให้พื้นผิวที่ทาสีเป็นรอย |
| ที่รัด | ตำแหน่ง ความตึงของสายรัด และคุณภาพของข้อต่อในทุกรอบการใช้งาน |
| ฝาด้านข้าง | การซ้อนทับของวัสดุและการหุ้มขอบรอบขดลวดทั้งหมด |
| ลำเลียง | ตำแหน่งหยุดจะซ้ำกันระหว่างสถานี |
| ควบคุม | ไฟสัญญาณจะหยุดและเริ่มทำงานใหม่หลังจากรอบการทำงานถูกขัดจังหวะ |
ขดลวดที่ทาสีไว้ล่วงหน้าต้องการการดูแลเป็นพิเศษในทุกจุดสัมผัส เพราะรอยใดๆ บนสีถือเป็นสินค้าที่ไม่ผ่านมาตรฐาน เราตรวจสอบแผ่นรองรีด ฝาครอบลูกกลิ้ง และเส้นทางของสายรัดเพื่อหารอยสัมผัสก่อนที่จะอนุมัติ
ช่วงเส้นที่เผยแพร่
สายการผลิตบรรจุภัณฑ์เหล็กม้วนของเราสำหรับการตัดแผ่นเหล็กนั้นจัดอยู่ในกลุ่มผลิตภัณฑ์นี้ โดยแต่ละสายการผลิตจะถูกสร้างขึ้นให้เหมาะสมกับเหล็กม้วนของโครงการ:
| รายการ | ค่าที่เผยแพร่ |
|---|---|
| น้ำหนักขดลวด | 100–3000 กก |
| คอยล์ OD | 900 – 1400 มม |
| คอยล์ ID | 508 มม |
| ความกว้างของขดลวด | 15 – 450 มม |
| ความเร็ว | 20–30 คอยล์ต่อชั่วโมง |
| วัสดุ | ฟิล์มยืด, กระดาษ VCI, สายพานทอ |
| ควบคุม | Siemens S7-1200 / S7-1500 PLC, 7–10 นิ้ว HMI |
รายการตรวจสอบสำหรับการทดสอบการยอมรับจากโรงงาน (FAT)
- ส่งตัวอย่างขดลวด หรือระบุน้ำหนัก เส้นผ่านศูนย์กลางภายนอก เส้นผ่านศูนย์กลางภายใน และความกว้าง เพื่อให้การผลิตใช้ขนาดที่คุณระบุ
- ตกลงระยะเวลาการทำงานและจำนวนขดลวดเป้าหมายต่อชั่วโมงให้ชัดเจน
- จัดหาหรืออนุมัติสายรัดและวัสดุป้องกันที่คุณจะใช้
- ระบุเกณฑ์คุณภาพพื้นผิวสำหรับขดลวดเคลือบสีสำเร็จรูป
- ตกลงเกี่ยวกับขั้นตอนการทดสอบข้อผิดพลาด: หยุดการทำงาน เริ่มการทำงานใหม่ เปลี่ยนวัสดุ
- ตัดสินใจว่าใครจะเป็นพยานในการทดสอบ จะอยู่ ณ สถานที่จริงหรือผ่านทางวิดีโอ
- ยืนยันตลาดปลายทางสำหรับไฟล์ประเมินความเสี่ยง
การควบคุมและความปลอดภัย
โต๊ะเอียง เครื่องอัด และชุดรัดสายทั้งหมดเคลื่อนที่ไปพร้อมกับม้วนวัสดุที่ติดตั้งอยู่ สายการผลิตในคลิปถูกกั้นด้วยราวกันตกสีเหลือง และตู้ควบคุมตั้งอยู่นอกพื้นที่เคลื่อนที่ การเข้าถึงระหว่างรอบการทำงานจะถูกปิดกั้น การบำรุงรักษาจะดำเนินการเมื่อสายการผลิตหยุดทำงานและแยกส่วนแล้ว
มาตรฐานที่ใช้จะขึ้นอยู่กับตลาดปลายทาง สำหรับตลาด CE นั้น ISO 12100 กำหนดวิธีการประเมินความเสี่ยง และ EN 415-10 กำหนดข้อกำหนดทั่วไปสำหรับเครื่องจักรบรรจุภัณฑ์ โต๊ะเอียงก็อยู่ภายใต้ขอบเขตการปฏิบัติงานของเราเกี่ยวกับเครื่องยกบรรจุภัณฑ์ตามมาตรฐาน EN 415-10 เช่นกัน
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: การทดสอบการทำงานแบบร้อน (Hot commissioning) คืออะไร? ตอบ: คือการเดินเครื่องสายการผลิตทั้งหมดโดยใช้ขดลวดและวัสดุสิ้นเปลืองจริงที่โหลดเต็มพิกัดในโรงงานของเรา ก่อนที่จะจัดส่งสินค้า
ถาม: สายการผลิตแบบนี้สามารถบรรจุขดลวดได้กี่ขดต่อชั่วโมง? ตอบ: สายการผลิตบรรจุภัณฑ์ขดลวดแบบผ่าของเรามีกำลังการผลิตอยู่ที่ 20-30 ขดต่อชั่วโมง
ถาม: ตารางขนาดขดลวดที่เผยแพร่ครอบคลุมขนาดใดบ้าง? ตอบ: 100–3000 กก., เส้นผ่านศูนย์กลางภายนอก 900–1400 มม., เส้นผ่านศูนย์กลางภายใน 508 มม. และความกว้าง 15–450 มม. ขนาดอื่นๆ จะผลิตตามโครงการ
ถาม: ทำไมม้วนลวดต้องวางราบก่อนรัด? ตอบ: การวางม้วนลวดให้ราบลงบนโต๊ะจะช่วยให้แผ่นกดจับม้วนลวดไว้ได้ในขณะที่สายรัดสอดผ่านตรงกลาง
ถาม: ฉันสามารถรับชมการทดสอบจากระยะไกลได้หรือไม่? ตอบ: ได้ เราจะดำเนินการทดสอบตามแผนที่ตกลงกันไว้และบันทึกวิดีโอไว้ในกรณีที่คุณไม่สามารถเข้าร่วมได้
ถาม: สายการผลิตนี้ใช้ PLC และ HMI รุ่นใด? ตอบ: สายการผลิตที่เผยแพร่ใช้ PLC รุ่น Siemens S7-1200 หรือ S7-1500 ร่วมกับ HMI ขนาด 7-10 นิ้ว
ถาม: คุณหลีกเลี่ยงการทำให้เกิดรอยบนขดลวดที่ทาสีไว้ล่วงหน้าได้อย่างไร? ตอบ: เราตรวจสอบทุกจุดสัมผัสภายใต้แรงกด แผ่นกด ลูกกลิ้ง และเส้นทางของสายรัด และจะลงนามรับรองก็ต่อเมื่อขดลวดทดสอบไม่แสดงรอยสัมผัสใดๆ
ถาม: มาตรฐานใดบ้างที่ใช้บังคับ? ตอบ: สำหรับตลาด CE จะใช้มาตรฐาน ISO 12100 และ EN 415-10
ขั้นตอนต่อไป
เราวางแผนสายการผลิตบรรจุขดลวดเป็นสามขั้นตอน:
- ส่งแบบร่างผังของคุณ โดยพิจารณาจากน้ำหนักของขดลวด เส้นผ่านศูนย์กลางภายนอก เส้นผ่านศูนย์กลางภายใน ความกว้าง และจำนวนขดลวดต่อชั่วโมง info@fhopepack.com.
- รับข้อเสนอภายใน 48 ชั่วโมงโดยมีผังสถานีและแผนการทดสอบโรงงานประกอบอยู่ด้วย
- จองคิวสำรวจพื้นที่ ดังนั้นเราจึงตรวจสอบพื้นที่ใช้สอย ทางเข้าเครน และระบบรักษาความปลอดภัยอีกครั้ง
การอ่านที่เกี่ยวข้อง
- สายการบรรจุขดลวดแบบผ่าสำหรับศูนย์บริการ
- เครื่องรัดเหล็กม้วนอัตโนมัติสำหรับเหล็กม้วนที่ตัดแล้ว
- สายการผลิตบรรจุภัณฑ์เหล็กม้วน พร้อมชั้นวางเอียง สถานีห่อ และสถานีอัด
- สายการผลิตอัตโนมัติสำหรับการรัด บรรจุภัณฑ์ และการเรียงซ้อนขดลวดเหล็ก
- เครื่องบรรจุขดลวด การบรรจุและการขนส่ง
- สายการบรรจุขดเหล็กสำหรับตัดเป็นแถบ
แหล่งที่มา
- เครื่องจักรทำงานจริง (ภาพจากโรงงานของเรา): วิดีโอบน YouTube
- น้ำหนักขดลวด, เส้นผ่านศูนย์กลางภายนอก, เส้นผ่านศูนย์กลางภายใน, ความกว้าง, ความเร็ว, วัสดุ, PLC และ HMI: สายการบรรจุม้วนเหล็ก
- ขอบเขตมาตรฐาน: ISO 12100:2010; EN 415-10: 2014
- ระยะเวลาในการยื่นข้อเสนอ: CTA บ้านได้รับการอนุมัติแล้ว (ต้องยื่นข้อเสนอภายใน 48 ชั่วโมง)
แก้ไขล่าสุด: 09 กันยายน 2026