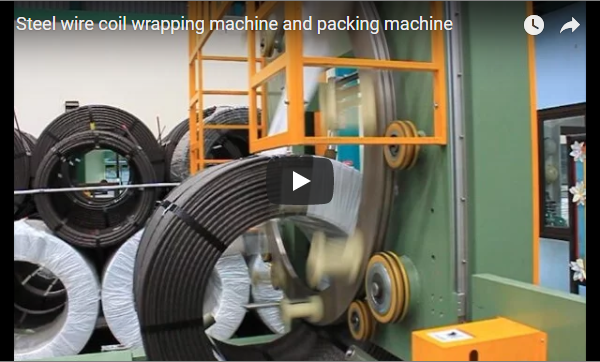
บทสรุปสำหรับผู้บริหารเครื่องห่อขดลวดแบบอินไลน์จะห่อขดลวดรูปวงแหวนบนสายพานลำเลียงแบบลูกกลิ้ง ยึดปลายฟิล์มด้วยเทป และติดฉลากระบุตัวตน เพื่อให้ขดลวดแต่ละขดออกจากสถานีในสภาพที่ปิดผนึกและตรวจสอบย้อนกลับได้ ในคลิปนี้ การห่อใช้เวลาประมาณ 12 วินาทีถึงประมาณ 33 วินาที หรือประมาณ 21 วินาทีต่อขดลวด โซลูชันที่เทียบเท่าของเรา คือ เครื่องห่อขดลวดแนวนอน FPC-300 ถูกกำหนดไว้สำหรับขดลวดขนาด 10 ถึง 1,000 กิโลกรัม เส้นผ่านศูนย์กลางภายนอก 700 ถึง 1,200 มิลลิเมตร โดยใช้เวลา 35 ถึง 50 วินาทีต่อขดลวด ซึ่งสามารถกำหนดค่าได้ตามโครงการ
สารบัญ
- สิ่งที่คลิปแสดงตามลำดับ
- เครื่องพันขดลวดแบบอินไลน์ทำงานอย่างไร
- เวลาในการห่อหุ้มคลิป
- ข้อมูลจำเพาะของ FPC-300
- การตรวจสอบจังหวะ
- รายการตรวจสอบสำหรับการเลือกเครื่องห่อขดลวดแบบอินไลน์
- การควบคุมและความปลอดภัย
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มา
สิ่งที่คลิปแสดงตามลำดับ
สถานีนี้สร้างขึ้นบนโครงเหล็กสีน้ำเงิน มีสายพานลำเลียงลูกกลิ้งสีเงิน และแผ่นป้องกันขอบสีเหลือง เหนือขดลวดมีลูกกลิ้งยางสีเหลืองและสีเขียว และม้วนฉลากสีขาวป้อนลงมาจากด้านบน หน่วยควบคุมขนาดเล็กพร้อมจอแสดงผลตั้งอยู่ที่ปลายสายพานลำเลียง
- 0 ถึงประมาณ 6 วินาที สายพานลำเลียงว่างเปล่า มีคนสามคนยืนอยู่ทางด้านซ้าย ห่างจากสถานี
- ประมาณ 9 วินาที ขดลวดวงแหวนสีเทาเข้มขนาดใหญ่เคลื่อนมาถึงกลางสถานีและหยุดลง
- ประมาณ 12 ถึง 21 วินาที ขดลวดเริ่มหมุน ลูกกลิ้งด้านบนปิดเข้าหากัน และฟิล์มสีฟ้าอ่อนห่อหุ้มส่วนของขดลวด ในเวลาเดียวกัน แถบฉลากจะเลื่อนผ่านลูกกลิ้งนำทาง
- ประมาณ 24 ถึง 33 วินาที กระบวนการพันจะดำเนินต่อไปจนกว่าขดลวดจะถูกหุ้มจนเต็ม จากนั้นกลไกด้านบนจะทำการพันครั้งสุดท้าย
- ประมาณ 36 ถึง 42 วินาที ขดลวดที่ห่อไว้ตั้งอยู่ปลายสายพานลำเลียงถัดจากเครื่องชั่งน้ำหนัก
เครื่องพันขดลวดแบบอินไลน์ทำงานอย่างไร
เครื่องห่อขดลวดแบบอินไลน์ติดตั้งอยู่บนสายพานลำเลียง ดังนั้นขดลวดจึงมาถึง ถูกห่อ และออกจากสายการผลิตโดยไม่ต้องใช้เครนหรือรถยก วงแหวนที่บรรทุกม้วนฟิล์มจะผ่านรูของขดลวดในขณะที่ขดลวดหมุนอยู่บนลูกกลิ้ง และการซ้อนทับกันระหว่างการหมุนแต่ละครั้งจะกำหนดจำนวนชั้นที่ห่อหุ้มแต่ละจุดของขดลวด
สี่ขั้นตอนสุดท้ายจะเปลี่ยนขดลวดที่ห่อแล้วให้กลายเป็นสินค้าพร้อมจัดส่ง:
| ขั้นตอน | วิธีแก้ปัญหาที่เทียบเท่าของเราทำได้อย่างไร |
|---|---|
| การตรึงหาง | ตัดอัตโนมัติ จากนั้นจึงปิดปลายฟิล์มด้วยเทปหรือการซีลด้วยความร้อน |
| taping | เทปยึดจะถูกติดรอบขดลวด OD โดยอัตโนมัติ |
| การติดฉลาก | เครื่องพิมพ์ฉลากแบบถ่ายโอนความร้อนจะติดฉลากระบุตัวตนด้วยบาร์โค้ดหรือคิวอาร์โค้ด |
| การชั่ง | มีเครื่องชั่งอยู่ที่จุดส่งออก ทำให้สามารถชั่งน้ำหนักและติดฉลากได้พร้อมกัน |
ขั้นตอนการติดฉลากและเครื่องชั่งน้ำหนักจะถูกกำหนดค่าตามแต่ละโครงการ เพื่อให้ตรงกับข้อมูลที่ระบบคลังสินค้าของคุณอ่านได้
เวลาในการห่อหุ้มคลิป
| เหยียบที่คลิป | ช่วงเวลา | ระยะเวลา |
|---|---|---|
| ขดลวดเข้าและหยุด | ประมาณ 9 วินาที | - |
| การห่อและการติดฉลาก | ประมาณ 12 ถึง 33 วินาที | ประมาณ 21 วินาที |
| ขดลวดพันที่ทางออก | ประมาณ 36 ถึง 42 วินาที | - |
| การมาถึงเพื่อป้อนอาหาร | ประมาณ 9 ถึง 36 วินาที | ประมาณ 27 วินาที |
เครื่อง FPC-300 ของเราระบุเวลาการพันขดลวดไว้ที่ 35 ถึง 50 วินาที ส่วนการพันขดลวด 21 วินาทีบนคลิปนั้นสั้นกว่า เราวางแผนโดยใช้ตัวเลขที่ระบุไว้ จากนั้นจึงตั้งค่าความเร็วรอบและการซ้อนทับเมื่อเริ่มใช้งาน
ข้อมูลจำเพาะของ FPC-300
| เครื่องห่อขดลวดแนวนอน FPC-300 | Specification |
|---|---|
| น้ำหนักขดลวด | 10 ถึง 1,000 กิโลกรัม |
| ความกว้างของขดลวด | เพื่อ 10 300 มม |
| คอยล์ OD | เพื่อ 700 1,200 มม |
| คอยล์ ID | เพื่อ 400 900 มม |
| เส้นผ่านศูนย์กลางภายนอกลบด้วยเส้นผ่านศูนย์กลางภายใน | ต่ำกว่า 600 มม |
| ความเร็วลูกกลิ้ง | 2 ถึง 4 ม./นาที |
| ความเร็วในการห่อ | 35 ถึง 50 วินาทีต่อขดลวด |
| ความเร็วในการหมุนของแหวน | 5 ถึง 100 รอบ/นาที |
| คาบเกี่ยวกัน | % 10 90 ไป% |
| พลัง | 380 โวลต์, 50/60 เฮิรตซ์, 3 เฟส |
การตรวจสอบจังหวะ
สำหรับเป้าหมายการผลิตที่ 60 ม้วนต่อชั่วโมง อัตราการผลิตต่อม้วน (takt) คือ 3,600 ÷ 60 = 60 วินาที หากใช้เวลา 35 ถึง 50 วินาทีต่อม้วน จะเหลือเวลา 10 ถึง 25 วินาทีสำหรับการจัดเรียงสายพานลำเลียง การติดฉลาก และการชั่งน้ำหนัก ซึ่งเหมาะสมกับสถานีเดียวเมื่อการติดฉลากทำงานไปพร้อมกับการห่อ เช่นเดียวกับคลิปหนีบกระดาษ หากอัตราการผลิตสูงกว่านี้ เราจะแบ่งการห่อและการติดฉลากออกเป็นสองสถานี
รายการตรวจสอบสำหรับการเลือกเครื่องห่อขดลวดแบบอินไลน์
- ขนาดเส้นผ่านศูนย์กลางภายนอก (OD), ขนาดเส้นผ่านศูนย์กลางภายใน (ID), ความกว้าง และน้ำหนักของขดลวด โดยที่ค่า OD ลบด้วย ID ต้องน้อยกว่า 600 มม. สำหรับรุ่น FPC-300
- สายพานแบบฟิล์ม กระดาษ หรือแบบทอ และระยะซ้อนทับที่คุณต้องการ
- ยึดส่วนท้ายด้วยเทปหรือซีลความร้อน และพันเทปรอบเส้นผ่านศูนย์กลางภายนอก
- ข้อมูลบนฉลาก: บาร์โค้ดหรือคิวอาร์โค้ด น้ำหนัก และแหล่งที่มาของข้อมูล
- ความสูงและทิศทางของสายพานลำเลียงสามารถปรับให้เข้ากับสายการผลิตของคุณได้
- Takt ซึ่งรวมถึงดัชนี การติดฉลาก และการชั่งน้ำหนัก
การควบคุมและความปลอดภัย
บริเวณวงแหวน ลูกกลิ้งด้านบน และจุดหนีบของสายพานลำเลียง คือจุดอันตราย ในระหว่างการทำงาน ให้ผู้คนยืนอยู่ทางด้านซ้าย ห่างจากสถานี ให้ทุกคนอยู่ด้านนอกบริเวณวงแหวนตลอดเวลาการทำงาน หยุด แยก และล็อกสถานี ก่อนที่ใครจะใส่ฟิล์ม เปลี่ยนม้วนฉลาก หรือแก้ไขปัญหาการติดขัด
มาตรฐานที่ใช้จะขึ้นอยู่กับตลาดปลายทาง สำหรับตลาด CE นั้น ISO 12100 กำหนดวิธีการประเมินความเสี่ยง และ EN 415-10 ครอบคลุมข้อกำหนดทั่วไปสำหรับเครื่องจักรบรรจุภัณฑ์ ซึ่งกำหนดการป้องกันและระบบหยุดฉุกเฉิน
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: เครื่องห่อขดลวดสามารถพิมพ์และติดฉลากได้พร้อมกันหรือไม่? ตอบ: ได้ครับ เครื่องพิมพ์ฉลากแบบถ่ายโอนความร้อนจะพิมพ์บาร์โค้ดหรือคิวอาร์โค้ด และข้อมูลฉลากจะมาจากคลังสินค้าหรือระบบการผลิตของคุณ แถบฉลากจะถูกป้อนเข้ากับคลิปขณะที่กำลังห่อขดลวดอยู่
ถาม: ปลายฟิล์มถูกยึดอย่างไร? ตอบ: เครื่องจะตัดฟิล์มโดยอัตโนมัติและยึดปลายฟิล์มด้วยการติดเทปหรือการซีลด้วยความร้อน นอกจากนี้ยังสามารถติดเทปยึดรอบเส้นผ่านศูนย์กลางภายนอกของม้วนฟิล์มได้อีกด้วย
ถาม: ขนาดขดลวดแบบใดที่เหมาะกับ FPC-300? ตอบ: ขดลวดที่มีน้ำหนัก 10 ถึง 1,000 กก. เส้นผ่านศูนย์กลางภายนอก 700 ถึง 1,200 มม. เส้นผ่านศูนย์กลางภายใน 400 ถึง 900 มม. และความกว้าง 10 ถึง 300 มม. โดยที่ผลรวมของเส้นผ่านศูนย์กลางภายนอกลบด้วยเส้นผ่านศูนย์กลางภายในต้องน้อยกว่า 600 มม. และพันด้วยลวด 35 ถึง 50 เส้น
ขั้นตอนต่อไป
เรากำหนดขนาดของเครื่องห่อและติดฉลากขดลวดแบบอินไลน์โดยแบ่งออกเป็นสามขั้นตอน:
- ส่งแบบร่างผังของคุณ โดยพิจารณาจากเส้นผ่านศูนย์กลางภายนอก (OD), เส้นผ่านศูนย์กลางภายใน (ID), ความกว้าง, น้ำหนัก, เนื้อหาบนฉลาก และเป้าหมายการส่งออกของขดลวด info@fhopepack.com.
- รับข้อเสนอภายใน 48 ชั่วโมงรวมถึงบรรจุภัณฑ์ การติดฉลากและการชั่งน้ำหนัก ตลอดจนการตรวจสอบรอบการผลิตเทียบกับอัตราการผลิตของคุณ
- จองคิวสำรวจพื้นที่ ดังนั้นเราจึงตรวจสอบความสูงของสายพานลำเลียง ทิศทางของสายการผลิต และการเชื่อมโยงข้อมูลสำหรับฉลาก
การอ่านที่เกี่ยวข้อง
- เครื่องห่อขดลวดแนวนอน FPC-300
- สายการบรรจุขดลวดทองแดงพร้อมติดฉลาก
- เครื่องบรรจุภัณฑ์ลวดหนาม
- เครื่องห่อขดลวดด้วยกระดาษ
แหล่งที่มา
- ข้อกำหนดของวัสดุห่อหุ้ม การติดเทป และการยึดส่วนท้าย: หน้าผลิตภัณฑ์เครื่องห่อขดลวดแนวนอน FPC-300
- เครื่องพิมพ์ฉลากและบาร์โค้ดหรือคิวอาร์โค้ด: หน้าสายการผลิตบรรจุภัณฑ์ขดลวดทองแดง
- การกำหนดเวลาของคลิป: กำหนดเวลาเฟรมจากคลิป โดยมี 3 วินาทีระหว่างเฟรม
- เครื่องจักรทำงานจริง: วิดีโอบน YouTube
- ขอบเขตของมาตรฐาน: ISO 12100: 2010, EN 415-10: 2014
แก้ไขล่าสุด: 05 กันยายน 2026