🛠️ เกณฑ์การประเมินสำหรับการเลือกใช้ระบบบรรจุภัณฑ์
การเลือกใช้ระบบบรรจุภัณฑ์โปรไฟล์อลูมิเนียมจำเป็นต้องประเมินความเร็วในการผลิต ความคลาดเคลื่อนของขนาด อัตราส่วนการทดแทนแรงงาน เวลาในการเปลี่ยนงาน และค่าใช้จ่ายในการดำเนินงานทั้งหมด ตัวชี้วัดแต่ละตัวส่งผลโดยตรงต่อความสมบูรณ์ของการรักษาสภาพพื้นผิว การเพิ่มประสิทธิภาพผลผลิตของวัสดุ และประสิทธิภาพด้านโลจิสติกส์ในขั้นตอนถัดไป
การประเมินทางเทคนิคเริ่มต้นด้วยความเร็วในการผลิต ซึ่งวัดจากจำนวนชิ้นงานที่ประมวลผลต่อนาทีภายใต้สภาวะคงที่ ความสม่ำเสมอของการป้องกันจะวัดจากค่าความคลาดเคลื่อนของการจัดแนวขอบและเปอร์เซ็นต์การครอบคลุมพื้นผิว ซึ่งมีความสัมพันธ์โดยตรงกับอัตราการปฏิเสธความเสียหายระหว่างการขนส่ง การพึ่งพาแรงงานจะติดตามจำนวนผู้ปฏิบัติงานต่อกะ ในขณะที่ความยืดหยุ่นในการเปลี่ยนงานจะวัดเวลาที่จำเป็นในการปรับขนาดชิ้นงานให้เหมาะสมกับขนาดที่แตกต่างกัน (โดยทั่วไปคือ 2,000–6,500 มม.) ต้นทุนการดำเนินงานทั้งหมดจะรวมค่าแรง ค่าใช้ฟิล์มป้องกัน (PE หรือ POF ความหนา 0.030–0.060 มม.) และค่าใช้จ่ายในการแก้ไขงาน พารามิเตอร์พื้นฐานทั้งหมดที่กล่าวถึงในที่นี้เป็นค่าประมาณทั่วไปของอุตสาหกรรม ประสิทธิภาพที่แท้จริงต้องได้รับการตรวจสอบเฉพาะไซต์งานเทียบกับอัตราการผลิตการอัดรีดและข้อกำหนดการรักษาพื้นผิวของคุณ
🏗️ ตัวเลือก A: การห่อด้วยมือ
การห่อด้วยมืออาศัยการตัดฟิล์มและการปิดผนึกด้วยความร้อนที่ควบคุมโดยผู้ปฏิบัติงาน ทำให้ได้ผลลัพธ์ 5-10 ชิ้นต่อนาทีต่อช่างเทคนิคหนึ่งคน ในขณะเดียวกันก็ทำให้เกิดความคลาดเคลื่อนในการจัดแนว ±5-10 มม. และสิ้นเปลืองฟิล์ม 10-15% วิธีนี้จึงยังคงใช้ได้เฉพาะกับการผลิตในปริมาณน้อยที่ต้องลดค่าใช้จ่ายในการลงทุนให้เหลือน้อยที่สุด
ผู้ปฏิบัติงานใช้ม้วนฟิล์มแบบมือถือ เครื่องมือตัดแบบใช้มือ และปืนความร้อนที่ไม่สามารถควบคุมอุณหภูมิได้ในการเคลือบชั้นป้องกัน กระบวนการนี้ต้องใช้แรงงานมาก โดยปกติแล้วต้องใช้คนงาน 2-3 คนต่อกะเพื่อให้สอดคล้องกับอัตราการผลิตของเครื่องอัดรีด รอยขีดข่วนบนพื้นผิวและการเสื่อมสภาพของสารเคลือบเกิดขึ้นบ่อยครั้งเนื่องจากความตึงของฟิล์มที่ไม่สม่ำเสมอและขอบการปิดผนึกที่ไม่ตรงกัน สำหรับน้ำหนักของมัดฟิล์มตั้งแต่ 10-50 กิโลกรัม การจัดการด้วยมือทำให้เกิดความเมื่อยล้าทางสรีรศาสตร์และเพิ่มโอกาสที่จะเกิดความเสียหายจากการกระแทกที่ขอบ ของเสียจากฟิล์มโดยเฉลี่ยอยู่ที่ 10-15% เนื่องจากการวัดผิดพลาด และอุณหภูมิการปิดผนึกผันผวน ±20-30°C โดยไม่มีการควบคุมแบบวงปิด อัตราการปฏิเสธและต้นทุนแรงงานมีความผันแปรสูง ทีมจัดซื้อต้องตรวจสอบเกณฑ์พื้นฐานของของเสียเฉพาะไซต์ก่อนที่จะตัดสินใจใช้กระบวนการทำงานแบบใช้แรงงานคน
🔗 บทความที่เกี่ยวข้อง : สำรวจโซลูชันเพิ่มเติม
📈 ตัวเลือก B: สายการบรรจุภัณฑ์แบบกึ่งอัตโนมัติและอัตโนมัติเต็มรูปแบบ
เครื่องติดฟิล์มแบบกึ่งอัตโนมัติและสายการผลิตบรรจุภัณฑ์อัตโนมัติแบบครบวงจร ช่วยให้การติดฟิล์มเป็นมาตรฐานเดียวกัน โดยใช้การจัดเก็บสูตรด้วย PLC เซ็นเซอร์แสง และแท่งปิดผนึกที่ให้ความร้อน ลดจำนวนแรงงานจาก 2-3 คน เหลือเพียง 1 คน ในขณะที่เพิ่มผลผลิตได้ 2-3 เท่า ระบบเหล่านี้ช่วยลดขั้นตอนการจัดการระหว่างกลาง
เครื่องติดฟิล์มแบบกึ่งอัตโนมัติใช้เซ็นเซอร์โฟโตอิเล็กทริกในการตรวจจับขอบด้านหน้าของฟิล์ม ร่วมกับแท่งปิดผนึกที่ให้ความร้อนซึ่งทำงานที่อุณหภูมิ 120–150°C ±3°C และควบคุมแรงดันที่ 0.1–0.3 MPa ระบบควบคุม PLC จัดเก็บสูตรการผลิตรองรับความยาวของฟิล์มตั้งแต่ 2,000 ถึง 6,500 มม. ทำให้สามารถเปลี่ยนสูตรการผลิตได้ภายในเวลาไม่ถึง 30 วินาที ความคลาดเคลื่อนในการจัดแนวขอบคงที่ที่ ±2 มม. ต่อด้าน ทำให้ได้การครอบคลุมพื้นผิวเกือบสมบูรณ์ ข้อมูลภาคสนามบ่งชี้ว่าประสิทธิภาพการผลิตเพิ่มขึ้น 2-3 เท่าเมื่อเทียบกับการห่อด้วยมือ ในขณะที่ความต้องการแรงงานลดลงจาก 2-3 คนเหลือ 1 คนต่อกะ การใช้พลังงานโดยทั่วไปอยู่ที่ประมาณ 3.5 กิโลวัตต์ที่ 220V 50/60Hz ต้องตรวจสอบความเข้ากันได้ทางไฟฟ้ากับโครงสร้างพื้นฐานของโรงงาน
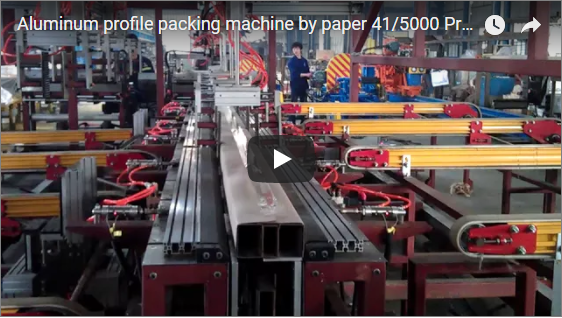
สายการผลิตบรรจุภัณฑ์อัตโนมัติเต็มรูปแบบผสานรวมโมดูลตามลำดับเพื่อกำจัดงานขั้นกลางทั้งหมด สถาปัตยกรรมมาตรฐานประกอบด้วยโมดูลป้อนวัสดุ โมดูลลำเลียงอัตโนมัติ โมดูลตัดฟิล์มอัตโนมัติ โมดูลบรรจุถุงอัตโนมัติ โมดูลบรรจุภัณฑ์หดร้อน โมดูลลำเลียงและจัดเก็บอัตโนมัติ และกระบวนการปล่อยวัสดุอัตโนมัติ สถาปัตยกรรมแบบไหลต่อเนื่องนี้ทำให้ความเร็วในการผลิตเป็นมาตรฐานและขจัดจุดแทรกแซงด้วยตนเองซึ่งในอดีตก่อให้เกิดการสึกหรอของพื้นผิว ต้นทุนการลงทุนแตกต่างกันอย่างมากตามการกำหนดค่า การสร้างแบบจำลอง ROI ต้องใช้ค่าแรงเฉพาะสถานที่ เกณฑ์พื้นฐานของเศษวัสดุ และตารางการบำรุงรักษา แทนที่จะใช้การคาดการณ์การคืนทุนแบบคงที่
สำหรับงานโลจิสติกส์ขนาดใหญ่ เครื่องบรรจุภัณฑ์แบบมัดจะจัดการกับชิ้นงานที่วางซ้อนกันโดยการห่อด้วยฟิล์ม PE หรือกระดาษคราฟท์ จากนั้นจึงรัดสินค้าด้วยสายรัดพลาสติกหรือเหล็ก เครื่องเหล่านี้ได้รับการออกแบบมาสำหรับน้ำหนักมัด 10–50 กก. เพื่อให้มั่นใจในความแข็งแรงของโครงสร้างระหว่างการจัดเรียงบนพาเลทและการขนส่ง จำเป็นต้องมีการตรวจสอบจากผู้จำหน่ายเพื่อยืนยันการปรับเทียบแรงดึงของสายรัดและความเข้ากันได้ของความหนาของฟิล์มกับโลหะผสมและกรรมวิธีเคลือบผิวเฉพาะของคุณ
🛡️ ตารางเปรียบเทียบทางเทคนิค
| เกณฑ์ | การห่อด้วยมือ | เครื่องจักรแบบกึ่งอัตโนมัติ | สายการผลิตอัตโนมัติเต็มรูปแบบ |
|---|---|---|---|
| อัตราการประมวลผล (โปรไฟล์/นาที) | 5-10 ชิ้นต่อคนงาน (ประมาณการโดยทั่วไป) | 15 25- (อัตราคงที่) | ไหลอย่างต่อเนื่อง (ขึ้นอยู่กับโมดูล) |
| ความสม่ำเสมอในการป้องกัน | พื้นผิวที่สัมผัส 30–40%; การจัดแนว ±5–10 มม. | ครอบคลุมเต็มรูปแบบ; การจัดแนว ±2 มม. | การควบคุมเซ็นเซอร์แบบวงปิด |
| ค่าแรงต่อกะ | คนงาน 2–3 คน | คนงาน 1 คน | หัวหน้างาน 0-1 คน |
| เวลาเปลี่ยนรอบ | 5-10 นาที (วัดด้วยตนเอง) | <30 วินาที (สูตร PLC) | การเรียกคืนพารามิเตอร์อัตโนมัติ |
| เศษฟิล์ม | 10–15% (ประเมินด้วยสายตา) | ≤3% (การตัดตามความยาวด้วย PLC) | ≤2% (การตัดด้วยเซอร์โวความแม่นยำสูง) |
| ความสม่ำเสมอในการปิดผนึก | เครื่องเป่าลมร้อนแบบมือถือ; ความคลาดเคลื่อน ±20°C | 120–150°C ±3°C | ควบคุมอุณหภูมิแบบพีไอดี |
| ความสามารถในการรับน้ำหนักของห่อ | 10–50 กก. (การยกด้วยมือ) | ชิ้นละสูงสุด 5 กิโลกรัม (สายพานลำเลียง) | 10–50 กก (โมดูลการรวมกลุ่ม) |
| การลงทุน | ราคาต่ำ (<1,000 ดอลลาร์สหรัฐสำหรับเครื่องมือ; ประมาณการทั่วไป) | $ $ 15,000- ฮิต (ช่วงราคาได้รับการยืนยันจากผู้จำหน่าย) | $40,000–$80,000+ (ขึ้นอยู่กับการตั้งค่า) |
หมายเหตุ: ค่าทั้งหมดเป็นค่าประมาณทั่วไปในอุตสาหกรรม โปรดตรวจสอบความเข้ากันได้ทางไฟฟ้า ข้อกำหนดของผู้จำหน่ายฟิล์ม และพื้นที่ที่ต้องการกับผู้จำหน่ายอุปกรณ์ของคุณก่อนจัดซื้อ
🔗 ดูเพิ่มเติม : อุปกรณ์ที่เกี่ยวข้อง
⚙️ รายการตรวจสอบการตัดสินใจซื้อ
-
[ ] ตรวจสอบขนาดโปรไฟล์:ยืนยันความยาวสูงสุด (2,000–6,500 มม.) และความซับซ้อนของหน้าตัดเทียบกับความกว้างของสายพานลำเลียงเครื่องจักรและระยะห่างของลูกกลิ้งปิดผนึก
-
[ ] คำนวณอัตราส่วนการทดแทนแรงงาน:เปรียบเทียบจำนวนพนักงานกะปัจจุบัน (2-3 พนักงาน) กับความต้องการของสายการผลิตอัตโนมัติ (1 พนักงาน) โดยใช้ค่าจ้างรายชั่วโมงที่ตรวจสอบแล้ว
-
[ ] ประเมินข้อกำหนดน้ำหนักของมัด:หากต้องจัดการกับมัดที่มีน้ำหนัก 10–50 กก. ให้ให้ความสำคัญกับระบบที่มีการปรับเทียบแรงดึงสายรัดในตัว และความเข้ากันได้กับฟิล์ม PE/kraft
-
[ ] ตรวจสอบคุณสมบัติของฟิล์ม:เลือกความหนาของฟิล์ม PE หรือ POF (0.030–0.060 มม.) ให้ตรงกับช่วงอุณหภูมิการปิดผนึกของเครื่อง (120–150°C ±3°C) และข้อกำหนดการปล่อยประจุไฟฟ้าสถิต
-
[ ] ความถี่ในการเปลี่ยนโปรไฟล์การตรวจสอบ: หากการเปลี่ยนขนาดโปรไฟล์เกิน 4 ครั้งต่อกะ ให้กำหนดให้มีการจัดเก็บสูตร PLC และโปรโตคอลการปรับแต่ง <30 วินาที
-
[ ] ขอแบบจำลอง ROI เฉพาะไซต์:แทนที่การประมาณการคืนทุนแบบคงที่ด้วยการวิเคราะห์ต้นทุนรวมในการเป็นเจ้าของในระยะเวลา 12 เดือน ซึ่งรวมถึงแรงงาน การลดของเสีย และการบำรุงรักษา
-
[ ] ยืนยันความปลอดภัยและการปฏิบัติตามข้อกำหนด:ตรวจสอบให้แน่ใจว่าการบูรณาการระบบหยุดฉุกเฉิน เอกสารการประเมินความเสี่ยง และโปรโตคอลการฝึกอบรมผู้ปฏิบัติงานสอดคล้องกับมาตรฐานความปลอดภัยของโรงงาน
🛡️ หมายเหตุเกี่ยวกับการปฏิบัติตามข้อกำหนด : อุปกรณ์นี้ได้รับการออกแบบให้ตรงตามข้อกำหนด ISO และ CE โปรดตรวจสอบใบรับรองเฉพาะกับผู้ผลิตก่อนจัดซื้อ
🛠️ คำถามที่พบบ่อย
ถาม: เครื่องจักรแบบกึ่งอัตโนมัติสามารถรองรับความยาวของฟิล์มที่แตกต่างกันได้โดยไม่ต้องปรับด้วยตนเองหรือไม่?ตอบ: ได้ ระบบ PLC สามารถจัดเก็บสูตรการทำงานได้ตั้งแต่ 2,000–6,500 มม. การเปลี่ยนความยาวฟิล์มทำได้ง่ายเพียงแค่เลือกจากหน้าจอสัมผัส ระบบจะปรับความยาวฟิล์มและเวลาการปิดผนึกโดยอัตโนมัติภายในไม่กี่วินาที โปรดตรวจสอบขีดจำกัดความจุของสูตรการทำงานกับผู้จำหน่ายของคุณ
ถาม: ฟิล์มประเภทใดบ้างที่ใช้ได้กับแท่งซีลอัตโนมัติ?ตอบ: ฟิล์ม PE (โพลีเอทิลีน) และ POF (โพลีโอเลฟิน) ที่มีความหนาตั้งแต่ 0.030 ถึง 0.060 มม. โปรดตรวจสอบกับผู้จำหน่ายฟิล์มของคุณว่าอุณหภูมิเริ่มต้นการซีลตรงกับช่วงการทำงานของเครื่องที่ 120–150°C หรือไม่
ถาม: สายการผลิตบรรจุภัณฑ์อัตโนมัติต้องการพื้นที่เท่าไหร่?ตอบ: โดยทั่วไปแล้วจะใช้พื้นที่ประมาณ 8–10 เมตร ยาว × 1.5 เมตร กว้าง ซึ่งรวมถึงส่วนของการป้อนวัสดุ การลำเลียง การบรรจุถุง และการจัดเก็บ โปรดปรึกษาผู้จำหน่ายอุปกรณ์ของคุณเพื่อขอคำแนะนำเกี่ยวกับการจัดวางที่เหมาะสมที่สุดตามขนาดของโรงงานของคุณ
ถาม: การฝึกอบรมผู้ปฏิบัติงานสำหรับระบบกึ่งอัตโนมัติหรือระบบอัตโนมัติมีระยะเวลานานหรือไม่?ตอบ: ไม่จำเป็น ระบบที่ควบคุมด้วย PLC ช่วยลดระยะเวลาการฝึกอบรมเหลือเพียงประมาณหนึ่งกะการทำงาน ทักษะหลักๆ ได้แก่ การโหลดม้วนฟิล์ม การเลือกสูตร และการตรวจสอบเซ็นเซอร์ การวัดด้วยมือและการใช้งานปืนความร้อนจะหมดไป
ถาม: ถ้าฉันต้องการบรรจุโปรไฟล์แบบมัด (10–50 กก.) ล่ะ?ตอบ: เครื่องจักรแบบกึ่งอัตโนมัติที่อธิบายไว้ได้รับการปรับให้เหมาะสมสำหรับโปรไฟล์เดี่ยวที่มีน้ำหนักไม่เกิน 5 กก. สำหรับสินค้าแบบมัด ให้ใช้เครื่องบรรจุภัณฑ์แบบมัดที่สามารถวางซ้อนโปรไฟล์ ห่อด้วยฟิล์ม PE หรือกระดาษคราฟท์ และรัดด้วยสายรัดพลาสติกหรือเหล็ก ตรวจสอบการปรับเทียบแรงดึงของสายรัดกับผู้จำหน่ายของคุณ