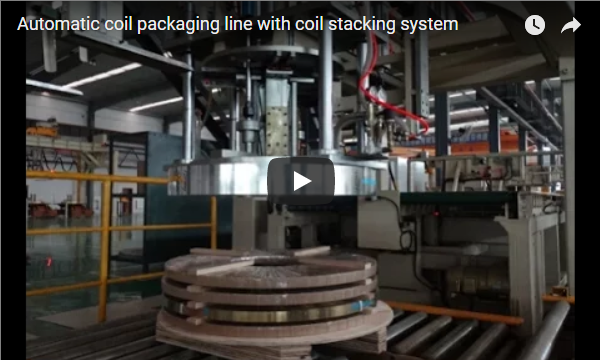
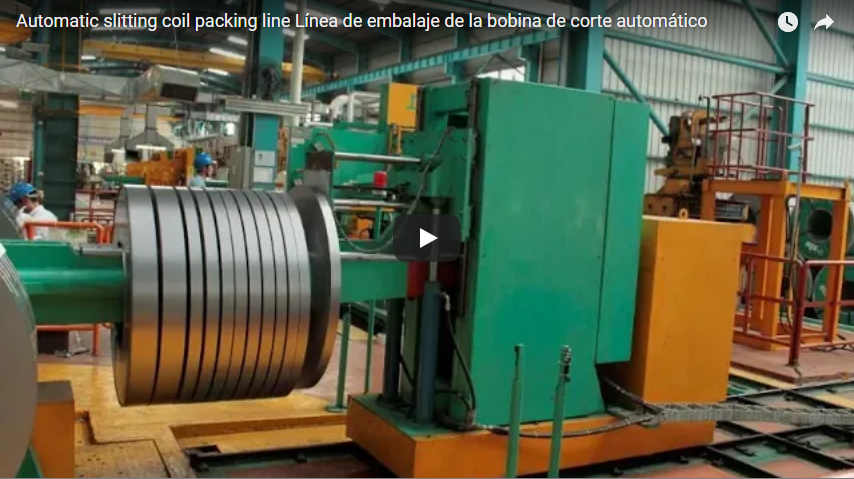
สรุปโดยย่อเครื่องอัดขดลวดเหล็กเส้นสำหรับงานหนัก ใช้แรงดันไฮดรอลิกตามแนวแกนที่ควบคุมได้กับขดลวดเหล็กเส้นรีดร้อนหรือดึงเย็นที่หลวม เพื่อปิดช่องว่างระหว่างวงแหวนและลดความสูงโดยรวมของมัดขดลวดก่อนการรัดอัตโนมัติ การอัดแน่นเชิงกลนี้ช่วยให้มัดขดลวดมีความเสถียร ป้องกันการคืนตัวของสปริง ทำให้ปริมาณการขนส่งเหมาะสมที่สุดและป้องกันการเคลื่อนที่ระหว่างการขนส่ง ในลำดับการทำงานอ้างอิง เครื่องจักรจะทำงานสองรอบที่แตกต่างกัน: รอบการทำงานหลักที่สมบูรณ์ประมาณ 30 วินาที และรอบการยึดที่เสถียรประมาณ 24 วินาที ตั้งแต่การลงของลูกสูบเริ่มต้นจนถึงตำแหน่งเริ่มต้นสูงสุด เครื่องอัดขดลวดเหล็กเส้นไฮดรอลิกของเราได้รับการออกแบบมาสำหรับสภาพแวดล้อมโรงงานหนัก รองรับขดลวดที่มีเส้นผ่านศูนย์กลางภายนอก (OD) ตั้งแต่ 1,000 ถึง 1,800 มม. และน้ำหนักมัดตั้งแต่ 500 ถึง 2,000 กก. ให้แรงกดที่ปรับได้ระหว่าง 60 ถึง 400 กิโลนิวตัน โดยมีเวลาการทำงานเฉลี่ย 30 ถึง 40 วินาที สายการผลิตนี้สามารถปรับแต่งได้อย่างเต็มที่ตามจังหวะการทำงานของโรงงานและโปรไฟล์ผลผลิตของวัสดุ
สารบัญ
- สิ่งที่คลิปแสดงตามลำดับ
- เหตุใดขดลวดเหล็กเส้นจึงต้องถูกอัดแน่น
- เวลาของรอบการอัดบนคลิป
- ข้อมูลจำเพาะของเครื่องอัดลวดเหล็ก
- การตรวจสอบจังหวะ
- รายการตรวจสอบสำหรับการเลือกเครื่องอัดขดลวดลวด
- การควบคุมและความปลอดภัย
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มา
สิ่งที่คลิปแสดงตามลำดับ
โครงสร้างของเครื่องจักรเป็นโครงเครนแบบแข็งแรงทนทาน พร้อมด้วยกระบอกไฮดรอลิกหลักคู่ หัวจับชิ้นงานเคลื่อนที่ด้านบนพร้อมหน้าสัมผัสการบีบอัดในตัว ฐานโต๊ะลูกกลิ้งแบบปรับตำแหน่งอัตโนมัติ และแขนยึดด้านข้างที่ปรับได้ด้วยระบบไฮดรอลิก ขดลวดลวดจะวางตั้งตรงในแนวตั้งตรงกับแกนการบีบอัด
+--------------------------------------------------------+
|             RIGID GANTRY UPPER CROSSBEAM               |
+--------------------------------------------------------+
       |                                          |
 [HYDRAULIC CYL.]                           [HYDRAULIC CYL.]
       |                                          |
+--------------------------------------------------------+
|           MOVING CROSSHEAD & COMPACTION HEAD           |
+--------------------------------------------------------+
     |                  ||||||||||                  |
[LATERAL ARM]      === WIRE COIL ===          [LATERAL ARM]
(Centering Guide)  === AXIAL PRESS ===       (Anti-Buckling)
     |                  ||||||||||                  |
+--------------------------------------------------------+
|            INDEXING BASE ROLLER PLATFORM               |
+--------------------------------------------------------+
รอบแรก: การเสียรูปพลาสติกตามแนวแกนอย่างสมบูรณ์
- 0 ถึง 9 วินาที (การป้อนชิ้นงานและการจัดแนว): หัวกดจะจอดอยู่ที่ตำแหน่งสูงสุด (จุดศูนย์ตายบน) ขดลวดจะถูกลำเลียงไปยังแท่นฐานตรงกลาง โดยมีแกนนำทางภายในช่วยยึดให้มั่นคงในแนวแกน
- 12 ถึง 18 วินาที (การเข้าใกล้และการติดต่อครั้งแรกอย่างรวดเร็ว): เมื่อสัมผัสกับวงแหวนด้านบนแล้ว หัวกดไฮดรอลิกจะเปลี่ยนจากโหมดเข้าใกล้ด้วยความเร็วสูงไปเป็นโหมดกดด้วยความเร็วต่ำแบบควบคุมได้
- 21 ถึง 27 วินาที (การกดตามแนวแกนเต็มที่): กระบอกสูบหลักสร้างแรงดันระบบตามที่กำหนด วงแหวนขดลวดแต่ละวงจะปิดตัวลงตามลำดับ เพื่อลดความหย่อนทางกลและขับเคลื่อนการเสียรูปพลาสติกตามแนวแกน
- 30 วินาที (จุดศูนย์ตายล่าง) ลูกสูบจะเคลื่อนที่ไปจนถึงระยะสูงสุดตามที่ตั้งโปรแกรมไว้ เพื่อรักษาน้ำหนักเป้าหมายและป้องกันการคืนตัวของวัสดุในทันที
- 33 ถึง 42 วินาที (การลดแรงดันและการกลับคืนสู่ตำแหน่งเดิมอย่างควบคุม): วาล์วลดแรงดันไฮดรอลิกจะเปิดออกเพื่อระบายของเหลวแรงดันสูงโดยไม่เกิดแรงกระแทกทางไฮดรอลิก หลังจากนั้นหัวจับจะยกขึ้นอย่างราบรื่นเพื่อเคลียร์พื้นที่ทำงาน
รอบที่สอง: ลำดับการยึดและการบีบอัดที่เสถียร
- 45 ถึง 51 วินาที (การป้อนและจัดตำแหน่ง): ชุดทดสอบที่รัดไว้ล่วงหน้าจะถูกจัดวางและตรวจสอบภายใต้กระบอกไฮดรอลิกส่วนกลาง
- 54 ถึง 60 วินาที (การลดระดับลูกสูบแบบซิงโครไนซ์และการจัดตำแหน่งด้านข้าง): เมื่อหัวบดอัดด้านบนเคลื่อนลง แขนยึดด้านข้างจะหมุนเข้าด้านใน แขนเหล่านี้จะหนีบขอบด้านนอกของมัดเพื่อป้องกันการโก่งงอที่ไม่เป็นแนวแกน
- 63 ถึง 66 วินาที (ขั้นตอนการหนีบและยึดด้วยระบบไฮดรอลิกเต็มรูปแบบ): ลูกสูบแนวตั้งจะคงแรงกดไว้ ในขณะที่แขนด้านข้างจะรักษาตำแหน่งด้านข้างให้ตรงกับช่วงเวลาการทำงานที่จำเป็นสำหรับหัวเย็บลวดอัตโนมัติในการทำงาน
- 69 ถึง 78 วินาที (การหดกระบอกสูบและการปลดด้านข้าง): แขนด้านข้างจะกางออก และหัวจับหลักจะหดกลับไปยังจุดศูนย์ตายบน ระบบล็อกเชิงกลจะป้องกันการดีดมัดวัสดุออกจนกว่าอุปกรณ์ทั้งหมดจะพ้นขอบเขตความปลอดภัย
เหตุใดขดลวดเหล็กเส้นจึงต้องถูกอัดแน่น
เหล็กเส้นรีดร้อนที่ปล่อยออกมาจากหัววางเหล็กความเร็วสูงและสายพานลำเลียงระบายความร้อนจะอยู่ในสภาพที่หลวมและไม่สม่ำเสมอ วงเหล็กแต่ละวงจะเรียงตัวไม่สม่ำเสมอ ทำให้เกิดช่องว่างตามแนวแกนระหว่างวงเหล็กที่อยู่ติดกัน การขนส่งเหล็กเส้นที่หลวมในสภาพนี้จะนำไปสู่การพันกันทางกล ความเสียหายจากการเสียดสี การจัดเก็บในแนวตั้งที่ไม่มั่นคง และประสิทธิภาพการใช้ปริมาตรของตู้คอนเทนเนอร์ในการขนส่งที่ต่ำ
Loose As-Rolled Coil (Spongy / Erratic)
[ O   O   O   O   O   O   O   O   O ]  -> Low Density, Unstable Transport
                   │
                   ▼  (Axial Compression: 60 - 400 kN)
Compacted & Bound Coil (Rigid Solid Pack)
[OOOOOOOOOOOOOOOOOOOOOOOOOOOOOOOOOOO]  -> Minimal Spring-Back, High Stacking Rigidity
การอัดแน่นตามแนวแกนจะปิดช่องว่างระหว่างวงแหวนภายในด้วยกลไก ทำให้มัดที่ยืดหยุ่นคล้ายสปริงกลายเป็นห่อทรงกระบอกที่แข็งแรงและตั้งอยู่ได้ด้วยตัวเอง เมื่อเครื่องอัดแน่นได้ความสูงของห่อตามเป้าหมายแล้ว ลวดผูกมัดที่แข็งแรงจะถูกป้อนเข้าไป ดึงให้ตึง และบิดปมโดยตรงผ่านช่องกำหนดตำแหน่งเฉพาะในแผ่นกด
เมื่อหัวกดลดแรงดันและยกตัวขึ้น ห่วงรัดจะดูดซับแรงยืดหยุ่นที่เหลืออยู่ (การคืนตัว) เครื่องอัดของเราใช้การรัดขอบสี่ด้านโดยใช้หัวรัดลวดเฉพาะที่สามารถใช้กับลวดเหล็กกล้าคาร์บอนต่ำขนาด 6.3 ถึง 8.0 มม. เพื่อให้มั่นใจในความสมบูรณ์ของบรรจุภัณฑ์ภายใต้การจัดการที่รุนแรงและการสั่นสะเทือนจากการขนส่งทางทะเล
เวลาของรอบการอัดบนคลิป
| เฟสจลนศาสตร์ | รอบแรก (ชุดปฐมภูมิ) | รอบที่สอง (แพ็คแบบคงตัว) | ฟังก์ชันการทำงาน |
|---|---|---|---|
| การเริ่มต้นการลงจอดของแรม | ประมาณ 12 วิ | ประมาณ 54 วิ | การเปลี่ยนผ่านอย่างรวดเร็วไปสู่การกดน้ำหนัก |
| แรงดันสูงสุดและระยะเวลาคงตัว | ประมาณ 30 วิ | ~63 ถึง 66 วินาที | การกำจัดช่องว่างตามแนวแกนและการจัดแนวช่องรัด |
| การหดตัวเต็มที่ (TDC) | ประมาณ 42 วิ | ประมาณ 78 วิ | การลดแรงดันไฮดรอลิกและการคืนตัวของหัวคาน |
| วงจรการดำเนินงานสุทธิ | ประมาณ 30 วิ | ประมาณ 24 วิ | ระยะเวลารวมของวงจรต่อสถานีคอยล์ |
ระยะเวลา 30 วินาทีที่สังเกตได้ในรอบแรกตรงกับเกณฑ์มาตรฐานในแคตตาล็อกของเราซึ่งอยู่ที่ 30 ถึง 40 วินาทีสำหรับขดลวดหลวมที่ยังไม่เคยใช้งานมาก่อน รอบการทำงานที่สั้นลง 24 วินาทีแสดงให้เห็นถึงการปรับระยะการเคลื่อนที่ให้เหมาะสมเมื่อจัดการกับขดลวดที่มีความหนาแน่นสูงซึ่งต้องการระยะการเคลื่อนที่ที่สั้นกว่า ในระบบอัตโนมัติหลายขั้นตอน แขนนำทางด้านข้างจะช่วยยึดรูปทรงของขดลวด ขจัดความเบี่ยงเบนตามขวางในขณะที่ยังคงรักษาการติดตามที่แม่นยำสำหรับหัวรัดความเร็วสูง
ข้อมูลจำเพาะของเครื่องอัดลวดเหล็ก
| พารามิเตอร์ / คุณสมบัติ | ข้อกำหนดทางวิศวกรรม | ข้อจำกัดและมาตรฐานการออกแบบ |
|---|---|---|
| เส้นผ่านศูนย์กลางภายนอกของคอยล์ (OD) | เพื่อ 1,000 1,800 มม | รูปทรงแผ่นรองพิมพ์ที่สามารถปรับแต่งได้ |
| เส้นผ่านศูนย์กลางภายในคอยล์ (ID) | เพื่อ 750 950 มม | รองรับโดยแกนกลาง |
| น้ำหนักคอยล์สูงสุด | 500 ถึง 2,000 กิโลกรัม | โครงสร้างเครนยกแบบวิศวกรรม |
| แรงอัดตามแนวแกน | 60 ถึง 400 กิโลนิวตัน (ปรับได้) | การควบคุมแรงดันไฮดรอลิกแบบแปรผันตามสัดส่วน |
| รอบการทำงานของเครื่องจักรมาตรฐาน | 30 ถึง 40 วิ | ขึ้นอยู่กับความยาวและความหนาแน่นของจังหวะการตี |
| การกำหนดค่าการผูก | 4 พันธะรัศมี | การป้อนข้อมูลพร้อมกันอัตโนมัติหรือการจัดทำดัชนี |
| สายรัดมีเดีย | ลวดขนาด 6.3 ถึง 8.0 มม. | เหล็กกล้าคาร์บอนต่ำ ข้อต่อแบบบิดปม |
| แรงดันระบบไฮดรอลิก | 210 บาร์ (21 MPa) | วงจรปั๊มลูกสูบแบบปรับปริมาตรได้ |
| อุปทานนิวเมติก | 5.0 ถึง 6.0 บาร์ (0.5 ถึง 0.6 เมกะปาสคาล) | อากาศสำหรับโรงงานที่ผ่านการกรองและหล่อลื่น |
| สถาปัตยกรรมไฟฟ้า | 380V / 480V, 3 เฟส, 50/60 เฮิรตซ์ | ระบบควบคุม PLC ของ Siemens / Allen-Bradley |
การตรวจสอบจังหวะ
การออกแบบผังโรงงานจำเป็นต้องประสานการทำงานของเครื่องอัดดินกับผลผลิตจากเครื่องรีดความเร็วสูง เวลาการผลิตที่อนุญาตได้คำนวณโดย:
Takt Time (s) = 3,600 s ÷ Target Hourly Throughput (Coils/h)
[Rolling Mill Output] ──(Takt: 40s)──> [Compactor Pressing: 30-40s] ──(Transfer Bottleneck!)
                                      └─> Requires dual-station or walking beam buffer.

[Rolling Mill Output] ──(Takt: 60s)──> [Compactor Pressing: 35s] ──(Transfer Margin: 25s)
└─> Fully stable single-press in-line automation.- สถานการณ์การผลิตปริมาณมาก (90 คอยล์/ชั่วโมง):
3,600 ÷ 90 = 40 s Taktลำดับการอัดและรัดมาตรฐาน 30 ถึง 40 วินาที ใช้เวลาเต็ม 100% ของช่วงเวลาการทำงานที่อนุญาต ในการกำหนดค่านี้ สถานีเดี่ยวแบบแยกส่วนจะไม่เหลือเวลาสำรองสำหรับการป้อนเข้า การจัดตำแหน่ง หรือการจัดทำดัชนีลูกกลิ้งส่งออก การผลิตให้ได้ 90 ม้วนต่อชั่วโมง จำเป็นต้องใช้การจัดเรียงเครื่องอัดแบบลูกสูบคู่ หรือโต๊ะหมุนจัดทำดัชนีแบบสลับสถานีคู่ - สถานการณ์การผลิตแบบสมดุล (60 ม้วน/ชั่วโมง):
3,600 ÷ 60 = 60 s Taktการใช้เวลา 35 วินาทีในการกด รัด และคลายแรงกดอย่างสมบูรณ์ ทำให้เหลือเวลาอีก 25 วินาทีสำหรับการป้อนและปล่อยขดลวด ส่งผลให้เครื่องจักรนี้ทำงานได้อย่างมีประสิทธิภาพในสถานีเดียว
รายการตรวจสอบสำหรับการเลือกเครื่องอัดขดลวดลวด
- ขนาดของขดลวด: ตรวจสอบค่าเส้นผ่านศูนย์กลางภายนอก (OD) เส้นผ่านศูนย์กลางภายใน (ID) และความสูงของกองวัสดุที่ยังไม่อัดแน่นให้ต่ำที่สุดและสูงสุด (ภายในช่วงเส้นผ่านศูนย์กลางภายนอก 1,000 ถึง 1,800 มม.)
- เกรดทางโลหะวิทยาและระดับความแข็งแรงดึง: แท่งเหล็กกล้าคาร์บอนสูง เหล็กสปริง หรือโลหะผสม มีคุณสมบัติการคืนตัวสูง จึงต้องใช้แรงกดสูงถึง 400 กิโลนิวตัน และต้องคงสภาพการกดไว้นานขึ้น
- ข้อกำหนดวัสดุที่ใช้ในการเข้าเล่ม: เลือกใช้ลวดกลม (6.3 ถึง 8.0 มม.) สำหรับงานขนส่งในพื้นที่ขรุขระ หรือสายรัดเหล็กกล้าแรงดึงสูงสำหรับความต้องการเฉพาะในการขนส่งแบบวางราบ
- ส่วนต่อประสานการจัดการวัสดุ: ระบุการเชื่อมต่อต้นน้ำและปลายน้ำ—สายพานลำเลียงแบบคานเดิน, ตัวขนส่งแบบขอเกี่ยวรูปตัว C เหนือศีรษะ หรือระบบลำเลียงแบบลูกกลิ้งรูปตัว V บนพื้นดิน
- อัตราการผลิตเป้าหมายของโรงงาน: เปรียบเทียบจำนวนขดลวดที่ต้องการต่อชั่วโมงกับเวลาการทำงานของระบบไฮดรอลิกพื้นฐาน เพื่อยืนยันว่าควรใช้เครื่องบดอัดแบบเดี่ยวหรือแบบคู่
- ฝ่ายสาธารณูปโภคและสิ่งแวดล้อมของโรงงาน: ตรวจสอบระบบไฟฟ้าในสถานที่ ความจุของน้ำหล่อเย็นสำหรับเครื่องแลกเปลี่ยนความร้อนไฮดรอลิก และท่อลมแห้งที่มีแรงดัน 5.0 ถึง 6.0 บาร์
การควบคุมและความปลอดภัย
เครื่องอัดลวดแบบแกนหมุนก่อให้เกิดอันตรายจากการบีบอัดทางกลอย่างมาก แผ่นกดที่เลื่อนลง กลไกการจัดตำแหน่งด้านข้าง และรางลำเลียงแบบกำหนดตำแหน่ง ล้วนเป็นบริเวณที่อาจเกิดการบีบอัดอย่างรุนแรง ซึ่งอยู่ภายใต้มาตรฐานเครื่องจักรระดับสากลที่เข้มงวด
               [EMERGENCY STOP & OPTICAL CURTAIN]
                               │
               [DUAL PROPORTIONAL CONTROL SYSTEM]
                               │
            ┌──────────────────┴──────────────────┐
            ▼                                     ▼
[HYDRAULIC COUNTERBALANCE VALVES]       [HARDWARE LOTO INTERLOCKS]
Prevents platen drop under zero         Locks hydraulic pressure & power
pressure or line failure conditions during maintenance procedures- ระบบล็อค/ติดป้ายเตือนแบบประหยัดพลังงาน (LOTO): บุคลากรฝ่ายบำรุงรักษาห้ามเข้าใกล้บริเวณการบดอัดขณะที่ระบบยังทำงานอยู่ วงจรไฮดรอลิกมีวาล์วระบายน้ำสะสมอัตโนมัติและตัวหยุดการตกกระแทกแบบกลไก กระบอกไฮดรอลิกด้านบนจะต้องถูกตรึงด้วยกลไกก่อนเข้าสู่บริเวณการทำงาน
- ระบบรักษาความปลอดภัยรอบพื้นที่และม่านแสงเพื่อความปลอดภัย: ม่านแสงนิรภัยแบบออปติคอลชนิดที่ 4 ที่ติดตั้งอยู่ภายในล้อมรอบบริเวณทางเข้าและทางออก การฝ่าฝืนขอบเขตใดๆ จะทำให้ระบบไฮดรอลิกหยุดการทำงานอย่างปลอดภัยทันที (ประเภทที่ 4 / PL e ตามมาตรฐาน ISO 13849-1)
- ปฏิบัติตามกฎระเบียบ: อุปกรณ์ที่จัดส่งไปติดตั้งในยุโรปได้รับการออกแบบและติดเครื่องหมาย CE โดยเป็นไปตามข้อกำหนด ISO 12100: 2010 (การประเมินและการลดความเสี่ยง) และ EN 415-10: 2014 (ข้อกำหนดด้านความปลอดภัยสำหรับเครื่องจักรบรรจุภัณฑ์) ซึ่งควบคุมการเข้าถึง การหยุดฉุกเฉิน และการระบายพลังงานส่วนเกิน
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: อะไรเป็นตัวกำหนดว่าเครื่องอัดลวดเหล็กเส้นต้องใช้แรง 200 kN หรือ 400 kN?ตอบ: แรงที่ต้องการขึ้นอยู่กับความสูงของขดลวด ปริมาณคาร์บอนในเหล็ก และเส้นผ่านศูนย์กลางของลวด ลวดโครงสร้างคาร์บอนต่ำสามารถอัดได้ง่ายที่แรง 100 ถึง 150 kN ในขณะที่ลวดเหล็กคาร์บอนสูงสำหรับยางรถยนต์ ลวดคอนกรีตอัดแรง (PC) หรือแท่งโลหะผสมหนา (>14 มม. เส้นผ่านศูนย์กลางแท่ง) จะต้านทานการเสียรูปพลาสติกและต้องใช้แรงมากถึง 400 kN เพื่อให้ได้การอัดแน่นแบบวงแหวนถาวรโดยไม่เกิดการคืนตัวมากเกินไป
ถาม: เครื่องนี้สามารถใช้สายรัดเหล็กแบนแทนลวดกลมได้หรือไม่?ตอบ: ได้ครับ แม้ว่าการรัดด้วยลวดกลม (6.3 ถึง 8.0 มม.) แบบบิดเกลียวจะเป็นมาตรฐานอุตสาหกรรมระดับโลกสำหรับโรงงานผลิตลวดเหล็กแบบรีดร้อน เนื่องจากมีความประหยัดและทนทานต่อการขนส่งที่รุนแรง แต่ช่องบนแท่นกดสามารถปรับแต่งให้ใช้กับหัวรัดเหล็กอัตโนมัติ (สายรัดแรงดึงสูง 19 มม. หรือ 32 มม.) โดยใช้เทคโนโลยีข้อต่อแบบไม่มีซีลหรือแบบมีรอยบากได้
ถาม: วงจรไฮดรอลิกป้องกันไม่ให้ลูกสูบตกขณะไฟฟ้าดับได้อย่างไร?ตอบ: พอร์ตของกระบอกสูบหลักต่อท่อด้วยวาล์วตรวจสอบสมดุลแบบควบคุมด้วยแรงดันนำร่อง ซึ่งยึดติดโดยตรงกับท่อร่วมของกระบอกสูบ ในกรณีที่หยุดฉุกเฉิน ปั๊มหลักเสีย หรือไฟฟ้าดับสนิท ของเหลวจะถูกกักไว้ภายในกระบอกสูบด้วยระบบไฮดรอลิก ทำให้หัวลูกสูบถูกล็อกอยู่ในตำแหน่ง
ขั้นตอนต่อไป
หากต้องการกำหนดขนาดและกำหนดค่าเครื่องอัดขดลวดลวดอัตโนมัติสำหรับสายการผลิตของคุณ โปรดปฏิบัติตามกระบวนการตรวจสอบทางวิศวกรรมโดยตรงของเรา:
- ส่งข้อมูลกระบวนการ: ส่งแบบร่างแสดงขนาดของสินค้า (เส้นผ่านศูนย์กลางภายนอก, เส้นผ่านศูนย์กลางภายใน, ความสูงขณะยังไม่ประกอบเสร็จ, ความสูงเป้าหมายเมื่อประกอบเสร็จ, เกรดเหล็ก และปริมาณน้ำหนักที่ต้องการ) ไปที่ info@fhopepack.com.
- เสนอโครงการทางเทคนิคภายใน 48 ชั่วโมง: ทีมวิศวกรเครื่องกลของเราจะส่งข้อเสนอแผนผังทางวิศวกรรมกลับไปให้ ซึ่งรวมถึงการคำนวณแรงกดของระบบไฮดรอลิก การเลือกหัวรัด และการจำลองเวลาการผลิต
- การตรวจสอบทางวิศวกรรมของสถานที่: ตรวจสอบความสามารถในการรับน้ำหนักของพื้นเชิงกล ความลึกของหลุมฐานราก ตำแหน่งของชุดกำลังไฮดรอลิก (HPU) และการเชื่อมต่อทางไฟฟ้ากับ PLC ของเครื่องรีดเหล็ก
การอ่านที่เกี่ยวข้อง
- เครื่องอัดลวดเหล็กพร้อมระบบรัดลวดเหล็ก
- การกำหนดค่าสายการผลิตการอัดและรัดขดลวดอัตโนมัติ
- อุปกรณ์บรรจุและขนย้ายลวดหนามอุตสาหกรรม
- ระบบยกและเอียงขดลวดสำหรับงานหนัก สำหรับงานโลจิสติกส์ที่บรรจุบนพาเลท
แหล่งที่มา
- ข้อมูลจำเพาะของเครื่องจักรอุตสาหกรรม: ระบบเครื่องอัดลวดเหล็กสำหรับงานอุตสาหกรรมหนัก FHOPE
- คู่มืออ้างอิงการใช้งานวิดีโอ: การอัดลวดเหล็กเส้นด้วยระบบไฮดรอลิกอัตโนมัติ ในการใช้งานจริง
- มาตรฐานความปลอดภัย: ISO 12100:2010 ความปลอดภัยของเครื่องจักร — หลักการทั่วไปสำหรับการออกแบบ
- มาตรฐานเครื่องจักรบรรจุภัณฑ์: EN 415-10:2014 ข้อกำหนดทั่วไปสำหรับเครื่องจักรบรรจุภัณฑ์
แก้ไขล่าสุด: 05 กันยายน 2026