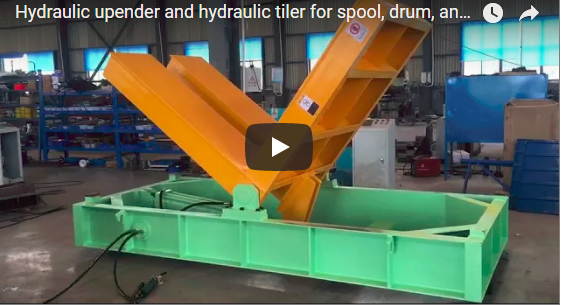
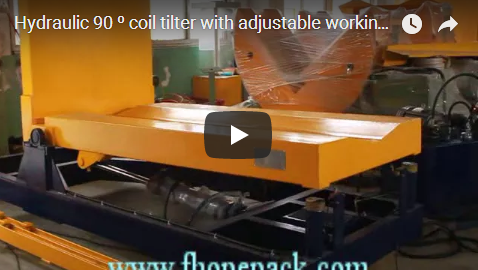
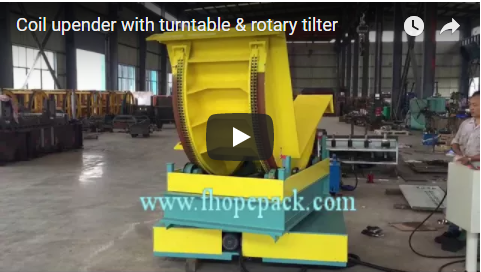
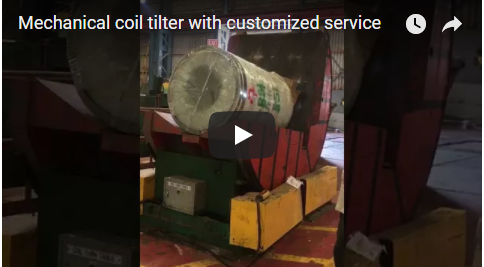
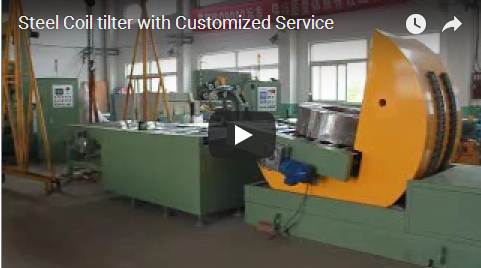
สรุปโดยย่อเครื่องเอียงขดลวด หรือเครื่องพลิกขดลวด จะหมุนขดลวดและแท่นวางประมาณ 90° เพื่อให้สถานีถัดไปรับขดลวดในท่าทางที่ต้องการ ในคลิปนี้ เครื่องเอียงแบบโค้งสีเหลืองของเราใช้เวลาประมาณ 10 วินาทีในการหมุนขดลวดให้เกือบเป็นแนวนอน และประมาณ 4 วินาทีในการนำกลับมา เครื่องพลิกขดลวดเชิงกลซีรีส์ FPCT ของเรามีพิกัดรับน้ำหนักตั้งแต่ 3 ตัน ถึง 20 ตัน โดยใช้เวลา 50 ถึง 100 วินาทีต่อชุด ขึ้นอยู่กับรุ่น และกำหนดค่าตามโครงการ
สารบัญ
- สิ่งที่คลิปแสดงตามลำดับ
- เครื่องเอียงขดลวดทำงานอย่างไร
- หมุนค้างไว้ แล้วหมุนกลับตามจังหวะของคลิป
- เวลาในการทำงานและการตรวจสอบจังหวะการผลิตสำหรับเครื่องเอียงขดลวด
- รายการตรวจสอบสำหรับการเลือกเครื่องเอียงขดลวด
- การควบคุมและความปลอดภัย
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มา
สิ่งที่คลิปแสดงตามลำดับ
คลิปวิดีโอแสดงภาพเครื่องจักรหนึ่งเครื่องจากมุมกล้องเดียว: โครงโค้งสีเหลืองบนฐานที่มั่นคง ส่วนลูกกลิ้งอยู่ด้านทางเข้า และตู้ควบคุมสีขาวพร้อมหอส่งสัญญาณสามสี สินค้าที่บรรทุกคือขดลวดรูปวงแหวนสองขดซ้อนกัน ห่อด้วยฟิล์มใสและรัดด้วยสายรัดสีเขียว วางอยู่บนแท่นไม้
- 0 ถึง 4 วินาที วางน้ำหนักบรรทุกไว้บนโต๊ะปรับเอียง โดยให้แกนของขดลวดอยู่ในแนวตั้ง
- ประมาณ 6 ถึง 16 วินาที โครงโค้งจะแกว่งไปมาและยกพาเลทและขดลวดไปด้วย โดยจะแกว่งจากตำแหน่งตั้งตรงผ่านมุมประมาณ 45 องศาจนเกือบเป็นแนวนอน
- ประมาณ 16 ถึง 24 วินาที โครงยึดจะยกน้ำหนักในท่าเอียง ในช่วงเวลาประมาณ 18 ถึง 22 วินาที ผู้ควบคุมจะยืนอยู่ที่ตู้ควบคุม นอกช่วงการแกว่งของโครง และกดปุ่มต่างๆ ไฟสีเขียวบนหอคอยจะสว่างขึ้น
- ประมาณ 24 ถึง 28 วินาที โครงจะแกว่งกลับและวางน้ำหนักลงใกล้กับตำแหน่งเริ่มต้น
- ประมาณ 30 ถึง 38 วินาที โครงถูกเอียงอีกครั้ง และพาเลทพร้อมขดลวดเคลื่อนลงไปบนสายพานลำเลียงลูกกลิ้งที่ด้านหน้า
- ประมาณ 40 ถึง 46 วินาที โครงเครื่องตั้งตรง และสินค้าวางรออยู่บนสายพานลำเลียงที่ทางเข้า เวลาประมาณ 44 วินาที ขณะที่เครื่องหยุดทำงาน พนักงานคนหนึ่งก้าวเข้าไปและแตะที่ด้านนอกของโครงเครื่อง จากนั้นก็เดินออกไป
เครื่องเอียงขดลวดทำงานอย่างไร
เครื่องเอียงขดลวดเป็นเครื่องจักรสำหรับเคลื่อนย้ายขดลวดที่หมุนขดลวดได้ 90° ระหว่างแนวตั้ง (วางราบกับพื้น) และแนวนอน (ตั้งตรงบนขอบ) สถานีห่อหุ้ม รัด และจัดเก็บมักต้องการขดลวดในท่าทางที่แตกต่างกัน และการหมุนขดลวดหนักๆ ด้วยเครนหรือด้วยมือเป็นสาเหตุที่ทำให้เกิดความเสียหายที่ขอบและการบาดเจ็บจากการเคลื่อนย้าย
โครงโค้งของเราช่วยรับน้ำหนักบนสองด้านพร้อมกัน คือด้านโต๊ะและด้านแผ่นรองด้านหลัง ทำให้ขดลวดหมุนไปพร้อมกับแท่นวางและไม่เลื่อนไปมาในระหว่างการแกว่ง
| องค์ประกอบเอียงขดลวด | ขนาดโดย |
|---|---|
| โต๊ะและแผ่นรองด้านหลัง | เส้นผ่านศูนย์กลางภายนอกของขดลวด ความกว้าง และขนาดพาเลท |
| กรอบโค้งและจุดหมุน | โมเมนต์รับน้ำหนักที่ขดลวดที่หนักที่สุด |
| ลูกกลิ้งทางเข้าหรือสายพานลำเลียง | วิธีการขนย้าย: รถยก, เครน หรือสายพานลำเลียง |
| ขับเคลื่อนและเบรก | ความเร็วในการเลี้ยวและตำแหน่งหยุด |
หมุนค้างไว้ แล้วหมุนกลับตามจังหวะของคลิป
คลิปนี้แสดงให้เห็นถึงสามขั้นตอนสำคัญในการวางแผน:
| เหยียบที่คลิป | ช่วงเวลา | ระยะเวลา |
|---|---|---|
| หมุนจากแนวตั้งไปจนเกือบเป็นแนวนอน | ประมาณ 6 ถึง 16 วินาที | ประมาณ 10 วินาที |
| ทรงรักษาระดับการเอียงไว้ | ประมาณ 16 ถึง 24 วินาที | ประมาณ 8 วินาที |
| กลับสู่ท่าตั้งตรง | ประมาณ 24 ถึง 28 วินาที | ประมาณ 4 วินาที |
จุดหยุดนี้เป็นหน้าต่างสำหรับขั้นตอนการจัดการถัดไป เช่น การยกขึ้นด้วยรถยก คลิปนี้แสดงเฉพาะการเคลื่อนไหวเท่านั้น ดังนั้นสำหรับการวางแผนจังหวะการผลิต เราจึงใช้ความเร็วที่กำหนดต่อชุดตามหน้าผลิตภัณฑ์เป็นหลัก:
| เครื่องพลิกขดลวดเชิงกล FPCT | เอฟพีซีที-03 | เอฟพีซีที-05 | เอฟพีซีที-10 | เอฟพีซีที-20 |
|---|---|---|---|---|
| แม็กซ์ โหลด | T 3 | T 5 | T 10 | T 20 |
| ความเร็วต่อชุด | 50 ถึง 90 วิ | 50 ถึง 90 วิ | 60 ถึง 90 วิ | 60 ถึง 100 วิ |
| การใช้พลังงาน | 1.3 กิโลวัตต์ | 2.0 กิโลวัตต์ | 4.5 กิโลวัตต์ | 7.8 กิโลวัตต์ |
| แหล่งจ่ายไฟ | ไฟฟ้ากระแสสลับ 380 โวลต์, 50 เฮิรตซ์ หรือตามความต้องการของคุณ | เดียวกัน | เดียวกัน | เดียวกัน |
เวลาในการทำงานและการตรวจสอบจังหวะการผลิตสำหรับเครื่องเอียงขดลวด
Takt มาจากเป้าหมายผลผลิตของคุณ ตัวอย่างเช่น หากเป้าหมายคือ 40 คอยล์ต่อชั่วโมง จะต้องมีคอยล์หนึ่งอันออกจากเครื่องเอียงทุกๆ 90 วินาที:
| รายการ | ความคุ้มค่า |
|---|---|
| เป้าหมายผลลัพธ์ (ตัวอย่าง) | 40 คอยล์ต่อชั่วโมง |
| แทคต์, 3,600 ÷ 40 | 90 วินาทีต่อขดลวด |
| ความเร็วที่กำหนดต่อชุด FPCT-05 | 50 ถึง 90 วิ |
| เงื่อนไข | ความเร็วต่อชุด รวมทั้งการขนถ่ายพาเลทเข้าและออกภายใน 90 วินาที |
ในช่วงความเร็วสูงสุดของช่วงที่กำหนด จะมีเวลาเพียงพอสำหรับการขนย้ายพาเลท แต่ในช่วงความเร็วต่ำ เครื่องเอียงเพียงอย่างเดียวจะใช้กำลังการผลิตทั้งหมด ดังนั้นเราจึงต้องเพิ่มสายพานลำเลียงแบบใช้พลังงานหรือเครื่องเอียงตัวที่สองเข้าไป
รายการตรวจสอบสำหรับการเลือกเครื่องเอียงขดลวด
- ขนาดเส้นผ่านศูนย์กลางภายนอก (OD), เส้นผ่านศูนย์กลางภายใน (ID), ความกว้าง และน้ำหนักของขดลวด พร้อมหรือไม่มีพาเลท
- ทัศนคติเมื่อเดินทางมาถึง และทัศนคติที่สถานีต่อไปต้องการ
- มุมการหมุน และไม่ว่าตัวปรับเอียงจะกลับมาทำงานที่เดิมหรือทำงานไปทางเดียว
- การขนถ่ายสินค้าเข้าและออก: รถยก เครน หรือสายพานลำเลียง
- พื้นที่ว่างบนพื้นและระยะห่างรอบๆ บริเวณที่โครงแกว่ง
- Takt ซึ่งรวมถึงการขนส่งแบบพักค้างและแบบยกพาเลท
การควบคุมและความปลอดภัย
บริเวณที่แกว่งไปมาของโครงโค้งและน้ำหนักบรรทุกเป็นเขตอันตราย ในคลิปวิดีโอ ผู้ควบคุมทำงานจากตู้ควบคุมที่อยู่นอกเขตอันตราย และตู้ควบคุมมีปุ่มหยุดฉุกเฉินสีแดงและเสาสัญญาณสามสี ให้ทุกคนอยู่ด้านนอกบริเวณที่แกว่งไปมาขณะที่เครื่องเอียงทำงาน และเข้าใกล้โครงก็ต่อเมื่อโครงหยุดนิ่งแล้วเท่านั้น ดังเช่นในตอนท้ายของคลิป
หยุดการทำงาน แยกส่วน และล็อกเครื่องยกก่อนที่ใครจะทำงานกับสิ่งของ สายรัด หรือโต๊ะ และห้ามทิ้งสิ่งของที่ยกขึ้นโดยที่ระบบขับเคลื่อนถูกแยกออก เว้นแต่จะมีอุปกรณ์ช่วยยึดตรึงไว้
มาตรฐานที่ใช้จะขึ้นอยู่กับตลาดปลายทาง สำหรับตลาด CE นั้น EN 415-10 ครอบคลุมข้อกำหนดทั่วไปสำหรับเครื่องจักรบรรจุภัณฑ์ และ ISO 12100 กำหนดวิธีการประเมินความเสี่ยง ซึ่งกำหนดการป้องกันและระบบหยุดฉุกเฉิน
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: สามารถหมุนขดลวดบนแท่นวางโดยไม่ต้องคลายสายรัดได้หรือไม่? ตอบ: ได้ เมื่อโต๊ะและแผ่นรองด้านหลังรองรับแท่นวางและขดลวดไปพร้อมกัน เหมือนกับที่ใช้คลิปหนีบ เราออกแบบขนาดของโต๊ะและแผ่นรองด้านหลังให้พอดีกับเส้นผ่านศูนย์กลางภายนอกของแท่นวางและขดลวดของคุณ เพื่อป้องกันไม่ให้สินค้าเลื่อนขณะหมุน 90 องศา
ถาม: FPCT รุ่นใดที่เหมาะกับคอยล์ 4 เทสลา? ตอบ: รุ่น FPCT-05 เหมาะสำหรับคอยล์ 5 เทสลา ที่ความเร็ว 50-90 วินาทีต่อชุด และกำลังไฟ 2.0 กิโลวัตต์ สำหรับคอยล์ที่สูงกว่า 5 เทสลา ให้ใช้รุ่น FPCT-10 หรือ FPCT-20
ถาม: การเลี้ยวแต่ละครั้งใช้เวลานานเท่าไหร่? ตอบ: จากคลิปวิดีโอ การเลี้ยวใช้เวลาประมาณ 10 วินาที และการกลับใช้เวลาประมาณ 4 วินาที สำหรับการวางแผนการผลิต เราใช้เวลาที่กำหนดไว้ที่ 50 ถึง 90 วินาทีต่อชุด และเพิ่มการเคลื่อนย้ายพาเลทเข้าไปด้วย
ขั้นตอนต่อไป
เรากำหนดขนาดเครื่องเอียงขดลวดโดยใช้สามขั้นตอน:
- ส่งแบบร่างผังของคุณ โดยพิจารณาจากเส้นผ่านศูนย์กลางภายนอกของขดลวด ความกว้าง น้ำหนัก ขนาดพาเลท มุมเลี้ยว และอัตราการผลิต เพื่อ info@fhopepack.com.
- รับข้อเสนอภายใน 48 ชั่วโมงรวมถึงแบบจำลอง FPCT การจัดเรียงตาราง และการตรวจสอบรอบการทำงานเทียบกับจังหวะการผลิตของคุณ
- จองคิวสำรวจพื้นที่ ดังนั้นเราจึงตรวจสอบวิธีการจัดการ ฐานราก และระยะห่างรอบ ๆ การแกว่งของโครงให้แน่ใจ
การอ่านที่เกี่ยวข้อง
- เครื่องพลิกขดลวดเชิงกล รุ่น FPCT
- เครื่องพลิกและเอียงขดลวด
- เครื่องเอียงขดลวดอเนกประสงค์พร้อมโต๊ะเลื่อน
- อุปกรณ์ปรับเอียงอเนกประสงค์ หมุนได้ 180 องศา
แหล่งที่มา
- ข้อมูลจำเพาะของเครื่องเอียง: หน้าผลิตภัณฑ์เครื่องพลิกขดลวดเชิงกล FPCT
- การกำหนดเวลาของคลิป: กำหนดเวลาเฟรมจากคลิป โดยมี 2 วินาทีระหว่างเฟรม
- เครื่องจักรทำงานจริง: วิดีโอของเราบน YouTube
- ขอบเขตของมาตรฐาน: ISO 12100: 2010, EN 415-10: 2014
แก้ไขล่าสุด: 05 กันยายน 2026