🔗 ดูเพิ่มเติม : อุปกรณ์ที่เกี่ยวข้อง
⚙️ ข้อมูลเบื้องต้นของลูกค้า
ผู้ผลิตท่อโพลีเอทิลีนขนาดกลางในแถบมิดเวสต์ของสหรัฐอเมริกาเผชิญกับปัญหาคอขวดด้านบรรจุภัณฑ์ที่สำคัญ ซึ่งจำกัดผลผลิตไว้ที่ 12 ม้วนต่อชั่วโมงการทำงานของพนักงาน ทำให้กำหนดการส่งมอบสินค้าให้กับลูกค้าทั้งในระดับเทศบาลและอุตสาหกรรมตกอยู่ในความเสี่ยง กระบวนการห่อด้วยมือไม่สามารถรองรับกำลังการผลิตของสายการผลิตแบบอัดรีดได้ ทำให้เกิดงานค้างสะสมวันละ 30 ม้วน ซึ่งต้องเสียค่าใช้จ่ายในการทำงานล่วงเวลาและเพิ่มความเสี่ยงต่อความเสียหายระหว่างการขนส่ง
โรงงานแห่งนี้ดำเนินการสายการผลิตแบบอัดรีด 3 สาย โดยผลิตขดลวดได้ 300 ขดต่อวัน มีเส้นผ่านศูนย์กลางตั้งแต่ 1,200 มม. ถึง 2,000 มม. และน้ำหนักสูงสุด 1,500 กก. ขดลวดเหล่านี้ใช้ในระบบประปาของเทศบาล ก๊าซธรรมชาติ และเครือข่ายการถ่ายโอนของเหลวในอุตสาหกรรม ซึ่งการปฏิบัติตามมาตรฐาน ASTM D2239 และฟิล์มป้องกันที่สมบูรณ์เป็นข้อบังคับสำหรับการติดตั้งใต้ดินและบนดิน จากการตรวจสอบการผลิตของโรงงาน (ปี 2023) พบว่าสถานีห่อด้วยมือต้องใช้พนักงาน 2 คนต่อกะ โดยแต่ละคนจัดการขดลวดได้ 10-15 ขดต่อชั่วโมง ปริมาณการผลิตนี้ต่ำกว่ากำลังการผลิตรวมของสายการผลิตแบบอัดรีดที่ 30-40 ขดถึง 60% ทำให้ต้องทำงานล่วงเวลาและเกิดสินค้าคงคลังสะสม ด้วยตลาดท่อพลาสติกแบบยืดหยุ่นที่คาดว่าจะเติบโตถึง 9.5 พันล้านดอลลาร์ภายในปี 2029 (สถาบันท่อพลาสติก, 2024) ผู้ผลิตจึงต้องการโซลูชันบรรจุภัณฑ์ที่ปรับขนาดได้ ทำซ้ำได้ และสอดคล้องกับพารามิเตอร์การทดสอบฟิล์มยืด ISO 21628 และข้อกำหนดด้านความปลอดภัย CE
🛠️ ความท้าทาย
การห่อสินค้าด้วยฟิล์มยืดแบบใช้แรงงานคนทำให้เกิดปัญหาในการปฏิบัติงาน 3 ประการ ได้แก่ แรงตึงของฟิล์มที่ไม่สม่ำเสมอซึ่งเปลี่ยนแปลงไปตามความเหนื่อยล้าของผู้ปฏิบัติงาน ข้อจำกัดด้านปริมาณงานที่ทำได้สูงสุดเพียง 12 ม้วนต่อชั่วโมง และอัตราความเสียหายระหว่างการขนส่ง 4.5% ที่เกิดจากชั้นฟิล์มที่ไม่เรียบ การทำงานที่ไม่มีประสิทธิภาพเหล่านี้ส่งผลโดยตรงต่อต้นทุนแรงงานและอาจทำให้สัญญาของลูกค้าตกอยู่ในความเสี่ยง
ขณะที่เส้นผ่านศูนย์กลางของม้วนฟิล์มลดลงระหว่างการห่อ ผู้ปฏิบัติงานจะลดแรงเบรกโดยสัญชาตญาณ ทำให้การยืดตัวของฟิล์มลดลงจาก 20% เหลือเกือบ 0% การเปลี่ยนแปลงความตึงนี้ส่งผลให้มีการใช้ฟิล์มเกินความจำเป็น 25-30% หรือห่อสินค้าไม่แน่นและหลุดออกได้ง่ายเมื่อรถบรรทุกสั่นสะเทือน ปัญหาคอขวดด้านแรงงานยิ่งทำให้สถานการณ์แย่ลง: มีพนักงานเทียบเท่าเต็มเวลา 6 คนถูกจัดสรรให้กับการบรรจุภัณฑ์ในสามกะ ทำให้เกิดค่าใช้จ่ายด้านแรงงานประจำปี 330,000 ดอลลาร์ ในอัตราเฉลี่ย 55,000 ดอลลาร์ต่อพนักงาน (การตรวจสอบบัญชีเงินเดือนของโรงงาน ปี 2023) ค่าใช้จ่ายนี้ไม่ได้เพิ่มมูลค่าการผลิตใดๆ ในขณะเดียวกันก็จำกัดปริมาณงานโดยตรง
| »ÑËÒ | คู่มือ (ต่อผู้ปฏิบัติงาน) | ช่วงเป้าหมาย |
|---|---|---|
| ทางเข้า | 10–15 ขด/ชม. | 30–50 ขด/ชม. |
| ความสม่ำเสมอของแรงตึงฟิล์ม | ±25 นิวตัน (โดยประมาณ) | ±5 นิวตัน |
| อัตราความเสียหาย (ระหว่างการขนส่ง) | 4.5% | <1% |
| ปริมาณการใช้ฟิล์มต่อม้วน | 3.2 กก. (โดยเฉลี่ย) | สามารถทำได้ 2.5 กก. |
🏗️ การออกแบบโซลูชัน
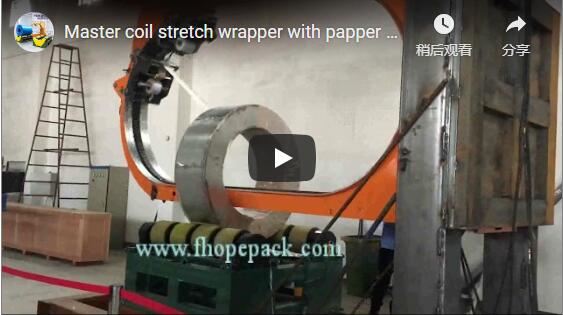
มีการนำระบบห่อแบบวงโคจรแนวนอนมาใช้เพื่อรักษาความตึงของฟิล์มให้สม่ำเสมอ เพิ่มกำลังการผลิตเป็น 45 ม้วนต่อชั่วโมง และลดข้อผิดพลาดจากการจัดการด้วยมือ เครื่องจักรใช้แท่นเลื่อนแบบมอเตอร์ที่มีความแม่นยำสูงซึ่งหมุนรอบม้วนฟิล์มที่อยู่กับที่ โดยใช้การยืดฟิล์มล่วงหน้าแบบควบคุมและปิดผนึกฟิล์มโดยอัตโนมัติเพื่อให้เป็นไปตามมาตรฐานบรรจุภัณฑ์ ISO และ CE
ระบบได้รับการออกแบบให้ตรงกับข้อกำหนดผลิตภัณฑ์ของลูกค้า: วงแหวนขนาดเส้นผ่านศูนย์กลาง 2,600 มม. รองรับม้วนฟิล์มได้ถึง 2,000 มม. ในขณะที่ความสามารถในการรับน้ำหนัก 2,000 กก. ช่วยให้มีพื้นที่เผื่อสำหรับผลิตภัณฑ์ที่หนักกว่าในอนาคต ระบบตรวจสอบน้ำหนักแบบเรียลไทม์จะปรับแรงบิดเบรกทุกๆ 50 มิลลิวินาที รักษาความตึงของฟิล์มให้อยู่ภายใน ±5 N โดยไม่คำนึงถึงขนาดของม้วนฟิล์มหรือเส้นผ่านศูนย์กลางของม้วนฟิล์ม อัตราส่วนการยืดก่อนปรับได้ทำงานระหว่าง 200–300% ช่วยลดความต้องการความหนาของฟิล์มในขณะที่เพิ่มความแข็งแรงของแรงดึงสูงสุด การตั้งค่าความเร็วมีตั้งแต่ 20–50 ม้วนต่อชั่วโมง โดยมีความสามารถในการทำงานต่อเนื่องได้สูงสุดถึง 60 ม้วน
วิธีการบรรจุภัณฑ์สอดคล้องกับแนวปฏิบัติที่ดีที่สุดในอุตสาหกรรมสำหรับการขึ้นรูปและการรัดมัดท่อ PVC เพื่อให้มั่นใจถึงการขนส่งที่ปลอดภัยสำหรับท่อที่ใช้ในกระบวนการผลิตอาหารและเครื่องดื่ม การเพิ่มประสิทธิภาพการไหลของอากาศในระบบ HVAC การป้องกันสายไฟ และการจัดการสารเคมี เซ็นเซอร์ตรวจจับปลายฟิล์มแบบบูรณาการและเครื่องตัดมีดร้อนอัตโนมัติจะเชื่อมปลายฟิล์มเข้ากับชั้นล่าง ทำให้ไม่มีปลายหลวมที่อาจเกี่ยวติดระหว่างการขนส่ง สายพานลำเลียงใช้สายพานร่องตัววีเพื่อป้องกันการลื่นไถลบนขดทรงกระบอก สำหรับการวางแนว ระบบใช้การวางตำแหน่งแบบมองขึ้นฟ้า ซึ่งเป็นวิธีการโหลดแนวนอนที่หน้าวงกลมของขดชี้ขึ้นด้านบน ทำให้วงแหวนห่อหมุนขนานกับพื้นและป้องกันการคลายตัวตามแนวแกน วิธีการนี้สะท้อนถึงเวิร์กโฟลว์อัตโนมัติในการผลิตท่อพลาสติกที่ได้รับการพิสูจน์แล้ว ซึ่งความเสถียรของขดที่สม่ำเสมอมีความสัมพันธ์โดยตรงกับประสิทธิภาพการจัดการในขั้นตอนถัดไป
📈 การดำเนินการ
สายการบรรจุภัณฑ์อัตโนมัติได้รับการติดตั้งภายในแปดวัน ซึ่งรวมถึงการเตรียมฐานราก การต่อขยายสายพานลำเลียง และการตั้งโปรแกรมควบคุมอัตโนมัติ การฝึกอบรมผู้ปฏิบัติงานใช้เวลาหนึ่งกะ และสามารถทำความเร็วการผลิตเต็มที่ได้ภายในเจ็ดวัน โดยมีการตรวจสอบความปลอดภัยตามมาตรฐานการควบคุมเครื่องจักร ISO 13849 แล้ว
การติดตั้งเริ่มต้นด้วยการปรับระดับพื้นและจัดแนวรางนำทางเป็นเวลาสองวัน ตามด้วยการติดตั้งชุดวงแหวน ตัวเลื่อนแบบมอเตอร์ และเซ็นเซอร์วัดแรงดึงเป็นเวลาสี่วัน สองวันสุดท้ายเป็นการรวมระบบพลังงานและการตั้งโปรแกรมควบคุมอัตโนมัติ โดยแทนที่เบรกเชิงกลแบบเดิมด้วยโปรไฟล์แรงดึงแบบดิจิทัล ส่วนต่อขยายสายพานลำเลียงยาว 4 เมตร สร้างพื้นที่กันชน ทำให้สามารถทำงานได้อย่างต่อเนื่องแม้ว่าปริมาณการอัดขึ้นรูปจะเกินกำลังการผลิตของเครื่องห่อชั่วคราว มีการติดตั้งไฟแสดงสถานะ (ไฟสีเขียว/แดง) ที่ปลายด้านการอัดขึ้นรูปเพื่อส่งสัญญาณความพร้อมของเครื่องห่อ ช่วยให้การสื่อสารในขั้นตอนการทำงานมีประสิทธิภาพยิ่งขึ้น
การตรวจสอบความปลอดภัยเป็นไปตามมาตรฐาน ISO 13849 ซึ่งเป็นมาตรฐานความปลอดภัยสากลสำหรับระบบควบคุมเครื่องจักร ที่รับรองว่าปุ่มหยุดฉุกเฉินและประตูนิรภัยทำงานได้อย่างน่าเชื่อถือภายใต้สภาวะผิดปกติ ชิ้นส่วนที่ได้รับการรับรอง CE รวมถึงตัวล็อคประตูและม่านแสง ถูกติดตั้งโดยไม่จำเป็นต้องมีอุปกรณ์ป้องกันเพิ่มเติม ระบบจ่ายไฟ 380V/50Hz ที่มีอยู่เดิมของโรงงานรองรับระบบนี้ได้ มีการติดตั้งเบรกเกอร์วงจร 63A ใหม่เพียงตัวเดียวเพื่อให้เป็นไปตามข้อกำหนดของรหัสไฟฟ้า
| ระยะ | ระยะเวลา | กิจกรรมที่สำคัญ |
|---|---|---|
| ฐานรากและสายพานลำเลียง | 2 วัน | ปรับระดับพื้น ติดตั้งรางนำทาง |
| ชุดประกอบแหวนและตัวขับ | 4 วัน | ติดตั้งวงแหวนขนาด 2.6 เมตร, รางเลื่อนแบบใช้มอเตอร์, เซ็นเซอร์วัดแรงดึง |
| การเขียนโปรแกรมด้านไฟฟ้าและการควบคุม | 2 วัน | โปรไฟล์แรงตึงของโปรแกรม ระบบล็อคเพื่อความปลอดภัย |
| การฝึกอบรมและเตรียมความพร้อม | 1 วัน + 1 สัปดาห์ | การฝึกปฏิบัติจริงสำหรับหัวหน้ากะ การพัฒนาความเร็วในการทำงาน |
🛡️ ข้อมูลผลการแข่งขัน
การดำเนินงานอย่างต่อเนื่องเป็นเวลาสามเดือนส่งผลให้ปริมาณการผลิตเพิ่มขึ้น 275% การใช้ฟิล์มยืดลดลง 20% และความเสียหายระหว่างการขนส่งลดลง 93% ความต้องการแรงงานลดลงครึ่งหนึ่ง และอัตราส่วนการยืดฟิล์มก่อนการผลิตที่สม่ำเสมอทำให้ต้นทุนการจัดซื้อฟิล์มลดลงอีก 8%
ผลการปรับปรุงที่วัดได้ตลอดระยะเวลาการดำเนินงาน 90 วัน (รายงานประสิทธิภาพโรงงาน ไตรมาสที่ 1 ปี 2024) ยืนยันถึงผลกระทบของระบบต่อปริมาณงาน ประสิทธิภาพการใช้วัสดุ และความสมบูรณ์ของผลิตภัณฑ์ ระบบตรวจสอบน้ำหนักแบบเรียลไทม์ช่วยขจัดปัญหาการเบี่ยงเบนของแรงดึง ในขณะที่เครื่องตัดมีดร้อนอัตโนมัติช่วยทำให้การปิดผนึกฟิล์มเป็นมาตรฐานเดียวกันในทุกกะการทำงาน การยืดฟิล์มล่วงหน้า 250% อย่างสม่ำเสมอทำให้ฝ่ายจัดซื้อสามารถเจรจาต่อรองความหนาของฟิล์มให้ต่ำลงได้ ส่งผลให้ลดต้นทุนลงได้อีก 8% นอกเหนือจากต้นทุนวัสดุที่ประหยัดได้ตามปกติ
| เมตริก | ก่อน (คู่มือ) | หลัง (วงโคจร) | เปลี่ยนแปลง |
|---|---|---|---|
| อัตราการผลิต (คอยล์/ชั่วโมง) | 12 (ต่อผู้ปฏิบัติงาน) | 45 (ผู้ปฏิบัติงาน 1 คน) | + 275% |
| ฟิล์มที่ใช้ต่อม้วน | 3.2 | 2.55 | -20% |
| การเปลี่ยนแปลงความตึงของฟิล์ม | ±25 องศาเหนือ (โดยประมาณ) | ±4 นิวตัน (วัดได้) | -84% |
| อัตราความเสียหาย | 4.5% | 0.3% | -93% |
| เวลาทำงาน/กะของพนักงาน | 2 × 8 ชั่วโมง | 1 × 8 ชั่วโมง | -50% |
⚙️ การวิเคราะห์ผลตอบแทนจากการลงทุน (ROI)
เงินลงทุนรวม 185,000 ดอลลาร์สหรัฐฯ สามารถคืนทุนได้ภายใน 9.7 เดือนพอดี ผ่านการลดต้นทุนแรงงาน ประหยัดค่าใช้จ่ายด้านฟิล์ม และป้องกันความเสียหาย ประหยัดค่าใช้จ่ายสุทธิได้ 228,500 ดอลลาร์สหรัฐฯ ต่อปี (ปรับตามค่าบำรุงรักษาและค่าพลังงาน) ซึ่งให้ระยะเวลาคืนทุนที่คาดการณ์ได้ สอดคล้องกับมาตรฐานการผลิตบรรจุภัณฑ์อัตโนมัติในระดับอุตสาหกรรม
แบบจำลองทางการเงินนี้อิงตามตัวชี้วัดการดำเนินงานที่ได้รับการตรวจสอบแล้ว (เอกสารคาดการณ์ทางการเงินของซัพพลายเออร์ ปี 2024):
-
เครื่องจักรและการติดตั้ง: 185,000 ดอลลาร์สหรัฐ (ค่าใช้จ่ายด้านทุน)
-
ประหยัดค่าแรง:ลดจำนวนพนักงานควบคุมเครื่องจักรลง 2 คนต่อกะ ใน 3 กะ (พนักงานเทียบเท่าเต็มเวลา 6 คน × 55,000 ดอลลาร์ = 330,000 ดอลลาร์ต่อปี (ก่อนหักค่าใช้จ่าย); คงพนักงานควบคุมเครื่องจักรไว้ 1 คนต่อกะ = ประหยัดสุทธิ 165,000 ดอลลาร์)
-
ประหยัดค่าใช้จ่ายด้านฟิล์ม:ลดน้ำหนัก 0.65 กก./ม้วน × 1.20 ดอลลาร์/กก. × 300 ม้วน/วัน × 250 วันทำการ/ปี = 58,500 ดอลลาร์ → ปรับลดตามความหนาของฟิล์ม: 52,000 ดอลลาร์
-
การลดความเสียหาย:ลดลง 4.2% × 300 ขดลวด × ค่าสินไหมทดแทนเฉลี่ย 200 ดอลลาร์ต่อขดลวดที่เสียหาย = 25,200 ดอลลาร์ → ประมาณการแบบระมัดระวัง: 18,000 ดอลลาร์
-
ค่าใช้จ่ายในการดำเนินงานประจำปีที่เพิ่มเข้ามา:ค่าบำรุงรักษาประมาณ 4,500 ดอลลาร์สหรัฐต่อปี (1.5% ของราคาเครื่องจักร), ค่าไฟฟ้าประมาณ 2,000 ดอลลาร์สหรัฐต่อปี
เงินออมสุทธิรายปี = 165,000 ดอลลาร์ + 52,000 ดอลลาร์ + 18,000 ดอลลาร์ – 6,500 ดอลลาร์ = 228,500 ดอลลาร์การคำนวณระยะเวลาคืนทุน: 185,000 ดอลลาร์ ÷ 228,500 ดอลลาร์ = 0.8096 ปี × 12 เดือน = 9.7เดือน
การวิเคราะห์ความไวต่อการเปลี่ยนแปลงยืนยันว่า หากข้อกำหนดด้านการครอบคลุมกะการทำงานป้องกันไม่ให้ลดจำนวนพนักงานปฏิบัติงานลงได้ทั้งหมด การเพิ่มพนักงานอีกหนึ่งคนจะช่วยยืดระยะเวลาคืนทุนออกไปได้ประมาณ 14 เดือน ผู้จำหน่ายตรวจสอบแล้วว่าโหมดความเร็วสองระดับ (ช้าลงสำหรับม้วนฟิล์มหนัก เร็วขึ้นสำหรับม้วนฟิล์มเบา) ช่วยลดการฉีกขาดของฟิล์มลงได้อีกโดยไม่กระทบต่อความสมบูรณ์ของมัดฟิล์ม ทำให้ยังคงรักษาระยะเวลาคืนทุนที่ 9.7 เดือนไว้ได้
รายการตรวจสอบการตัดสินใจซื้อ
ใช้รายการสรุปสั้นๆ นี้ในการประเมินสายการผลิตห่อหุ้มแบบวงโคจรสำหรับท่อหรือม้วนพลาสติก:
-
[ ] ความสอดคล้องของปริมาณงาน : ความเร็วของเครื่องห่อ (20–50 ม้วน/ชั่วโมง) สอดคล้องกับกำลังการผลิตของสายการผลิตแบบอัดรีดของคุณหรือไม่
-
[ ] การควบคุมแรงตึงของฟิล์ม : เป็นระบบตรวจสอบน้ำหนักแบบเรียลไทม์ที่มีความแม่นยำ ±5 N หรือไม่? หลีกเลี่ยงเบรกเชิงกลแบบวงเปิด
-
[ ] การวางแนว : วงแหวนนี้ออกแบบมาสำหรับขดลวดแนวนอนแบบมองจากด้านบนหรือไม่? (ห้ามใช้การวางแนวแบบวงโคจรแนวตั้งสำหรับขดลวดท่อ — เสี่ยงต่อการคลายตัว)
-
[ ] การยืดฟิล์มล่วงหน้า : สามารถยืดได้ 200–300% เพื่อลดต้นทุนความหนาได้หรือไม่?
-
[ ] ความปลอดภัย : ตรงตามมาตรฐาน CE/ISO 13849 ที่มีม่านแสงและปุ่มหยุดฉุกเฉินหรือไม่?
-
[ ] ความเข้ากันได้ของกำลังไฟ : ตรวจสอบแรงดันไฟฟ้า (380V หรือ 480V) และแบบเฟสเดียวหรือสามเฟส
-
[ ] พื้นที่ : เว้นพื้นที่อย่างน้อย 2 เมตรในแต่ละด้านของวงแหวนสำหรับการเข้าถึงเพื่อการบำรุงรักษา
-
[ ] การสนับสนุนจากซัพพลายเออร์ : ตรวจสอบความพร้อมของการฝึกอบรมและอะไหล่ (ตลับลูกปืนวงแหวน สายพาน ใบมีดตัด)
คำถามที่พบบ่อย
ถาม: การปรับเปลี่ยนเครื่องมือห่อหุ้มสำหรับขดลวดที่มีเส้นผ่านศูนย์กลางต่างกันใช้เวลานานแค่ไหน?
A: โดยทั่วไปใช้เวลา 5-10 นาที ผ่านหน้าจอสัมผัส คุณเลือกสูตรที่บันทึกไว้สำหรับกลุ่มผลิตภัณฑ์ และตัวเลื่อนแบบมอเตอร์จะปรับความตึงและความเร็วโดยอัตโนมัติ ไม่จำเป็นต้องใช้ชิ้นส่วนเปลี่ยนเชิงกลใดๆ
ถาม: ค่าใช้จ่ายในการบำรุงรักษาโดยทั่วไปอยู่ที่เท่าไร?
A: คาดการณ์ค่าใช้จ่ายประมาณ 1.5–2.5% ของราคาซื้อเครื่องจักรต่อปี ค่าใช้จ่ายส่วนใหญ่ครอบคลุมการเปลี่ยนล้อนำทางวงแหวน (ทุก 2–3 ปี) และเครื่องตัดฟิล์มแบบใช้ความร้อน (ทุก 6 เดือน) การทำความสะอาดลูกกลิ้งยืดฟิล์มทุกวันเป็นสิ่งสำคัญ ผู้ผลิตมีรายการตรวจสอบมาตรฐานให้
ถาม: เครื่องนี้สามารถห่อมัดแท่งหรือท่อได้หรือไม่?
A: ใช่ครับ ถ้าผลิตภัณฑ์เป็นเส้นตรงและรูปทรงของมัดคล้ายกัน สำหรับท่อเหล็ก สายการผลิตแบบวงโคจรได้รับการออกแบบมาเพื่อรองรับน้ำหนักมากถึง 5,000 กิโลกรัม สำหรับท่อ PVC ที่ต้องการถุงปิดผนึกแทนการห่อแบบเกลียว แนะนำให้ใช้สายการผลิตบรรจุถุงโดยเฉพาะครับ