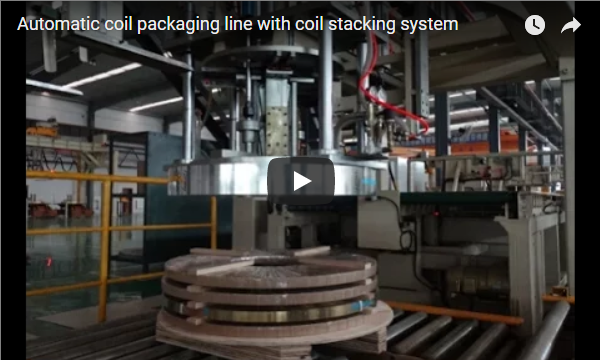
การห่อเหล็กม้วนแบบแนวตั้ง (แนวดิ่ง) เป็นวิธีการที่เหมาะสมที่สุดสำหรับเหล็กม้วนที่มีรอยผ่าแคบ ซึ่งไม่มั่นคงเมื่อวางตั้งตรง โดยการห่อเหล็กม้วนในแนวนอนก่อน แล้วค่อยม้วนลงมาให้แนวดิ่ง ผู้ปฏิบัติงานสามารถวางเหล็กม้วนหลายๆ ม้วนบนพาเลทเดียวได้ การจัดเรียงแบบนี้ทำให้สามารถใช้รถยกมาตรฐานในการเคลื่อนย้ายกองเหล็กที่เสร็จแล้วได้ โดยไม่ต้องใช้เครนหรือตะขอรูปตัว C กระบวนการนี้ช่วยลดความเสี่ยงในการพลิกคว่ำ ลดการทำงานด้วยมือ และช่วยให้มั่นใจได้ว่าวัสดุห่อหุ้มจะปกป้องขอบเหล็กม้วนในระหว่างขั้นตอนการวางซ้อนและการรัด
ภาพรวมสินค้า
วิดีโอต่อไปนี้แสดงให้เห็นการทำงานของสายการบรรจุขดลวดเหล็กแบบอัตโนมัติ โดยแสดงลำดับการลำเลียง การห่อ การม้วนลง และการเรียงซ้อนสำหรับการบรรจุขดลวดเหล็กแนวตั้ง
เมื่อใดควรเลือกการมองแบบแนวตั้งหรือแนวนอน?
การเลือกใช้บรรจุภัณฑ์แบบตาตั้งหรือตาแนวนอนขึ้นอยู่กับขนาดและน้ำหนักของขดลวด สองคำนี้อธิบายถึงแกนของขดลวด ตาแนวนอน (ตาหันเข้าหาผนัง) หมายถึงแกนอยู่ในแนวนอน ดังนั้นขดลวดจึงตั้งอยู่บนขอบ ตาแนวตั้ง (ตาหันเข้าหาท้องฟ้า) หมายถึงแกนชี้ขึ้น ดังนั้นขดลวดจึงวางราบอยู่บนพื้นผิว ขดลวดที่มีร่องแคบ โดยทั่วไปเริ่มต้นที่ความกว้าง 8 มม. มักจะล้มง่ายเมื่อตั้งอยู่บนขอบ ทำให้การวางแบบตาแนวนอนไม่มั่นคง การวางราบในแนวตั้งจึงมีความมั่นคง สายการผลิตจะไปถึงตำแหน่งนั้นในสองขั้นตอน: การพันผ่านตาในขณะที่ขดลวดยังอยู่ในแนวนอน จากนั้นจึงพันลงเพื่อปรับให้เป็นแนวตั้งสำหรับการเรียงซ้อน
ม้วนเหล็กขนาดใหญ่และหนักจะตั้งได้อย่างมั่นคงเมื่อวางในแนวตั้งหรือบนแท่นรอง โดยปกติจะขนย้ายในแนวนอนโดยใช้เครนหรือตะขอรูปตัว C การจัดเรียงแบบแนวตั้งเหมาะสำหรับม้วนเหล็กขนาดเล็กเป็นหลัก ซึ่งการวางม้วนเหล็กหลายๆ ม้วนบนพาเลทเดียวจะช่วยเพิ่มประสิทธิภาพการใช้พื้นที่และช่วยให้ขนส่งด้วยรถยกได้ ม้วนเหล็กที่ใช้กับเครื่องคลายม้วนแบบแนวตั้งก็ได้รับประโยชน์จากการบรรจุแบบแนวตั้งเช่นกัน เนื่องจากพร้อมสำหรับการโหลดโดยไม่ต้องหมุนเพิ่มเติม
| ประเภทคอยล์ | ปฐมนิเทศที่ดีที่สุด | ทำไม |
|---|---|---|
| ขดลวดช่องแคบ (8 มม. ขึ้นไป) | ตาแนวตั้ง | วางตั้งไม่มั่นคง ควรวางซ้อนกันหลายชิ้นบนพาเลทเดียวกัน |
| คอยล์หลักขนาดใหญ่และหนา | ตา-แนวนอน | ปลอดภัยเมื่ออยู่บนหลังม้า; ยกโดยใช้เครนหรือตะขอรูปตัว C |
| ขดลวดสำหรับเครื่องคลายขดลวดแนวตั้ง | ตาแนวตั้ง | พร้อมบรรจุโดยไม่ต้องหมุน |
กระบวนการบรรจุอัตโนมัติทำงานอย่างไร?
สายการผลิตอัตโนมัติทำงานตามลำดับห้าขั้นตอนที่ออกแบบมาเพื่อปกป้องผลิตภัณฑ์และลดการแทรกแซงจากมนุษย์ให้น้อยที่สุด
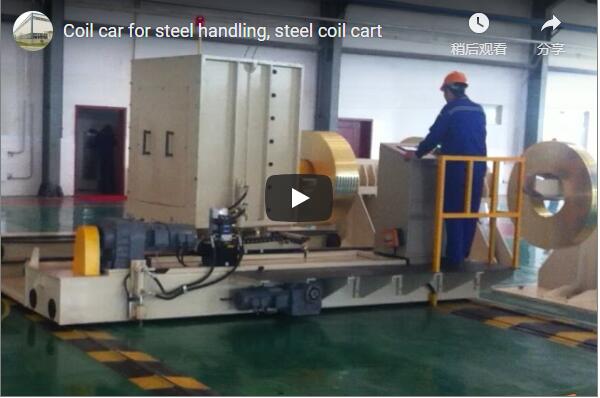
- โอน: ม้วนเหล็กออกจากเครื่องตัดและเคลื่อนที่ไปตามสายการผลิตโดยใช้รถขนส่งม้วนเหล็กหรือสายพานลำเลียง
- ห่อ: ขดลวดจะถูกพันโดยให้รูตรงกลางอยู่ในตำแหน่งแนวนอน วัสดุที่ใช้ได้แก่ ฟิล์มยืดสำหรับป้องกันฝุ่น กระดาษ VCI สำหรับต้านทานการกัดกร่อนระหว่างการขนส่งทางทะเล หรือผ้าทอสำหรับทนต่อการใช้งานที่สมบุกสมบัน
- ปลายด้านล่าง: กลไกแบบกดลงหรือแบบหมุนจะหมุนขดลวดจากแนวราบไปยังแนวตั้ง
- สแต็ค: แขนกลที่มีตัวจับยึดจะยกขดลวดขึ้นและวางลงบนแท่นวาง โดยวางซ้อนอยู่บนขดลวดก่อนหน้า
- สายสะพายและป้าย: แผ่นวัสดุจะถูกยึดติดกับพาเลทโดยใช้สายรัด PET หรือเหล็กที่จุด 3, 4 หรือ 6 จุด จากนั้นระบบจะชั่งน้ำหนักแผ่นวัสดุและติดฉลากบาร์โค้ด
- ช่วงขนาดเส้นผ่านศูนย์กลางภายนอก (OD), เส้นผ่านศูนย์กลางภายใน (ID), ความกว้าง และน้ำหนักของขดลวด
- จำนวนม้วนต่อชั่วโมงจากเครื่องตัด
- วัสดุห่อหุ้มที่จำเป็น
- จำนวนขดลวดต่อกอง และประเภทพาเลท
- จุดยึดสายและประเภทของสาย
- ข้อกำหนดเกี่ยวกับข้อมูลการชั่งน้ำหนักและการติดฉลาก
ผู้ปฏิบัติงานจะเฝ้าติดตามและควบคุมกระบวนการนี้จากคอนโซลที่ตั้งอยู่นอกพื้นที่ทำงานที่มีการรักษาความปลอดภัย
แนวทางปฏิบัติที่ดีที่สุดสำหรับแต่ละขั้นตอนมีอะไรบ้าง?
ควรพันก่อนที่จะม้วนปลายลง การพันโดยให้ปลายขดลวดทะลุผ่านขณะที่ขดลวดอยู่ในแนวนอนจะช่วยให้ฟิล์มหรือกระดาษป้องกันคลุมขอบได้ หากม้วนปลายลงก่อนการพัน ขอบจะเสี่ยงต่อความเสียหายระหว่างการเรียงซ้อนในภายหลัง
เลือกวัสดุห่อหุ้มที่เหมาะสมฟิล์มยืดช่วยป้องกันฝุ่นและความชื้น กระดาษ VCI (สารยับยั้งการกัดกร่อนแบบระเหย) จำเป็นสำหรับการส่งออกเพื่อป้องกันสนิม ผ้าทอให้ความทนทานต่อแรงกระแทก วัสดุเหล่านี้สามารถผสมผสานกันได้ตามความต้องการด้านโลจิสติกส์เฉพาะด้าน
จัดเรียงขดลวดตามการกระจายน้ำหนักขดลวดที่มีน้ำหนักมากต้องวางไว้ด้านล่างสุดของกองเพื่อให้มั่นคง น้ำหนักรวมของกองต้องอยู่ในขีดจำกัดของพาเลทและรถยกที่ใช้ขนย้าย
ควรวางกระดาษหรือกระดาษ แข็งคั่นระหว่างขดลวดในกองเพื่อป้องกันรอยขีดข่วนและความเสียหายที่ขอบ
รัดสายรัดผ่านรูสายรัดที่รัดผ่านรูที่ซ้อนกันและอยู่ใต้พาเลทจะช่วยล็อคขดลวดและพาเลทเข้าด้วยกัน ทำให้เกิดเป็นหน่วยเดียวที่มั่นคง
ติดฉลากอัตโนมัติ การชั่งน้ำหนักและพิมพ์ฉลากบาร์โค้ดบนสายการผลิตช่วยให้ข้อมูลติดตามม้วนเหล็กโดยไม่ต้องป้อนข้อมูลด้วยตนเอง ลดข้อผิดพลาดและเร่งกระบวนการจัดส่ง
ลดจำนวนการยกด้วยเครนให้น้อยที่สุดการลดการยกด้วยเครนแต่ละครั้งจะช่วยประหยัดเวลาและลดอันตรายด้านความปลอดภัย
ข้อกำหนดทางเทคนิคของสายการผลิตนี้มีอะไรบ้าง?
ตารางต่อไปนี้แสดงช่วงการกำหนดค่าทั่วไปสำหรับขดลวดแคบและขดลวดกว้าง ค่าเหล่านี้อาจมีการเปลี่ยนแปลงได้ในแต่ละโครงการ เนื่องจากรูปแบบการกำหนดค่าสุดท้ายขึ้นอยู่กับข้อกำหนดเฉพาะของลูกค้า
| รายการ | ขดลวดแคบ | ขดลวดกว้าง |
|---|---|---|
| น้ำหนัก Coil | 30–4,000 กก | มากถึง 25,000 กก. |
| คอยล์ OD | 500–1,500 มม. (สามารถยืดได้ถึง 2,100 มม.) | ยืนยันตามแต่ละโครงการ |
| คอยล์ ID | 300 / 508 / 610 มม | ยืนยันตามแต่ละโครงการ |
| ความกว้าง | 8 – 500 มม | 450 – 1,900 มม |
| เอาท์พุต | 20–40 คอยล์ต่อชั่วโมง | 5–8 คอยล์ต่อชั่วโมง |
| เวลารัด | 15–38 วินาทีต่อสายรัด | ยืนยันตามแต่ละโครงการ |
| วัสดุห่อหุ้ม | ผ้าทอ, กระดาษ VCI, ฟิล์มยืด | เดียวกัน |
| จุดยึดสายรัด | 3, 4 หรือ 6; PET หรือเหล็ก | เดียวกัน |
โปรดทราบว่าคอลัมน์ขดลวดกว้างครอบคลุมขดลวดขนาดใหญ่ที่มักจะวางในแนวนอนบนฐานรองขดลวด การเรียงซ้อนในแนวตั้งส่วนใหญ่ใช้ได้กับขดลวดแคบเท่านั้น
วิธีการคำนวณการใช้งานฟิล์มและรอบการซ้อนฟิล์มทำอย่างไร?
วิศวกรประเมินปริมาณการใช้ฟิล์มโดยพิจารณาจากขนาดของขดลวดและพารามิเตอร์การห่อ สำหรับขดลวดที่มีเส้นผ่านศูนย์กลางภายนอก (OD) 1,400 มม. เส้นผ่านศูนย์กลางภายใน (ID) 508 มม. และความกว้าง 300 มม. ห่อด้วยฟิล์มหนา 120 มม. โดยมีส่วนที่ซ้อนทับกัน 30 มม. ปริมาณการใช้ฟิล์มโดยประมาณคือ 80 เมตรต่อขดลวด นี่เป็นการคำนวณตัวอย่างโดยอิงจากพารามิเตอร์เฉพาะ
สำหรับรอบการจัดเรียงซ้อน ให้พิจารณาตัวอย่างประกอบของขดลวดเหล็กผ่าซีกขนาด 800 กก. จำนวน 6 ขด ที่วางซ้อนกันในแนวตั้งบนพาเลทเดียวกัน โดยรัดด้วยสายรัดที่ 4 จุด
| ตรวจสอบ | การคำนวณ | ผล |
|---|---|---|
| น้ำหนักกองซ้อน | 6×800กก | 4,800 |
| เวลารัด | 4 × 30 วินาที | 120 s |
| จำนวนกองต่อชั่วโมง | 30 คอยล์/ชั่วโมง ÷ 6 คอยล์/ชุด | 5 กอง/ชั่วโมง |
ด้วยความเร็วสายการผลิต 30 ม้วนต่อชั่วโมง ระบบจะผลิตได้ 5 กองต่อชั่วโมง การรัดสายใช้เวลา 2 นาทีในแต่ละรอบการผลิต 12 นาที ซึ่งหมายความว่าการรัดสายโดยทั่วไปจะไม่เป็นคอขวดของสายการผลิต ตัวเลขเหล่านี้เป็นเพียงตัวอย่างเท่านั้น ประสิทธิภาพที่แท้จริงจะได้รับการยืนยันในแต่ละโครงการ
อุปกรณ์นี้ใช้มาตรฐานความปลอดภัยอะไรบ้าง?
สายการบรรจุขดลวดถูกสร้างขึ้นตามมาตรฐาน EN 415-10 โดยมีการประเมินความเสี่ยงตามมาตรฐาน ISO 12100 มาตรฐานเหล่านี้กล่าวถึงอันตรายต่างๆ เช่น วงแหวนห่อหุ้ม ส่วนปลายที่กดลง แขนจับที่เคลื่อนที่ได้ และขดลวดหนักบนสายพานลำเลียง พื้นที่ทำงานถูกกั้นด้วยราวเตี้ยๆ เพื่อป้องกันไม่ให้บุคลากรเข้าใกล้สายพานลำเลียง ผู้ปฏิบัติงานทำงานจากคอนโซลที่อยู่นอกพื้นที่ที่กั้นไว้ การรับรองเครื่องจักรที่ส่งมอบจะได้รับการยืนยันในข้อตกลงการสั่งซื้อโครงการ โดยการออกแบบอ้างอิงถึง EN 415-10 และ ISO 12100 เป็นวิธีการประเมินความเสี่ยง
ข้อมูลใดบ้างที่จำเป็นในการจัดทำข้อเสนอ?
เพื่อให้ได้การกำหนดค่าและใบเสนอราคาที่ต้องการ ผู้ซื้อต้องระบุรายละเอียดต่อไปนี้:
เราจะตอบกลับด้วยข้อเสนอหลังจากที่เรายืนยันรายละเอียดเรียบร้อยแล้ว