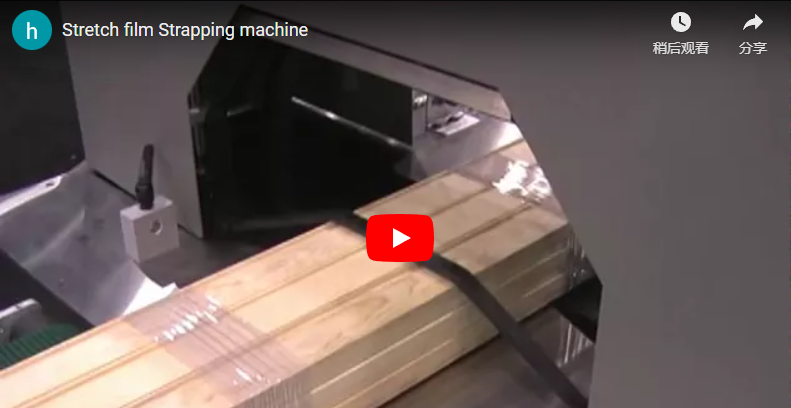
Sammanfattning Den horisontella orbitala stånginplastningsmaskinen S200 applicerar ett högspänningsspirallager av LLDPE-sträckfilm runt enskilda stänger, konstruktionsstänger och smala buntar när de matas fram genom ett roterande centralt ringhål. Integrerade motordrivna V-transportörer automatiserar kontinuerlig in- och utmatning, medan en handhjulsdriven vertikal lyftvagn exakt justerar mittlinjen på arbetsstycken med en diameter på 10 till 200 mm i förhållande till den orbitala ringens centrum. Systemet är konstruerat för nyttolaster från 10 till 100 kg och synkroniserar den inverterdrivna transportörens linjära hastighet med ringrotation för att bibehålla exakta överlappningsförhållanden, eliminera repor på ytan och blockera korrosion under transporten. En komplett teknisk beräkning nedan verifierar filmens överlappningsdynamik, genomströmningscykeltider och strukturella nyttolastgränser.
Innehållsförteckning
- Varför linda in stavarna en efter en
- Hur staven passerar genom ringen
- Centreringsstänger med olika diameter
- S200 specifikationer
- Utarbetat exempel: överlappning, tid och vikt för en 100 mm stång
- Checklista för val: vad ska vi skicka
- Säkerhet och EN 415-10
- Vanliga frågor om teknik
- Nästa steg
- Relaterad läsning
- Källor
Varför linda in stavarna en efter en
Färdiga rundstänger, polerade axlar och extruderade aluminium- eller kopparstänger är mycket känsliga för nötande ytskador, friktionsskador och miljöoxidation när de buntas löst eller staplas direkt på grenställ. En kontinuerlig, trycksatt spirallindning av högpresterande stretchfilm förseglar varje enskild stång och bildar en tät barriär mot fukt, luftburet damm och metallisk kontaktfriktion under lagerhantering och transport av flatbäddar.
Manuell bunt- eller spirallindning av utsträckta stänger som överstiger 2 000 mm är arbetsintensivt, ergonomiskt farligt och benäget för inkonsekvent filmförsträckning, vilket leder till lösa ändar och exponerade kanter. Den automatiserade S200 orbitala lindningsmaskinen applicerar en enhetlig, kalibrerad spiralöverlappning längs arbetsstyckets hela längd med jämna transportbandshastigheter, vilket eliminerar mänskliga fel och samtidigt minskar arbetskostnaderna för packningen med över 70 %.
Hur staven passerar genom ringen
- Inmatningspositionering: Stången eller bunten lastas på den motoriserade V-rulltransportören (2 000 mm standardbädd), som axiellt matar produkten mot det roterande orbitala höljet.
- Optisk detektion och cykelinitiering: En industriell fotoelektrisk sensoruppsättning med hög respons detekterar stångens framkant, vilket utlöser automatisk pneumatisk sänkning av topppressrullen för att stabilisera profilen och initiera den orbitala ringdrivningen.
- Orbital spirallindning: Den kraftiga strukturringen roterar runt det frammatade arbetsstycket. En mekanisk friktionsbroms eller dynamisk försträckningsvagn matar ut filmen under kontrollerad spänning (vanligtvis 15 till 40 N) och skapar ett exakt spiralformat mönster över omkretsen.
- Pneumatisk stabilisering och utgång: Utmatningsrullar av polyuretan som inte lämnar märken upprätthåller en jämn nedåtriktad kraft på den bakre sektionen, vilket förhindrar att arbetsstycket vispar, glider axiellt eller kollisioner med ringen.
- Klipp och torka: Vid den bakre kanten skär en operatör av filmen, eller så skär en valfri pneumatisk skär-och-klämenhet banan och torkar av filmänden rent mot den inslagna ytan.
S200 fungerar tillförlitligt som en autonom, fristående arbetsstation eller integreras enkelt i kontinuerliga tillverkningslinjer efter polerings-, extruderings- eller kalldragningsceller.
Centreringsstänger med olika diameter
Arbetsstycken med en diameter mellan 10 mm och 200 mm har olika fysiska mittlinjehöjder när de vilar på en fast horisontell transportör. Om stångcentrum avviker avsevärt från den orbitala ringens rotationsaxel, lider filmmatningsbanan av ojämna banlängder, vilket resulterar i överdriven spänning på ena sidan och lös, böljande film på den motsatta sidan.
För att eliminera denna dynamiska obalans har S200 en kraftig, handrattsmanövrerad vertikal saxlyftvagn under transportbandets bädd. Operatören justerar snabbt matningslinjens höjd enligt en indexerad skala, vilket justerar den geometriska mittpunkten för valfri stångdiameter direkt med ringens rotationscentrum.
Dessutom bibehålls dynamisk ringstabilitet genom en dubbelringstruktur som stöds av parade friktionsdrivhjul i polyuretan och fyra precisionsstyrrullar längs med omkretsen. Denna konfiguration absorberar radiellt spel och dämpar rotationsvibrationer även vid maximal vinkelhastighet.
S200 specifikationer
| Parameter / Specifikation | Standard S200 Basklassificering | Valfri / Anpassad teknik |
|---|---|---|
| Arbetsstyckets längd | ≥ 300 mm | Förlängda modulära transportbäddar upp till 12 m |
| Produktens ytterdiameter (OD) | 10 – 200 mm | Anpassade ringstorlekar för profiler upp till 400 mm |
| Maximal produktnyttolast | 10-100 kg | Kraftigt förstärkt rullchassi upp till 500 kg |
| Inmatningstransportörens längd | 2 000 mm (motordriven V-rulle) | Anpassade längder, automatiserat inskjutningsbord |
| Utmatningstransportörens längd | 2 000 mm (motordriven V-rulle) | Motordrivna ackumulerings-/utkastningsavstängningsbehållare |
| Transport av linjär matningshastighet | 4–12 m/min (VFD-reglerad) | Synkroniserad kontinuerlig pacing med sluten slinga |
| Orbitalringens rotationshastighet | 20–120 varv/min (VFD-reglerad) | Rampaccelerationskontroll med dubbla invertrar |
| Förpackningsmaterialformat | LLDPE-sträckfilm (120–200 mm bred) | VCI-korrosionsfilm, kräppapper, vävt band |
| Filmrullens ytterdiameter / kärna | Rullens ytterdiameter: 150–200 mm; Kärnans innerdiameter: 50 mm (2 tum) | Specialanpassade 76 mm (3 tum) industriella kärnchuckar |
| Installerad elkraft | 2.1 kW, AC 380 V, 3-fas, 50/60 Hz | Enfasiga 220 V eller 480 V industriella droppar |
| Hjälpalternativ | Manuellt avkapningsverktyg | Automatiserat pneumatiskt kläm-och-skärsystem |
Utarbetat exempel: överlappning, tid och vikt för en 100 mm stång
För att demonstrera kinematisk kalibrering, betrakta en standard extruderingssats av solida stänger av 6061 aluminiumlegering med en diameter på 100 mm (D = 0.1 m) och en längd på 3 000 mm (L = 3.0 m), inslagna med en 150 mm bred filmrulle (B = 0.15 m).
1. Bedömning av nyttolast och volym
Den solida cylinderns volym är: Volym = π × (D ÷ 2)² × L = π × (0.05 m)² × 3.0 m ≈ 0.02356 m³
- Aluminiumstång (densitet ≈ 2 700 kg/m³): Vikt = 0.02356 m³ × 7 850 kg/m³ ≈ 63.6 kg Resultat: 63.6 kg ligger väl inom S200:s maximala nyttolast på 100 kg.
- Stålstång i konstruktionsstål (densitet ≈ 7 850 kg/m³): Vikt = 0.02356 m³ × 7 850 kg/m³ ≈ 184.9 kg Resultat: Överskrider standard S200-vagnsgränsen (100 kg). Stålstänger av denna längd kräver vårt kraftiga förstärkta chassi i S300-serien.
2. Filmöverlappningskinematik vid full ringhastighet
Den axiella frammatningen per ringvarv styrs av: Frammatning per varv = Filmbredd × (1 – Överlappningsförhållande)
Vid maximal orbitalhastighet (120 varv/min) kan inmatningstransportören inte överskrida sin strukturella övre gräns på 12 m/min (0.2 m/s). Därför får frammatningen per varv inte överstiga: Maximal frammatning = (12 m/min) ÷ (120 varv/min) = 0.100 m = 100 mm per varv
För att uppnå detta är den minsta överlappningen som krävs med 150 mm bred film: Minsta överlappning = 1 – (100 mm ÷ 150 mm) = 33.3 %
| Överlappning av målfilm (%) | Arbetsstyckets frammatning per varv (mm) | Inmatningstransportörens hastighet vid 120 varv/min (m/min) |
|---|---|---|
| 40 % överlappning | 150 × (1 – 0.40) = 90 mm | 90 mm × 120 varv/min ÷ 1 000 = 10.8 m / min |
| 50 % överlappning | 150 × (1 – 0.50) = 75 mm | 75 mm × 120 varv/min ÷ 1 000 = 9.0 m / min |
| 60 % överlappning | 150 × (1 – 0.60) = 60 mm | 60 mm × 120 varv/min ÷ 1 000 = 7.2 m / min |
3. Nedre ringhastighetsgräns
Eftersom motortransportörens frekvensomriktare har en minsta kontinuerliga vridmomentavstängning på 4.0 m/min, orsakar för långsam drift av ringen luckor i täckningen. Vid den absoluta minsta ringhastigheten på 20 varv/min skulle frammatningen per varv nå 4 000 mm ÷ 20 = 200 mm, vilket överskrider filmbredden på 150 mm och lämnar oförpackad metall. För att bibehålla en säker överlappning på 50 % (75 mm frammatning per varv) vid minsta transportörmatning (4.0 m/min) måste ringen köras med: Minsta ringhastighet = 4 000 mm/min ÷ 75 mm/varv = 53.3 varv/min Vår synkroniserade dubbla VFD-panel länkar transportörens framåtriktade drivning direkt till ringens varvräknare för att förhindra stigningsfel under linjerampning.
4. Cykeltid och materialförbrukning
Vid en balanserad överlappning på 50 % (frammatning = 75 mm/varv, transportbandshastighet = 9.0 m/min):
- Nätlindningstid: 3.0 m ÷ 9.0 m/min = 0.333 min = 20.0 sekunder per stång.
- Ringvarv: 3 000 mm ÷ 75 mm/varv = 40 hela varv.
- Filmförbrukning per varv: Omkrets = π × D = π × 0.10 m = 0.3142 m Spirallängd per varv = √((Omkrets)² + (Framflyttning)²) = √((0.3142)² + (0.075)²) ≈ 0.323 m
- Total film per stång: 40 varv × 0.323 m ≈ 12.92 linjära meter (före mekanisk försträckning).
Checklista för val: vad ska vi skicka
För att säkerställa exakt mekanisk integration och transportbandsdimensionering, förse vår förpackningsteknikgrupp med följande produktionsdata:
- Arbetsstyckets yttermått: Minsta och största tvärsnittsdiametrar (YD) eller bunttvärsnitt (B × H i mm).
- Längdspektrum: Minsta och största snittlängder (mm) för att beräkna rullstigning och broövergångar.
- Massprofiler: Minsta och högsta enhetsvikt (kg/styck eller kg/meter) och basmetallurgi (aluminium, koppar, rostfritt stål, legerat verktygsstål).
- Ytkvalitetsklass: Spegelpolerade, slipade, betade eller grundmålade ytor som kräver vulkaniserade, icke-märkande V-valsar av polyuretan.
- Genomströmning av mållinjen: Nödvändiga delar per timme eller linjära meter per minut för att bestämma automatiseringsnivån (manuell matning kontra automatiserad inline-överföring).
- Anläggningsfunktioner: Nominell anläggningsströmförsörjning (t.ex. 230 V / 400 V / 480 V, 50/60 Hz) och tillgänglighet av tryckluft i anläggningen (0.5–0.7 MPa för pneumatisk fastspänning).
Säkerhet och EN 415-10
S200 är konstruerad och CE-certifierad i strikt överensstämmelse med EN 415-10 (Förpackningsmaskiners säkerhet – Del 10: Allmänna krav) och verifierad via ISO 12100:2010:s omfattande riskbedömningsprotokoll.
Viktiga mekaniska säkerhetsbestämmelser inkluderar:
- Riskhantering: Tunnelgrävning av kraftiga ståltunnlar täcker det roterande ringchassit och höghastighetsfilmvagnen, vilket minskar klämrisker och projektilrisker vid filmkärnfel.
- Säkerhetsavstånd för inmatning/utmatning: Mekaniska tunnelförlängningar skyddar klämpunkter intill nedåtgående vertikala tryckrullar.
- Felmeddelande- och nödstoppsarkitektur: Tvåkanaliga nödstoppskretsar av kategori 3 / PL d utlöser omedelbart det dynamiska huvudbromsmotståndet och retarderar orbitalringen till helt stillastående på under 1.5 sekunder.
- Visuell diagnostik: En statusfyr i flera nivåer med hörbart larm ger diagnostisk rapportering i realtid för filmutmattning, termisk överbelastning och feljustering av fotoceller.
Vanliga frågor om teknik
F: Kan S200 linda in sexkantsstänger, fyrkantsprofiler och små buntar i flera delar? S: Ja. Så länge det maximala avgränsade diagonala tvärsnittet inte överstiger 200 mm och den totala enhetsvikten håller sig inom 100 kg, kan icke-runda material och förbundna grupper lindas säkert utan manuell förbindning.
F: Hur samverkar systemet med en automatiserad kontinuerlig produktionslinje? S: Standardstyrenheten S200 har en industriell PLC med potentialfria kontakter och extra fältbusportar. Den utbyter enkelt handskakningssignaler (Ready to Receive, In-Cycle, Feed Complete, Alarm Interlock) med uppströms sågceller eller nedströms buntningsstaplare.
F: Kan vi använda korrosionshämmande papper eller kraftig förstärkt tejp istället för standard LLDPE-film? S: Ja. Den modulära filmdornen accepterar VCI-polyetenfilm, kräppkraftpapper och förstärkta vävda polypropenrullar med standard 50 mm (2 tum) eller valfria 76 mm (3 tum) inre kärnor.
F: Vilket förebyggande underhåll krävs på rotationsdriften? S: Rutinmässigt underhåll är minimalt: inspektera och smörj de primära styrrullagren var 1 000:e driftstimme, kontrollera spänningen på den plana ringdrivremmen och rengör fotocellslinserna från ansamlat filmdamm varje vecka.
Nästa steg
- Mejla dina specifikationer: Vidarebefordra dina diameterintervall, längdvariationer, mållinjehastigheter och materialkvaliteter till info@fhopepack.com.
- Ta emot tekniskt förslag: Vårt applikationsteknikteam levererar ett tekniskt förslag inom 24 timmar, med exakta specificeringar av drivförhållanden, transportbandslängder och specifikationer för filmrullar.
- Granska 2D/3D-layouter: Vi tillhandahåller projektspecifik CAD-linjeintegration och golvlastningsytor för godkännande av anläggningstekniska lösningar.
Relaterad läsning
- Halvautomatisk horisontell orbital inplastare S200
- Automatisk stånglindningsmaskin
- Omslag av aluminiumstavmaterial
- Förpackningsmaskin för kopparplåt och bronsstång
Källor
- Maskintekniska data: Tekniska specifikationer för FHOPE S200 Semiauto horisontell orbital inplastare
- Videodemonstration: FHOPE industriellt stång- och stångomlindningssystem demonstration
- Kinematik och överlappningsmodeller: Interna OEM-förpackningsberäkningsstandarder för orbitala spirallindningsmaskiner
- Myndighetsdirektiv: EN 415-10 (Förpackningsmaskiners säkerhet – Allmänna krav); EN ISO 12100:2010 (Maskinsäkerhet – Allmänna konstruktionsprinciper)
Senast granskad: 2026-10-17