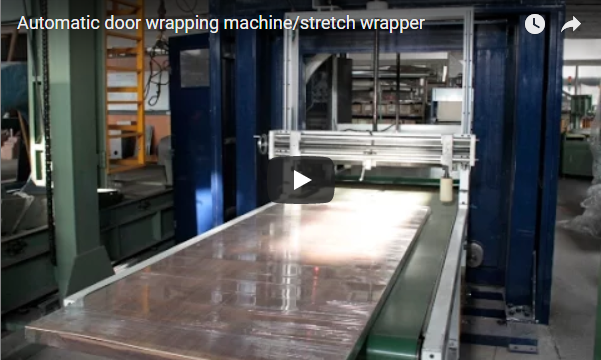
Sammanfattning Den här videon visar en horisontell inplastningsmaskin som applicerar skyddande kantmaterial på ett långt, platt arbetsstycke i koppar eller brons medan det färdas längs en motordriven rulltransportör. Filmmaterialet fångar hela processen: matning, inplastning, operatörsassisterad efterbehandling och utmatning. Nominell kapacitet, mått, cykeltid och modelldetaljer visas inte – bekräfta dessa med tillverkaren före köp.
Varför långa metallplåtar och stänger behöver kantlindning
Kopparplåt och bronsstänger är mjuka, högvärdiga icke-järnhaltiga produkter. Deras kanter är den mest sårbara delen av hela arbetsstycket: under hantering, transport och lagring repas en oskyddad kant lätt, får bucklor mot annan metall och får märken som försämrar produkten. För en köpare betyder det en sak – kantskydd är inte kosmetiskt, det är en avkastningsfråga.
Det är här en dedikerad inplastningsmaskin förtjänar sin plats på linjen. Istället för att arbetarna manuellt tejpar varje kant för hand, transporterar en horisontell inplastningsmaskin arbetsstycket genom en station där en rulle skyddstejp eller film lindas runt det med en kontrollerad hastighet. Resultatet är en jämn inplastning av varje del, i varje sats, oavsett skift eller operatör.
Videon på den här sidan visar just den typen av maskin i drift på ett långt, platt, kopparfärgat arbetsstycke. Nedan går vi igenom vad filmen faktiskt visar, vad den inte visar och vad en inköpare eller fabrikschef bör kontrollera innan de gör en kortlista över en maskin av den här typen.
Vad videon visar: maskinen i aktion, steg för steg
Att följa arbetsstycket genom filmsekvensen ger den tydligaste bilden av hur processen går till:
-
Matning (0:00–0:04). Videon börjar med maskinen i vila. En lång, platt metallplåt – koppar eller brons, beroende på färg och videons titel – placeras på den blå, motordrivna rulltransportören. Den börjar röra sig från maskinens bortre ände mot den närmaste änden. Maskinens gula ram och blå kropp är tydligt synliga, med orange luftledningar och svarta kablar dragna längs sidan av strukturen.
-
Inträde i inplastningszonen (0:06–0:10). Arbetsstycket matas in i maskinens bearbetningsområde. Längst ner börjar en materialspole – tejp eller skyddsfilm – rotera och lindar materialet mot arbetsstyckets kant. Inuti den gula ramen arbetar en roterande rulle eller ett tryckhjul på metallen när den passerar.
-
Kontinuerlig inlindning (0:12–0:16). Inlindningen fortsätter stadigt. På maskinens vänstra sida matar en spole inuti en annan gul ramstruktur ut material och applicerar det på arbetsstycket. En operatör syns kort stående i närheten, med ben och fötter i ramen, men vidrör inte aktivt maskinen vid denna tidpunkt – vilket tyder på att maskinen kör passet till stor del av sig själv när arbetsstycket matas fram.
-
Operatören avslutar arbetet och utför arbetet (0:18–0:28). En manlig operatör i blå arbetskläder kliver in på maskinens vänstra sida. Han böjer sig ner och pressar försiktigt en bit av omslagsmaterialet mot arbetsstyckets kant för hand, vilket säkrar änden av omslaget. Det omslagna arbetsstycket fortsätter sedan längs rulltransportören och kommer ut från maskinens andra ände.
Helhetsintrycket är en horisontell inplastningsmaskin av genomgående typ : arbetsstycket går in i ena änden, lindas in under transporten och kommer ut i andra änden, klart för packning eller transport.
Direkta observationsanteckningar
Följande är en faktabeskrivning som hålls nära de inspelade observationerna av filmen, med endast grammatiska redigeringar:
- En lång, platt metallplåt med en ljusbrun eller mässingsliknande färg och metallisk glans färdas på en blå rulltransportör och rör sig från maskinens bortre ände mot den närmaste änden.
- Maskinen har en blåmålad metallram med blå stödpelare; skyddsramen och vissa manöverenheter är gula.
- I den närmaste änden innehåller en enhet med gul inramning en roterande spole och en tryckrulle som applicerar omslagsmaterial (tejp eller skyddsfilm) på arbetsstyckets kant; en liknande struktur finns i den bortre änden.
- Flera rullar och transportbandssektioner transporterar arbetsstycket horisontellt genom maskinen; luftslangar och kablar löper längs maskinens sida.
- Från ungefär klockan 0:18 och framåt pressar och fäster en operatör i blå arbetskläder manuellt omslagsmaterialet på arbetsstyckets kant.
- Det helt inlindade arbetsstycket kommer ut från maskinens motsatta ände vid ungefär 0:28.
- Ingen kontrollpanel, skärm, knappar, indikatorlampor, nödstoppsknapp, ljusridå, varningsskyltar eller spärranordning är tydligt synlig i filmen.
- Den gula inramningen runt de rörliga delarna avskiljer arbetsområdet från de rörliga komponenterna.
- Vattenstämplar med texten ”FHOPEGROUP” och företagets webbplats-URL visas i hörnen av alla ramar.
Vad videon inte visar
Filmmaterialet är ett enda produktionsklipp, inte en presentation av specifikationerna. Flera saker som en seriös köpare behöver är helt enkelt inte synliga:
- Nominell kapacitet. Maximal bearbetningshastighet, maximal arbetsstyckets längd/bredd/tjocklek och maximal materialrullens diameter visas inte.
- Maskinens dimensioner. Total längd, bredd och höjd anges inte.
- Cykeltid. Tiden det tar att slutföra en fullständig omlindning av ett arbetsstycke kan inte med säkerhet avläsas från filmen.
- Modellbeteckning. Inget modellnummer eller namnskylt syns.
- Kraft och el. Motoreffekt, spänning och erforderligt lufttryck visas inte.
- Certifieringar. Det finns ingen indikation på CE-, ISO- eller andra överensstämmelsesmärkningar i videon.
Var och en av dessa punkter bör bekräftas med tillverkaren innan du jämför erbjudanden eller planerar en layout.
Var den här typen av maskin passar
Baserat på vad filmen visar är den här maskinen byggd för långa, platta, avlånga icke-järnhaltiga arbetsstycken – kopparplåt, bronsstänger och liknande bandprodukter. Den passar bra när:
| Situation | Passa |
|---|---|
| Långa koppar- eller bronsplåtar som behöver kantskydd före packning | Bra passform — matchar arbetsstycket i videon |
| Stänger eller remsor som flyttas till nedströms lagring eller transport | Bra passform — genomgångstransportörens design passar flödeslinjerna |
| Komplexa, skrymmande eller oregelbundet formade arbetsstycken | Dålig passform — maskinen är konstruerad för långa, platta delar |
| Mycket korta bitar eller spolar | Annan maskinkategori — se istället för lindningslinjer för spolar |
Fördelen, enkelt uttryckt: automatiserad eller halvautomatiserad inplastning är snabbare än manuellt arbete och ger mer enhetliga, repeterbara resultat med färre operatörsberoende fel. Hur mycket snabbare, och vilken cykeltid du faktiskt skulle få med din produkt, är en fråga för tillverkaren.
Säkerhets- och driftanvisningar
Filmmaterialet erbjuder några användbara observationer för alla som planerar att använda den här typen av maskin:
- Skyddade rörliga delar. Den gula ramen omger de roterande spol- och rullenheterna och avskiljer arbetsområdet från de rörliga komponenterna. Håll skydden stängda under drift.
- Operatörsinteraktion sker nära rörliga delar. I videon visar operatören hur operatören sätter fast änden av lindningen medan linjen är aktiv. Alla som utför denna uppgift bör utbildas för att undvika kontakt med roterande rullar och transportbandssektioner, och för att följa maskinens specifika säkerhetsprocedur.
- Kontrollerna syns inte i det här klippet. Anta ingenting om styrsystemet, nödstoppens placering eller förregling enbart utifrån den här videon – fråga tillverkaren om styrningens layout och säkerhetsdokumentation.
Om ditt team inkluderar operatörer eller underhållspersonal, begär instruktionsboken och en säkerhetsgenomgång som en del av en offert.
Vad man ska kontrollera med tillverkaren
Innan du gör en kortlista, ställ dessa frågor skriftligen:
- Vilka är de maximala och minsta dimensionerna för arbetsstycket (längd, bredd, tjocklek) som maskinen accepterar?
- Vad är den typiska cykeltiden för ett arbetsstycke av vår storlek?
- Vilket omslagsmaterial används (tejp kontra film), och vilken rullbredd/diameter klarar spolen?
- Vilka är kraven på strömförsörjning och lufttryck?
- Vilka säkerhetsfunktioner ingår – nödstopp, skyddsstandard, förreglingar?
- Vilken modell är detta, och är den konfigurerbar för ytskydd av koppar/brons utan märkning?
FAQ
Lindar maskinen arbetsstycket helt automatiskt? För det mesta. Videon visar maskinen som transporterar och lindar arbetsstycket automatiskt, med en operatör som kliver in för att säkra änden av linan för hand. Om ett helautomatiskt alternativ för baksäkring finns tillgängligt – kontrollera med tillverkaren.
Vilka produkter klarar den? Baserat på materialet, långa, platta, avlånga metallarbetsstycken såsom kopparplåt och bronsstänger. Storleksbegränsningar för arbetsstyckena visas inte – kontrollera med tillverkaren.
Hur snabbt lindas den? Videon visar inte nominell hastighet eller cykeltid. Begär uppmätta cykeltider för arbetsstycken som liknar ditt.
Vilket omslagsmaterial används? Spolen verkar hålla tejp eller skyddsfilm. Den exakta materialtypen och rullespecifikationen kan inte identifieras från videon – bekräfta med tillverkaren.
Är maskinen CE-certifierad? Certifieringsstatus syns inte i filmen. Begär certifikat direkt.
Källa och metod
Den enda källan för den här artikeln är videon som är inbäddad ovan. Analysen utfördes av en visionsmodell på samplade bildrutor från filmen. Videon innehåller endast bakgrundsmusik – ingen berättarröst, så ingen tal-till-text-omvandling användes. Uttalanden som inte kan observeras i videon markeras som slutsatser eller flaggas för bekräftelse med tillverkaren.
Relaterad läsning
- Horisontell inpackningsmaskin
- Packningslinje för kopparspiral
- Automatisk spolpackningslinje
- Omslagsmaskin av stål
- Trådlindningsmaskin
Nästa steg
Om du lindar in kopparplåt, bronsstänger eller liknande långa icke-järnhaltiga produkter och vill ha ett förslag på cykeltid och layout som är anpassat till ditt arbetsstycke, kontakta vårt team med dina produktmått och målproduktion. Vi kommer att bekräfta de specifikationer som den här videon inte visar.