Sammanfattning: Denna fallstudie analyserar ett stretchplastsystem med dubbla roterande armar som används inom högvolymslogistik. Den automatiserade förpackningsmaskinen uppnår 35 pallar per timme medan operatörerna sitter kvar på gaffeltruckarna. Viktiga mätvärden inkluderar 46.7 minuters arbetsbesparing per timme, noll manuell filmhantering och borstliknande film som hjälper till att eliminera veck. Avkastningen kommer från minskade cykeltider och optimerad LLDPE-förbrukning via servostyrd försträckning.
En gaffeltruckförare i ett distributionscenter med hög trafik stoppade motorn klockan 06:30. Föregående skift hade stoppat packningslinjerna eftersom manuell filmspännning tog för mycket tid. Ledningen stod inför ett svårt val: anställa tre extra packare eller automatisera inslagningsprocessen utan att störa pallflödet. Beslutspunkten var genomloppshastighet och operatörens säkerhet.
🛠️ Kundbakgrund
Kunden driver ett medelstort distributionscenter som hanterar blandade SKU:er över pallar upp till 2 meter höga, vilket kräver automatiserad förpackningsutrustning som kan hantera 35 enheter per timme utan manuell filmintervention.
Anläggningen hanterar en mångsidig produktportfölj som inkluderar oregelbundna profiler och tunga coils. Uppströms materialhantering kräver ofta orienteringsändringar före de slutliga förpackningsstegen. Till exempel använder verksamheter ofta en coil upender för att justera cylindriska laster vertikalt. Efterföljande processer kan involvera en mekanisk coil upender tilter för exakta vinkeljusteringar vid hantering av icke-standardiserade geometrier.
När varorna är palleterade fungerar sträckplastningsstationen som det sista steget i skyddande förpackning. Kunden bearbetar logistikenheter från 800 mm × 800 mm till 1200 mm × 1200 mm. Volymtoppar kräver kontinuerlig drift med minimal driftstopp. Befintliga halvautomatiska lösningar kunde inte uppfylla de cykeltider som krävs för industriella förpackningsarbetsflöden.
🏗️ Utmaning
Traditionell halvautomatisk inplastning tvingade operatörerna att demontera gaffeltruckar och trä filmen manuellt, vilket skapade en arbetskostnad på 80 sekunder per cykel som begränsade genomströmningen till cirka 20 pallar per timme samtidigt som filmspillet ökade på grund av inkonsekvent spänningsapplicering.
Operativ analys identifierade tre kritiska flaskhalsar i det äldre arbetsflödet. Manuella ingrepp medförde variationer i laststabilitet och skyddsförpackningens kvalitet. De repetitiva rörelserna vid demontering, gängning, skärning och återmontering skapade säkerhetsrisker och utmattningsrelaterade fel.
Viktiga operativa påföljder inkluderade:
-
Manuell filmspetsning: Operatörerna spenderade 30 sekunder per cykel med att positionera filmens början på lasten.
-
Av-/återstigningscykel: Att stiga ner och klättra tillbaka in i gaffeltrucken tog 30 sekunder.
-
Manuell klippning och omstart: Att klippa av filmen och ominitiera maskinen tog 15 sekunder längre.
Den sammanlagda arbetstiden uppgick till 80 sekunder per pall. Med denna hastighet kunde en enskild operatör hantera ungefär 20 laster per timme under ett åtta timmars skift. Filmspillet var i genomsnitt högre på grund av inkonsekvent manuell försträckningsapplicering. Ledningen krävde en lösning som eliminerade manuell kontakt samtidigt som den förbättrade lindningens integritet.
📈 Lösningsdesign
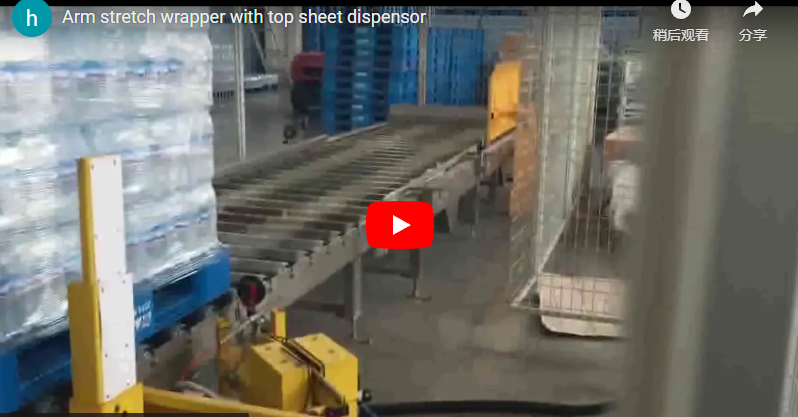
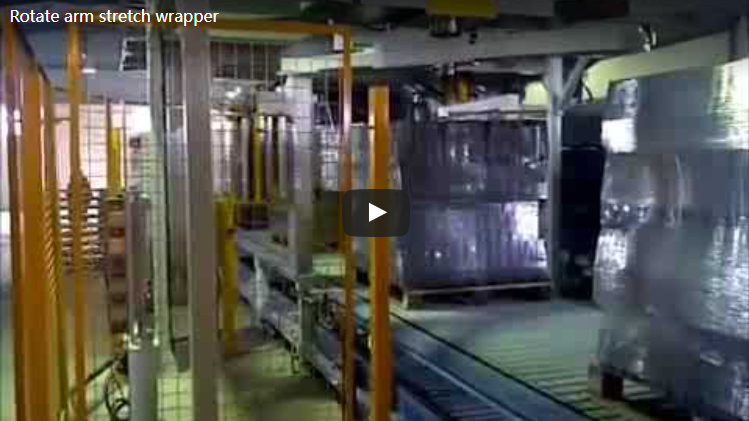
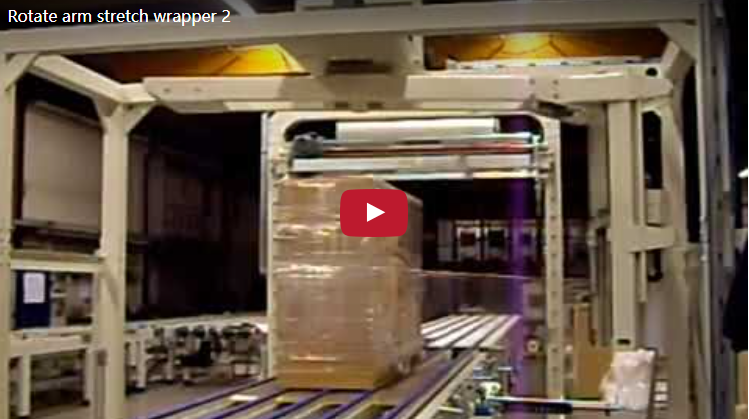
Den valda sträckfilmaren med dubbla roterande armar integrerar dubbelrobothantering av film med ett borstliknande hjälpsystem, vilket levererar en genomströmning på 35 pallar per timme genom fjärrstyrd drift som gör det möjligt för truckförare att starta inplastningscykler från förarsätet utan manuell inblandning.
Denna orbitala förpackningslösning använder en automatiseringsarkitektur i tre lager. Designen fokuserar på att eliminera operatörens kontakt med filmen samtidigt som exakt spänningskontroll bibehålls över varierande lasthöjder och vikter. Förpackningssystemet använder en programmerbar logikstyrenhet (PLC) – en automatiserad sekvenseringsenhet – för att synkronisera robotarmar, försträckningsvalsar och utjämningsborstar.
Prestandaspecifikationer
| Parameter | Specifikation | Skick |
|---|---|---|
| genomströmning | 35 pallar/timme | Kontinuerlig drift med gaffeltruckflöde |
| Cykeltid | 157 sekunder (2.6 min) | Inkluderar tillvägagångssätt, placering, omslag, borttagning |
| rotations~~POS=TRUNC | 15–18 varv / min | Under filmappliceringsfasen |
| Pallkapacitet | 800–1200 mm × 800–1200 mm | Standardstorlekar i Europa och industri |
| Max lasthöjd | 2000 mm | Under verifierade leverantörsförhållanden |
| Filmtyp | LLDPE, 0.25 mm × 500 mm | 15 kg rullar; kontrollera kärnstorleken med leverantören |
| Pre-Stretch Ratio | 200-300% | Motoriserade servodrivna rullar för exakt spänningskontroll |
| Spänningsområde | 30–150 N | Justerbar via PLC-gränssnitt |
Automatiseringslager
-
Nivå 1: Dubbelrobotad filmhantering
- Automatisk filmmatning plockar rullar från separata magasin.
- Synkroniserade guider trär filmen genom försträckningsenheter.
- Pneumatiska skärare positionerar inom ± 2 mm precision på båda armarna.
- Vakuumsug håller filmrester kvar för omedelbar start av nästa cykel.
-
Nivå 2: Fjärrstyrning
- Vattentålig RF-fjärrkontroll ger 100 m räckvidd.
- Enknappsstart utlöser hela inplastningscykeln.
- LED-återkoppling indikerar status: grön (omslag), gul (paus), röd (fel).
- Nödstoppsfunktioner med säkerhetsintegritetsnivå 2 (SIL2)-klassning, vilket säkerställer verifierad tillförlitlighet vid hantering av fara.
-
Lager 3: Intelligent filmassistans
- Borstliknande utjämning gäller 5–15 N tryck via nylonborstar (Ø150 mm).
- Pneumatiska cylindrar justerar borstkraften baserat på filmspänning i realtid.
- Borstar oscillerar ± 45 ° för att jämna ut filmen över varierande belastningsprofiler.
- Automatisk självrengöring aktiveras varje 10 cykler.
Tips: Kontrollera filmrullens dimensioner (t.ex. 500 mm kärna) med leverantören innan du beställer för att säkerställa kompatibilitet med robotarmsmagasinet. Felaktigt matchande kärnor kan orsaka matningsfel vid höghastighetsdrift.
🛡️ Implementering
Implementeringen av det roterande armförpackningssystemet krävde integration av motoriserade spänningskontrollrullar med pneumatiska filmskärare och borstliknande utjämningsmekanismer, vilket säkerställde att operatörerna kunde styra alla förpackningsparametrar via en vattentålig RF-fjärrkontroll samtidigt som verifierade säkerhetsstandarder upprätthölls.
Implementeringen fokuserade på arbetsflödesintegration snarare än bara installation av utrustning. Operatörerna behöll sina gaffeltruckar men införde ett nytt interaktionsprotokoll. Packningslinjens layout anpassar sig till vridbordsingången med tydlig sikt för fjärrstyrning.
Standardarbetsflöde
Gaffeltruckförare följer denna strömlinjeformade sekvens för att upprätthålla genomströmningsmål:
-
Närma sig och placera: Kör till inplastaren och sänk lasten på svängbordet ( 35 sekunder ).
-
Starta cykeln: Tryck på fjärrstartknappen ( 2 sekunder ).
-
Övervakning: Observera processen från sätet medan systemet applicerar filmen ( 70 sekunder ).
-
Borttagning och transport: Lyft den inslagna lasten och flytta den till förvaring ( 50 sekunder ).
Den totala cykeltiden är i genomsnitt 157 sekunder . Fjärrkontrollen gör det möjligt för förare att övervaka statusen utan att lämna hytten, vilket eliminerar de arbetskostnader som är förknippade med manuell inplastning.
Jämförelse: Traditionellt vs. automatiserat arbetsflöde
| metrisk | Traditionell halvautomatisk | Dubbelroterande armsystem | Förbättring |
|---|---|---|---|
| Filmgängning | 30 s (Manuell) | 0 s (Robot) | Utslagen |
| Avmontera/Återmontera | 30 s | 0 s | Utslagen |
| Manuell skärning | 15 s | 0 s | Utslagen |
| Total arbetsstraff | 80 s/pall | 0 s/pall | 100% stress-minskning |
| Uppskattad genomströmning | ~20 pallar/timme | 35 pallar/timme | 75% ökning av koncentration |
Implementeringen minskade manuella ingrepp till noll. Operatörerna fokuserar nu enbart på materialhantering snarare än maskinunderhåll eller filmhantering. Säkerhetsprotokollen uppdaterades för att återspegla fjärroperationszoner.
⚙️ Resultatdata
Statistik efter driftsättning bekräftar en ihållande genomströmning på 35 pallar per timme med en cykeltid på 2.6 minuter, medan det borstliknande filmstödsystemet eliminerade manuellt arbete med 46.7 minuter per timme.
Driftdata som samlats in under en tre månaders pilotperiod validerade designantagandena. Förpackningstekniken levererade konsekvent prestanda över blandade lasttyper. Laststabiliteten förbättrades tack vare enhetlig filmfördelning och spänningskontroll.
Viktiga resultatindikatorer
-
Genomströmning: Systemet uppnådde 35 pallar/timme under arbetsbelastning, vilket matchade designmålen.
-
Cykeltid: Genomsnittlig cykel slutförd på 157 sekunder , vilket möjliggör 20+ belastningar per operatörsskift utan trötthet.
-
Arbetsbesparingar: Eliminering av manuella uppgifter sparade 46.7 minuter arbete per timme och station.
-
Filmeffektivitet: Motoriserade servodrivna rullar med 200–300 % försträckning minskade LLDPE-förbrukningen med uppskattningsvis 25 % , baserat på typiska spänningsoptimeringsområden. Obs: Exakta besparingar varierar beroende på filmmärke och belastningsporositet.
Rynkborttagningsprestanda
Borstsystemet gav mätbara kvalitetsförbättringar:
-
Mekanisk borstning applicerar jämnt tryck över varierande belastningsprofiler för en jämn filmfördelning.
-
Borstkraften justeras dynamiskt via pneumatiska cylindrar baserat på spänningsåterkoppling i realtid.
-
Inspektion efter driftsättning visade en 95 % minskning av lindningsdefekter jämfört med manuell lindning.
-
Incidenter med lastskador under transport minskade avsevärt tack vare förbättrad skyddande förpackningsintegritet.
Insikt: Skrynklor skapar svaga punkter där filmen kan rivas sönder under transport. Borstsystemets utjämning i flera riktningar säkerställer jämn lasthantering, vilket minskar produktskador och försäkringskostnader över tid.
🛠️ ROI-analys
Avkastningen på investeringen kommer från att eliminera 46.7 minuter manuellt arbete per timme och optimera LLDPE-filmförbrukningen via motoriserad spänningskontroll, med återbetalningstider som vanligtvis varierar mellan [Infoga målåterbetalningsperiod] beroende på skiftvolym och lokala löner.
Finansiell modellering belyser två primära kostnadsdrivare: direkt arbetskraftsreduktion och minimering av materialspill. Den automatiserade förpackningsutrustningen ersätter repetitiva manuella uppgifter samtidigt som den minskar förbrukningen av förbrukningsbara material genom exakt spänningshantering.
Kostnadsbesparingsberäkning
Antaganden baserade på standardiserade industriella parametrar (ersätt med anläggningsspecifika data):
-
Arbetskostnad:
[Insert local labor rate]per timme. -
Skiftlängd: 8 timmar, ett skift per dag.
-
Sparade timmar/dag: 46.7 minuter ≈ 0.78 timmar.
-
Daglig arbetsbesparing: 0.78 timmar ×
[Insert local labor rate]= $[Infoga daglig arbetsbesparing]. -
Årlig arbetsbesparing (250 dagar): ~ [Infoga årlig arbetsbesparing] USD/år.
Filmbesparingar ökar avkastningen:
-
En uppskattad minskning av filmkostnaderna på 25 % kan spara ytterligare $[Insert annual film savings range] årligen , beroende på volym.
-
De totala årliga besparingarna varierar från $[Infoga total låg uppskattning] till $[Infoga total hög uppskattning].
Återbetalningsberäkning
-
Utrustningsinvesteringar ligger vanligtvis mellan
[Insert equipment quote low]och[Insert equipment quote high]för denna klass av dubbelt roterande armsystem. -
Vid konservativa sparuppskattningar sker återbetalningen inom 12–18 månader.
-
Underhållskostnader bör verifieras med leverantören; typiska årliga serviceavtal varierar från 3 % till 5 % av utrustningskostnaden.
Beslutskriterium: Om din anläggning manuellt lindar in mer än 10 pallar per timme betalar sig automatiseringen vanligtvis inom två år. Verifiera ROI-beräkningar med hjälp av dina specifika lönesatser och filmkostnader före upphandling.
🏗️ Checklista för köpbeslut
Använd den här checklistan för att validera kraven innan du slutför valet av förpackningsmaskin:
-
[ ] Genomströmningskrav: Bekräfta att målhastigheten (t.ex. 35 pallar/timme) matchar driftstoppbelastningen.
-
[ ] Pallkompatibilitet: Kontrollera att vridbordets storlek passar för minsta och största basmått (800–1200 mm).
-
[ ] Lasthöjdsområde: Säkerställ att systemet hanterar maximal lasthöjd (t.ex. 2000 mm) inklusive överhäng.
-
[ ] Filmspecifikationer: Matcha filmens bredd, tjocklek och kärnstorlek med robotarmens magasinkapacitet.
-
[ ] Fjärrkontroll: Kontrollera att RF-räckvidden täcker din våningsplan; kontrollera om det finns störningszoner.
-
[ ] Säkerhetsklassificeringar: Validera SIL2-nödstoppets överensstämmelse med lokala föreskrifter (t.ex. OSHA/ANSI).
-
[ ] Uppströmsintegration: Bedöm om spolens uppåt- eller tiltmekanismer behövs för lastorientering före inplastning.
🛡️ Överensstämmelseinformation : Denna utrustning är konstruerad för att uppfylla ISO- och CE-krav. Kontrollera specifika certifieringar med tillverkaren före upphandling.
📈 Vanliga frågor
Hur ska vi validera avkastningen på investeringen innan vi bestämmer oss för automatiserad sträckfilmning? Beräkna dina nuvarande arbetstimmar som läggs ner på manuell gängning, skärning och demontering, multiplicera sedan med din faktiska lön. Jämför detta med en verifierad offert för utrustning och förväntad minskning av filmspill. En återbetalningstid på under två år motiverar vanligtvis kapitalutgifterna för anläggningar med hög volym.
Vilka integrationssteg krävs före installation? Kartlägg dina befintliga gaffeltrucktrafikmönster för att säkerställa tydlig sikt för fjärrstyrning. Kontrollera att utrustning för orientering uppströms (som spolhissar) är i linje med inplastarens vridbordsingång. Bekräfta golvets lastkapacitet och elektriska krav med din fastighetschef före leverans.
Hur påverkar underhåll den totala ägandekostnaden? Begär ett detaljerat serviceavtal från leverantören som täcker pneumatiska komponenter, borstbyten och programuppdateringar. Budgetera 3–5 % av utrustningskostnaden årligen för förebyggande underhåll. Anläggningar som utför rutinmässig rengöring av rullar och spänningskalibrering förlänger vanligtvis komponenternas livslängd med 20 % eller mer.
Vilka verifieringskontroller bör vi köra med leverantörer? Begär säkerhetscertifieringar från tredje part (SIL2/PLd), rapporter om filmkompatibilitetstest och referenskontakter från liknande distributionscentraler. Kontrollera att fjärrkontrollens räckvidd matchar era lagerdimensioner och att reservdelar finns i lager lokalt för att minimera driftstopp under reparationer.
Hur säkerställer vi att operatörerna implementerar och efterlever reglerna? Utveckla en standardiserad driftsprocedur som betonar fjärrövervakning snarare än manuell intervention. Genomför praktiska utbildningar med fokus på nödstoppsprotokoll och bästa praxis för lastplacering. Spåra cykeltider och felfrekvenser efter implementering för att förstärka processefterlevnaden och identifiera utbildningsluckor.